Материал: Плавильные индукционные печи литейного производства. Щетинин А.А., Кучер А.Т
1.8.2. Подина
Подиной называется основание, на котором устанавливается тигель и индуктор. Она укладывается на нижнюю раму каркаса или на дно кожуха печи. Подина представляет собой невысокий квадратный или прямоугольный (при виде сверху) параллелепипед с цилиндрическим углублением для тигля в центральной части (цилиндрическим потому, что, наружная поверхность тигля делается в форме цилиндра). Подина изготавливается указанными ниже способами [1, c. 180 – 182].
Для небольших печей (ёмкостью 50 – 100 кг) подину можно изготавливать из шамотовых фасонных блоков 1, укрепляемых на каркасе накладками 2 и шпильками 3 из немагнитного металла (рис. 1.7). Детали каркаса скреплены болтами 4. Между блоками оставляют зазоры шириной до 15 мм, чтобы обеспечить возможность температурных расширений. Достоинством такой подины является её долговечность, а недостатком – трудность замены поврежденных блоков.
Подина 2 может изготавливаться из жаропрочного бетона, который заливается в форму, расположенную на нижней раме 1 каркаса (рис. 1.8 [1, c. 181]). Дном формы служат асбестовые листы, а боковыми стенками – опалубка. Конфигурация верхней части подины 2 может быть сложной и должна соответствовать конфигурации дна тигля и нижней части индуктора 3.
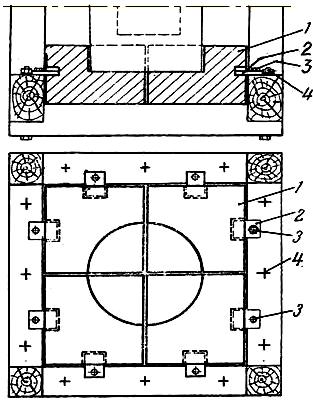
Рис. 1.7. Подина из шамотовых блоков:
1 – шамотовый блок; 2, 3, 4 – соответственно накладка, шпилька
и болт, сделанные из немагнитного металла
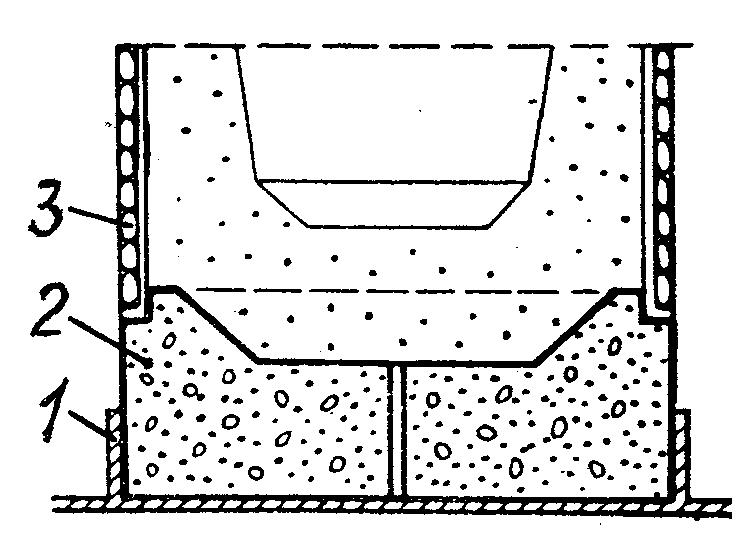
Рис. 1.8. Подина из жаропрочного бетона:
1 – нижняя рама каркаса; 2 – бетонная подина; 3 – индуктор
Подину можно изготавливать из текстолитовых или стекловолокнистых плит, укладываемых в несколько слоев на нижнюю раму или основание печи (рис. 1.9 [1, c. 181, 157 – 158]). Нижние из этих плит 1 сплошные и на них устанавливается тигель. В верхних плитах 2 делается круглый вырез, диаметр которого равен наружному диаметру тигля. Эти вырезы образуют цилиндрический проем, в который устанавливается тигель, фиксируемый краями плит. Плиты 2 и 3 закреплены на основании печи болтами 3. Достоинством подины такого типа является лёгкость замены поврежденных плит.
Подина может изготавливаться из стандартных прямых или фасонных шамотовых кирпичей 2, укладываемых (на растворе из молотого шамота и глины) на нижнюю раму или основание 1 печи (рис. 1.10 [1, c. 182, 160]). Иногда на верхний слой кирпича укладывают в один или два слоя плиты 3 из асбоцемента или текстолита с круглым вырезом по наружному диаметру тигля. Плиты предназначены для предохранения кирпичной кладки от разрушения при наклоне печи. Вместо асбоцементных плит 3 применяют также фасонные шамотовые блоки, крепящиеся к каркасу или кожуху печи.
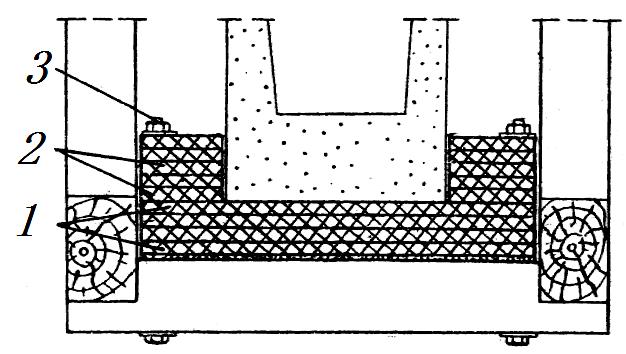
Рис. 1.9. Подина из текстолитовых плит:
1 – нижние сплошные плиты; 2 – верхние плиты с вырезом
в форме круга; 3 – болт
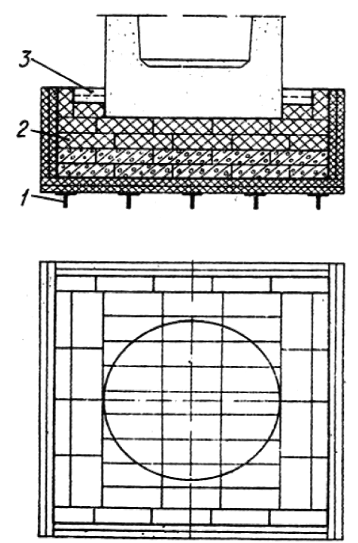
Рис. 1.10. Подина из шамотовых кирпичей:
1 – основание каркаса печи; 2 – шамотовый кирпич; 3 – плиты
с вырезом в форме круга
1.8.3. Лёточная керамика
Лёточной керамикой называется часть футеровки, установленной на верхний торец тигля. Основное назначение лёточной керамики – направлять струю ЖМ при наклоне печи во время разливки, поэтому главной частью лёточной керамики является сливной носок, по которому течёт металл при разливе [1, c.182 – 184]. Носок может выкладываться из шамотовых кирпичей, а для печей малой ёмкости – выдалбливаться из одного кирпича.
Чаще всего лёточная керамика состоит из стандартных прямых или фасонных шамотовых кирпичей 1, уложенных на растворе из молотого шамота и увлажненной глины на асбоцементную плиту 2, укреплённую на верхней раме каркаса, причём носок 3 представляет собой шамотовый блок соответствующей формы (рис. 1.11 [1, c. 183]). Кирпичи 4, обрамляющие проём над тиглем, называются воротником. Кирпичи сверху иногда накрываются асбоцементной плитой 5.
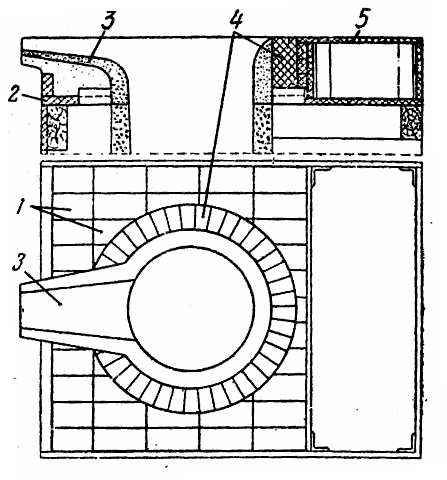
Рис. 1.11. Лёточная керамика из шамотовых кирпичей:
1 – фасонный шамотовый кирпич; 2 – опорная асбоцементная плита; 3 – сливной носок шамотового блока; 4 – кирпичный
«воротник»; 5 – защитная асбоцементная плита
Для печей малой ёмкости лёточную керамику изготавливают из шамотовых блоков 1, укрепляемых на верхней раме печи немагнитными накладками и шпильками (рис. 1.12 [1, c.183]). Один из блоков делают со сливным носком 2. Щели между блоками и тиглем заполняются обмазкой.
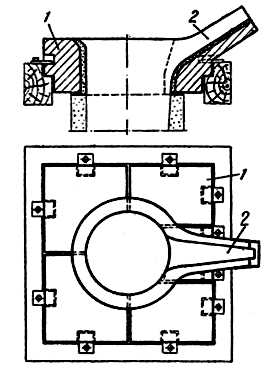
Рис. 1.12. Лёточная керамика из шамотовых блоков:
1 – плоский шамотовый блок; 2 – шамотовый блок со сливным носком
1.8.4. Индуктор
Индуктор представляет собой сборочную единицу, основной частью которой является цилиндрической формы катушка (соленоид), навитая из медной трубки. Навивка может быть винтообразной с постоянным углом подъёма (подобно винтовой пружине) (рис. 1.13, а), либо каждый виток представляет собой плоскую окружность, соединяющуюся коротким наклонным участком трубки со следующим витком индуктора (рис. 1.13, б) [1, с. 190].
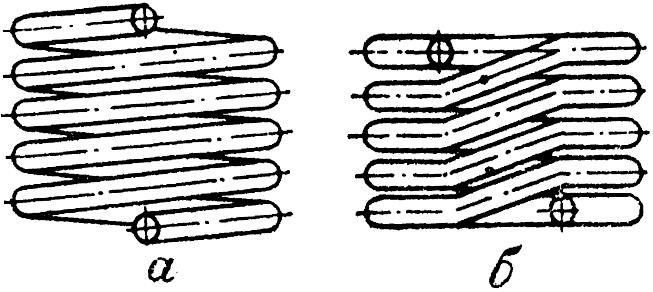
Рис. 1.13. Способы навивки индуктора
Достоинством первого способа является простота навивки катушки. При втором способе изготовление катушки сложнее, но её торцы получаются плоскими, поэтому такую катушку проще закрепить при сборке индуктора.
По
металлу трубки проходит электрический
ток. Так как плотность тока по сечению
трубки может достигать  ,
то она может нагреваться до очень высокой
температуры, поэтому внутри трубки
подают воду для охлаждения индуктора.
Габаритные размеры и площадь поперечного сечения трубки сначала определяют расчётным путем, а затем выбирают по соответствующим стандартам. Трубки могут иметь указанные ниже сечения (рис. 1.14) [1, c. 189 – 190].
Толщина
стенки трубки ( )
должна быть не менее глубины
 проникновения тока в стенку (т.е. в медь),
точнее
 .
При частоте тока
 ,
применяемой обычно в ИТП для плавки
чугуна и алюминиевых сплавов,
 и
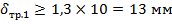 ,
поэтому для этих индукторов необходимо
применять неравностенные профилированные
трубки «а» и «б» (см. рис. 1.14). Катушку (в
дальнейшем слово «катушка» заменим
более часто употребляемым словом
«индуктор») нужно навивать так, чтобы
утолщённая стенка трубки (10 или 13 мм)
располагалась с внутренней стороны
индуктора. На трубки «а» и «б» стандарты
отсутствуют. При частоте тока
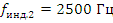
 и
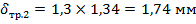 ,
т.е. при повышенных частотах
можно применять трубки с более тонкими
стенками (см. рис. 1.14, в, г, д). Однако при
одном и том же наружном диаметре (или
габаритных размерах) такие трубки должны
иметь толщину стенки (одинаковую по
всему сечению), достаточную для прохождения
тока плотностью до
,
а диаметр отверстия в трубке достаточным
для прохода требуемого количества
охлаждающей воды. Трубки «в», «г», «д»
выпускаются соответственно по
ГОСТ 617 – 90 и
ГОСТ 16774 – 78.
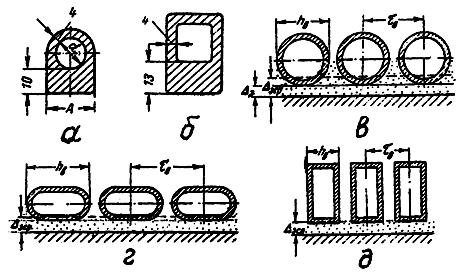
Рис. 1.14. Поперечные сечения медных трубок
для индукторов, питаемых токами промышленной (а, б)
и повышенной (в, г, д) частоты
Любую
из указанных выше трубок следует навивать
так, чтобы обеспечить расчётный
коэффициент  заполнения индуктора
 , (1.6)
где
 и
 – соответственно габаритная высота и
шаг витка, м (см. рис. 1.14).
В
качестве межвитковой изоляции часто
применяется воздушная изоляция в виде
промежутка (зазора) между витками шириной
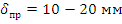 .
При необходимости уменьшения промежутка
 применяют искусственную изоляцию
каждого витка миканитом, изолирующей
лентой из стекловолокна, обмазку
изоляционным составом и т.д. Выбор той
или иной изоляции зависит от реального
максимального напряжения между витками
индуктора. Изоляция должна надежно
предотвращать электрический пробой
между смежными витками при напряжениях
на 1 мм изоляционного зазора в пределах
от
 до
 .
В процессе работы индуктор вибрирует, испытывает механические нагрузки при наклоне тигля для слива ЖМ, поэтому и витки катушки, и индуктор в целом должны быть надежно закреплены в корпусе печи. Крепление индуктора осуществляется двумя основными способами [1, c. 191 – 193].
Согласно первому способу (рис. 1.15 [1, c. 192]) к каждому витку 1 индуктора привариваются или припаиваются несколько латунных шпилек 2 (на рис. 1.15 их показано четыре по длине окружности каждого витка).
Шпильки пропускаются через отверстия в брусках (стойках) 4 из асбоцемента или аналогичного материала и закрепляются латунными гайками 3 (естественно, что расстояние между осями шпилек 2 равно шагу навивки индуктора, т.е. равно расстоянию между продольными осями смежных трубок 1).
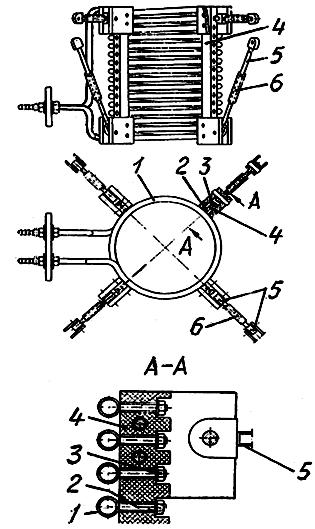
Рис. 1.15. Первый способ крепления индуктора:
1 – трубка (виток) индуктора; 2, 3 – соответственно шпилька и гайка, сделанные из латуни; 4 – брусок (стойка) из асбоцемента;
5 – болт с фасонной головкой; 6 – трубка (гайка) с правой и
левой резьбой
При такой конструкции крепления витки индуктора могут быть без искусственной изоляции, т.е. изоляция обеспечивается величиной воздушного промежутка между витками. Бруски 4 крепятся к корпусу печи при помощи раздвижных тяг-распорок (четыре вверху и четыре внизу), каждая из которых состоит из двух болтов 5 с фасонными головками: один из болтов имеет правую, другой – левую резьбу. Болты ввинчены в трубку 6, имеющую с одной стороны правую, с другой левую резьбу и играющую роль гайки. Каждая из восьми распорок одним концом шарнирно соединена с соответствующим бруском 4, а вторым концом шарнирно прикреплена к корпусу печи. Вращением трубки 6 в ту или другую сторону можно увеличить или уменьшить общую длину распорки (вследствие одновременного ввинчивания или вывинчивания болтов 5) и таким образом можно прочно закрепить индуктор в корпусе печи. Так как индуктор жёстко связан с тиглем, то с помощью распорок тигель также прочно закрепляется на месте и предотвращается смещение его при наклоне для слива ЖМ.
При втором способе крепления индуктора (рис. 1.16 [1, c. 193]) изолированные витки 1 плотно сжимаются и закрепляются между двумя плитами 2 при помощи вертикальных брусьев 3. Плиты и брусья изготавливаются из изолирующего материала.
Один из способов крепления плит к брусьям осуществляется, например, при помощи скоб 5 из немагнитного металла, продеваемых сквозь продолговатые отверстия 4 в брусьях 3 и затем в отверстия в плитах 2, зажимаемых гайками 6. Брусья равномерно располагаются вокруг индуктора.
Крепление индуктора к корпусу печи осуществляют следующим образом: Индуктор в сборе с плитами 2 и брусьями 3 устанавливают внутрь цилиндрического кожуха 8 так, чтобы вертикальные оси индуктора и кожуха совпадали. Против каждого бруса 3 в стенке кожуха 8 просверливают несколько отверстий, располагая их вертикально и соосно с брусом. В каждом отверстии неподвижно (относительно кожуха) закрепляется гайка, сквозь которую на резьбе проходит нажимной болт 7. При ввинчивании болта он упирается в брус 3, исключая движение бруса и индуктора в целом в сторону кожуха. Так как болты 7 равномерно распределены вокруг индуктора (по окружности и по вертикали), то он оказывается неподвижно и прочно закрепленным внутри кожуха. Таким способом обеспечивается также надежное закрепление тигля печи.
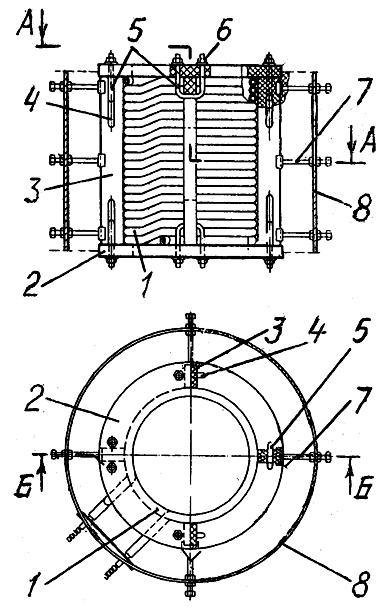
Рис. 1.16. Второй способ крепления индуктора:
1 – виток индуктора; 2, 3 – соответственно сжимная плита и сжимной брус, сделанные из изолирующего материала; 4 – про долговатое отверстие; 5, 6 – соответственно скоба и гайка из
немагнитного металла; 7 – нажимной болт; 8 – кожух
Индуктор ИТП может очень сильно нагреваться как от проходящих по нему больших токов (в несколько тысяч ампер при средней плотности тока до ), так и от значительного потока тепла от расплавленного метала в тигле. Чтобы исключить перегрев индуктора, его следует охлаждать.
Воздушное охлаждение индуктора (обдувом) оказывается недостаточным, поэтому необходимо применять охлаждение водой, подавая её в трубку 1 индуктора. Водяное охлаждение обеспечивает надёжный отвод тепла, но требует соблюдения указанных ниже условий [1, c. 187 – 188].
Температура
отходящей воды не должна превышать  .
При этом температура индуктора должна
быть не выше
 .
Несоблюдение этого условия вызывает
отложение накипи на стенках трубки, что
ухудшает теплоотдачу и уменьшает живое
сечение трубки и тем самым ведёт к
дальнейшему перегреву, ускорению
отложения накипи и выходу индуктора из
строя.