Материал: Плавильные индукционные печи литейного производства. Щетинин А.А., Кучер А.Т
Особенно важной является задача уменьшения потерь в кожухах вакуумных ИТП, так как кожух вакуумной печи представляет собой замкнутый металлический цилиндр, окружающий индуктор, и является вследствие этого замкнутым витком вокруг индуктора. Поэтому потери мощности в вакуумных печах заметно выше, чем в каркасах открытых индукционных печей при одинаковых геометрических размерах.
Магнитные
потоки циркулируют в зазорах между
индуктором и садкой (т.е. внутри индуктора),
между индуктором и кожухом (т.е. вне
индуктора), в теле индуктора (внутри и
снаружи), в садке и в кожухе [1, c.
203]. При повышенных частотах потоками в
садке, в теле индуктора и в кожухе можно
пренебречь по сравнению с потоками в
зазорах (внутри и вне индуктора), так
как приближенно можно считать, что
потоки в металле циркулируют в слое
толщиной порядка глубины проникновения
тока (
),
которая обычно значительно меньше
толщины зазора между индуктором и садкой
( )
и между индуктором и кожухом (
 ).
В соответствии с этим можно считать,
что магнитный поток циркулирует только
в зазорах
и
.
Для уменьшения диаметра кожуха вакуумных печей часто применяют, как и для открытых печей, магнитопровод из пакетов трансформаторной стали, которые (пакеты) почти вплотную друг к другу устанавливают вокруг индуктора, создавая почти замкнутый цилиндрический экран. Благодаря этому магнитный поток вне индуктора замыкается, главным образом, через магнитопровод, и потери в кожухе почти исчезают. Это позволяет значительно уменьшить диаметр кожуха.
1.8.6. Свод
Свод (крышка) в открытых ИТП предназначен для уменьшения тепловых потерь на излучение с открытой поверхности металла в тигле. При плавке стали в таких печах большую часть времени плавки составляет период расплавления, в течение которого ЖМ стекает в нижнюю часть тигля, а верхняя его часть заполнена ещё не расплавившейся и частично не нагревшейся шихтой, которая и поглощает значительную часть излучения из печи, поэтому в период расплавления свод не нужен [1, c. 208]. Но после расплавления всей шихты тепловые потери на излучение не поглощаются шихтой, и целесообразно печь закрыть сводом. Однако поскольку последний период длится недолго, то общие потери на излучение вследствие этого невелики. Кроме того, шлак в ИТП, покрывающий поверхность ЖМ в тигле, имеет сравнительно низкую температуру, поэтому является своего рода теплоизоляцией или экраном, уменьшающим излучение с поверхности ЖМ.
Благодаря указанным выше обстоятельствам в настоящее время открытые ИТП малой ёмкости в большинстве случаев не снабжаются сводом, так как он, к тому же, затрудняет ведение металлургического процесса.
В вакуумных ИТП крышки (своды) применяются [1, c. 208]. Они должны герметично стыковаться с кожухом, для чего применяются резиновые уплотняющие прокладки. Во избежание чрезмерного нагрева прокладок место стыка имеет водяное охлаждение.
Для удобства снятия и закрытия герметической крышки применяются простые рычажные или кулачковые приспособления, позволяющие легко приподнять крышку на 1 – 2 см, после чего её отводят в сторону. Во многих случаях подъём крышки осуществляется небольшим гидравлическим цилиндром.
1.8.7. Механизм наклона печи
Механизмом наклона печи называется приспособление (устройство), с помощью которого осуществляется поворот корпуса печи в сторону сливного носка для слива ЖМ. Применяются, в основном, три способа наклона корпуса (рис. 1.22 [1, c. 270 – 271]), отличающиеся положением оси наклона.
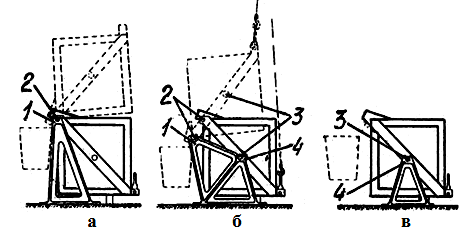
Рис. 1.22. Варианты расположения оси поворота печи:
1, 4 – соответственно носовая и центральная подшипниковая опора; 2, 3 – соответственно носовая и центральная ось поворота
печи
Согласно первому способу (рис. 1.22, а) подшипниковая опора 1 и ось 2 наклона печи располагаются в конце сливного носка. Достоинством этого способа является то, что в процессе слива ЖМ из тигля струя практически не перемещается вперед или назад и поэтому не нужно перемещать приёмный разливочный ковш. Но при этом требуется приложить максимальное усилие для поворота печи.
Второй способ наклона (рис. 1.22, б) можно назвать комбинированным, поскольку вначале печь наклоняется вокруг оси 3, расположенной вблизи центра тяжести печи, а когда ЖМ в тигле приблизится к носку, наклон печи продолжается вокруг оси 2, укреплённой в конце сливного носка. При этом ось 3 выходит из подшипниковой опоры 4, а ось 2 опирается в подшипниковую опору 1. Слив ЖМ, как и в предыдущем способе, происходит при почти неизменном положении сливного носка и струи ЖМ.
Третий способ наклона (рис. 1.22, в) характеризуется тем, что печь поворачивается только вокруг оси 3, проходящей вблизи её центра тяжести. Этот способ применяется лишь в тех случаях, когда угол наклона печи во время разливки ЖМ невелик и носок печи описывает небольшую дугу. Примером такой печи является копильник. По своему назначению тигель копильника должен быть всегда наполнен ЖМ, и при разливке в ковш сливается из тигля сравнительно небольшая часть ЖМ, в связи с чем угол наклона печи невелик и перемещение носка и сливной струи вперед незначительное.
Для осуществления наклона печи по какому-либо способу применяются указанные ниже типы и конструкции механизмов (рис. 1.23 [1, c. 271 – 275]).
В частности, для наклона печей малой ёмкости ( например ИСТ – 0,16) применяется электроталь 1, крюк 3 которой при разливке цепляется за серьгу 4, укреплённую на нижней задней части каркаса 5 печи (см. рис. 1.23, а). При включении электротали 1 её грузоподъемный трос 2 наматывается на барабан; крюк 3, закреплённый на нижнем конце троса, поднимается вместе с серьгой 4 и поворачивает печь в сторону сливного носка на желаемый угол. Поворот осуществляется вокруг носовой оси 7, установленной в носовой подшипниковой опоре 6. Достоинством такого способа наклона является возможность использовать электроталь для доставки и загрузки шихты в печь. Передвижной электроталью можно обслуживать по очереди две – три печи, расположенные под трассой электротали.
Для печей малой ёмкости (до 100 кг) применяются также и ручные механизмы наклона в виде лебёдки с ручным приводом.
Широкое распространение получил гидроцилиндровый механизм наклона (рис. 1.23, б).
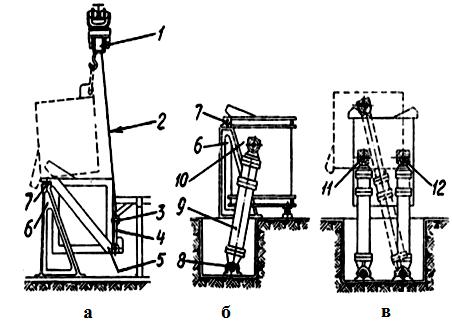
Рис. 1.23. Механизм наклона ИТП:
а – с применением электротали; б – гидроцилиндровый с наклоном печи только вперед; в – гидроцилиндровый с наклоном печи вперед и назад; 1 – электроталь; 2 – трос; 3 – крюк; 4 – серьга; 5 – каркас печи; 6 – носовая подшипниковая опора; 7 – носовая ось поворота печи; 8 – опора; 9 – гидроцилиндр; 10 – каркас печи;
11, 12 – соответственно передняя и задняя ось поворота печи
Механизм имеет два гидроцилиндра 9, установленные по одному с каждой стороны печи. Верхняя часть каждого гидроцилиндра шарнирно связана с каркасом 10 печи, нижняя часть гидроцилиндра шарнирно крепится к опоре 8. Благодаря шарнирам гидроцилиндры 9 могут поворачиваться вперед или назад в соответствии с дугой, описываемой верхним шарниром, в процессе наклона печи вперед при сливе ЖМ и обратно.
Для наклона печи масло под давлением подается в поршневую часть гидроцилиндра. Шток (под действием поршня) перемещается вверх и поворачивает верхний шарнир вокруг носовой оси 7 в сторону слива ЖМ. Наклон в обратном направлении (опускание печи) чаще всего осуществляется под действием собственного веса печи.
Если печь необходимо наклонять вперед и назад (что является обязательным для копильников), то применяются две пары цилиндров (рис. 1.23, в): задняя пара гидроцилиндров наклоняет печь вперед, т.е. в сторону сливного носка, а передняя пара – назад в сторону задней стенки каркаса.
При наклоне вперед печь поворачивается вокруг оси 11, которая проходит через центры двух верхних шарниров передней пары гидроцилиндров, при наклоне назад – вокруг оси 12, проходящей через центры верхних шарниров задней пары гидроцилиндров.
Достоинствами гидроцилиндрового механизма наклона печи являются большая конструктивная простота и плавность наклона.
Недостатки заключаются в том, что механизм нуждается в маслонапорной установке, в необходимости довольно значительного пространства под печью для установки гидравлических цилиндров.
Для вакуумных печей могут применяться механизмы наклона любого типа, однако некоторое осложнение вызывает соединение вакуумпровода печи с вакуумной системой, так как этот вакуумпровод сравнительно большого диаметра (200 –
– 300 мм) должен сохранять своё положение и при наклоне печи.
1.9. Достоинства, недостатки и области применения индукционных тигельных печей
Достоинствами ИТП являются:
– высокая производительность, достигаемая благодаря большим значениям удельной мощности (Вт/кг);
– возможность вести плавку на токах промышленной частоты (50 Гц);
– интенсивная циркуляция расплава в тигле, обеспечивающая выравнивание температуры по объёму ванны и получение однородных по химическому составу сплавов;
– возможность быстрого перехода с выплавки сплава одной марки на другую;
– широкое
(до 100 %) использование в шихте низкосортных
материалов –
стружки и отходов (при плавке с «болотом»
при наличии в садке не менее 70 – 80 % [1,
c. 217] массы крупной шихты, для которой
 ,
или при плавке в электропроводном
тигле);
– возможность проведения плавки как при атмосферном давлении, так и в вакууме или в любой защитной среде (окислительной, восстановительной, нейтральной);
– простота и удобство обслуживания печи, управления и регулирования процесса плавки;
– широкие возможности для механизации и автоматизации загрузки шихты и разливки ЖМ;
– хорошие санитарно-гигиенические условия.
К недостаткам ИТП относятся:
– невысокая стойкость футеровки;
– относительно низкая температура металла на поверхности жидкой ванны, которая не позволяет эффективно использовать флюсы для металлургической обработки сплавов;
– в
неэлектропроводных тиглях плавка (без
«болота») «холодных» кусков шихты с
низким удельным сопротивлением,  (например меди) неэкономична [1, c.
154];
– необходимость в преобразователях частоты и в конденсаторных батареях удорожает ИТП.
1.10. Плавильные установки с индукционными тигельными печами
Индукционной плавильной установкой (ИПУ) называется набор оборудования, аппаратуры и коммуникаций, необходимых для эффективного и безопасного нагрева и плавления шихты, а также слива ЖМ. Основными элементами тигельной ИПУ являются [1, с. 257 – 270]:
– индукционная тигельная печь (состав печи указан на рис. 1.3 – 1.5);
– источник питания в виде преобразователя частоты (машинного или тиристорного) или трансформатора с переключателями ступеней напряжений;
– КБ для компенсации реактивной мощности печи;
– коммутационная аппаратура (контакторы, переключатели и т.д.) для включения и переключения печи, конденсаторов и переключения витков индуктора;
– шины и кабели для подвода тока от источника питания к индуктору и соединения его с КБ;
– трубы и шланги, по которым подаётся охлаждающая вода в индуктор и отводится от него;
– измерительные трансформаторы и аппаратура;
– аппаратура защиты и сигнализации.
Упрощённая схема ИПУ показана на рис. 1.24 [7, c. 118].
Во многих случаях каждая ИПУ с тигельными печами имеет две печи на один комплект электрооборудования, из которых одна непрерывно работает (до выхода тигля из строя), а во второй производится набивка тигля, сушка и т.д. Это вызвано тем, что тигель печи имеет ограниченный срок службы – не свыше 100 плавок (при плавке стали). Смена же тигля и особенно сушка занимают длительное время – иногда того же порядка, что и длительность работы тигля до его замены [1, c. 258]. Пример планировки такой ИПУ показан на рис. 1.25.
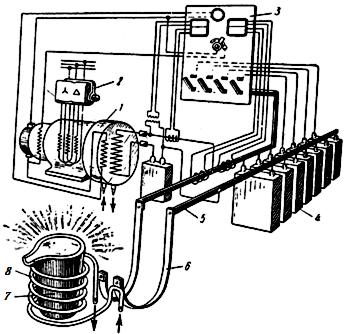
Рис. 1.24. Упрощённая схема тигельной ИПУ,
использующей ток повышенной частоты:
1 – источник питания (электромашинный преобразователь частоты); 2 – пускатель; 3 – панель с электроаппаратурой; 4 – конденсаторная батарея; 5, 6 – соответственно шины и кабели для подвода тока от источника питания и конденсаторной батареи к индуктору; 7 – тигель с шихтой; 8 – индуктор; стрелками показаны
подача и отвод воды для охлаждения индуктора
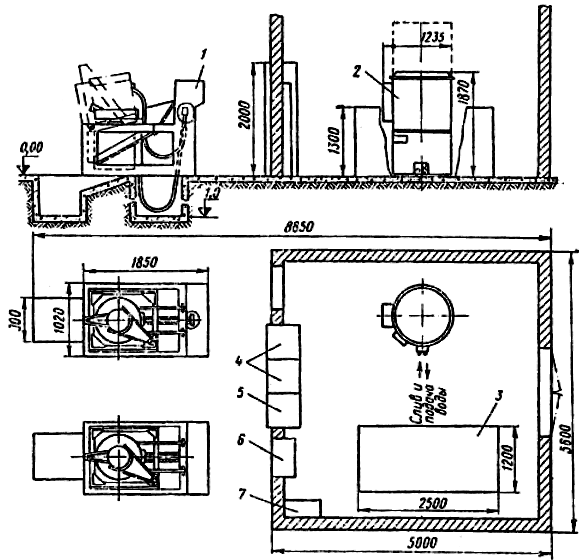
Рис. 1.25. Планировка ИПУ с двумя ИТП:
1 – ИТП; 2 – ИП (машинный преобразователь частоты); 3 – батарея конденсаторов; 4 – щиты управления; 5 – автоматический регулятор электрического режима; 6 – панель управления;
7 – щит управления
Аналогично работают ИПУ с двумя вакуумными печами. Пока в одной печи происходит разливка и остывание ЖМ (в вакууме), разгерметизация ПЗК, извлечение залитых форм, очистка тигля, его загрузка шихтой и очистка от воздуха, в другой печи ведётся плавка шихты и подготовка ЖМ к разливке. Затем печи меняются ролями. Это увеличивает почти вдвое использование ИПУ.
В печах средней ёмкости (1,0 – 2,5 т) индуктор крепят к корпусу печи таким образом, чтобы можно было быстро освободить его и, отсоединив от токо- и водоподвода, извлечь из корпуса печи вместе с тиглем. Это позволяет набивку тигля производить вне печи, а в печь установить новый, просушенный заранее тигель в сборе с индуктором [1, c. 258]. Благодаря этому простой печи непродолжителен и можно ограничиться установкой лишь одной печи на один комплект электрооборудования.
При плавке, например, алюминия стойкость тигля достигает многих месяцев. Для таких случаев неэкономично иметь две печи в одной печной установке, так как длительность простоя при смене тиглей (даже если она требует две – три недели) составляет лишь несколько процентов от срока службы тигля. В остальных же случаях следует на один комплект оборудования устанавливать по две печи.
Планировка ИПУ с тигельными печами должна обеспечивать удобство ведения металлургического процесса и минимальные электрические потери. Для удовлетворения первого требования печи, как правило, устанавливаются на рабочей площадке, высота которой должна допускать подведение под носок печи разливочного ковша. Лишь печи малой ёмкости (до 100 кг) иногда устанавливаются на уровне пола и для удобства загрузки часто снабжаются рабочей площадкой, поднятой на высоту до 1 м.
Второе требование – уменьшение электрических потерь будет удовлетворено, если преобразователь частоты и особенно конденсаторная батарея будут расположены в непосредственной близости от печи.
В ИПУ источник питания и конденсаторную батарею необходимо устанавливать в отдельных помещениях, которые должны иметь необходимую вентиляцию. Пример ИПУ показан на рис. 1.24 [1, c. 18].