Материал: Плавильные индукционные печи литейного производства. Щетинин А.А., Кучер А.Т
Температура индуктора не должна быть ниже температуры окружающего воздуха, так как в противном случае на индукторе будет конденсироваться влага из воздуха, начнётся запотевание индуктора, что приведёт к отсыреванию изоляции и в конечном итоге к пробою между витками.
Если напор воды, подаваемой в индуктор, значительно меньше необходимого напора, то последние (по ходу течения воды) витки индуктора охлаждаются недостаточно, так как из-за слабого напора вода перегревается уже в средних или даже начальных витках. В этом случае индуктор разбивается на отдельные секции, в каждой из которых витков меньше, естественно, чем во всем индукторе. Если, допустим, индуктор имеет 20 витков, то его можно разделить на четыре секции по пять витков и каждую секцию охлаждать независимо от другой (рис. 1.17 [1, c. 188]). Вода, пройдя по пяти виткам, не успеет нагреться выше допустимой температуры ( ).
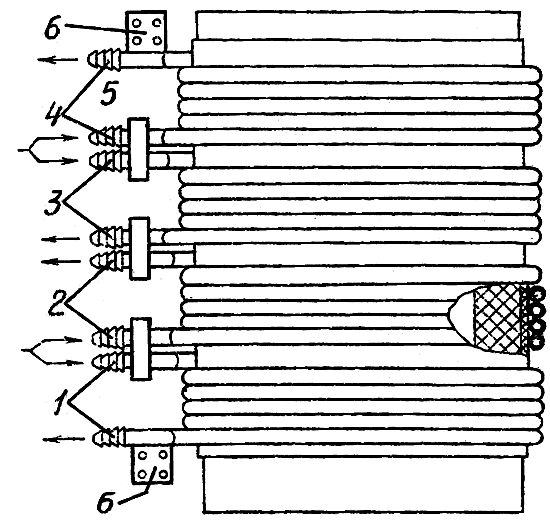
Рис. 1.17. Индуктор с секционированным охлаждением:
1, 2, 3, 4 – соответственно первая, вторая, третья и четвёртая водоохлаждаемые секции; 5 – перемычка для прохождения тока от одной секции к другой и обратно; 6 – планка для присоединения токоподводящего кабеля; стрелками показаны входы и выходы
воды для охлаждения секций индуктора
Следует отметить, что секционирование системы водоохлаждения индуктора не связано с его электрическим секционированием. У водосекционного индуктора, как и у несекционного, все витки представляют собой неразрывную катушку, единый соленоид, т.е. каждый последующий виток является продолжением предыдущего. Это не значит, что последний виток, например, перовой секции соединен встык с первым витком второй. На самом деле выходные и входные витки смежных секций соединяются между собой (с электрическим контактом) специальными перемычками 5 (см. рис. 1.17). Ниже будет сказано, что индуктор может быть секционированным и в электрическом смысле, но и в этом случае секции электрически связаны между собой, т.е. имеют электрический контакт без всякой связи с водоохлаждаемыми секциями.
Индуктор ИТП предназначен для создания переменного магнитного поля заданной напряженности. Рассмотрим электрические схемы индукторов [1, c. 184 – 187]. В большинстве случаев индуктор представляет собой простой соленоид, имеющий один или несколько добавочных отводов от витков (рис. 1.18).
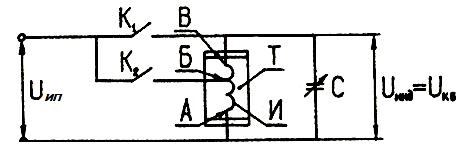
Рис. 1.18. Схема соединения индуктора
с источником питания и конденсаторной батареей:
ИП
– источник питания;  ,
 – контакты; И – индуктор;
Т – тигель; КБ – конденсаторная батарея
Такие
добавочные отводы делаются для того,
чтобы можно было повышать напряжение
между первым и последним (т.е. крайними)
витками индуктора выше номинального
напряжения источника питания (ИП). Если
ИП присоединить к крайним виткам
индуктора, то на них будет напряжение,
равное, естественно, напряжению ИП  .
При присоединении ИП к части витков
индуктора, как показано на рис. 1.18, то
на крайних витках индуктора, присоединённых,
в частности, к конденсаторной батарее
(КБ), напряжение
 будет выше, чем напряжение питания
,
так как при такой схеме соединений
индуктор играет роль автотрансформатора,
поэтому
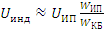 , (1.7)
где
 и
 – количество витков, присоединённых
соответственно к ИП и к КБ.
Повышение
напряжения на индукторе желательно
вследствие изменения параметров
расплавляемого металла ( и
 )
в процессе нагрева, а также вследствие
постепенного сплавления мелкой шихты
в единый слиток. Изменение числа витков,
подключенных к ИП, одновременно с
регулированием напряжения ИП дает
возможность сохранять максимальную
потребляемую мощность почти на всём
протяжении плавки.
Иногда
для печей средней и большой ёмкости
применяются индукторы, составленные
из двух параллельно включённых секций
(рис. 1.19) [1, c.
185 – 186], так как при частоте тока 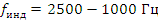 расчётное количество витков оказывается
малым, шаг витка получается слишком
большой и, следовательно, для навивки
индуктора потребуется трубка с большим
наружным диаметром или чрезмерно большая
толщина изоляции, чтобы за счет неё
уменьшить наружную высоту (или диаметр)
сечения трубки.
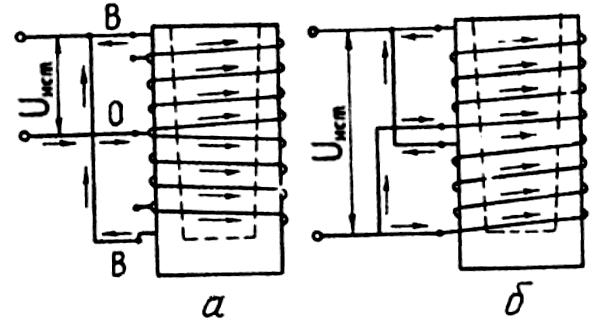
Рис. 1.19. Схема двухсекционного индуктора
Это
значит, что если некий односекционный
индуктор состоит, например, из 10 витков
«толстой» трубки наружным диаметром
 ,
то равноценный ему индуктор можно навить
из двух секций по 10 витков (всего 20
витков) «тонкой» трубки, наружный диаметр
 которой в два раза меньше диаметра
«толстой» трубки, т.е.
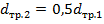 .
Секции
в двухсекционном индукторе располагают
одну ниже другой, поэтому общее количество
 витков по высоте индуктора получается
в два раза больше, чем в односекционном
индукторе такой же высоты
 .
Витки обеих секций равномерно в один
слой распределяют по высоте тигля (в
пределах высоты
индуктора) с одинаковыми промежутками
между витками и такими же промежутками
между секциями.
Секции
подсоединяют к ИП параллельно, поэтому
падение напряжения  на каждой секции в любой момент времени
будет одно и то же и равно
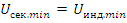 или
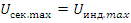 .
Токи, протекающие в секциях, будут равны
между собой и составлять половину тока
индуктора.
Обе секции должны быть намотаны в противоположных направления (см. рис. 1.19), причём начала первых витков секций необходимо расположить посередине высоты индуктора, соединить в общий стык (точки О на рис. 1.19, а) и подключить к «первому» полюсу ИП, а концы последних витков (точки В на рис. 1.19, а) нужно подключит ко «второму» полюсу, так как только при этом условии магнитные потоки, создаваемые обеими секциями, имеют одинаковое направление по всей высоте индуктора.
Преимущество такой схемы двухсекционного индуктора состоит в том, что в месте стыка обеих секций смежные витки имеют одинаковое напряжение и поэтому не требуют усиленной изоляции, что было бы неизбежно, если бы секции были намотаны в одном направлении и соединялись бы с ИП так, как показано на рис. 1.19, б [1, c. 185 – 186] (в этом случае между расположенными рядом началом одной и концом другой секции оказалось бы приложенным полное напряжение ИП).
Промежуток
(зазор) между смежными витками, как
указывалось выше, должен быть такой
величины, чтобы на каждый миллиметр
толщины изоляции, заполняющей промежуток,
приходилось межвитковое напряжение от
10 до 40  ,
а при применении специальных сортов
изоляции градиент напряжения может
достигать
[1, c.
190 – 191, 236; 2, c.
86].
Во многих случаях при питании печей большой ёмкости (типов ИЧТ, ИАТ) токами промышленной частоты (50 Гц) для уменьшения электродинамического выпучивания металла вдоль оси тигля индуктор смещают относительно тигля вниз настолько, чтобы его верхний виток был ниже поверхности ЖМ [1, c. 186 – 187]. При этом нагрев той части шихты, которая находится выше края индуктора, значительно ослабляется (см. подразд. 1.4). Это может привести к свариванию (сплавлению) отдельных кусков шихты в общий «мост», который будет препятствовать опусканию вышележащих частей шихты в зону плавления. Для борьбы с этим явлением используют трёхсекционный индуктор, состоящий из трёх параллельных секций. Две нижние секции расположены так, чтобы верхний край средней секции был ниже поверхности ЖМ, а верхняя секция (расположенная в основном выше уровня ЖМ) – в зоне образования «мостов» и настылей. В период расплавления работают все три или верхние две секции, обеспечивая быстрое расплавление шихты (без образования «мостов»). В остальное время плавки включаются средняя и нижняя или одна нижняя секция, обеспечивая горизонтальную поверхность металла и его нормальную циркуляцию.
1.8.5. Корпус печи
Корпусом ИТП называется пространственная конструкция (цилиндрической или параллелепипедной формы), состоящая из отдельных скреплённых между собой элементов. Корпус может быть сделан в виде каркаса из профильного проката (уголков, швеллеров и пр.) или в виде сплошного кожуха из металлического листа. Корпуса печей большой ёмкости иногда делают разъёмными, чтобы облегчить и ускорить процесс смены футеровки. Если каркас или кожух печи образует замкнутый контур вокруг индуктора (как, например, кожух вакуумной печи), то в его металлических деталях, находящихся в переменном магнитном поле, возникают вихревые токи, нагревающие каркас и создающие активные потери энергии.
Каркасы печей малой ёмкости (примерно до 500 кг стали) часто изготавливаются из немагнитных материалов – дерева или азбоцемента с креплением при помощи деталей из немагнитных металлов (латунных шпилек, накладок и т.п.).
Каркасы печей большей ёмкости чаще всего изготавливаются из немагнитных металлов – бронзы, алюминиевых сплавов или немагнитной стали. При этом детали каркаса (во избежание больших потерь мощности индуктора) не должны образовывать замкнутые контуры вокруг индуктора, для чего в некоторых узлах каркаса необходимо применять изолирующие прокладки.
Для снижения потерь в корпусе нужно снизить вблизи него напряжённость магнитного поля, которая снаружи индуктора приближённо определяется отношением [1, c. 195]
 , (1.8)
где
 –
магнитный поток между индуктором и
корпусом;
 –
магнитная проницаемость среды с наружной
части индуктора;
 –
поперечное сечение магнитного потока
между индуктором и каркасом или кожухом
печи,
 .
Из
формулы (1.8) видно, что для уменьшения
напряженности  необходимо или увеличивать
,
т.е. увеличивать размеры корпуса в плане
(чтобы его детали были подальше от
индуктора), или увеличивать
,
если, например, поместить вне индуктора
магнитопроводы из листовой трансформаторной
стали (рис. 1.20). Тогда значительная часть
магнитного потока
 снаружи индуктора будет проходить через
магнитопроводы, благодаря чему можно
заметно уменьшить размеры корпуса в
плане.
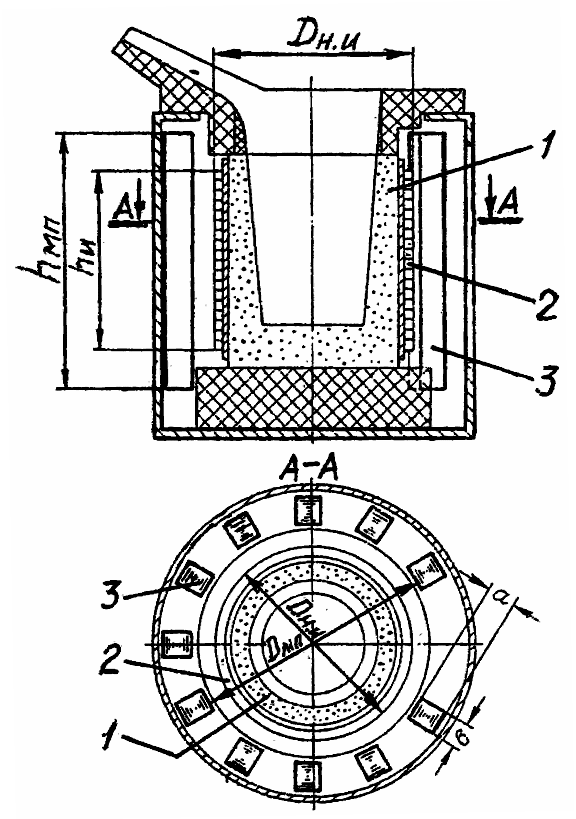
Рис. 1.20. Размещение пакетов внешнего магнитопровода:
1
– тигель; 2 – индуктор; 3 – пакет
магнитопровода;  – наружный диаметр индуктора;
 – диаметр окружности магнитопроводов;
 ,
 – высота соответственно индуктора и
магнитопроводов; а, в – соответственно
толщина и ширина магнитопровода
Чтобы
уменьшить поперечное сечение каждого
магнитопровода, рекомендуется их
размещать на некотором расстоянии от
индуктора, так как при этом величина
магнитного потока
уменьшается. Однако такое решение может
вызвать увеличение габаритных размеров
корпуса печи. Общее количество пакетов
магнитопровода выбирается в соответствии
с конструкцией печи. Поперечное сечение
пакета должно быть таким, чтобы он не
нагревался выше  над температурой окружающей среды [1,
c.
198].
Высота пакета магнитопровода должна быть больше высоты индуктора. Отрезки магнитопровода выше и ниже индуктора следует делать одинаковыми.
Толщина листа трансформаторной стали, из которого собирается пакет, при промышленной частоте тока берётся равной 0,55 мм, а при токах повышенной частоты 0,35 мм или 0,20 мм [1, c. 198].
Активные потери в магнитопроводе очень малы – они не превышают 1,5 – 2,0 % потерь в индукторе, но вес его значительный: для печей малой ёмкости вес магнитопровода может быть равен весу садки и даже превышать его; для печей средней и большой ёмкости он всегда меньше веса садки.
Для уменьшения потерь в корпусе печи можно применять также электромагнитные экраны (рис. 1.21 [1, c. 201 – 205]), представляющие собой замкнутый цилиндрический кожух 1 из медного или алюминиевого листа, расположенный между индуктором 2 и кожухом печи или каркасом 3.
Известно,
что даже при малой толщине  металлического листа его экранирующее
действие велико, но для приемлемого и
рационального уменьшения потерь в
экране должно быть соблюдено условие
 , (1.9)
где
 –
глубина
проникновения
тока
в
металл
экрана,
мм.
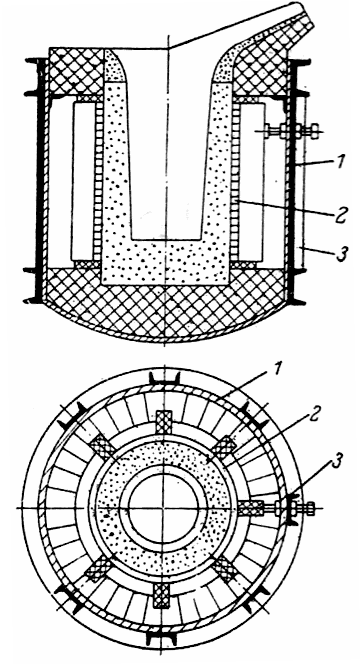
Рис. 1.21. Схема ИТП с электромагнитным экраном:
1 – замкнутый цилиндрический кожух; 2 – индуктор; 3 – каркас
Поэтому
электромагнитные экраны из металла с
малым удельным сопротивлением, толщина
которых равна 1,5 – 2 глубины проникновения
тока в экран, могут при небольших потерях
в экране очень сильно уменьшить потери
в кожухе. При промышленной частоте тока
толщина таких экранов оказывается
слишком большой, так как при 50 Гц для
медного экрана  и толщина экрана должна быть не менее
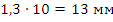 .
Благодаря применению наружных магнитопроводов или электромагнитных экранов напряженность магнитного поля вблизи каркаса или кожуха можно уменьшить настолько, что потери в них снизятся до очень низкой величины и окажется возможным изготовить каркас из ферромагнитного проката – уголков или швеллеров из обычной углеродистой стали. Применение электромагнитных экранов из меди нерационально из-за дефицитности меди; лучше применять алюминиевые экраны. Печи с такими экранами более компактны и просты, чем печи с магнитопроводами [1, c. 202].