Материал: Порядок проведения оценки качества продукции на каждой стадии производственного процесса. методические указания к выполнению практических работ. Поцебнева И.В
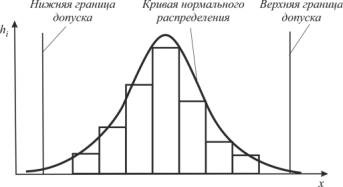
отмечаются интервалы, а на оси ординат (вертикальной оси) отмечается частота попаданий результатов измерений в каждый интервал. Интервалы можно устанавливать в натуральных единицах (если позволяет масштаб), т.е. в тех единицах, в которых проводились измерения, либо каждому интервалу можно присвоить порядковый номер и отмечать на оси абсцисс номера интервалов. В результате получается столбчатая диаграмма, представленная на рисунке ниже.
8) Если на контролируемый параметр существует поле допуска, то гистограмма может содержать верхнюю и нижнюю границы поля допуска. Это позволяет увидеть в какую сторону и как смещается значение контролируемого показателя относительно поля допуска. Границы наносятся по оси абсцисс.
Гистограмма, представленная на рис.23.1 имеет форму нормального распределения, что говорит о стабильности процесса, но часто бывает, что форма распределения отклоняется от нормального. Это свидетельствует о нарушениях в процессе и необходимости применения управляющих воздействий.
Рис. 23.1. Пример гистограммы
Если допуски показателя не заданы, то предметом тщательного изучения служит форма гистограммы. Если для исследуемого показателя существует технологический допуск, то производится анализ,как формы гистограммы, так и ее расположение по отношению к полю допуска.
Интерпретация гистограммы позволяет выявить проблемы в процессе. Вид гистограммы может указать на наличие нескольких источников данных, целесообразность расслоения данных по источникам и т.п. Рассмотрим несколько типичных форм гистограмм (рис. 23.2).
Гистограмма с одним четко выраженным пиком. Такая гистограмма представлена на рисунках 2, а и 2, б. Это типичный вид гистограммы для обычного процесса, дающего результаты в соответствии с нормальным законом распределения. На рисунке 2, а представлена гистограмма процесса с относительно небольшим разбросом, а на рисунке 2, б с большим разбросом результатов. Возможности второго процесса по отношению к параметрам качества существенно ниже. Гистограмма с одним четким пиком может быть смещена влево (асимметрия влево) или смещена вправо (асимметрия вправо).
6
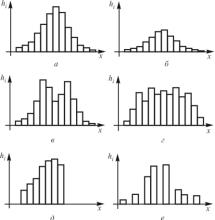
Рис. 23.2. Гистограммы результатов контроля различных процессов Возможно несколько вариантов данной формы гистограммы:
Гистограмма имеет вид обычного распределения. Среднее значение гистограммы совпадает с центром поля допуска. Ширина гистограммы меньше ширины поля допуска с запасом. В данной ситуации процесс не нуждается в корректировке.
Гистограмма имеет вид обычного распределения. Среднее значение гистограммы совпадает с центром поля допуска. Ширина гистограммы равна ширине интервала допуска, в связи с чем возникают опасения появления некондиционных деталей как со стороны верхнего, так и со стороны нижнего полей допуска. В этом случае необходимо либо рассмотреть возможность изменения технологического процесса с целью уменьшения ширины гистограммы (например, увеличение точности оборудования, использование более качественных материалов, изменение условий обработки изделий и т.д.) либо расширить поле допуска, т.к. требования к качеству деталей в данном случае трудновыполнимы.
Гистограмма имеет вид обычного распределения. Среднее значение гистограммы совпадает с центром поля допуска. Ширина гистограммы больше ширины интервала допуска, в связи с чем обнаруживаются некондиционные детали как со стороны верхнего, так и со стороны нижнего полей допуска. В этом случае необходимо реализовать меры, описанные в предыдущем варианте.
Гистограмма имеет вид обычного распределения. Ширина гистограммы меньше ширины поля допуска с запасом. Среднее значение гистограммы сдвинуто влево (вправо) относительно центра интервала допуска,
всвязи с чем имеются опасения, что могут находится некондиционные детали со стороны нижней (верхней) границы поля допуска. В данной ситуации необходимо проверить, не вносят ли систематическую ошибку применяемые средства измерения. Если средства измерения исправны, следует отрегулировать процесс таким образом, чтобы центр гистограммы совпал с центром поля допуска.
Гистограмма имеет вид обычного распределения. Ширинагистограммы
7
примерно равна ширине поля допуска. Среднее значение гистограммы сдвинуто влево (вправо) относительно центра интервала допуска, причем один или несколько интервалов выходят за границу поля допуска, что свидетельствует о наличии дефектных деталей. В этом случае первоначально необходимо отрегулировать технологические операции таким образом, чтобы центр гистограммы совпадал с центром поля допуска. После этого нужно принять меры для уменьшения размаха гистограммы или увеличения размера интервала допуска.
Гистограмма с двумя четкими пиками (бимодальность). Гистограмма отображает два совмещенных процесса. Получение такой гистограммы (рис.23.2, в) может быть следствием разных причин:
измеряемая продукция изготовлена на различных станках; разными людьми и т.п., т.е. относится к разным процессам;
среднее значение измеряемого параметра изменилось во время сбора
данных;
на измеряемый параметр влияло две различные причины. Получив
такую гистограмму, следует попытаться провести «расслоение» |
данных, |
т.е. разделить все результаты измерений на две отдельные группы, |
согласно |
причине их появления.
Для каждой такой группы данных может быть построена своя, характерная именно для нее гистограмма.
Гистограмма со многими нечеткими пиками. Такая гистограмма
(рис.23.2, г) может быть следствием того, что в совокупности исследуемых данных смешаны результаты нескольких (многочисленных) процессов, данные получены из разных источников, на результаты влияло много разных причин и т.п. Так, существуют многошпиндельные станки для механической обработки деталей, например шести шпиндельные. Каждый из шпинделей имеет свои отличные от других особенности разброса параметров. Если их средние не совпадают, то смешав все данные такого станка в общую совокупность, можно получить гистограмму, подобную той, что представленана рис.23.2, г.
Усеченная гистограмма. Распределение (рис.23.2, д) не является нормальным т.к. нет постепенного снижения частоты результатов измерений от центра к границам допуска. Такой вид гистограммы возникает, когда процесс не способен удовлетворять спецификациями часть измерений отсортирована с двух сторон при приближении к границам допуска, либо потеряны чересчур малые значения результатов измерений. Такая гистограмма (рис.23.2, д) может быть следствием подгонки данных. Все результаты, вышедшие за пределы допуска, отброшены из совокупности данных.
Пилообразная гистограмма. Причинами появления такой гистограммы (рис.23.2, е) могут быть следующие:
взято слишком много интервалов;
мала длина интервалов;
8
слишком большая точность измерений;
измерительное оборудование не работает в пределах некоторых интервалов и т.п.
Если основные характеристики гистограммы в порядке (среднее значение гистограммы совпадает с центром поля допуска, ширина гистограммы меньше ширины поля допуска с запасом), при этом имеются дефектные изделия со значениями показателя, выходящими за пределы поля допуска, которые образуют обособленный «островок» (изолированный пик), то данная ситуация могла возникнуть в результате небрежности, при которой дефектные детали были перемешаны с доброкачественными. В этом случае необходимо выявить причины и обстоятельства, приводящие к возникновению данной ситуации, а также принять меры к их устранению.
Рассмотрение представленных примеров показывает, что внешний вид гистограммы дает достаточно много полезной информации о совокупности представленных данных, особенностях процессов и их возможностях. Гистограммы являются мощным инструментом первичной обработки и анализа статистических данных.
Сильные стороны гистограммы, как инструмента контроля качества, заключаются в ее наглядности, простоте, возможности быстро представить вид распределения большого числа данных. Также гистограмма показывает взаимосвязь изменения контролируемых параметров по отношению к инженерным спецификациям.
К недостаткам можно отнести – отсутствие возможности количественно оценить стабильность процесса, отсутствие привязки ко времени, необходимость большого числа данных для точной оценки структуры распределения, возможность различного толкования результатов, некоторая субъективность в представлении формы распределения.
3. Стратификация
Стратификация – один из инструментов качества, предназначенный для выявления какой-либо закономерности в массиве данных за счет их разделения. Стратификация применяется в том случае, когда данные из различных источников сосредоточены вместе и это мешает определить структуру или их системность. Как правило, этот инструмент используют совместно с другими инструментами анализаданных.
Термин стратификация означает – расслаивание. В результате стратификации данные в соответствии с их особенностями разделяются на группы или слои (страты). Для того чтобы проводить расслаивание статистических данных важно правильно определить факторы, по которым будет осуществляться стратификация. Сбор данных должен вестись таким образом, чтобы можно было учесть эти факторы. В противном случае этот инструмент не даст результатов.
9
Существуют различные факторы расслаивания, применение которых зависит от конкретных задач. Например, если в качестве статистических данных собираются данные о количестве дефектов, возникающих в ходе производства изделия, то стратификация может проводиться по таким факторам как квалификация персонала, виды оборудования, инструмент и пр. В результате стратификация позволит определить количество дефектов, связанных с квалификацией персонала, количество дефектов, связанных с оборудованием, количество дефектов, связанных с износом инструмента и т.д.
Стратификация данных выполняется следующим образом:
1)Определяются факторы, по которым будет проводиться стратификация. В качестве фактов могут выступать время, операторы, оборудование, условия производственных операций (такие как температура, влажность, давление, освещенность и т.п.), материалы и средства измерения (такие как измерительное оборудование и методыизмерения).
2)Определяется число страт (слоев). Количество страт берется соответственно количеству факторов, выявленных на предыдущем шаге. Например, отклонения в показателях продукции могут возникать из-за действий оператора. Если к производству продукта привлечено четыре оператора, то стратификация выполняется по четырем факторам и число страт должно быть четыре. Или, если условия производства продукта остаются одними и теми же, изменения в характеристиках могут возникать в разные периоды времени – первая смена, вторая смена или третья смена работы. В этом варианте страт будет три (по количеству смен) и стратификация проводится по трем факторам.
3)Выбирается необходимый инструмент качества для графического представления статистических данных. Как правило, для этих целей используется диаграмма разброса, контрольная карта или гистограмма. Можно применять и табличный метод, но графический способ является более наглядным и позволяет быстрее определить системность в представленных данных.
4)Определяется количество статистических данных, попадающих в каждую страту. Для того, чтобы стратификация данных была эффективной, необходимо придерживаться двух условий. Во-первых, различия между значениями случайной величины внутри страты должны быть как можно меньше по сравнению с различием ее значений в исходной совокупности данных. Во-вторых, различия между стратами должны быть как можно больше. Количественно это различие можно определить по разнице средних значений случайной величины в каждой страте.
5)На выбранный графический инструмент качества «наносятся» данные
суказанием принадлежности этих данных к каждой из страт. Для отделения данных друг от друга, можно использовать самый простой метод – цветовую индикацию данных.
6)Проводится анализ подмножества данных. Анализ данных проводится
10