Материал: Порядок проведения оценки качества продукции на каждой стадии производственного процесса. методические указания к выполнению практических работ. Поцебнева И.В
Основное преимущество, которое дает диаграмма Парето это возможность сфокусировать усилия и ресурсы на устранении наиболее значимых проблем. Также как и другие инструменты качества, она легка для применения и понимания персоналом организации.
Недостатком этого инструмента является возможность ввести в
заблуждение относительно значимости проблем, особенно если неучитывается стоимость последствий возникающих несоответствий и дефектов.
6. Контрольная карта
Контрольная карта (карта Шухарта) – это линейчатый график, построенный на основании данных измерений показателей процесса (или продукта) в различные периоды времени. Он позволяет отразить
динамику изменений показателя и за счет этого контролировать процесс. От обычных линейчатых графиков контрольные карты отличаются только дополнительно нанесенными горизонтальными линиями.Эти линии обозначают верхнюю и нижнюю контрольную границу статистически допустимых
изменений измеряемой величины и среднее значение всех измерений. Контрольные карты – это графический способ представления и
сопоставления информации, основанный на последовательности выборок, отражающих текущее состояние процесса, с границами, установленными на основе изменчивости присущей процессу.
Контрольная карта требует данных, получаемых выборочно из процесса через примерно равные интервалы. Интервалы могут быть заданы по времени (например, ежечасно), либо по количеству продукции (каждая партия). Для каждой полученной подгруппы (выборки) определяют одну или несколько характеристик, таких как ̅ и т.п.
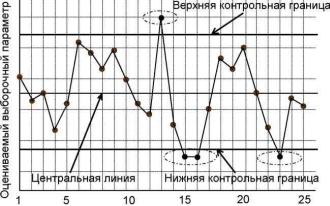
Контрольная карта – это график значений определяемых характеристик подгрупп в зависимости от их номеров (рис.23.5). Она имеет центральную линию (CL), соответствующую эталонному значению характеристики. При оценке того, находится ли процесс в статистически управляемом состоянии, эталонным обычно служитсреднее арифметическое значение рассматриваемых данных. При управлении процессом эталонным служит долговременное значение характеристики.
Рис. 23.5. Общий вид контрольной карты
16
На контрольной карте имеется две статистические определяемые границы относительно центральной линии, которые называют верхней контрольной границей (UCL) и нижней контрольной границей (LCL).
Контрольные границы находятся на расстоянии 3 от центральной линии, где – внутригрупповое стандартное отклонение (используемой статистики). Границы ± 3 указывают, что около 99,7% значений характеристик подгрупп попадают в эти пределы при условии, что процесс находится в статистически управляемом состоянии. Выход за контрольную границу настолько маловероятен, что считается признаком появления особой причины, не характерной для процесса, и перехода его в нестабильное состояние.
Контрольные карты Шухарта бывают двух основных типов: для количественных и альтернативных данных. Для каждой контрольной карты встречаются две ситуации:
a)значения параметров процесса не заданы;
b)значения параметров процесса заданы.
Значения параметров процесса – это значения, установленные в соответствии с некоторыми конкретными требованиями, целевыми значениями или оценками процесса, полученными на основе данных за длительный период времени, когда процесс находился в статистически управляемом состоянии.
Цель контрольных карт, для которых не заданы параметры процесса (стандартные значения) – обнаружение отклонений значений характеристик
(например , R и т.п.), которые вызваны иными причинами, чем те, которые могут быть объяснены только случайностью. Эти контрольные карты основаны целиком на данных самих
выборок и используют для обнаружения вариаций, которые обусловлены неслучайными причинами.
Целью контрольных карт при наличии заданных параметров процесса (стандартных характеристик), является определение того, отличаются ли наблюдаемые значения ̅ и т.п. для нескольких выборок от соответствующих заданных (стандартных) значений (или ), R и т.п. больше, чем можно ожидать при действии только случайных причин. Установленные значения могут быть основаны на опыте, полученном при построении контрольных карт, или на заданных стандартных значениях, указанных в технических условиях, или взятых из экономических соображений. Карты на основе стандартных значений особенно полезны для управления процессами и поддержания однородности продукции на желаемом уровне.
Контрольные границы определяют предел ожидаемых изменений процесса, когда действуют только наиболее типичные для этого процесса факторы. Наносятся контрольные границы, как правило, на расстоянии трех стандартных отклонений случайной величины от линии средних значений.
17
Применение контрольных карт для отображения изменений показателей во времени дает возможность точно определить, когда и как изменился процесс и тем самым обеспечить базу для управления им. Например, если контрольная карта отображает единичный случай выхода показателя за контрольные границы, то нет необходимости предпринимать какие-либо действия по корректировке процесса. Если же, например, контрольная карта показывает асимметричное смещение контролируемого показателя (в течение длительного интервала времени) относительно линии средних значений, то процесс требует вмешательства и принятия корректирующих действий.
Для управления процессами разработаны и применяются различные контрольные карты. Например, существуют контрольные карты – средних значений, медиан, средних квадратических отклонений, размахов, числа дефектных единиц продукции, доли дефектных единиц продукции, числа дефектов, числа дефектов на единицу продукции и пр. Их выбор зависит от целей управления и вида контролируемых данных (количественный признак или альтернативный признак). Если необходимо определять фактические значения контролируемого параметра, то такой вид контроля называется контролем по количественному признаку. Если нет необходимости знать фактическое значение контролируемого параметра, а просто достаточно установить соответствие или несоответствие этого параметра установленным требованиям, то такой вид контроля называется контролем по альтернативному признаку. Исходя из этого выбирают соответствующие контрольные карты.
Порядок построения контрольной карты:
1)Определяются показатели процесса или продукции, которые необходимо измерять. Показатели могут иметь количественные или качественные значения.
2)Определяются точки контроля показателя. По возможности, точки контроля необходимо устанавливать на наиболее ранней стадии процесса, где выбранный показатель может быть измерен.
3)На основании вида контролируемых показателей (контроль по количественному или альтернативному признаку) выбирается соответствующая контрольная карта.
4)Когда применяется контроль по количественному или альтернативному признаку часть последовательных во времени измерений (примерно от 3 до 5) может иметь близкие значения. Эти измерения формируются в подгруппу. Количество измерений, вошедших в подгруппу, называется размером подгруппы. Необходимо установить размер подгруппы.
5)Проводятся измерения выбранного показателя процесса или продукта.
6)На контрольной карте отображаются результаты измерений (для контроля по количественному признаку) или суммарные (комплексные) значения (для контроля по альтернативному признаку) показателей.
7)Точки графика соединяются между собой.
18
8)Рассчитывается линия средних значений, и вычисляются контрольные границы. В зависимости от того, какие контрольные карты применяются, формулы расчета контрольных границ и их количество может изменяться (например, для карты размаха достаточно рассчитать только верхнюю контрольную границу).
9)Линия средних значений и контрольные границы отображаются на контрольной карте.
10)Определяются все точки, выходящие за пределы контрольных границ. 11)Проводится анализ причин выхода значений контролируемых показателей за пределы контрольных границ и направления смещения подгрупп относительно линии средних значений. При необходимости
предпринимаются корректирующие действия.
Для того чтобы контрольная карта являлась эффективным средством управления процессом сбор результатов измерений контролируемых показателей и их регистрация в контрольной карте должны осуществляться в режиме реального времени.
Контрольные карты обладают рядом достоинств. В частности, они дают возможность визуально определить момент изменения процесса, создают основу для улучшения процесса, выявляют различия между случайными и системными нарушениями в процессе, снижают потери от брака за счет предотвращения появления дефектов.
К недостаткам контрольных карт можно отнести более высокие требования к подготовке персонала и необходимость работы в реальном времени.
7. Диаграмма разброса
Диаграмма разброса это инструмент качества, который предназначен для выявления зависимости между двумя типами данных. Также с помощью этой диаграммы можно определить корреляцию между каким-либо параметром качества и влияющим на него фактором.
Применяется диаграмма разброса в том случае, когда необходимо отобразить что происходит с одной переменной при изменении другой, для определения причины возникновения неконтролируемых точек в ходе многовариантного статистического контроля процесса, подтверждения взаимосвязи, выявленной в результате применения причинно-следственной диаграммы (диаграммы Исикавы) и пр.
Диаграмма разброса строится в следующей последовательности: 1) Собираются парные данные, которые по предположению
являются взаимосвязанными. Желательно, чтобы таких парных данных было не менее 20-25. Это позволит более объективно установить зависимость между данными.
2) Составляется список данных. В списке данных для каждого измерения по порядку указываются значения парных данных.
19
3)Определяются максимальные и минимальные значения по каждому из типов парных данных.
4)Выбираются шкалы для осей диаграммы разброса на основании разницы между максимальным и минимальным значением каждого из типов парных данных. При необходимости (если отображаемые величины имеют малые размеры) могут применяться коэффициенты масштабирования шкалы.
5)Рисуются горизонтальная (Х) и вертикальная (Y) оси диаграммы. Шкала значений данных, обозначаемая на осях должна увеличиваться при подъеме по вертикальной оси и при движении вправо по горизонтальной. При исследовании корреляции между причиной и следствием (например, после применения диаграммы Исикавы) данные, характеризующие причину, откладываются по горизонтальной оси, а данные, характеризующие следствие - по вертикальной.
6)На диаграмму наносятся парные данные. Если для разных измерений получаются одинаковые значения данных, то для отделения данных друг от друга используется другое обозначение (например, точки и треугольники) или данные обозначаются рядом друг с другом.
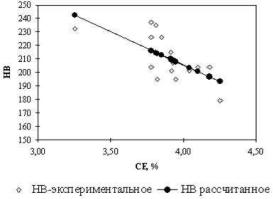
Пример. Диаграмма разброса построена для парных данных – углеродный эквивалент СЕ, % – твердость НВ (рисунок 6). Данные собирались, чтобы показать влияние углеродного эквивалента чугуна на твердость чугунных образцов диаметра 30 мм.
Рис. 23.6. Диаграмма разброса (корреляционное поле)
Между точек на графике (рис. 23.6) можно провести прямую линию, вдоль которой они концентрируются. Это свидетельствует о корреляции между исследуемыми парными данными. Диаграмма разброса показывается величину и наличие взаимосвязи между двумя переменными. Направление и «сжатость» кластера точек говорит о виде и силе взаимосвязи между двумя переменными. Чем больше этот кластер имеет сходство с прямой линией, тем сильнее корреляция между парными данными.
На основании проведенного анализа, который предоставляет диаграмма разброса, можно принимать дальнейшие решения.
20