Материал: Порядок проведения оценки качества продукции на каждой стадии производственного процесса. методические указания к выполнению практических работ. Поцебнева И.В
где – максимальная нагрузка, предшествующая разрушению образца, Н (кгс); – начальная площадь поперечного сечения образца, мм2.
Результаты округляют до 5,0 МПа (0,5 кгс/мм2). Результаты испытаний не учитывают, если в изломе после разрушения обнаружены раковины, трещины, неметаллические включения и другие дефекты.В этом случае испытания должны быть повторены на другом образце из той же партии.
3.3. Испытания на изгиб 3.3.1. Метод отбора образцов
Способ получения заготовок для изготовления образцов – по ГОСТ 24648,
ГОСТ 7769.
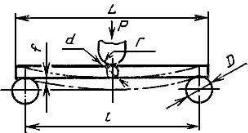
Испытаниям на изгиб подвергают цилиндрические образцы диаметром = 30 мм и длиной = 650 мм при расстоянии между центрами опор = 600 мм или длиной = 340 мм при расстоянии между центрами опор = 300 мм (рис. 25.3).
Рис. 25.3. Схема испытания на изгиб
При изготовлении образцов непосредственно из отливок по согласованию с потребителем допускается применение образцов другого размера.
Допускаемое отклонение диаметра в средней трети рабочей части образца не должно превышать +2 мм.
Овальность образца (разность наибольшего и наименьшего диаметра одного и того же сечения) не должна быть более 5% номинального диаметра.
Испытания должны проводиться на трех образцах, если в НТД на отливки нет других требований.
3.3.2. Средства испытаний Испытания образцов на изгиб проводят на машинах любого типа при
условии соответствия их требованиям ГОСТ 28840.
Для замера стрелы прогиба применяют прогибомер с механическим индикатором типа ИЧ 10 кл.1 ГОСТ 577 или самопишущий прибор с масштабом по деформации не менее 10:1.
3.3.3. Подготовка к испытаниям Образцы перед испытаниями должны быть очищены от пригара. Заусенцы
и неровности поверхности образцов удаляют зачисткой. Шероховатость образца Rz по ГОСТ 2789 не должна превышать 100 мкм.
Поверхности образцов не должны иметь трещин, а также отпечатков линий разъема формы глубиной более 1 мм.
Поверхность на средней трети по длине образца должна быть без дефектов. 3.3.4. Проведение испытаний
11
Образец перед испытанием свободно устанавливают на двух опорах так, чтобы следы от линий разъема формы были расположеныв нейтральной плоскости и нагружают его посередине сосредоточенной нагрузкой до разрушения (рисунок 3). Ось образца должна быть перпендикулярна оси опор и оправки. Радиус закругления опор иоправки должен быть в пределах 20-30 мм.
Скорость нагружения образца при изгибе не должна превышать 10 МПа (1 кгс/(мм2·с)).
Диаметр образца после испытаний измеряют к месту излома в двух взаимно перпендикулярных направлениях с погрешностью не более 0,1 мм
За результат принимают среднее арифметическое двух измерений. Временное сопротивление ( визг) в мегапаскалях (килограмм-сила на
квадратный миллиметр) вычисляют по формуле:
визг = М
или
|
|
|
|
|
|
|
|
изг |
|
8Р |
|
|
|
где |
|
|
|
|
|
|
|
|
|
мм (кгс·мм); W – момент сопротивления, |
|||
– изгибающий моментв, Н=· |
|
|
|
||||||||||
мм; |
М– максимальная |
нагрузка |
в момент излома образца, Н (кгс); |
– |
|||||||||
расстояние между опорами, мм; |
|
– диаметр образца после испытаний, мм. |
|
||||||||||
Обозначив |
|
|
, имеем |
изг |
|
К Р |
|
||||||
|
|
в |
|
|
|
||||||||
Значения |
коэффициента |
|
приведены в ГОСТ 27208-87 Отливки из чугуна. |
||||||||||
|
= |
|
|
|
|
= |
|
∙ |
|
||||
Методы механических испытаний.
Результаты округляют до 5,0 МПа (0,5 кгс/мм2).
Стрелу прогиба – максимальный изгиб, предшествующий началу разрушения образца, – измеряют по направлению действия нагрузки в месте излома образца.
Чтобы исключить погрешность измерения, необходимо к образцу приложить начальную нагрузку в пределах 300-400 Н (30-40 кгс) и установить нулевое положение на приспособлении для измерения деформации.
Результаты испытаний не учитывают, если в изломе после разрушения образца обнаружены раковины, различные включения или другие дефекты.
В этом случае испытания повторяют на другом образце из той же партии или плавки.
3.4. Измерение твердости по Бринеллю 3.4.1.Метод отбора образцов
Измерение твердости на отливки производят в местах, предусмотренных в НТД на отливки.
Допускается определять твердость на образце после испытания на изгиб или на заготовках для испытаний на растяжение. Образцы должны быть той же плавки, что и проверяемая отливка.
Допускается измерение твердости проводить на специальных образцах в виде приливов к отливкам. В этом случае места их расположения и размеры, а также места испытаний должны быть установлены в НТД на отливки.
12
3.4.2. Средства измерения Измерение твердости производят по методу Бринелля по ГОСТ9012 и ГОСТ
23677.
3.4.3. Подготовка к измерению Место для проведения измерения должно быть предварительно зачищено на
глубину не менее 2,0 мм, если в НТД на отливки нет других требований. Шероховатость поверхности Rz по ГОСТ 2789 не должна превышать 2,5 мкм. Установочная поверхность отливки должна быть очищена от пригара,
окалины и других покрытий. 3.4.1. Проведение измерений
Твердость – характеризует свойство материала отливки оказывать сопротивление внедрению другого (более твердого и не получающего остаточной деформации) тела – индентора. Контроль твердости не требуется изготовления специальных образцов, а испытание проводится непосредственно на поверхности отливки и не вызывает ее разрушения.
На крупногабаритных отливках, в случае невозможности измерения твердости по методу Бринелля стационарным прибором, допускается измерять твердость переносным твердомером статического действия по ГОСТ 22761 или прибором динамического действия с применением эталона твердости по Бринеллю, или нормированной силой удара по ГОСТ 18661.
Твердость по Бринеллю определяют как среднее арифметическое результатов трех измерений твердости, если в НТД на отливки нет других указаний.
Заданиядляпрактическойработы
Практическая работа. Определение значений показателей при подтверждении механических свойств материала согласно требованиям нормативно-технической документации.
Работа выполняется в группах по 2 человек.
Лабораторная работа производится в следующей последовательности.
1.Изучить теоретический материал, представленный в методических указаниях.
2.Осуществить измерение твердости отливок в соответствии с заданием преподавателя, заполнить протокол испытания (таблица 25.2).
|
|
Протокол испытания на твердость |
|
|
Таблица 25.2 |
||||
|
|
|
|
|
|
||||
Номер |
Материал |
Диаметр |
Нагрузка,Н |
Твердость по Бринеллю, (НВ) |
|||||
шарика, |
|
|
отпечаток |
|
|
||||
отливки |
отливки |
|
|
|
|
среднее |
|||
мм |
|
1-й |
|
2-й |
|
3-й |
|||
|
|
|
|
|
|
||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
3.Определить |
НТД, в котором установлены |
требования |
твердости отливок. |
|
|
|
13 |
|
4.По результатам измерений сделать вывод о соответствии/ несоответствии твердости требованиям НТД.
5.Оформить отчет
Содержание отчета: название работы; цели; протокол испытания на твердость; основные выводы.
6.Представьте на проверку преподавателю отчет о выполнении работы. Ответьте на контрольные вопросы.
Контрольные вопросы
1.Что такое показатель качества продукции?
2.Что такое единичный показатель качества продукции?
3.Что такое комплексный показатель качества продукции?
4.Что такое определяющий показатель качества продукции?
5.Что такое интегральный показатель качества продукции?
6.Какое значение показателя качества называют регламентированным?
7.Какое значение показателя качества называют номинальным?
8. Какое значение |
показателя качества называют |
предельным? |
9.Что такое испытание?
10.Что такое объект испытаний?
ПРАКТИЧЕСКАЯ РАБОТА № 26 ПОСТРОЕНИЕ ДИАГРАММЫ ПАРЕТО
Теоретическаячасть
1.Общиеположения
Диаграмма Парето является графическим отображением правила Парето. В менеджменте качества применение этого правила показывает, что значительное число несоответствий и дефектов возникает из-за ограниченного числа причин. Коротко правило Парето формулируется как 80 на 20. Например, если применить это правило по отношению к дефектам, то окажется, что 80 процентов дефектов возникает из-за 20 процентов причин.
Используется диаграмма Парето при выявлении наиболее значимых и существенных факторов, влияющих на возникновение несоответствий или брака. Это дает возможность установить приоритет действиям, необходимым для решения проблемы. Кроме того, диаграмма Парето и правило Парето позволяют отделить важные факторы от малозначимых и несущественных.
Строится диаграмма Парето в следующем порядке:
1)Определяется проблема, которую необходимо решить (например, дефектные изделия, стоимость потерь от брака и т.п.) и выбирается временной интервал для изучения проблемы.
2)Выбирается тип данных (фактор) для анализа, который наиболее полно сможет охарактеризовать проблему (например, дефекты, их локализация, объем потерь, затраты и пр.). Выбранный тип данных должен быть разбит на подтипы.
14
Например, если в качестве типа данных выбраны дефекты, то подтипом будут являться виды дефектов – деформация, царапины, трещины и пр.
3)Определяется единица измерений, соответствующая типу данных (например, количество дефектов, их частота, процент затрат ит.п.).
4)Собираются статистические данные, и выполняется их систематизация. Для сбора и регистрации данных можно применятьдругие инструменты качества, например контрольный листок. Систематизацию статистических данных лучше представить в виде таблицы.
2.Видыдиаграмм Парето
Диаграмма Парето – инструмент, позволяющий распределить усилия для разрешения возникающих проблем и выявить основные причины, с которых нужно начинать действовать. Различают два видадиаграмм:
1) Диаграмма Парето по результатам деятельности, предназначенная для выявления главной проблемы и отражающая следующие нежелательные результаты деятельности:
с точки зрения качества – дефекты, поломки, ошибки, отказы, рекламации, ремонты, возвраты продукции;
с точки зрения себестоимости – объем потерь, затраты;
с точки зрения сроков поставок – нехватка запасов, ошибки в составлении счетов, срыв сроков поставок;
с точки зрения безопасности – несчастные случаи, трагические ошибки,
аварии.
2) Диаграмма Парето по причинам, отражающая причины проблем, возникающих в ходе производства и использующаяся для выявления главной из них, таких как:
в случае исполнителей работы – смена, бригада, опыт работы, квалификация, индивидуальные характеристики;
в случае оборудования – станки, агрегаты, инструменты, оснастка, организация использования, модели, штампы;
в случае сырья – изготовитель сырья, вид сырья, фирма-поставщик,
партия;
в случае методов работы – условия производства, заказынаряды, приемы работы, последовательность операций;
в случае используемых средств измерений – точность, повторяемость, стабильность, тип измерительного прибора (аналоговый или цифровой) и т. д.
3. Построение и анализ диаграммы Парето
Построение диаграммы Парето начинают с выбора исследуемой проблемы (например, проблемы, связанные с браком; проблемы, связанные с работой оборудования или исполнителей и т. д.). Затем определяют, какие данные должны быть собраны и как должна быть проведена их классификация (например, по видам дефектов, по методу их появления, по технологическим причинам, по оборудованию,по методам измерения и используемым средствам измерения). Если выбрана, например, классификация по видам дефектов, выделяют наиболее часто
15