Курсовая работа (т): Проект сельскохозяйственного авторемонтного предприятия на 1500 автомобилей
3.2 Обоснование номенклатуры и расчет количества оборудования
Номенклатура технологического оборудования должна соответствовать выполнению всех операций технологического процесса. По производственному назначению технологическое оборудование подразделяется на основное, подъемно-транспортное, общего назначения. Расчету подлежит основное оборудование, остальное выбирается по табелю оборудования для участка.
Количество моечных машин равно [11]:
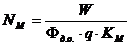 ; (3.2)
где: W - годовая программа предприятия, шт.;
Фд.о. - действительный годовой фонд времени оборудования; ч.;- часовая производительность моечной машины, шт/ч;
Км - коэффициент учитывающий использование моечного оборудования по времени, Км=0,85 по [3].
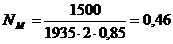 .
Принимаем Nм=1.
Количество разборо-сборочного оборудования равно по [3]:
 , (3.3)
где Тр.с. - трудоемкость разборо-сборочных работ, выполняемых на стендах, чел.-ч.
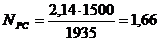 .
Принимаем Nр.с.=2.
Количество оборудования для контрольно-дифектовочных и комплектовочных
работ равна по [3]:
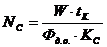 ; (3.4)
где: W - годовая программа, шт;- продолжительность контроля одного объекта ремонта, ч;
Кс - коэффициент, учитывающий использование оборудования по времени, Кс=0,8 по [3].
Принимаем Nс=1/
Количество станочного оборудования равно по [3]:
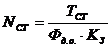 , (3.5)
где Тст - общая годовая трудоемкость станочных работ, ч;
Кз - коэффициент загрузки оборудования по времени, Кз=0,9.
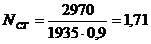 .
Принимаем Nст=2.
Таблица 3.3
Технологическое оборудование и оснастка участка
|
№ п/п |
Наименование и марка оборудования |
Коли-чество |
Размеры |
Площадь, м2 |
|
1 |
2 |
3 |
4 |
5 |
|
1 |
Разборо-сборочный стенд ОР-6361-ГОСНИТИ |
2 |
850х1250 |
2,125 |
|
2 |
Машина моечная ОМ-5300 |
1 |
3360х2760 |
9,27 |
|
3 |
Верстак слесарный ОРГ-1468-01-060А-ГОСНИТИ |
2 |
1200х800 |
1,92 |
|
4 |
Стол монтажный ОРГ-1468-01-080А-ГОСНИТИ |
1 |
240х800 |
1,92 |
|
5 |
Стол дефектовочный ОРГ-1468-01-090А-ГОСНИТИ |
1 |
2400х1610 |
3,86 |
|
6 |
Стенд для холодной правки балки переднего моста автомобиля ГАЗ-53А |
1 |
2120х352 |
0,75 |
|
7 |
Пресс гидравлический ОКС-1671А-ГОСНИТИ |
1 |
1250х500 |
0,63 |
|
8 |
Контейнер для деталей |
4 |
900 |
3,24 |
|
9 |
Шкаф для инструмента ОРГ-1468-07-040-ГОСНИТИ |
2 |
860х360 |
0,62 |
|
10 |
Стеллаж для деталей ОРГ-1468-05-230А-ГОСНИТИ |
4 |
1400х500 |
2,8 |
|
11 |
Ларь для обдирочных материалов ОРГ-1468-07-090А-ГОСНИТИ |
2 |
1000х500 |
1,0 |
|
ИТОГО: |
- |
|
å28,1 |
|
3.3 Расчет количества ПТО
Количество подъемно-транспортного оборудования равно по [12]:
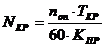 , (3.6)
где nоп - количество крановых операций в час, nоп=3;
Ткр - средняя продолжительность крановой операции, мин;
Кпр - коэффициент учитывающий простои крана Кпр=0,87.
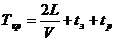 , (3.7)
где L - средняя дальность транспортирования груза за одну операцию, м. L=20м;- скорость передвижения крана, V=20 м/минз - среднее время загрузки крана за одну операцию, tз=4мин;р - среднее время разгрузки крана за одну операцию, tр=3мин;
Тогда:
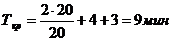 ;
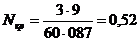 .
Принимаем Nкр=1.
В качестве ПТО принимаем кран-балку грузоподъемностью 3 тонны [13]. Догрузка кран-балки осуществляется за счет соседних участков.
3.4 Расчет площади участка
Площадь участка рассчитывается по формуле:
Fуч=åFоб×К, (3.8)
где åFоб - суммарная площадь пола занимаемая технологическим оборудованием, м2;
К - коэффициент проходов и проездов [3].
Fуч= Fрм1+ Fрм2+ Fрм3, (3.9)
Где Fрмi - площадь i-го рабочего места, м2.
Тогда: Fрм1=12,33×5=61,65м2;рм2=1,92×4=7,68м2;рм3=10,1×5=50,5м2;уч=61,65+7,68+50,5=119,83м2.
Принимаем Fуч=120м2.
3.5 Технологическая планировка участка
Планировка участка выполняем в соответствии с компоновочным планом здания, указываем наружные и внутренние стены, колонны здания, окна, ворота, транспортное оборудование, верстаки, стеллажи и т.п., проходы и проезды. Технологическое оборудование на плане изображаем упрощенными контурами с учетом крайних положений перемещающихся частей.
Все виды оборудования нумеруем сквозной порядковой нумерацией. Вне контура указываем. Условные обозначения подвода электроэнергии, воздуха, воды.
Расстановку оборудования выполняем с учетом существующих требований, норм расстояний между оборудованием и элементами зданий, норм ширины проездов и норм расстояний между оборудованием [14, 15].
Оборудование располагаем в порядке выполнения технологических операций. Также оборудование располагаем с учетом возможности изменения планировки при использовании более прогрессивных технологических процессов.
Размеры планируемого участка согласно расчетам равны: длина L=12м, ширина В=10 м.
План размещения оборудования на участке представлен на рисунке 3.1.
3.6 Организация рабочих мест участка и их взаимосвязь. Выбор оптимального варианта планировки рабочего места
Рабочее место - это первичная производственная ячейка, в которой происходит соединение трех элементов труда: средств труда, предметов труда и самого труда (человека).
Рабочее место представляет собой часть площади участка, оснащенную необходимым оборудованием и оснасткой, закрепленную за одним или несколькими рабочими, на которой выполняется определенные операции технологического процесса ремонта узла.
Под организацией рабочего места понимается создание условий, способствующих качественному выполнению операций технологического процесса, рациональному использованию рабочего времени и средств труда, повышению производительности труда и сохранению здоровья рабочих.
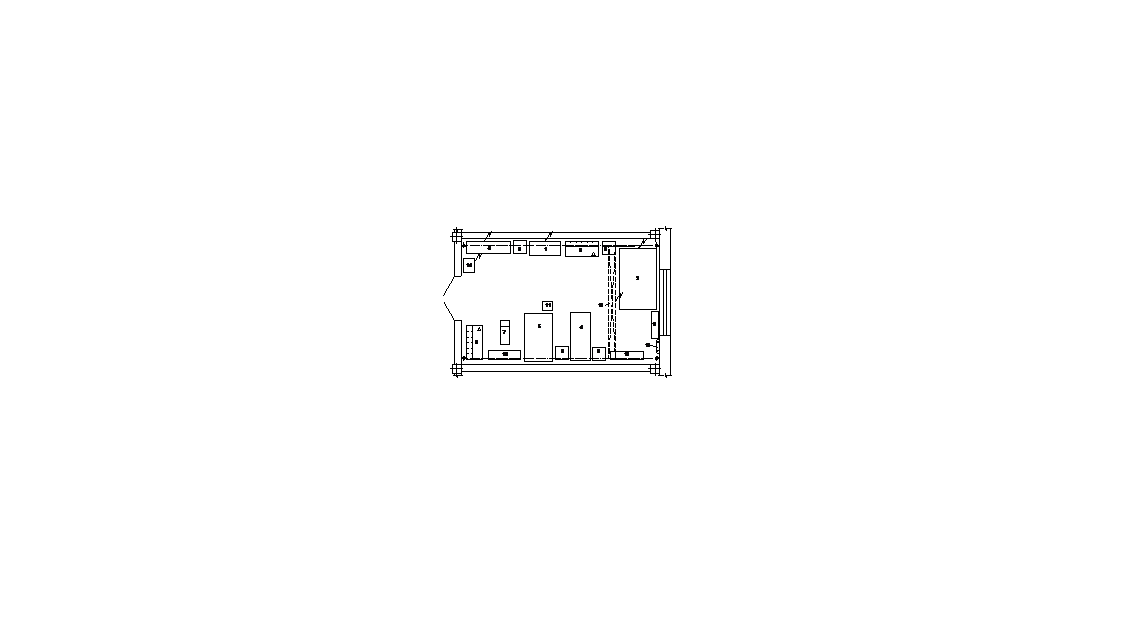
Рисунок 3.1. План размещения оборудования на участке ремонта переднего моста
- разборочно-сборочный стенд; 2 - моечная машина; 3 - верстак слесарный; 4 - стол монтажный; 5 - стол дефектовочный; 6 - стенд для холодной правки балки переднего моста; 7 - пресс гидравлический; 8 - контейнер для деталей; 9 - шкаф для инструмента; 10 - стеллаж для деталей; 11 - ларь для обтирочных материалов; 12 - кран-балка; 13 - ящик с песком и огнетушителями; 14 - сверлильный станок
ремонтный участок завод трудоемкость
Современное ремонтно-обслуживающее предприятие представляет собой сложный механизм, в каждом его составляющие (участок, рабочее место) настолько взаимосвязаны, что от организации труда на любом из них, зависит общий ритм работы предприятия. Поэтому рабочие места нельзя рассматривать изолированно друг от друга, независимо от выполняемой организации и технологии ремонта.
Оснащение рабочего места.
В зависимости от типа, характера производства, действующего технологического процесса рабочее место оснащается:
· основным технологическим оборудованием (станок, агрегат, верстак и т.д.);
· предметами труда (сырье, заготовки, детали);
· основной технологической оснасткой (инструмент, приборы, приспособления);
· вспомогательным оборудованием и оснасткой, которые непосредственно не участвуют в изменении предмета труда, но создают условия наилучшего проведения этого процесса.
Обоснование оптимального варианта организации рабочего места
Первым этапом обоснования оптимального варианта планировки является изучение содержания трудовых процессов на рабочем месте. Основное внимание уделяется на установку и снятие деталей, смену инструментов, контроль и сортировку продукции. В зависимости от частоты смены видов работ, а следовательно и использование инструмента, оборудования решается вопрос об их расположении на рабочем месте с учетом принципа: что чаще берется - располагается ближе к рабочему. Главной задачей организации рабочего места является наиболее рациональное расположение узлов, деталей, оборудования, оснастки, грузоподъемных и транспортных средств с тем, чтобы обеспечить минимальные затраты труда на выполнение простейших трудовых движений: переходов, поворотов, нагибаний и т.д.
Решение задачи нахождения оптимального варианта организации рабочих мест может быть значительно упрощено с помощью специальных систем бальной оценки различных вариантов. Сущность методики заключается в том, что любое рабочее место схематично можно разделить на ряд зон в зависимости от состава трудовых движений, необходимых для перемещения предмета труда к месту его установки, перестановки, обработки. При построении данной схемы рабочее место в плане разделено на две основные зоны: А, находящуюся спереди от основной линии, и Б, находящуюся сзади этой линии. Каждая из основных зон разделена на ряд секторов в зависимости от расположения к рабочему, а каждый сектор, в свою очередь разделен концентрическими окружностями, определяющими расстояние места расположения предметов труда от рабочего (в м.). Зоны делятся также в зависимости от расположения предмета по высоте на верхние (В) и нижние (Н). Цифровая индексация построена таким образом, что меньшее значение индексов соответствует более удобным зонам.
Оценив во времени затраты труда на выполнение манипуляций, связанных с предметами труда и технологической оснасткой, в той части, в какой эти манипуляции зависят от организации рабочего места, можно создать систему бальной оценки организации рабочих мест. Бальная система основана на принципе экономии движений с уменьшение затрат времени на манипуляции с предметом труда или с инструментом число баллов возрастает, т.е. большее значение бальной оценки соответствует лучшей организации рабочего места, и наоборот.
Так если работы выполняются с помощью оборудования (разборка, сборка,
дефектация и т.д.) то число баллов рассчитывают по формуле по [16]:
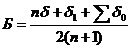 ; (3.10)
где n - число единиц (деталей) задействованных при выполнении данной операции не считая базовой;
d - бальная оценка расположения на рабочем месте базового объекта при выполнении операции;
d1 - бальная оценка расположения на рабочем месте базового объекта до выполнения операции;
d0 - бальная оценка расположения на рабочем месте остальных объектов (деталей) которые должны быть установлены на базовом объекте.
Оптимальный вариант организации рабочего места соответствует большему
числу баллов. Экономия рабочего времени за смену или после выполнения работ на
одном объекте в результате рационализации рабочего места определяют по формуле
по [16]:
Э=0,01(Бн-Бс), (3.11)
где Бс - бальная оценка организации рабочего места до рационализации;
Бн - бальная оценка организации рабочего места после рационализации.
Рассмотрим рабочее место слесаря-сборщика до рационализации (рисунок 3.1) и после рационализации (рисунок 3.2). На рабочем листе представлена базовая деталь при сборке В, базовая деталь до сборки В1, пять деталей, подлежащих установке в базовую деталь 01-05, узел после сборки У.
Бальная оценка рабочего места, определяемая по формуле (3.10) согласно [16], будет равна:
· до рационализации:
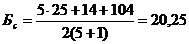 ;
· после рационализации:
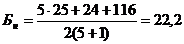 .
Экономия рабочего времени после выполнения работ на одном объекте в результате рационализации составит:
Э=0,01(22,1-20,25)=0,02ч.
Таким образом, предлагаемая организация рабочего места является более
рациональной.
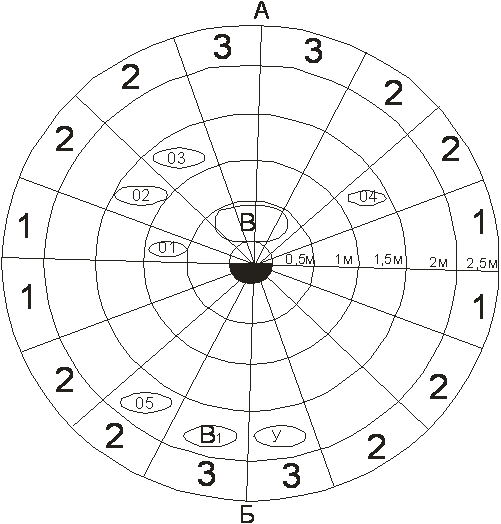
Рисунок 3.1. Рабочее место до рационализации
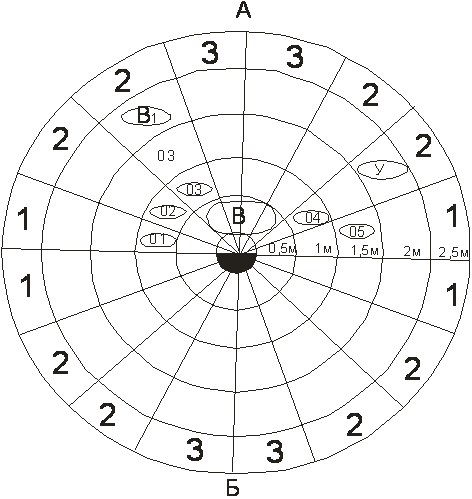
Рисунок 3.2. Рабочее место после рационализации
4. Конструкторская часть
4.1 Обоснование конструкции
Поступающая на ремонт передняя балка автомобиля ГАЗ-53А имеет несколько дефектов, из которых наиболее опасным является прогиб в горизонтальной или вертикальной плоскостях, а также скрученность. Устранения данных дефектов добиваются путем правки передней балки без нагрева, так как последний вызывает изменение внутренней структуры металла и возникновение внутренних напряжений, которые могут привести к появлению трещин и излому балки.
Конструкция стенда для холодной правки балки автомобиля ГАЗ-53А должна иметь раму, на которой монтируются силовые цилиндры для устранения прогибов в вертикальной и горизонтальной плоскостях, а также - силовые цилиндры для устранения скрученности передней балки.
Цилиндры для устранения прогибов могут быть неподвижно прикреплены к раме
стенда, в то время как цилиндры для устранения скрученности должны быть
подвижными и перемещаться по направляющим рамы. Стенд должен быть снабжен
измерительными приборами для уточнения величины прогибов и скрученности. Усилия
силовых цилиндров должны быть достаточными для правки балки. Конструкция стенда
должна обеспечивать безопасность работы и иметь оптимальные габаритные размеры,
а также оптимальную стоимость.
4.1.1 Анализ существующих конструкций стендов
По перечисленным выше требованиям к конструкции стенда наиболее подходящими являются: стенд для холодной правки переднего моста, модель 9001, а также стенд для холодной правки переднего моста, модель 115, предназначенные для правки переднего моста автомобиля ГАЗ-51, причем модель 115 предназначена также для правки переднего моста автомобиля ЗИЛ-164А.
Из двух перечисленных моделей, модель 9001 имеет меньшую стоимость, так как имеет привод ручной, а не гидрофицированный как у модели 115. Однако стенд модели 9001 имеет более низкую производительность и нуждается в модернизации. И все же, даже после модернизации и увеличения производительности, данная модель будет иметь меньшую стоимость.
Характеристика стенда
Тип: стационарный
Привод домкратов: ручной
Грузоподъемность, кг:
среднего 14000
крайних 4000
бокового 4000
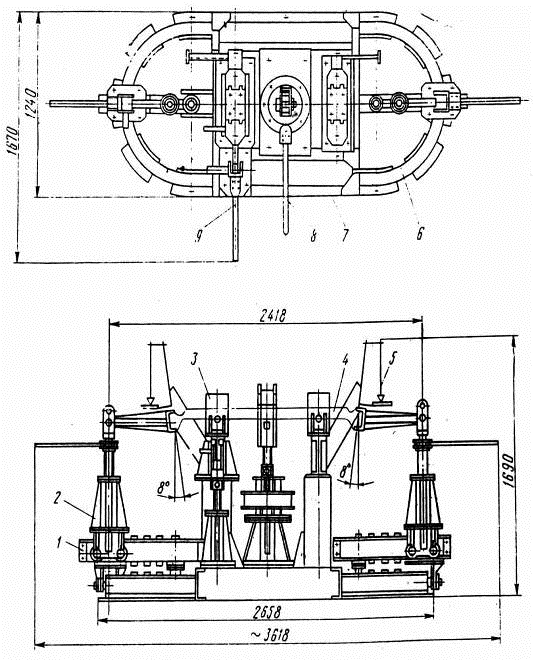
Рисунок 4.1. Стенд для холодной правки балки переднего моста, модель 9001
Ход домкратов, мм:
среднего 330
крайних 300
бокового 300
Усилие на рукоятку домкратов, кг:
среднего 30
крайних 25
бокового 25
Габаритные размеры, мм 3618х1670х1690
Вес, кг 1512.
Данная конструкция представляет собой стенд для холодной правки балки переднего моста автомобиля ГАЗ-51. Основанием стенда является сварная станина 7 (рис.4.1), на которой расположены крайние домкраты 2, боковой домкрат 9, средний домкрат 8. Ремонтируемую балку 4 устанавливают на опоры 3. Прогиб балки определяется угломером 5. Средний и боковой домкраты стационарные, крайние - передвижные, перемещаются по направляющим 1 и 6. Прогиб оси в горизонтальной плоскости устраняется боковым домкратом 9. Для правки оси в вертикальной плоскости служит средний домкрат 8. Для устранения скученности балки служат крайние подвижные домкраты 2.
Как уже говорилось выше, существенными недостатками данной конструкции является низкая производительность, из-за ручного привода, а также однонаправленность стенда, т.е. он рассчитан на работу только с автомобилем ГАЗ-51, автомобилем существенно устаревшей конструкции.