Курсовая работа (т): Проект сельскохозяйственного авторемонтного предприятия на 1500 автомобилей
Усовершенствовать данную конструкцию можно, установив на данном стенде гидро- или пневмопривод . Это заметно уменьшит время работы, человеческие затраты, а следовательно повысит производительность труда при незначительных капиталовложениях.
4.1.2 Предлагаемая конструкция стенда
Предлагаемая конструкция стенда (см. рисунок 4.2) выполнена на базе стенда для холодной правки балки переднего моста автомобиля ГАЗ-51, модель 9001. Особенностью конструкции стенда является установка гидропривода.
При этом ручные домкраты заменяются гидроцилиндрами. Рабочее давление в системе, равное 100 кг/см2, обеспечивается насосом, который получает вращение от электродвигателя. Подача масла на гидроцилиндры регулируется распределителем, соединенным с цилиндрами резиновым трубопроводом высокого давления.
Процесс правки аналогичен процессу правки на базовой модели, однако при этом эффективность стенда резко возрастает и снижается время правки балки.
Существенным достоинством данного стенда является возможность работы с балками передних мостов различных марок грузовых автомобилей.
Процесс правки аналогичен процессу правки на базовой модели, однако при этом эффективность стенда резко возрастает и снижается время правки балки.
Расчет и выбор элементов гидропривода модернизированного стенда (насоса,
приводного электродвигателя, гидравлического бака и т.д.) выполнен в разделе
4.2.
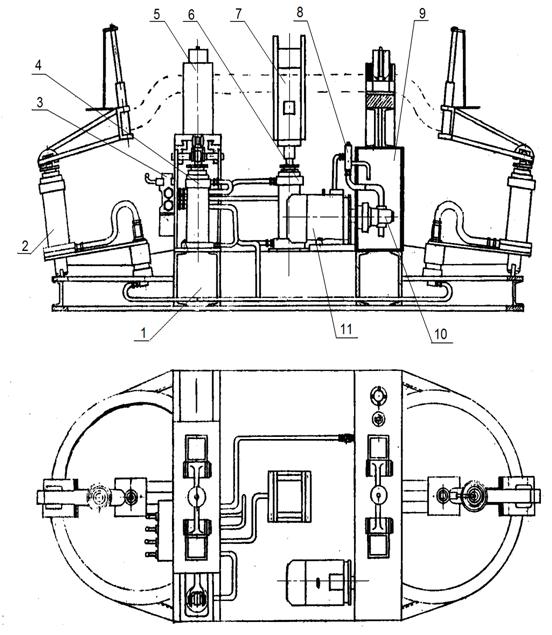
Рисунок 4.2. Стенд для холодной правки балки переднего моста автомобиля ГАЗ-53А
- станина; 2 - домкрат крайний; 3 - гидравлический распределитель; 4 -
домкрат боковой; 5 - опора левая; 6 - домкрат центральный; 7 - опора
центральная; 8 - клапан предохранительный; 9 - гидробак; 10 - насос
шестеренный; 11 - электродвигатель
4.2 Проектные расчеты
.2.1 Выбор масляного насоса
Производительность насоса равна по [17]:
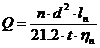 , (4.1)
где Q - производительность насоса, л/мин;- диаметр поршня цилиндра, см;- ход поршня рабочего цилиндра, определяется при кинематическом расчете проектируемого оборудования, см;- время рабочего хода исполнительного органа технологического оборудования, с, принимаем t=5с;
hn - объемный КПД гидросистемы оборудования, hn=0,8;- число одновременно работающих цилиндров, n=4.
Суммарная площадь поршней
гидроцилиндров в зависимости от усилия по [17]:
 ; (4.2)
где Fп - суммарная площадь поршней цилиндров в рабочем положении, см2;
Р - усилие, прилогаемое к рабочему органу технологического оборудования, Р=24000Н;
r - рабочее давление в гидросистеме, Па, r=100кг/см2=100×105Па;
hмех - механический КПД цилиндра, принимаем hмех=0,95.
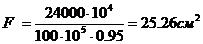 ;
т.к.
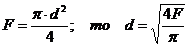 .
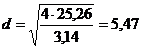 см.
Принимаем по ГОСТ 8755-88 d = 55 мм
Тогда по ГОСТ 8755-88 принимаем гидроцилиндр марки ЦС-55.
Производительность насоса равна по [18]:
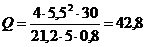 л/мин.
Принимаем насос шестеренчатый по ГОСТ 8753-88: НШ-40В [19].
Частота
вращения вала насоса:
 , (4.3)
где q - теоретическая производительность насоса за 1 оборот приводного вала, см3/об., q = 32,57 см3/об.;
h0 - объемный кпд насоса, h0 = 0,9.
Тогда
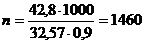 об/мин
При установке насоса высота столба рабочей жидкости под всасывающей трубкой должна быть не менее 150 мм.
4.2.2 Расчет привода масляного насоса
Требуемая мощность электродвигателя привода масляного насоса определяется
по формуле:
 ; (4.4)
где N - мощность электродвигателя, кВт;
Р1 - давление настройки предохранительного клапана, МПа;
Q - производительность насоса, л/мин;
hn - полный кпд насоса, hn = 0,85.
Р1= (0,10…0,50) р.
Р1= 0,13 × 100×105 = 1,3 МПа
Тогда
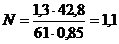 кВт
По данной мощности принимаем электродвигатель по ГОСТ 19523-81 4А80АЧУЗ
Его мощность: N = 1,1 кВт;
число оборотов: n = 1500 об/мин;
отклонение 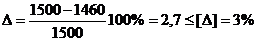 .
4.2.3 Расчет конструкции масляного бака
Наиболее целесообразно изготавливать баки плоской и кубической формы.
Расчетная поверхность охлаждения равна:
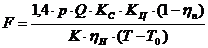 , (2.5)
где р - давление масла в системе, кг/см2, р = 100 кг/см2;
Q - производительность насоса, л/мин, Q = 42,8 л/мин;
КС - коэффициент использования рабочего времени, КС = 0,75;
КЦ - коэффициент использования расчетной мощности за один ра-бочий цикл к расчетной мощности, КЦ =0,5;
К - коэффициент теплоотдачи от масла через стальную стенку в воздух, ккал/м2×ч×град, К = 40 ккал/м2×ч×град;
Т - максимально допустимая температура масла в баке. 0С, Т = 70 0С;
Т0 - температура окружающего воздуха, принимаем Т0 = 20 0С.
Тогда: 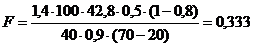 м2
Принимаем бак с размерами 0,6´0,6´0,6 м.
4.2.4 Расчет трубопроводов
Диаметры всасывающих и нагнетательных трубопроводов определяются в зависимости от скорости рабочей жидкости.
Скорость рабочей жидкости в трубопроводе определяем по формуле:
 , (4.6)
где Q - расход жидкости, л/мин, Q = 42,8 л/мин;
d - внутренний диаметр трубопровода, мм.
Скорость не должна превышать для всасывающего трубопровода 1,5 м/с, а для нагнетательного 4…5 м/с.
Тогда  .
Всасывающий трубопровод:
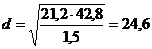 мм/
Принимаем по ГОСТ 8755-88 d = 25 мм;
Нагнетательный трубопровод:
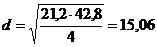 мм.
Принимаем по ГОСТ 8755-88 d = 16 мм;
Толщина стенки трубы маслопровода:
 , (4.7)
где S - толщина стенки, мм;
tдоп - допустимое напряжение на разрыв, кг/см2, для резинового трубопровода tдоп = 80 кг/см2.
Тогда для всасывающего трубопровода:
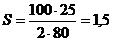 мм.
Принимаем S = 2 мм.
Для нагнетательного трубопровода:
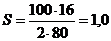 мм.
Принимаем S = 2 мм;
Следовательно по ГОСТ 5496-78 принимаем резиновый трубопровод:
трубка
4П25´2,О ГОСТ 5496-78 и трубка 4П16´2,0 ГОСТ 5496-78.
4.2.5 Выбор распределительного устройства
В гидросистемах технологического оборудования применяются тракторные распределители, выпускаемые согласно ГОСТ 8754-88.
Принимаем распределитель Р-75 [20].
Таблица 4.1
Характеристика распределителя
|
Наименование показателя |
Значение |
|
Максимальная пропускная способность, л/мин |
75 |
|
Давление срабатывания предохранительного клапана, кг/см2 |
130 |
|
Рабочее даление, кг/см2 |
100 |
|
Количество золотников |
4 |
Таблица 4.2
Основные параметры клапанов
|
Клапаны |
Пропускной |
||
|
|
номинальный |
наибольший |
наименьший |
|
При внутреннем диаметре трубопроводов ДУ, мм ДУ = 16 ДУ = 25 |
70 180 |
98 250 |
5 10 |
4.2.6 Расчет пальца
Проводим расчет пальца-держателя крепления балки [21].
Рисунок 4.3. Приведенная схема расположения пальца
Палец проверяем на срез:
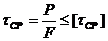 , (4.8)
где Р - усилие развиваемое цилиндром, Н, Р = 24000 Н;
F - площадь поперечного сечения пальца, мм;
[tСР] - допустимое напряжение на срез.
Материал пальца - сталь 40Х; [tСР] = 120 н\мм2.
Тогда
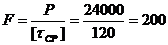 мм2. (4.9)
Так
как  , то диаметр пальца d
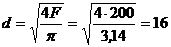 мм.
Принимаем по ГОСТ 8755-88 d = 20
мм.
4.3 Основные регулировки и работа на стенде
.3.1 Описание работы стенда, основные регулировки
Стенд работает следующим образом: масляный насос, приводимый в движение электродвигателем, создает в системе рабочее давление. При перемещении какой-либо рукоятки распределителя масло направляется в соответствующий гидроцилиндр, который, создавая необходимое усилие, воздействует на балку, закрепленную на стенде, и выправляет ее до необходимой величины.
Средний гидроцилиндр устраняет прогиб балки в вертикальной плоскости.
Боковой гидроцилиндр устраняет прогиб балки в горизонтальной плоскости.
Крайние, подвижные гидроцилиндры ликвидируют скрученность балки.
Правку балки проводят согласно показаниям угломеров, расположенных на стенде.
После правки балку проверяют на наличие трещин, которые не допускаются при эксплуатации балки.
При работе стенда не допускается закипание масла, попадание в гидросистему воды и инородных тел. В этих случаях, а также при изменении цвета и окончании срока эксплуатации масло заменяется. При выходе из строя узлов и агрегатов их ремонтируют или заменяют новыми одноименными. При истечении масла через уплотнители, последние заменяют. При падении давления проверяется работа распределителя и масляного насоса, при неисправности их заменяют. При эксплуатации стенда необходимо следить, чтобы не было перегрева электродвигателя. Так как рама стенда сварная, необходимо время от времени проводить осмотр сварных швов, при наличии трещин их заваривать.
Основными регулировками стенда являются регулировки предохранительного и
перепускного клапанов.
4.3.2 Техника безопасности при работе на стенде
1) Перед началом работы осмотреть стенд на наличие трещин, порезов трубопровода, а также течи через уплотнения, проверить надежность соединения трубопроводов с агрегатами гидросистемы.
2) Осмотреть конструкцию рамы на наличие трещин сварных швов.
3) Произвести проверочный пуск стенда. Электродвигатель должен работать ровно, без рывков, давление в системе должно соответствовать норме рабочего давления.
4) Произвести проверочное последовательное включение всех гидроцилиндров. Движение штоков цилиндров должно быть без рывков, необходимый ход штоков должен обеспечиваться за установленное время.
5. Охрана труда и техника безопасности
.1 Организация работы по охране труда и технике безопасности на АРЗ
Вся работа по охране труда и технике безопасности проводится в соответствии с планом организационно-технических мероприятий по профилактике производственного травматизма и профессиональных заболеваний [22].
Общее руководство работой по охране труда и технике безопасности возлагается на руководителя (директора) и главного инженера предприятия. Непосредственную работу по охране труда и технике безопасности осуществляет старший инженер (инженер) по технике безопасности, находящийся в подчинении главного инженера предприятия.
При количестве работающих менее 250 человек функции инженера по технике безопасности выполняет технический руководитель (главный инженер).
Рабочие, инженерно-технические работники и служащие могут быть допущены к самостоятельной работе только после прохождения инструктажа по технике безопасности с последующей проверкой знаний, а в необходимых случаях после курсового обучения.
Вновь принятый на предприятие административно-технический персонал должен быть ознакомлен с обязанностями и ответственностью за состояние охраны труда и техники безопасности на порученном участке работы, с действующими инструктивно-методическими материалами, директивами, приказами по охране труда, технике безопасности к производственной санитарии.
Администрация предприятия обязана организовать своевременное и качественное проведение инструктажа со всеми работающими, а также обучение основам законодательства о труде, охраны труда, техники безопасности, производственной санитарии и гигиены, противопожарной техники.
Инструктаж проводится на основе законодательства о труде, правил внутреннего трудового распорядка, правил техники безопасности, противопожарных правил, а также утвержденных инструкций.
Инструктаж рабочих безопасным приемам и методам работы проводится по следующим основным видам:
вводный инструктаж;
первичный инструктаж на рабочем месте;
повторный инструктаж;
внеплановый инструктаж.
Вводный инструктаж проводится старшим инженером (инженером) по технике безопасности (а там, где его нет - лицом, выполняющим его обязанности) со всеми вновь принимаемыми на предприятие рабочими, инженерно-техническими работниками и служащими, практикантами и учениками производственного обучения.
При проведении вводного инструктажа должны быть разъяснены:
основные положения законодательства о труде Республии Казахстан;
правила внутреннего трудового распорядка на предприятии;
правила поведения на территории, в производственных и бытовых помещениях;
значение предупредительных надписей, сигнализации и т. п.;
особенности условий работы соответствующего участка и меры по предупреждению несчастных случаев;
требования личной гигиены и производственной санитарии;
порядок, нормы выдачи и правила пользования спецодеждой, спецобувью и другими средствами защиты работающих;
порядок оформления несчастного случая на производстве;
правила оказания доврачебной помощи пострадавшим.
При проведении вводного инструктажа каждому рабочему должна быть выдана под расписку инструкция по охране труда. Независимо от этого в цехах и участках на рабочих местах должны быть вывешены инструкции по охране труда для рабочих соответствующих профессий, утвержденные администрацией и согласованный с заводским (местным) комитетом профсоюз, если таковой имеется.
После вводного инструктажа проводится первичный инструктаж на рабочем месте.
Первичный инструктаж на рабочем месте проводится мастером или начальником участка (цеха) до начала работы со всеми вновь принятыми на предприятие рабочими, практикантами и учениками производственного обучения, а также временными и прикомандированными работниками. Инструктаж должен сопровождаться практическим показом правильных и безопасных приемов труда.