Курсовая работа (т): Проектирование и строительство газобетонного производства и производства товарной бетонной смеси
При резке массивов на мелкие блоки образуются отходы сырца, которые удаляются от резательных машин скребковыми транспортерами.
После разрезки запарочная решетка с массивом переносится мостовым краном с гидрозахватом на автоклавные тележки грузоподъемностью 80 т. Решетки с массивами устанавливаются в 3 яруса с помощью опорных стоек по 6 шт. на каждую вагонетку.
Комплектация автоклавных тележек и загрузка их в автоклав.
Массивы, установленные на автоклавную тележку, комплектуются в течение смены перед автоклавами на специальных путях. Установка массивов без стоек запрещается.
Загрузка укомплектованных тележек в автоклав осуществляется ЭПМ без резких толчков и ударов на стыках рельс.
Длительность выдержки разрезанных массивов до автоклавной обработки не должна превышать 10 часов, во избежание высыхания блоков сырца.
Автоклавная обработка сырца.
Автоклавная обработка блоков сырца осуществляется насыщенным паром в тупиковых автоклавах CMC-1039(2 шт.). Перед загрузкой автоклавы должны быть очищены от мусора.
Режим автоклавной обработки при 9 атм. и выше должен быть следующим:
· продувка - 60 мин;
· подъем давления до 9 атм. - 150 мин;
· изотермическая выдержка - 480 мин;
· сброс давления -150 мин.
В период подъема давления и выдержки не допускаются перепады давления в автоклаве более 0,2 атм. При уменьшении рабочего давления пара на 1 кг/см время изотермической выдержки увеличивается на 1 час.
После окончания запаривания и сброса давления, перед открытием крышки, необходимо контрольным краном проверить отсутствие избыточного давления. Открытие и закрытие крышки автоклава осуществляется по ключ марочной системе.Разгрузка автоклавов производится при разнице температуры в нем и в цехе не более 40 С0.
Из автоклава тележки с готовой продукцией с помощью ЭПМ поступают на путь
накопитель. Оттуда решетки с блоками из ячеистого бетона выставляются захватом
на пост разбраковки, где блоки переставляются на решетку и предъявляются ОТК на
приемку. После приемки блоков ОТК, захватом по 4 решетки с блоками ставятся на
тележку с тросовым толкателем, и транспортируется по 4 решетки на склад готовой
продукции, где разгружаются с помощью захвата. Тележки возвращаются в цех,
освобождаются от пустых решеток, очищаются от мусора и вновь загружаются решетками
с готовой продукцией.
.3 Сырьевые материалы для изготовления
Вяжущее. Цемент в качестве вяжущего применяется портландцемент (ГОСТ 10178-85) из г. Вольск.
Начало схватывания цементного теста должно наступать не позднее 2-х часов, а конец схватывания - не позднее 4-х часов после затворения.
Известь - кипелку кальциевую не ниже 3 сорта, удовлетворяющую требованиям ГОСТ 9179 - 71, а также дополнительным требованиям по содержанию активных CaO и MgO - не менее 70 %, «пережогу» - не более 2 % и скорости гашения в пределах 5 - 15 минут. Тонкость помола извести должна характеризоваться удельной поверхностью в 5500-6000 см2/г, определенной на приборе поверхностномере. «Пережог» представляет известь, которая в обычных условиях медленно соединяется с водой, то есть медленно гасится. Сырьем для производства гидравлической извести служат мергелистые известняки с содержанием в них глины и песчаных примесей от 6 до 20 %. Сырье обжигается при температуре 900 … 1100 0С. После затворения извести водой происходит образование гидросиликатов, гидроаллюминатов и гидроферритов кальция, нерастворимых в воде, что придает гидравлические свойства извести. После предварительного твердения на воздухе такая известь, в отличие от воздушной начинает набирать прочность в воде. По ГОСТ 9179 - 77 различают известь слабогидравлическую и сильногогидравлическую. У воздушной извести гидравлический модуль более 9. При помоле песка в качетве гидрофобизирующей добавки использовалась известь-кипелка согласно ГОСТ 9179 - 70, удовлетворяющая также дополнительным требованиям СН 277 - 70 относительно содержания активных CaO и MgO (не менее 70 %) и пережога (не более 2 %).
Кремнеземистый компонент. Кремнеземистым компонентом принять называть материалы, содержащие в своем составе SiO2. В качестве кремнеземистого компонента при изготовлении изделий и конструкций из ячеистого бетона применяют кварцевый песок, который должен удовлетворять требованиям ГОСТ 8736 - 85 и содержать кварца не менее 85 %, слюды не более 0,5 %, илистых и глинистых примесей не более 3 % и не более 1 % глинистых типа монтмориллонита. Можно применять полевошпатные пески, содержащие кварца не менее 60 %.
Гранулометрия песков.
В производстве ячеистого бетона гранулометрия песков играет важную роль, так как она в решающей степени определяет формуемость сырца из силикатных смесей. Наилучшей гранулометрией песка является та, в которой средние зёрна размещаются между крупными, а мелкие - между средними и крупными зёрнами.
Большинство исследователей к пескам относят зёрна размером 0,05 -2 мм. В.В. Охотин выделяет при этом две фракции: песчаные - 0,25 - 2 мм и мелкопесчаные - 0,05 - 0,25 мм. П.И. Фадеев разделяет песок по размеру зёрен на пять групп: грубые (1-2 мм), крупные (0,5 - 1 мм), средние (0,25 - 0,5 мм), мелкие (0,1 - 0,25 мм) и очень мелкие (0,05 - 0,1 мм).
Пористость песков.
Пористость рыхло насыпанных окатанных песков возрастает по мере
уменьшения диаметра их фракций, а в уплотненном виде она одинакова для всех
фракций, за исключением мелкой. Пористость остроугольных песков возрастает по мере
уменьшения их размеров, как в рыхлом, так и в уплотненном состоянии (табл.5.1).
Таблица 5.1 Пористость песков.
|
Фракция, мм |
Пористость песков, %, в состоянии |
|||
|
|
рыхлом |
уплотнённом |
||
|
|
окатанные |
остроугольные |
окатанные |
остроугольные |
|
2-1 |
36,06 |
47,63 |
33,4 |
37,9 |
|
1-0,5 |
36,3 |
47,1 |
33,63 |
40,61 |
|
0,5 - 0,25 |
39,6 |
46,98 |
33,42 |
41,09 |
|
0,25-0,1 |
44,8 |
52,47 |
34,35 |
44,82 |
|
0,1-0,06 |
44,53 |
54,6 |
39,6 |
45,31 |
Из табл. 5.1 следует, что с уменьшением крупности песков их пористость
возрастает довольно значительно. Таким образом, в большинстве случаев мелкие
пески (за исключением хорошо окатанных) обладают повышенной пористостью как в
рыхлом, так и в уплотненном состоянии, в связи с чем при их использовании в
производстве ячеистого бетона расходуют больше вяжущего.
Таблица 5.2 Зависимость пористости от диаметра зерен.
|
Песок |
Диаметр зёрен, мм |
Пористость, % |
|
Крупный |
2-1 |
35-39 |
|
Средний |
1-0,5 |
40 |
|
Мелкий |
0,5-0,25 |
42-45 |
|
Пылеватый |
0,25 - 0,05 |
47-55 |
Влажность.
В грунтах содержится вода в виде пара, гигроскопическая, пленочная,
капиллярная, в твердом состоянии, кристаллизационная и химически связанная.
Способность грунта удерживать в себе воду за счет молекулярных сил сцепления
называют молекулярной влагоемкостью, а влажность, соответствующую максимальному
смачиванию, максимальной молекулярной влагоемкостью. Последняя возрастает по
мере уменьшения размера фракций песка, что видно из табл. 5.3
Таблица 5.3 Молекулярная влагоемкость.
|
Материал |
Фракция, мм |
Максимальная молекулярная влагоёмкость |
|
Песок: |
|
|
|
крупный |
1-0,5 |
1,57 |
|
средний |
0,5-0,25 |
1,6 |
|
мелкий |
0,25-0,1 |
2,73 |
|
|
0,1-0,25 |
4,75 |
|
очень мелкий |
0,05-0,005 |
10,18 |
|
Глина |
0,005-0 |
44,85 |
Влажность песка в значительной мере влияет на его объем, что необходимо учитывать при перевозке песка. Наибольший объём пески занимают при влажности примерно 5%.
Используются пески в основном мелкозернистые с модулем крупности 0,8-1,2. Для производства блоков из ячеистого бетона содержание, глинистых, илистых, пылевидных частиц должно быть не более 5
Газообразователи. Одним из важнейших процессов, которая составляет основу технологии ячеистого бетона, является поризация растворной смеси. Поризацию растворной смеси осуществляют введением в нее порообразующего вещества (газооброзователя). Наиболее распространенным газооброзователем является алюиниевая пудра (паста) в виде водной суспензии. В качестве порооброзователя применяется алюминиевая пудра ПАП-1, ПАП-2 (ПАК-3), по своим физико-химическим свойствам удовлетворяющая ГОСТ 5494 - 71. В качестве смачивателя алюминиевой пудры использовалось неионогенное поверхностно - активное вещество. Пудра со смачивателем приготавливается в виде водной суспензии или пасты. Наиболее важным свойством алюминиевой пудры для производства газобетона является ее газообразующая способность, характеризующаяся количественными и кинетическими показателями реакции газовыделения. К таким показателям могут быть отнесены: объем выделяемого газа во времени, продолжительность реакции, коэффициент использования газооброзователя, интенсивность газовыделения и химическая константа реакции. Газообразующая способность, в свою очередь, зависит от физико-химических характеристик алюминиевой пудры и некоторых свойств реакционной среды, таких, как щелочность, температура, наличие поверхностно-активных веществ (ПАВ) и других добавок. Наибольший разброс результатов по объему выделившегося газа, как правило, наблюдается на 2-10 ой минуте от начала реакции, при этом относительный объем газа колеблется от 75 до 87,5 %. Продолжительность процесса газовыделения у некоторых партий алюминиевых пудр в 1,5 раза больше, чем у наиболее активных. В результате экспериментов было установлено, что для обеспечения удовлетворительной газообразующей способности алюминиевой пудры необходимо содержание активного алюминия в ней не менее 82%, жиров - не более 0,8%. Пудра должна содержать не менее 99,5 % частиц, проходящих через сито 0042. при этом частицы должны иметь форму пластинок минимальной толщины с удельной поверхностью не менее 6500 см2/г. Употребление пудр, не удовлетворяющих данным требованиям, делает необходимым применение специальных средств для регулирования газовыделения.
Добавки. В последнее время в технологии ячеистого бетона все больше начинают применять химические добавки. В технологии газобетона прежде всего нашли применение добавки ПАВ. ПАВ составляют все основу порообразования. Применяются в технологии алюминиевой суспензии, придавая алюминиевой пудре гидрофильные свойства. Для удовлетворения структурообразования ячеистого бетона применялись добавки - регуляторы - едкий натр технический согласно МРТУ 605 - 1093 - 67 или СТУ 110 - 21 - 793 - 64. Химические регуляторы использовались в виде водных растворов NaOH - 40%-ной и КМЦ - 10%-ной концентрации. Для приготовления газобетонной массы и растворов химических добавок применялась вода техническая согласно СНиП I-В.3 - 62. Основная роль этих добавок в регулировании нарастания пластической прочности ячеистобетонной смеси и обеспечении согласованности процессов газообразования и нарастания пластической прочности. Алюминиевая пудра должна соответствовать ГОСТ 5494 - 70. Добавки должны удовлетворять требованиям ТУ 6 - 14 - 19 - 252 - 79, ТУ 81 - 04 - 225 - 73.
Гиперпластификатор
PLASTPLUS-PCT
<#"890176.files/image001.jpg">
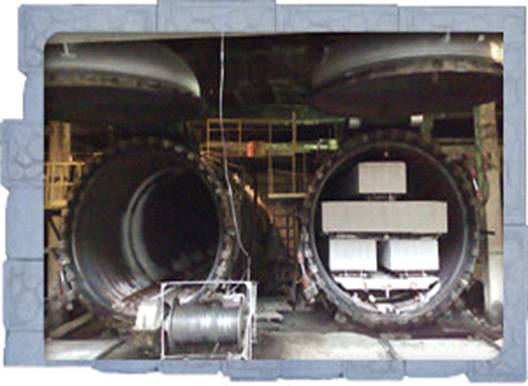
Рис. 5.4.1.1. Вид автоклава с загруженными в него изделиями.
5.4.2 Бункер загрузочный
Таблица 5.4.2.1. Техническая характеристика бункера загрузочного.
|
№ п/п |
Наименование показателей |
Значение |
|
1 |
Объем бункера, м3 |
12,5 |
|
2 |
Высота выгрузки, мм |
1153 |
|
3 |
Габаритные размеры: длина, мм ширина, мм высота, мм |
800 800 1200 |
|
4 |
Масса, кг |
80 |
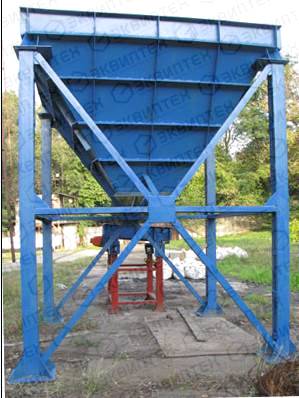
Рисунок 5.4.2 Бункер загрузочный
Предназначен для приема измельченного материала из дезинтегратора. Крепление фланцевое, в том числе и для рукавного фильтра, возможность установки шнекового питателя. По дополнительной заявке возможна комплектация шиберной заслонкой». Одна из важнейших технологических операций, которую всё больше применяют в различных областях производственной деятельности человека - это измельчение сыпучих материалов различного происхождения. При отсутствии тонкого помола вяжущих и инертных компонентов практически не возможен выпуск качественных строительных материалов, таких как автоклавные и не автоклавные ячеистые бетоны, силикатные, пеносиликатные стеновые камни, панели и многое другое.
Опыт многих специалистов, в том числе производителей строительных материалов, говорит, что именно тонкое измельчение компонентов позволит вывести на новый, более качественный уровень производство неавтоклавного газобетона, пенобетона, полистиролбетона и других бетонов, при значительном снижении расхода вяжущих материалов (цемента, извести и т. д.). Оборудование тонкого измельчения сыпучих материалов применяется также в переработке техногенных отходов, таких как шлаки и золы различного происхождения с возможностью использования полученного продукта в производстве множества строительных материалов.
На сегодняшний момент можно с уверенностью сказать, что измельчитель - дезинтегратор серии «Активатор» - агрегат, полностью адаптированный к применению на различных предприятиях. Он может использоваться во многих областях производственной деятельности:
• строительная индустрия (производство строительных материалов);
• сельское хозяйство (измельчение и помол пшена, гороха, гречихи и т. д., производство комбикормов);
• химическая и лакокрасочная промышленность;
• горнорудная промышленность, переработка полезных ископаемых.
.4.3 Смеситель
Смеситель со всеми необходимыми дозирующими и взвешивающими устройствами
расположен над смесительной установкой. При помощи центрального пульта
управления производится обработка и управление всеми важными функциями
установки на участке подачи сырья, а также важными производственными
параметрами. Оптимально разработанная технологическая схема позволяет оператору
непосредственно контролировать работу установки. Индикаторы отображают текущее
состояние установки. Электронное управление в случае необходимости может быть
легко переведено в ручной режим. Кабина управления расположена на уровне смесителя
и должна быть оборудована кондиционером. Все данные по изделиям, расходу сырья
и весовым параметрам рецептур документируются при помощи компьютерной системы с
подключенным принтером. Имеются интерфейсы для центральной передачи данных.
Сырье, в том числе песчаный шлам из шаровой мельницы, возвратный шлам, молотая
известь, цемент и гипс, а также вода соответствующей температуры при помощи
компьютерного управления подготавливаются для последующей заливки в специальном
смесителе, в соответствии с сохраненной в программном обеспечении рецептурой.
Предварительное смешивание алюминиевой пасты происходит в промежуточной емкости
с мешалкой и весами. Алюминиевая паста смешивается с предварительно заданным
количеством воды и перекачивается в приемную емкость. Данная станция
предварительного смешивания находится за пределами производственного цеха и
должна располагаться в отдельном огнеупорном помещении. На данной станции
переработки должно храниться только то количество алюминиевой пасты, которое
необходимо для суточного производства. Для складирования алюминиевой пасты
Покупатель должен дополнительно предоставить соответствующее помещение за
пределами производственного цеха. После добавления алюминиевой дисперсии
шламовая смесь подается при помощи специального устройства заливки в
расположенную ниже форму. Смеситель и распределитель после каждого замеса
автоматически промываются водой.
Таблица 5.4.3.1Техническая характеристика смесителей СМС - 40 и ГДС.
|
№ |
Наименование показателей |
ГДС |
СМС - 40 |
|
1. |
Емкость смесителя, м3 |
5 |
5 |
|
2. |
Вес с порталом, тн |
8,5 |
10,0 |
|
3. |
Удельный расход электроэнергии кВт/ч на м3 |
1,6 |
|
|
4. |
Число рабочих циклов в час |
10 |
10 |
|
5. |
Время перемешивания, мин |
3 |
5 |
|
6. |
Коэффициент однородности по окиси кальция |
0,96 - 0,98 |
0,98 - 0,94 |
|
7. |
Производительность м3/час |
12 |
15 |