Курсовая работа (т): Проектирование и строительство газобетонного производства и производства товарной бетонной смеси
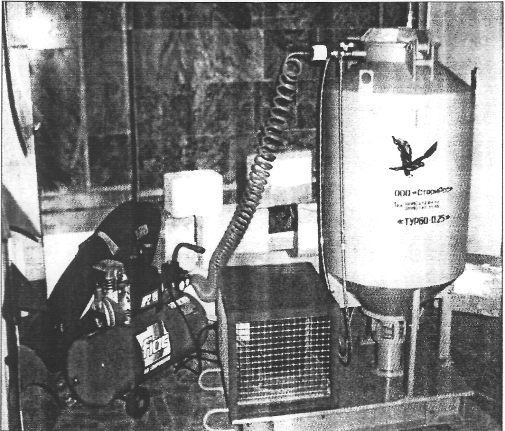
Рис. 5.4.3.2. Смеситель «Турбо - 0,25»
Авторами создана также новая конструкция турбулентного смесителя для производства газобетона (рис. 5.4.3.2.). Этот смеситель отличается тем, что перемешивающие лопасти приводного вала имеют 800-1000 оборотов в минуту, а подшипниковый узел включает графитопластиковую втулку, повышающую износостойкость и долговечность смесителя.
Производительность данного смесителя, как и его прототипов, определяется суммой временных затрат, включающих длительность загрузки, смешивания компонентов и выгрузки смеси. Основным регулируемым параметром технологического процесса является продолжительность смешивания. Все известные способы определения объективных критериев его окончания сводились к приостановке процесса и отбору проб газобетона, образованного в данный момент времени. Однако эта методика искажала общую картину технологического процесса и требовала поиска новых методов исследований.
Был также найден наиболее доступный и объективный
метод оценки технологического процесса по замеру потребляемой мощности привода
бетоносмесителя. Потребляемая мощность при этом контролируется величиной силы
тока привода при помощи электронного амперметра. Замер тока осуществляется на
первом этапе в момент включения электродвигателя, на втором - при загрузке
смесителя сухими компонентами и перемешивании компонентов смеси под избыточным
давлением, на третьем - в момент выгрузки смеси.
.4.4 Оборудование для дозирования сырьевых материалов
Автоматический дозирующий комплекс предназначен для точной весовой автоматической дозировки сырьевых материалов (извести и песка) использующихся в газобетонном производстве (рис. ).
Точность дозирования 1 кг на 2 т дозируемых сырьевых материалов. Комплекс позволяет полностью автоматизировать процесс подачи компонентов в бетоносмеситель.
Устройство и принцип работы: автоматический дозирующий комплекс состоит из 2 связанных между собой частей:
1. Бункер для сыпучих компонентов, стандартный объем 1,2 м3. (возможно
изменение объема в любую сторону). Бункер установлен на раме, компоненты после
дозировки выходят в установку на высоте 1,8 м. Это позволяет устанавливать
оборудование для смешивания компонентов непосредственно под дозирующим
бункером. Бункер соединяется с установкой при помощи рукава, на бункере
установлены вибраторы, которые позволяют избежать прилипания сыпучих
компонентов к стенкам. Бункер подает непрерывный цифровой сигнал на пульт
управления с информацией о своем весе. На цифровом пульте можно программировать
точки запуска и остановки подающих устройств. Например: нужно получить в
бункере 300 кг цемента и 300 кг песка. На цифровом пульте программируется, что
сначала подается питание на розетку 1 пульта, при достижении веса 300 кг на
розетку 2, при достижении веса 600 кг отключение розеток. К розеткам
подключаются подающие устройства - транспортер и шнек. После завершения
программы мы получаем в бункере 600 кг смеси. Включая автоматическую задвижку
на открытие (рис. 5.4.4.1) мы передаем готовую смесь в бетоносмеситель. После
закрытия автоматической задвижки цикл повторяется.
Таблица 5.4.4.1. Техническая характеристика автоматического дозирующего комплекса для извести и песка.
|
№ п/п |
Наименование показателей |
Бункер сыпучих материалов (извести и песка) |
Цифровой пульт |
|
1 |
Обслуживающий персонал, человек |
― |
1 |
|
2 |
Масса в незагруженном состоянии, кг |
900 |
200 |
|
3 |
Габариты, мм |
1620×1620×2990 |
1000×1000×1500 |
|
4 |
Объем, л |
1200 |
|
|
5 |
Напряжение питания, В |
380 |
380 |
|
6 |
Потребляемая мощность, кВт/ч |
2 |
1 |
.4.5 Формы
Форма состоит из корпуса с замком (фиксатором) и запарочного днища. Она
представляет собой ванну, имеющую размеры массива. Направление движения массива
после заливки совпадает с продольным положением изделий, благодаря чему
достигается оптимальная прочность изделий на сжатие. Формы передвигаются по
кругу между постом заливки, устройством для освобождения форм, краном для
перегрузки и устройством для обратной транспортировки форм. Массив остается на
запарочном днище, которое образует боковую часть формы и служит в качестве
основания (подложки) во время всего производственного процесса.
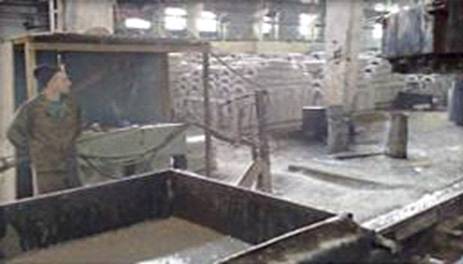
Рис. 5.4.5.1. Вид форм на заводе.
.4.6 Система промывки
Под смесителем рядом со смесительной башней находится небольшая ванна для
улавливания грязной воды после промывки смесителя и распределителя. Затем вода
при помощи зумпфового насоса с мешалкой закачивается в бак, расположенный над
смесителем.
.4.7 Кран для перегрузки форм
После освобождения от бетонной массы формы перегружаются при помощи
крана, поворачиваются на 90º и вместе с запарочными днищами
подаются к началу линии резки. Замок формы открывается, и форма отделяется от
днища и массива. Пустая форма транспортируется к устройству для обратной подачи
днищ, при необходимости очищается вручную и затем опять соединяется с днищем в
единую форму. После поворота на 90º открытая сверху форма подается при
помощи обратного транспортера на пост заливки.
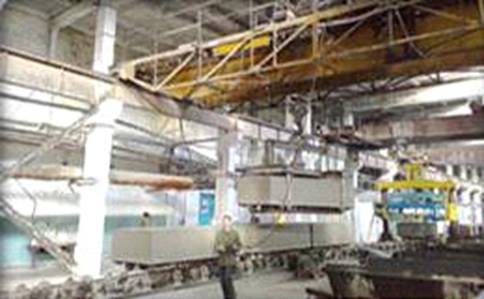
Рис. 5.4.7.1. Мостовой кран для перегрузки форм
Линия резки монтируется над приямком, куда попадают остатки (обрезки) от резки. По точно расположенным направляющим движется тележка, подающая днища к отдельным станциям линии резки. Приямок должен быть накрыт стальными решетками. В сборном резервуаре с мешалкой собираются отходы. Отходы, перед дальнейшей подачей в резервуар, при помощи насоса последовательно промываются в приямке.
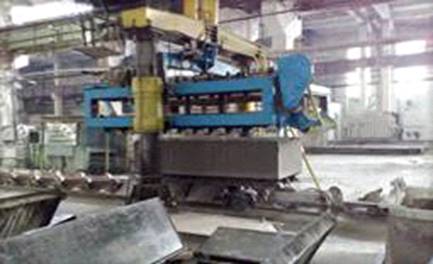
Рис. 5.4.7.1. Мостовой кран для перегрузки форм
.4.8 Линия резки массивов на мелкие блоки
Линия резки монтируется над приямком, куда попадают остатки (обрезки) от
резки. По точно расположенным направляющим движется тележка, подающая днища к
отдельным станциям линии резки. Приямок должен быть накрыт стальными решетками.
В сборном резервуаре с мешалкой собираются отходы. Отходы, перед дальнейшей
подачей в резервуар, при помощи насоса последовательно промываются в приямке.
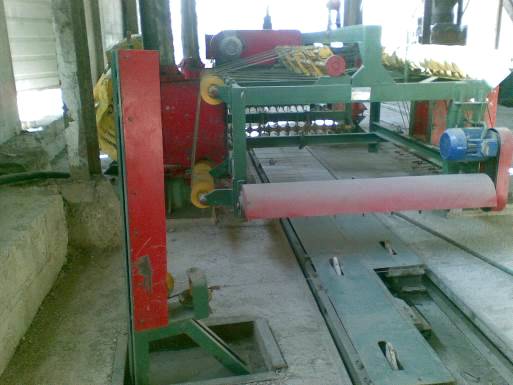
.4.8.1 Линия горизонтальной резки массивов
Сначала осуществляется резка массива по горизонтали. Благодаря высококачественным колесным парам, точной юстировке направляющих для тележек и четкой работе элементов установки предлагаемая линия резки не требует дополнительных направляющих устройств. Каждая отдельная (режущая) струна натягивается посредством пневматического устройства. При высоте массива 1,5 м возможно произвести макс. 16 разрезов. При помощи соответствующих инструментов с поверхностей сырого массива (которые впоследствии станут лицевыми поверхностями изделий) снимается фаска. Возникающие отходы попадают в расположенный ниже приямок и затем используются в производстве.
.4.8.2 Линия вертикальной резки массивов
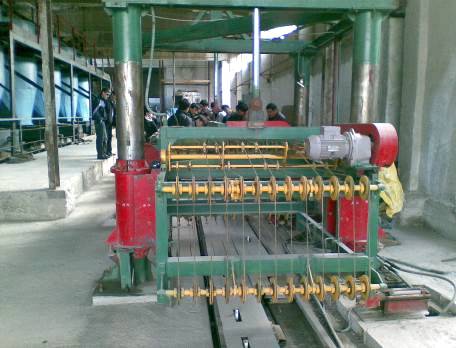
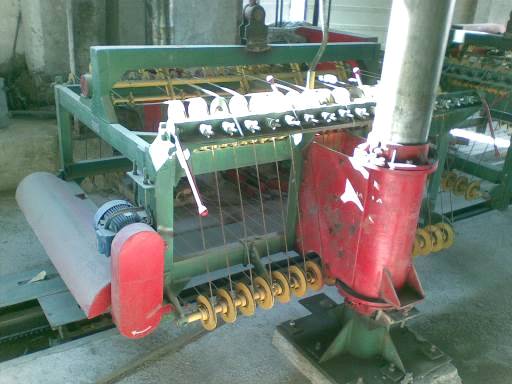
Станция вертикальной резки расположена за станцией горизонтальной резки.
Резка осуществляется при помощи опускающейся режущей рамы. Вибрирующая струна,
натянутая с установленным интервалом 250 мм (последующая высота изделий)
разрезает массив сверху вниз.
.4.9 Установка для фрезерования ручных захватов (карманов)
В сыром состоянии массива в блоках делаются захваты для рук. Установка
сориентирована для высоты изделий 250 мм. Отсеянный материал попадает в приямок
и далее в возвратный шлам.
.5 Технологические режимы изготовления изделий
5.5.1 Предавтоклавная выдержка
В процессе структурообразования газобетонного массива объемом 16 м3 снимались те же технологические параметры, что и в лабораторных условиях: температурные поля, влажность, пластическая прочность. Для измерения динамики температурных полей по сечению массива использовались термопары ХК, которые фиксировались на натянутых в продольном направлении кордовых нитях. Нити закреплялись в специальных деревянных рамах, установленных в формах. Показания термопар регистрировались автоматическими потенциометрами. Опытные данные предварительных замеров температур по поперечному сечению разрезанного на панели массива показали, что распределение температуры по любому поперечному сечению, отстоящему от торцевых поверхностей на 25-30 см, одинаковое, поэтому во всех опытах динамика температурных полей определялась по поперечному сечению в центре массива. Исследования показали, что в первоначальный период (0,5- 1 ч) рост температуры газомассы в больших массивах имеет такой же характер, как и с едким натром, температура газобетона возрастает в этот период с 47 до 530 С.
В последующем в отличие от лабораторных заливок температура газомассы не снижается, а возрастает сначала интенсивно (около 40С/ч), затем скорость роста температуры несколько снижается (20С/ч), причем температура в центре панелей несколько выше, чем на поверхности. После 8-часовой выдержки температура в центре массива увеличивается на 15-200 С и достигает 780 С. На поверхностях массива она снижается до 300 С. Вследствие этого между центром и поверхностью возникает температурный перепад, равный 480 С. Повышение температуры в массиве за счет гидратации цемента в доавтоклавный период имеет важное технологическое значение, так как небольшая длительность предавтоклавной выдержки (до 8 ч) способствует уменьшению температурных перепадов на стадии подъема давления пара в автоклаве.
Исходя из результатов исследований на автоматической акустической установке образцов-моделей, время предавтоклавной выдержки мы принимали при достижении газомассой пластической прочности около 0,1 МПа.
Режимы тепловой обработки газобетонных стеновых блоков
Режимы тепловой обработки (пропаривания) газобетонных стеновых блоков зависят в основном от толщины изделий. Поэтому режимы подбираются исходя из толщины изделий изготовляемых в проектируемом цехе.
Основные режимы тепловой обработки приведены в табл. 5.5.13.1.
Таблица 5.5.13.1. Основные режимы тепловой обработки.
|
Толщина изделий, мм |
Длительность тепловой обработки (подъем температуры + изотермическая выдержка + остывание), ч |
Общая продолжительность, ч |
|
До 200 200-300 400-600 |
1,5 + 8 + 1,5 2,5 + 10 + 1,5 3 + 12 + 2 |
11 14 17 |
При толщине стеновых блоков 150 мм режим тепловой обработки составляет 18 часов (см. рис. 5.5.13.1):
час. + 1,5 часа + 8 час. + 1,5 часа,
где: 7 часов - предварительная выдержка в цеху при температуре 18-20 оС;
,5 часа - подъем температуры до 80 оС;
часов - изотермическая выдержка при температуре 80 оС;
,5 часа - выдержка при отключенном теплоносителе.
При толщине стеновых блоков 200 мм режим тепловой обработки составляет 21 час (см. рис. 5.5.13.2):
час. + 2,5 часа + 10 час. + 1,5 часа,
где: 7 часов - предварительная выдержка в цеху при температуре 18-20 оС;
,5 часа - подъем температуры до 80 ºС;
часов - изотермическая выдержка при температуре 80 оС;
,5 часа - выдержка при отключенном теплоносителе.
При толщине стеновых блоков 400 мм режим тепловой обработки составляет 24 часа (см. рис. 5.5. 13.3):
7 час. + 3 часа + 12 час. + 2 часа,
где: 7 часов - предварительная выдержка в цеху при температуре 18-20 оС;
часа - подъем температуры до 80 оС;
часов - изотермическая выдержка при температуре 80 оС;
часа - выдержка при отключенном теплоносителе.
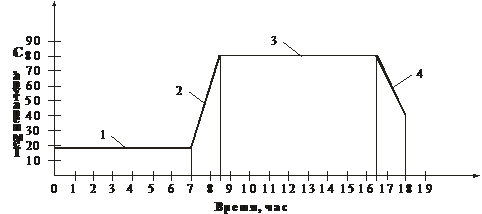
Рис. 5.5.13.1. График режима тепловой обработки при толщине изделия 150
мм
-предварительная выдержка в цеху при температуре 18-20ºС в течение 7 часов;
2-подъем температуры в пропарочной камере до 80ºС в течение 1,5 часа;
-изотермическая выдержка в пропарочной камере при температуре 80ºС в течение 8 часов; 4-остывание в пропарочной камере при выключенном теплоносителе, т.е.
спуск температуры до 40 ºС в течение 1,5 часа.
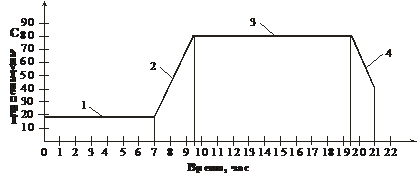
Рис. 5.5.13.2. График режима тепловой обработки при толщине изделия 200
мм.
-предварительная выдержка в цеху при температуре 18-20 ºС в течение 7 часов;
2-подъем температуры в пропарочной камере до 80 ºС в течение 2,5 часа;
-изотермическая выдержка в пропарочной камере при температуре 80 ºС в течение 10 часов; 4-остывание в пропарочной камере при выключенном теплоносителе, т.е.
спуск температуры до 40 ºС в течение 1,5 часа.
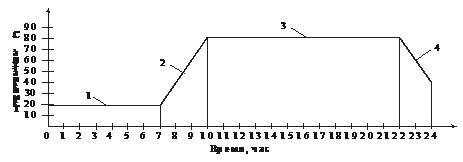
Рис. 5.5.13.3. График режима тепловой обработки при толщине изделия 400
мм
-предварительная выдержка в цеху при температуре 18-20 ºС в течение 7 часов;
2-подъем температуры в пропарочной камере до 80 ºС в течение 3 часов;
-изотермическая выдержка в пропарочной камере при температуре 80 ºС в течение 12 часов; 4-остывание в пропарочной камере при выключенном теплоносителе, т.е.
спуск температуры до 40 ºС в течение 2 часов.
5.5.14 Автоклавная обработка
В процессе автоклавной обработки производились измерения температурных перепадов и распределение температуры в различных точках массива. Массив разрезался струнами диаметром 1,6 мм.
При сопоставлении динамики температурных полей
натурных изделий (панелей длиной 6 м, высотой 1,6 м и толщиной 0,24 м и
образцов-моделей) выявилось их большое сходство: нагрев панелей с верхней и
нижней частей изделий идет более интенсивно, чем с боковых поверхностей:
сначала прогреваются крайние панели, затем панели, расположенные ближе к центру
массива. Можно отметить, что передача тепла в изделиях в направлении,
параллельном выпучиванию массы, происходит в более короткие сроки. Из данных
рис. видно, что температура средней части панелей начинает повышаться лишь
после 2 ч нагрева в автоклаве; начиная с этого момента, наблюдается также
быстрое проникновение пара в щели разрезов. Температура в средней части щелей
разрезов на протяжении 2-4 ч не увеличивается, видимо, за счет того, что доступ
пара к ним затруднен. Кроме того, при соприкосновении с более холодными
поверхностями панелей в этих точках температура пара снижается. В дальнейшем на
стадии изотермической выдержки температура в щелях разрезов сравнивается с
температурой пара. При продолжительности изотермической выдержки 8 ч
практически все панели прогреваются полностью.
А) Б)
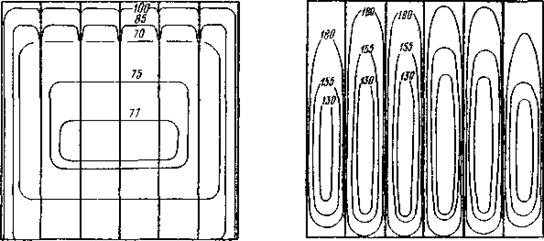
Рис. 5.5.14.1. Температурное поле массива в период подъема давления в автоклаве.
а - после 2 ч; б - после 5 ч
Следует отметить, что максимальный температурный перепад наблюдается к концу подъема температуры и составляет около 900С, в дальнейшем идет уменьшение температурных перепадов.