Дипломная (вкр): Проектирование технологического процесса изготовления детали вала
Проектирование технологического процесса изготовления детали вала
Реферат
КЛЮЧЕВЫЕ СЛОВА: ТЕХНОЛОГИЧЕСКИЙ ПРОЦЕСС, ТИП ПРОИЗВОДСТВА, ЗАГОТОВКА, ОПЕРАЦИОННАЯ ТЕХНОЛОГИЯ, ПЛАН ОБРАБОТКИ, РЕЖИМ РЕЗАНИЯ, КЛАСС ДЕТАЛИ, УСЛОВИЕ ЭКСПЛУАТАЦИИ. Разработан технологический процесс. Определен тип производства. Выполнен анализ технологичности детали.
Спроектирована заготовка, проведено обоснование способа ее получения.
На базе заводского варианта составлен технологический процесс изготовления детали - вал. Произведен расчет припусков на механическую обработку.
Спроектирована операционная технология, составлен план обработки.
Содержание
Введение
1. Служебное назначение и технические требования на деталь по чертежу и условиям эксплуатации
. Анализ технологичности конструкции детали
3. Определение тип производства
4. Выбор и обоснование способа получения заготовки
. Разработка маршрутной технологии обработки детали
. Определение припусков расчетно-аналитическим методом
. Проектирование операционной технологии
Заключение
Список использованных источников
Введение
Эффективность производства, его технический прогресс, качество выпускаемой продукции во многом зависят от опережающего развития производства нового оборудования, машин, станков и аппаратов, от всемерного внедрения методов технико-экономического анализа. Современный уровень технического прогресса, непрерывное создание новых совершенных высокопроизводительных, автоматизированных и высокоточных машин, основанных на использовании новейших достижений науки, требуют подготовки высокообразованных инженеров, хорошо владеющих техникой и технологией машиностроения.
В данном курсовом проекте необходимо спроектировать технологический процесс изготовления вала. Деталь «Вал в процессе работы испытывает периодические динамические нагрузки, что приводит к износу детали. Поэтому главной задачей курсового проектирования является разработка процесса изготовления и ремонта вала. Для выполнения задачи применяются улучшенные конструкции машин, применение современного высокопроизводительного оборудование инструмента, что дает возможность качественно и дешево в заданные плановые сроки с минимальными затратами труда изготовить деталь. Применение современного оборудования способствует повышению долговечности и надежности работы деталей, а также снижению себестоимости деталей и уменьшению затрат труда на их изготовление.
1.
Служебное назначение и технические требования на деталь по чертежу и условиям
эксплуатации.
Вал предназначен для передачи крутящего момента и поддержания вращающихся вместе с ним деталей передач (зубчатых колёс, шкивов и др.) Основными критериями работоспособности валов являются сопротивление усталости материала и жёсткость.
При изготовлении вала используется углеродистая качественная сталь марки
Сталь 45 ГОСТ 1050-88. Возможно использование сталей этой группы с содержание
углерода не менее 0,42%.
2. Анализ технологичности конструкции детали
Определим класс детали.
Класс детали определяется исходя из отношения l к d.

 ,
следовательно, вал оси относится к классу валов.
Форма
детали: диаметры убывают от средней части вала к краям; имеются незначительные
перепады диаметров .Имеются шпоночный паз и шлицевые поверхности в количестве 2
и 6 штук соответственно. Имеются канавки для выхода шлифовального круга.
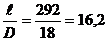
что больше 12, следовательно,вал нежесткий.
Марка материала.
Марка
: Сталь 45 ГОСТ 1050-88
Химический состав
|
Химический элемент |
% |
|
Кремний (Si) |
0.17-0.37 |
|
Медь (Cu), не более |
0.25 |
|
Мышьяк (As), не более |
0.08 |
|
Марганец (Mn) |
0.50-0.80 |
|
Никель (Ni), не более |
0.25 |
|
Фосфор (P), не более |
0.035 |
|
Хром (Cr), не более |
0.25 |
|
Сера (S), не более |
0.04 |
Механические свойства
|
Состояние |
Временное сопротивление σв, МПа |
Предел текучести σт, МПа |
Относительное сужение Ψ, % |
Относительное удлинение δ, % |
HB |
|
закалка 880°С (масло), отпуск 180°С (воздух) |
780 |
640 |
40 |
11 |
- |
|
Цементация 920-950º С, воздух Закалка 800ºС, масло, отпуск 190º С воздух |
640 |
390 |
40 |
49 |
250 |
Охарактеризуем наиболее протяженные поверхности.
Наиболее протяженной поверхностью является внешняя шлицевая поверхность вала по длине l=151мм, диаметром вала 37 мм и глубиной шлицевой канавки=6,4мм. Данная поверхность не является жесткой, т.к не выполняется условие dпр<12.
Определим тип станка.
При изготовлении вала используется токарно-винторезный стан
ок 16К20 и консольно-фрезерный станок мод.6М81Д
Характеристика шлицевых соединений
Имеется 6 прямобочых шлицевых пазов. Несимметричность боковых поверхностей шлицев относительно оси не более 0,01мм на длине 100 мм.
Вывод: деталь технологична и может быть изготовлена с применением
универсального оборудования и дополнительных вспомогательных приспособлений и
оснастки, упрощающих процесс изготовления и не требующих дополнительных
операций.
. Определение типа производства
деталь вал заготовка обработка
На основании массы детали согласно чертежу и заданного объема выпуска предварительно определяют тип производства. В соответствии с конструктивными особенностями детали записывает технологический процесс изготовления детали. Технологический процесс составляется на основе типового.
Исходные данные:
Объем выпуска N = 8000 шт.
Масса детали m = 1,9 кг.
Действительный годовой фонд времени Fд = 4029 час.
Доля деталей на запасные части и брак β = 5%.
Исходя из массы детали и объема выпуска предварительно, определяем тип производства - среднесерийное производство.
Опишем последовательность технологических операций, необходимых для изготовления детали.
) Фрезерование торцев и зацентровка.
) Токарная обработка по контуру (предварительно черновая).
) Токарная обработка (чистовая).
) Фрезерная (фрезерование шпоночного паза)
) Шлиценарезная операция.
) Термическая (улучшение).
) Шлицешлифовальная
) Кругло-шлифовальная (предварительная)
) Кругло-шлифовальная (Окончательная)
Определяем приближенное основное и штучное время на каждую операцию технологической обработки.
Фрезерно-центровальная операция.
Основное время на операцию определяется по формуле:
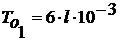 ,
где
 - обрабатываемый диаметр;
 - длина
обрабатываемой поверхности.
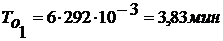 .
Штучное
время определяется по формуле:
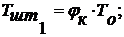
где
 - коэффициент штучного калькуляционного времени для
данного вида обработки и типа производства.
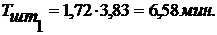
Токарная
операция(черновая):
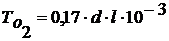
где
- длина обрабатываемой поверхности
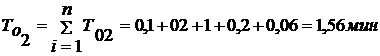
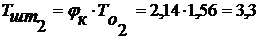 мин.
 21 =
0,17·21·25·10-3 = 0,1 мин.;
49=0,17·49·30·10-3=0,2мин;
151=0,17·151·37·10-3=1мин;
35=0,17·35·30·10-3=0,2мин;
19=0,17·19·20·10-3=0,06мин;
Токарная
(чистовая)
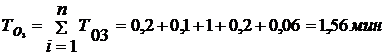
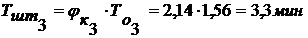
21=0,17·25·21·10-3=0,
1мин;
49=0,17·49·30·10-3=0,
2мин;
151=0,17·151·37·10-3=1мин;
35=0,17·35·30·10-3=0,
2мин;
19=0,17·19·20·10-3=0,06мин;
Фрезерная
(фрезерование шпоночного паза):
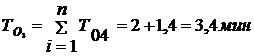
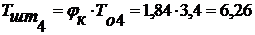 мин;
49=4·30·13·10-3
=2мин;
19=4·27·13·10-3
=1,4мин;
Шлиценарезная
операция:
151=4·151·21·10-3
=12,7мин;
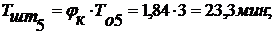
Шлицешлифовальная
:
To6=4,6·l·z·10-3
To151=4,6·151·6·10-3=4мин;
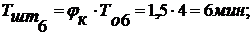
Кругло-шлифовальная(предварительная)
To7=0,07·d·l ·10-3
 21 =
0,07·25·21·10-3 = 0,03 мин;
49 =
0,07·30·49·10-3 = 0,1 мин;
151 =
0,07·151·37·10-3 = 1 мин;
35 =
0,07·35·30·10-3 = 0,1 мин;
19 =
0,07·20·19·10-3 = 0,03 мин;
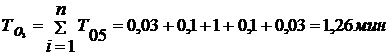
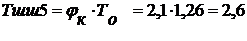 мин
Кругло-шлифовальная
(окончательная):
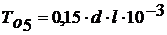 ;
21 =
0,15·25·21·10-3 = 0,1 мин;
49 =
0,15·30·49·10-3 = 0,2 мин;
То151 = 0,15·151·37·10-3 = 0, 8 мин;
35 =
0,15·35·30·10-3 = 0,2 мин;
19 =
0,15·20·19·10-3 = 0,05 мин;
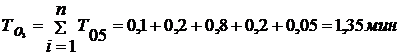
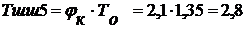 мин.
Определяем
расчетное количество станков на каждую операцию
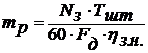 ,
где
 - объем выпуска с учетом запасных частей;
 -
коэффициент загрузки оборудования.
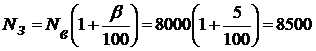 шт.
Тогда:
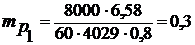 ;
Принимаемое значение количества станков:
 ст.
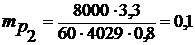 ;
 ст.
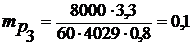 ;
 ст.
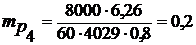 ;
 ст.
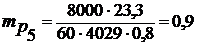 ;
 ст.
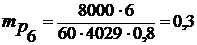
 ст.
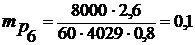
 ст.
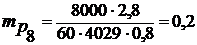
 ст.
Устанавливаем число рабочих мест
 ;
 ;
 ;
 ;
 ;
 ;
 ;
 ;
Определяем
значение фактического коэффициента загрузки оборудования
 .
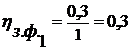 ;
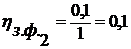 ;
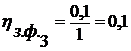
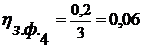 ;
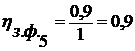 ;
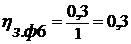 ;
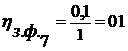 ;
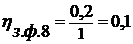 ;
Определяем количество операций, выполняемых на каждом рабочем месте:
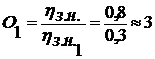 ;
 ;
 ;
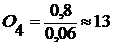
 ;
 ;
 ;
 ;