Дипломная (вкр): Проектирование технологического процесса изготовления детали вала
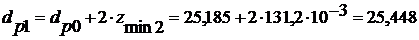 мм.
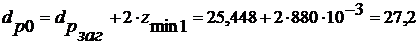 мм.
Запишем
наименьшие предельные размеры по всем технологическим переходам , округляя их в
сторону увеличения расчетных размеров до того знака десятичной дроби, с каким
дан допуск на размеры на каждом переходе.
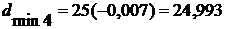 мм;
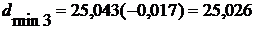 мм;
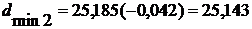 мм;
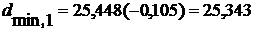 мм;
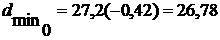 мм.
Определяем
наибольшие предельные размеры прибавлением допуска к округленному наименьшему
предельному размеру.
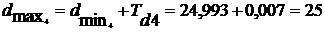 мм;
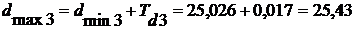 мм;
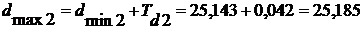 мм;
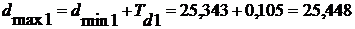 мм;
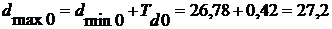 мм.
Запишем
предельные значения припусков  , как
разность наибольших придельных размеров и
 как
разность наименьших придельных размеров предшествующего и выполняемого
переходов.
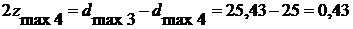 мм;
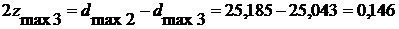 мм;
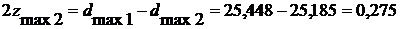 мм;
 мм;
Аналогично
рассчитываются значения для .
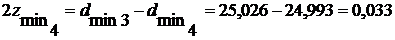 мм;
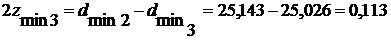 мм;
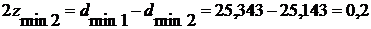 мм;
 мм.
Определяем общие припуски, суммируя стобцы .

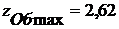 мм;
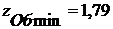 мм.
Проверяем
правильность выполненных расчетов по формуле:
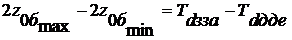
,62 - 1,79 = 0,84-0,007
,83
= 0,83
Определяем
общий номинальный припуск по формуле:
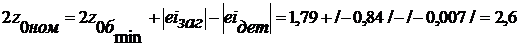 мм.
Определяем
номинальный размер заготовки.
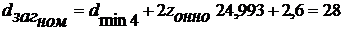 мм.
Строем схему графического обозначения припусков и допусков на
Обработку поверхности d= 28js6.
Расположение
допусков на рисунке 1.
7. Проектирование операционной технологии
Расчет режимов резания на основные или наиболее ответственные операции и их нормирование
Определяем режим резания на обработку поверхности Ø 25 .
Назначаем глубину резания:
t = 0,88 мм.
Назначаем подачу по таблице 11 [3]:
S = 0,4мм/об.
Скорость резания определяем по формуле:
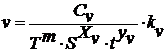 ;
где
 - коэффициент скорости резания (продольного точения)
назначаем по таблице 17 [3];
 - период
стойкости инструмента;
m, xv, yv - постоянные коэффициенты;
 -
поправочный коэффициент, который определяется по формуле:
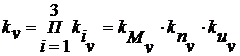
где
 - коэффициент, зависящий от материала заготовки;
 -
коэффициент, учитывающий состояние поверхности заготовки назначаем по таблице 1
[3]; =0,9.
 -
коэффициент, учитывающий материал инструмента назначаем по таблице 5 [3] ; =1.
определяется
по формуле:
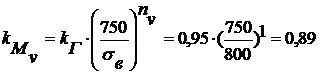 ,
где
 - коэффициент, учитывающий марку стали..
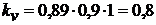 .
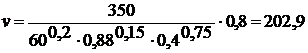 м/мин.
Определяем
частоту вращения детали или инструмента
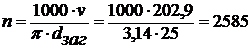 мин-1.
Уточняем расчетную частоту вращения шпинделя
 мин-1.
Определяем
фактическую скорость резания
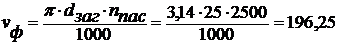 м/мин.
Определяем
тангенсальную составляющую силы резания
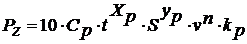 ,
где
 - коэффициент силы резания;
 -
поправочный коэффициент, который определяется по формуле:
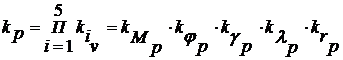 ,
где
 - коэффициент, зависящий от главного угла в плане
назначаем по таблице 22 [3];
 -
коэффициент, зависящий от переднего угла в плане;
 -
коэффициент, зависящий от угла наклона на угловой режущей кромке;
 -
коэффициент, зависящий от радиуса при вершине резца.
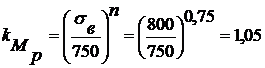 .
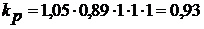 .
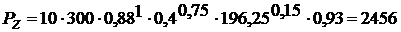 Н.
Определяем мощность резания
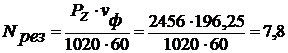 кВт.
Проверка расчета:
Nэ = 10кВт - мощность электродвигателя;
η = 0,8 - КПД станка;
Nрез < Nэ · η;
,8 кВт < 8 кВт
Расчет верный.
Рассчитываем нормы времени для условий крупносерийного производства на операцию чернового точения вала.
Размер партии n = 8000 шт.
Операция N 010.
Станок модели 16К20.
Скорость продольного точения -196 м/мин
Подача S = 0,4 мм/об.
Частота вращения: n=315мин-1
Глубина резания: t=0,88мм
Заготовка - поковка из углеродистой стали HRC
Твердость 230…280 HRC.
Масса 1,9 кг.
) Рассчитываем нормы времени для условий крупносерийного производства на операцию чистового точения вала.
Размер партии n = 8000 шт.
Операция N 015.
Станок модели 16К20.
Скорость продольного точения -157 м/мин
Подача S = 0,3 мм/об.
Частота вращения: n=250мин-1
Глубина резания: t=0,1
) Рассчитываем нормы времени для условий крупносерийного производства на фрезерную обработку вала.
Размер партии n = 8000 шт.
Операция N 020.
Станок модели . 6М81Г
Скорость продольного точения -125 м/мин
Подача S = 0,15 мм/об.
Частота вращения: n=500мин-1
Глубина резания: t=0,5мм
) Рассчитываем нормы времени для условий крупносерийного производства на шлиценарезную обработку вала.
Размер партии n = 8000 шт.
Операция N 025.
Станок модели .
Скорость продольного точения -135 м/мин
Подача S = 0,2 мм/об.
Частота вращения: n=800мин-1
Глубина резания: t=0,4
) Рассчитываем нормы времени для условий крупносерийного производства на Круглошлифовальную операцию вала. (Предварительная)
Размер партии n = 8000 шт.
Операция N 030.
Станок модели .
Скорость продольного точения -90 м/мин
Подача S = 0,4 мм/об.
Частота вращения: n=330мин-1
Глубина резания: t=0,015мм
) Рассчитываем нормы времени для условий крупносерийного производства на Круглошлифовальную операцию вала. (окончательную)
Размер партии n = 8000 шт.
Операция N 035.
Станок модели .
Скорость продольного точения -110 м/мин
Подача S = 0,2 мм/об.
Частота вращения: n=300мин-1
Глубина резания: t=0,01мм
Структура операции
|
№ п.п |
Содержание перехода |
T0 |
Tв |
|
1 |
Установить и закрепить деталь в поводковый патрон и поджать центром задней бабки Tв= 0,023·1,5=0,345мин; |
|
0,345 |
2 Снять
пробную стружку на диаметре Ø20 а)
подвести резец: Tв= 0,23·1,5=0,345мин; б) точить диаметр Ø28 на длине 10 мм: 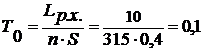 мин;
в) отвести резец:
Tв= 0,25·1,5=0,375мин;
г) измерить деталь:
Tв= 0,06·1, 5=0,09мин.0,10,345
,375
|
0,09 |
|
|
|
|
3 |
а) подвести резец: Tв=
0, 23·1, 5=0,345мин б) точить диаметр Ø20 на длине l=27 мм: |
|
|
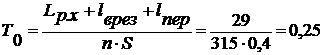 мин;0,250,345
4 Снять
пробную стружку на Ø
30 а) подвести резец: Tв=
0, 23·1, 5=0,345мин б) Точить диаметр Ø37 на длине l=10мм; 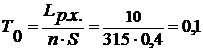 мин
в) Отвести резец:
Tв= 0, 25·1,5=0,375мин;
г) измерить деталь:
Tв= 0,06·1,5=0,18мин.0,10,345
,375
|
0,09 |
|
|
|
|
5 |
Точить Ø30 на длине l=35мм; а) подвести резец: Tв=
0,23·1, 5=0,345мин б) Точить диаметр Ø30 на длине l=35мм; |
|
|
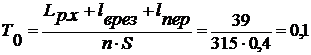 ;0,10,345
6 Снять
пробную стружку на Ø
37 а) Подвести резец : Tв=
0,023·1, 5=0,345мин б) точить диаметр Ø40 на длине 10 мм: мин;
в) Отвести резец:
Tв= 0,25·1,5=0,375мин;
г) измерить деталь:
Tв= 0,06·1,5=0,09мин.0,10,345
,375
|
0,09 |
|
|
|
|
7 |
Точить диаметр до Ø37 на лине 151мм: а) Подвести резец: Tв=
0,23·1, 5=0,345мин б) |
|
|
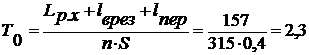 мин2,30,345
8 Снять
пробную стружку на Ø30мм а) подвести резец: Tв= 0,23·1,
5=0,345мин б) Точить диаметр Ø37 на
длине l=10мм;
в) Отвести резец:
Tв= 0, 25·1,5=0,375мин;
г) измерить деталь:
Tв= 0,06·1, 5=0,09мин.0,10,345
,375
|
0,09 |
|
|
|
|
9 |
Точить Ø30 на длине l=52мм; а) подвести резец: Tв=
0,023·1, 5=0,345мин б) Точить диаметр Ø30 на длине l=52мм; |
|
|
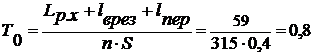 мин0, 80,345
10 Снять
пробную стружку на Ø25мм а) подвести резец: Tв= 0,23·1,
5=0,345мин б) Точить диаметр Ø25 на
длине l=10мм; мин
в) Отвести резец:
Tв= 0, 25·1,5=0,375мин;
г) измерить деталь:
Tв= 0,09·1, 5=0,18мин.0,10,345
,375
|
0,09 |
|
|
|
|
11 |
Точить Ø25 на длине l=21мм; а) подвести резец: Tв=
0,23·1, 5=0,345мин б) Точить диаметр Ø25 на длине l=21мм; |
|
|
|
12 |
Сменить инструмент: а) Отвести суппорт: Тв=0,11·1,5=0,165мин б) Повернуть резцедержавку в следующую позицию: Тв=0,04·1,5=0,06мин в) Сменить подачу рукояткой: Тв=0,02·1,5=0, 3мин г) Сменить частоту вращения Тв=0,02·1,5=0, 3мин |
|
0,165 0,06 0, 3 |
|
|
Точение чистовое. |
|
|
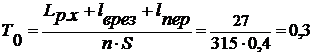 мин0,30,345
13 Снять
пробную стружку на диаметре Ø20 а)
подвести резец: Tв= 0, 23·1,5=0,345мин; б) точить диаметр Ø28 на длине 10 мм: 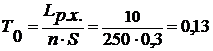 мин;
в) отвести резец:
Tв= 0,25·1,5=0,375мин;
г) измерить деталь:
Tв= 0,12·1, 5=0,18мин.0, 130,345
,375
|
0,18 |
|
|
|
|
14 |
а) подвести резец: Tв=
0,23·1, 5=0,345 б) точить диаметр Ø20 на длине l=27 мм: |
|
|
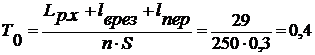 мин;0,40,345
15 Снять
пробную стружку на Ø
30 а) подвести резец: Tв=
0,23·1, 5=0,345мин б) Точить диаметр Ø37 на длине l=10мм; 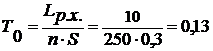 мин
в) Отвести резец:
Tв= 0,025·1,5=0,375мин;
г) измерить деталь:
Tв= 0,12·1, 5=0,18мин.0,130,375
|
0,18 |
|
|
|
|
16 |
Точить Ø30 на длине l=35мм; а) подвести резец: Tв=
0,23·1, 5=0,345мин б) Точить диаметр Ø30 на длине l=35мм; |
|
|
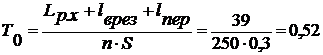 мин;0,520,345
17 Снять
пробную стружку на Ø
37 а) Подвести резец : Tв=
0,23·1, 5=0,345мин б) точить диаметр Ø40 на длине 10 мм: мин;
в) Отвести резец:
Tв= 0, 25·1,5=0,375мин;
г) измерить деталь:
Tв= 0,12·1, 5=0, 18мин.0,130,345
,375
|
0,18 |
|
|
|
|
18 |
Точить диаметр до Ø37 на лине 151мм: а) Подвести резец: Tв=
0,23·1, 5=0,375мин б) |
|
|
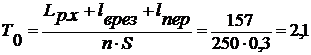 мин2,10,345
19 Снять
пробную стружку на Ø30мм а) подвести резец: Tв= 0, 23·1,
5=0,345мин б) Точить диаметр Ø37 на
длине l=10мм; мин
в) Отвести резец:
Tв= 0,025·1,5=0,375мин;
г) измерить деталь:
Tв= 0,12·1, 5=0,18мин.0,130,345
,375
|
0,18 |
|
|
|
|
20 |
Точить Ø30 на длине l=52мм; а) подвести резец: Tв=
0, 23·1, 5=0,345мин б) Точить диаметр Ø30 на длине l=52мм; |
0,345 |
|
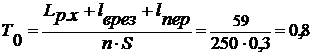 мин0,8
21 Снять
пробную стружку на Ø25мм а) подвести резец: Tв= 0, 23·1,
5=0,345мин б) Точить диаметр Ø25 на
длине l=10мм; мин
в) Отвести резец:
Tв= 0,025·1,5=0,375мин;
г) измерить деталь:
Tв= 0,12 ·1, 5=0,18мин.0,130,345
,375
|
0,18 |
|
|
22 Точить
Ø25
на длине l=21мм; а)
подвести резец: Tв= 0, 23·1, 5=0,345 б) Точить диаметр Ø25 на длине l=21мм; 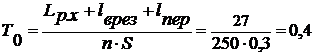 мин