Дипломная (вкр): Проектирование технологического процесса изготовления детали вала
Сведем
все полученные данные в таблицу 1.
Таблица 1 - Сводная таблица результатов расчетов
|
Операции |
|
|
|
|
|
|
Фрезерование торцев и зацентровка |
6,58 |
0,3 |
1 |
0,3 |
3 |
|
Токарно-обработка (черновая) |
3,3 |
0,1 |
1 |
0,1 |
8 |
|
Токарная обработка (Чистовая) |
2,7 |
0,1 |
1 |
0,1 |
8 |
|
Фрезерная |
5,52 |
0,2 |
1 |
0,06 |
13 |
|
Шлиценарезная операция. |
23,3 |
0,9 |
1 |
0,9 |
1 |
|
Шлицешлифовальная |
6 |
0,3 |
1 |
0,3 |
3 |
|
Кругло-шлифовальная (предварительная) |
2,6 |
0,1 |
1 |
0,1 |
8 |
|
Шлифование чистовое |
2,8 |
0,2 |
1 |
0,1 |
4 |
|
Всего |
|
|
8 |
|
48 |
 , мин


Коэффициент закрепления операций определяется по формуле:
 ,
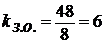
Вывод: так как коэффициент закрепления операции не находится в интервале от 10 до 20, тип производства крупносерийный, следовательно дальнейший расчет проводим применительно к этому типу.
Оборудование:
автоматы и полуавтоматы, высокопроизводительный инструмент.
4. Проектирование заготовки поковки
Заготовка поковка проектируется по стандарту ГОСТ 7505-89
Исходные данные:
Материал: Сталь 45 ГОСТ 1050-88
Определяем расчетную массу поковки:
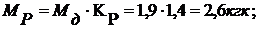
- коэффициент расчетной массы (таблица 20, [2])
Определяем первую конструктивную характеристику поковки.
Принимаем класс точности для горизонтально-ковочной машины Т4.
Определяем вторую конструктивную характеристику группы стали
Так как содержание углерода свыше 0,35%, а легирующих элементов с выше 2% то выбираем группу стали М2.
При соотношении объема поковки и объема описывающей фигуры находим, что степень сложности поковки С1.
Назначаем конфигурации поверхности разъема штампов.
Поверхность разъема плоская.
Определяем исходный индекс на основе найденных ранее конструктивных характеристик.
Для определения индекса используем номограмму (таблица 2 [2]).
Принимаем исходный индекс 10.
Назначаем на каждую поверхность в зависимости от её номинального размера основные припуски.
По исходному индексу в таблице 3 [2] определяем припуск на сторону.
Находим дополнительные припуски на смещение по поверхности разъема штампа, а так же изогнутость или отклонение от прямолинейности.
Используем таблицу 4 [2].
Дополнительные припуски назначаем на сторону.
Исходные
данные для расчета заготовки поковки сводим в таблицу.
Таблица 2
Припуски и допуски
|
Диаметр d мм, длина детали l мм, шероховатость Ra, мкм |
Основной припуск на сторону, Z0, мм |
Дополнительный припуск |
Размер заготовки, мм |
|
|
|
|
На смещение по поверхности разъема штампа ZСМ |
На изогнутость, отклонение от изогнутости ZИЗ |
|
|
20 Ra1,6 |
1,4 |
0,3 |
0,3 |
|
|
30 Ra0,4 |
1,5 |
|
0,3 |
|
|
37 Ra6,3 |
1,5 |
|
0,3 |
|
|
30 Ra0,4 |
1,5 |
|
0,3 |
|
|
25 Ra0,4 |
1,4 |
|
0,3 |
|
|
|
|
|
|
|
|
|
|
|
|
|


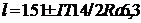 1,70,4

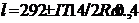 1,80,6

Определяем расчетные размеры заготовки поковки по формуле:
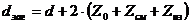
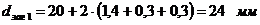
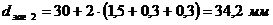 принимаем
34 мм
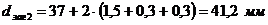 принимаем42 мм
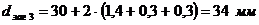
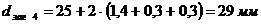
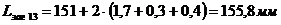 принимаем156
мм
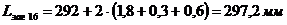 принимаем
298 мм
По исходному индексу размеров заготовки (таблица 8 [2]) находим допускаемые отклонения верхние и нижние расчетных размеров.
Радиус закругления наружных углов определяем по ( таблице 7[2]) в зависимости от поковки и глубины полости ручья штампа. Радиус закругления наружных углов принимается =2,0мм.
Штамповочный уклон (таблица 18)
Для ГКМ величина уклона =-5, для внутренней поверхности=-7.
Оформляем чертеж заготовки поковки используя расчетные данные.
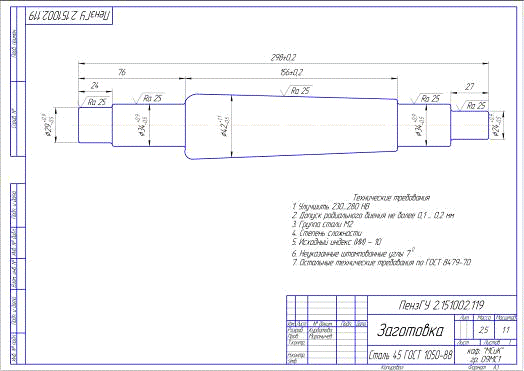
Рисунок
1 - Заготовка поковка
.
Разработка маршрутной технологии обработки детали
На основе типового технологического процесса разработаем маршрутную технологию обработки детали.
Маршрутная
технология представлена в таблице 3.
Таблица 3 - Маршрутная технология обработки детали
|
№ операции |
Название операции |
Технологическая база |
Оборудование, технологическая оснастка, режущий и мерительный инструмент |
|
005 |
Фрезерование торцев и зацентровка. |
Наружная поверхность торца |
Фрезерно-центровальный станок мод.МР73М; Торцевая фреза Т15К6; Штангенциркуль ШЦ-110-250. |
|
010 |
Токарная черновая |
||
|
015 |
Токарная чистовая |
|
Оборудование - токарно-винторезный станок 16К20; Резец проходной упорный Т15К6; Штангенциркуль ШЦ-110-250. |
|
020 |
Фрезерная Фрезеровать закрытый шпоночный паз шириной b=8А5 мм, длинной l=30Н14 мм и глубиной t=4А5; Открытый шпоночный паз b=6А3 мм, длинной l=27Н14 мм и глубиной t=4А5. |
|
Оборудование Консольно-фрезерный станок 6М81Г; Концевая фреза Т15К6; Цилиндрическая фрезаТ15К6; Штангенциркуль ШЦ-110-250 |
|
025 |
Шлиценарезная |
|
Шлиценарезной станок модель 5350А; Фреза концевая Т15К6; Штангенциркуль ШЦ-110-250 |
030 Шлицешлифовальная Шлицешлифовальный станок мод. 3В451В-1 <#"862697.files/image098.gif">.
Запишем значение Rz, h,△ε, ε, Td в таблицу для каждого перехода. Для заготовки поковки значение Rz и h выбираем по таблице 12 [3], а после
Обработки
по таблице 24-25 [4].
Таблица 4
Расчет припусков на обработку наружной поверхности
|
Технологические переходы наружной поверхности Ø25js6 |
Элемент припуска, мкм |
2Zmin мкм |
Расчетный размер, dp, мм |
Допуски Td, мкм |
Предельные Размеры ,мм |
Предельные размеры припусков, мм |
Rz h  εdmindmax2zmin2z
|
max |
|
|
|
|
|
|
|
|
|
||
|
Заготовка поковка |
160 |
200 |
520 |
- |
|
27,2 |
840 |
26,78 |
27,2 |
- |
- |
|
Точение черновое |
50 |
50 |
31,2 |
- |
2 |
|
|
|
|
|
|
|
Точение чистовое |
25 |
25 |
20,8 |
- |
2 |
|
|
|
|
|
|
|
Кругло-шлифовальная (предварительная) |
10 |
20 |
- |
- |
2 |
|
|
|
|
|
|
|
Кругло-шлифовальная (Окончательная) |
5 |
15 |
- |
- |
2 |
|
|
|
|
|
|
 88025,44821025,34325,4481,441,77
где  - высота неровностей профиля по 10 точкам (по 5 выступам и 5
впадинам);
h - глубина дефектного слоя;
-
суммарное пространственное отклонение;
 -
погрешность установки;
 - допуск.
Расчет
суммарного пространственного отклонения  ведется
по формуле:
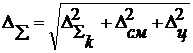 ,
где
 - общее отклонение расположения поверхности из-за
кривизны заготовки и рассчитывается по формуле :
 ,
где

 =0,20
мкм/мм- кривизна заготовки;
 - расстояние
от середины расчетной поверхности до точки закрепления;
 -
погрешность смещения одной оси относительно другой;
 -
погрешность центрования, которая определяется по формуле :
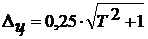 .
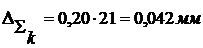 .
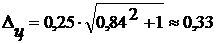 мм.
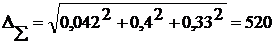 мкм.
Величина
 на последующих перепадах получается умножением заг на коэффициент уточнения Kу.
Токарная черновая: Kу=0,06 мм
Токарная
чистовая: Kу=0,04 мм
 =
0,06·520=31,2мкм;
 =
0,04·520 = 20,8мкм.
Определяем
расчетные минимальные припуски на обработку по всем технологическим переходам.
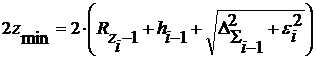 ;
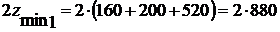 мкм;
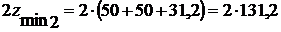 мкм.
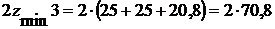 мкм.
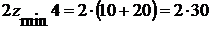 мкм.
Записываем
для конечного перехода в графу расчетный размер наименьший предельный размер
детали по чертежу.
 = dч + ei =
25+(-0,007)=24,993мм.
Для
переходов, предшествующих конечным, определяем расчетный размер прибавлением к
наименьшему придельному размеру по чертежу, расчетного припуска  по всем операциям.
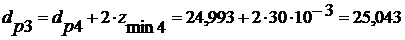 мм;
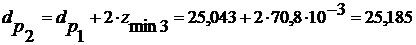 мм.