Дипломная (вкр): Проектирование технологического процесса изготовления детали вала
в)отвести резец:
Tв= 0,025·1,5=0,375мин;
г) измерить деталь:
Tв= 0,16·1,5=0,08мин.
д) Открепить и снять деталь:
|
Тв=0,22·1,5=0,24мин0,40,345 0,375 0,08 0,24 |
|
|
|
|
23 |
Фрезерная операция |
|
|
|
24 |
Закрепить деталь на столе Тв=0, 24·1,5=0,345мин; |
|
0,345 |
25 Фрезеровать
шпоночный паз на ступени вала Ø18мм
а) поднять стол: Tв= 0, 23·1,5=0,345мин; в) фрезеровать шпоночный паз на
глубиной t=4мм ,длиной l=27мм и шириной b=6мм
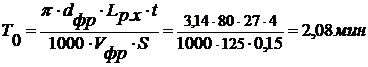
г)опустить стол;
Tв= 0,025·1,5=0,375мин;
д) измерить шпоночный паз;
Tв= 0,16·1,5=0,24мин.
д) Открепить и снять деталь:
Тв=0,22·1,5=0,33мин
,08
,345
,375
|
0,33 |
|
|
|
|
26 |
Шлиценарезание |
|
|
|
27 |
Закрепить деталь на столе Тв=0, 23·1,5=0,345; |
|
0,345 |
28 Фрезеровать
шлицевую поверхность концевой фрезой на ступени вала Ø37мм а)подвести фрезу: Tв= 0, 23·1,
5=0,345 в) фрезеровать шлицы в количестве 6 штук на глубиной t=6,4мм
и длиной l=151мм и шириной b=8мм 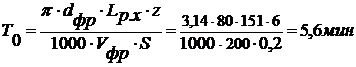
г) отвести фрезу:
Tв= 0, 25·1,5=0,375мин;
е) измерить шлицевую поверхность:
Tв= 0,16·1,5=0,22мин.
д) Открепить и снять деталь:
Тв=0,22·1,5=0,24мин5,60,345
,375
,22
|
0,24 |
|
|
|
|
29 |
Шлицешлифование |
|
|
|
30 |
Закрепить деталь на столе Тв=0, 23·1,5=0,345; |
|
0,345 |
31 Шлифовать
шлицевую поверхность на ступени вала Ø37мм а) поднять стол: Tв= 0, 23·1,5=0,345; б) шлифовать шлицы в количестве 6
штук на глубину t=6,4мм и длине l=151мм и ширине
b=8мм 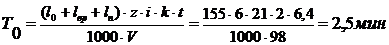
г)опустить стол;
д) измерить шлицевую поверхность
Tв= 0,16·1,5=0,22мин.
е)открепить и снять деталь
|
Тв=0,22·1,5=0,24мин2,50,345 0,22 0,24 |
|
|
|
|
32 |
Круглошлифовальная операция(Предварительная) |
|
|
|
33 |
Установить и закрепить деталь в поводковый патрон и поджать центром задней бабки Tв= 0,23·1,5=0,345мин; |
|
0,345 |
34 Шлифовать
ступень вала Ø20 а) Опустить шлифовальную бабку к детале: Tв=
0, 23·1,5=0,345мин; б) шлифовать диаметр Ø20 на длине l=27 мм: 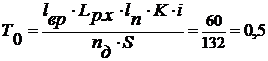 мин;
в) отвести шлифовальную бабку от детали:
Tв= 0,25·1,5=0,375мин;
г) измерить деталь:
Tв= 0,16·1, 5=0,24мин.0,50,345
, 375
|
0,24 |
|
|
35 Шлифовать
ступень вала Ø
30 а) Опустить шлифовальную бабку к
детале: Tв= 0, 23·1,5=0,345мин; б) шлифовать диаметр Ø30 на длине l=35 мм: 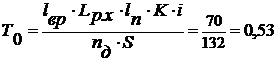 мин;
в) отвести шлифовальную бабку от детали:
Tв= 0,25·1,5=0,375мин;
г) измерить деталь:
Tв= 0,16·1, 5=0,24мин.0,530,345
,375
|
0,24 |
|
|
36 Шлифовать
ступень вала Ø
37 а) Опустить шлифовальную бабку к
детале: Tв= 0,23·1,5=0,345мин; б) шлифовать диаметр Ø37 на длине l=151 мм: 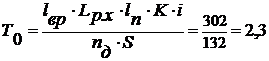 мин;
в) отвести шлифовальную бабку от детали:
Tв= 0,25·1,5=0,375мин;
г) измерить деталь:
Tв= 0,16·1, 5=0,24мин.2,30,345
,375
|
0,24 |
|
|
37 Шлифовать
ступень вала Ø
30 а) Опустить шлифовальную бабку к
детале: Tв= 0, 23·1,5=0,345мин; б) шлифовать диаметр Ø30 на длине l=52 мм: 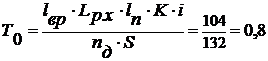 мин;
в) отвести шлифовальную бабку от детали:
Tв= 0,25·1,5=0,375мин;
г) измерить деталь:
Tв= 0,16·1, 5=0,24мин.
,8
,345
,375
|
0,24 |
|
|
38 Шлифовать
ступень вала Ø
25 а) Опустить шлифовальную бабку к
детале: Tв= 0, 23·1,5=0,345мин; б) шлифовать диаметр Ø25 на длине l=21 мм: 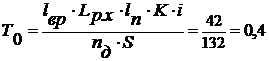 мин;
в) отвести шлифовальную бабку от детали:
Tв= 0,25·1,5=0,375мин;
г) измерить деталь:
Tв= 0,16·1, 5=0,24мин.
д) Открепить и снять деталь
|
Tв= 0,12·1, 5=0,18мин. 0,4 0,345 0,375 0,18 |
|
|
|
|
39 |
Круглошлифовальная(окончательная) |
|
|
40 Шлифовать
ступень вала Ø18
а) Опустить шлифовальную бабку к детале: Tв=
0, 23·1,5=0,375мин; б) шлифовать диаметр Ø18 на длине l=27 мм: 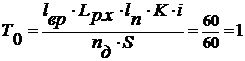 мин;
в) отвести шлифовальную бабку от детали:
Tв= 0,25·1,5=0,345мин;
г) измерить деталь:
Tв= 0,16·1,
5=0,24мин.
,345
,375
|
0,24 |
|
|
41 Шлифовать
ступень вала Ø
30 а) Опустить шлифовальную бабку к
детале: Tв= 0, 23·1,5=0,345мин; б) шлифовать диаметр Ø30 на длине l=35 мм: 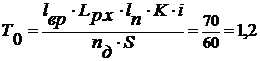 мин;
в) отвести шлифовальную бабку от детали:
Tв= 0,25·1,5=0,375мин;
г) измерить деталь:
Tв= 0,16·1, 5=0,24мин.
,2
,345
,375
|
0,24 |
|
|
42 Шлифовать
ступень вала Ø
37 а) Опустить шлифовальную бабку к
детале: Tв= 0, 23·1,5=0,345мин; б) шлифовать диаметр Ø37 на длине l=151 мм: 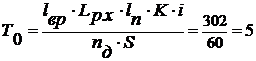 мин;
в) отвести шлифовальную бабку от детали:
Tв= 0,25·1,5=0,375мин;
г) измерить деталь:
Tв= 0,16·1, 5=0,24мин.50,345
,375
|
0,24 |
|
|
43 Шлифовать
ступень вала Ø
30 а) Опустить шлифовальную бабку к
детале: Tв= 0, 23·1,5=0,345мин; б) шлифовать диаметр Ø30 на длине l=52 мм: 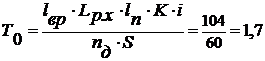 мин;
в) отвести шлифовальную бабку от детали:
Tв= 0,25·1,5=0,375мин;
г) измерить деталь:
Tв= 0,16·1, 5=0,24мин.1,70,345
,375
|
0,24 |
|
|
44 Шлифовать
ступень вала Ø
25 а) Опустить шлифовальную бабку к
детале: Tв= 0, 23·1,5=0,345мин; б) шлифовать диаметр Ø25 на длине l=21 мм: 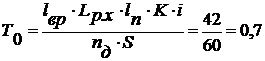 мин;
в) отвести шлифовальную бабку от детали:
Tв= 0,25·1,5=0,375мин;
г) измерить деталь:
Tв= 0,16·1, 5=0,24мин.0,70,345
,375
|
0,24 |
|
|
|
|
45 |
|
25,75 |
17,58 |
Норма времени рассчитывается по формуле:
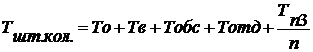 ,где
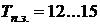 мин
(зависит от числа инструментов (4…12) в наладке;
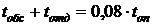 ;
Топ= То + Тв.
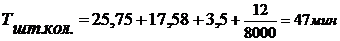
Заключение
В итоге проделанной работы был спроектирован технологический процесс изготовления детали вала ;подобрано оборудование; выбрана заготовка; рассчитаны припуски на обработку; подобран режущий инструмент.
Проведено нормирование механической обработки детали.
Также в данной курсовой работе осуществлен анализ детали вала. По чертежу и условиям эксплуатации, рассчитан тип производства. Спроектирован технологический процесс механической обработки детали.
Выбрано оборудование, режущий и мерительный инструмент.
Рассчитаны режимы резания, припуски на механическую обработку и межоперационные допуски на размеры детали.
Разработаны эскизы технологических наладок на операции.
В процессе выполнения курсовой была заполнена технологическая документация, составлен технологический процесс механической обработки типовой детали.
Выбор станков, инструментов, средств измерения и технологического оснащения показал, что для изготовления были использованы: универсальное металлорежущее оборудование, полностью стандартные режущие и измерительные инструменты. Из чего следует, что технологический процесс разработан по оптимальному варианту.
Список использованных источников
1. Справочник технолога-машиностроителя. В 2-х т. Т. 1 / Под ред. А. Г. Косиловой и Р. К. Мещерякова.- 4-е изд., перераб. и доп.- М.: Машиностроение, 2012. 656 с., ил.
2. Справочник технолога-машиностроителя. В 2-х т. Т. 2 / Под ред. А. Г. Косиловой и Р. К. Мещерякова.- 4-е изд., перераб. и доп.- М.: Машиностроение, 2014. 496 с., ил.
. Общемашиностроительные нормативы времени и режимов резания для нормирования работ, выполняемых на универсальных и многоцелевых станках с числовым программным управлением. Под редакцией С.Ю. Романовой. - М.: Экономика, 2011. - 206 с.
. Горбацевич А.Ф., Шкред В.А. Курсовое проектирование по технологии машиностроения: [Учеб. пособие для машиностроит. спец. вузов].- 4-е изд., прераб. и доп. - Мн.: Выш. школа, 2010. - 256с., ил.
5. Анурьев В.И. Справочник конструктора-машиностроителя: В 3 т. Т.1. - 8-е изд., перераб. и доп. Под редакцией И.Н. Жестковой. - М.: Машиностроение, 2001. - 920 с.: ил.
6. Поковки стальные штамповочные. Допуски,припуски и кузнечные напуски. ГОСТ 7505-89/Под редакцией А.Л. Владимирова, Москва 1993