Дипломная (вкр): Производство кручёных изделий
.1 Подготовка пряжи к кручению ниток
Подготовка пряжи необходима для её облагораживания, повышения качества, а также для повышения производительности труда и оборудования на последующих переходах кручения. В подготовку входят: химическая обработка пряжи - беление, варка (при необходимости), и трощение - перемотка нескольких пряж в большие паковки (цилиндрические бобины крестовой намотки).
Тростильно-мотальные операции осуществляются на машинах с мотальным барабанчиком ТВ-150 и на машинах с эксцентриковым нитераскладчиком марки Т-150 (до трёх сложений), ТК-190 и Т-190 (до шести сложений); скорость перемотки от 200 до 300 м/мин.
Для производства некоторых специальных ниток
(например, авиационные) и обувных ниток пряжу не тростят, а перематывают в
большие паковки одинакового диаметра, из которых подбирают ставки - несколько
клубков, одновременно подаваемых на крутильную машину.
.2 Формирование кручёной нити
Льняные кручёные нити вырабатывают на кольцевых крутильных машинах с принудительной подачей элементов в зону кручения. При этом преимущественно используется предварительно трощёная пряжа. Особенностью применяемых крутильных машин является наличие ванночки (корытца) для смачивания скручиваемой пряжи при мокром кручении.
Сухое кручение ниток льняных и с химическими волокнами линейной плотностью 55,6-92 текс из пряжи мокрого прядения осуществляется на аналогичных кольцевых крутильных машинах К-83, К-136-И, "Текстима" с частотой вращения веретён, соответственно, 8000, 5000 и 5500 об/мин.
Для сухого и мокрого кручения ниток льняных, льняных с химическими волокнами, очёсковых, а также ниток двукратного кручения используют кольцевые крутильные машины К-128-1 (КС-128-1), КМ-128-1 с частотой вращения веретен от 5500 до 3200 мин-1 в соответствии с линейной плотностью вырабатываемых нитей от 68 до 1000 текс.
Скручиваемая пряжа увлажняется при прохождении через корытце с водой, что способствует некоторому вытягиванию пряжи, уплотнению и выравниванию крученой нити.
Сухое скручивание оческовых льняных нитей линейной плотностью 280-1250 текс из пряжи сухого и мокрого прядения проводят на кольцевых крутильных машинах К-176-1,2 и К-132 Частота вращения веретен от 2000 до 2500 об/мин.
Нитки льняные, оческовые и нитки из химических волокон линейной плотностью 400-1700 текс скручивают на машинах ТК-228-С.
Льняные крученые нитки для машинной пошивки обуви и нити специальные изготовляют из пряжи полумокрого прядения, выработанной на гребнепрядильных машинах. Пряжу скручивают в нитку в 5-8 сложений полумокрым способом на машинах КД-152-Л (рис. 22) с подвесной рогулькой при независимой подаче элементов в зону кручения, где установлен калибр. Питание машины осуществляется с нескольких одинаковых по размеру клубков пряжи. Клубки меняют одновременно (ставками), что обеспечивает минимальную разницу между натяжениями скручиваемых пряж и, следовательно, минимальную штопорность изделия. На машине КД-152-Л скручивают также и крученые нитки соответствующих линейных плотностей из химических комплексных нитей.
Толстые крученые нитки линейной плотностью 1700-6800
текс формируют на тяжелых крутильных машинах с подвесной рогулькой К-280-П.
6.3 Отделка изделий ниточной группы
Для улучшения внешнего вида, удаления с поверхности остатков пектиновых веществ и пыли, прилипшей к волокнам в процессе мокрого прядения, и последующей сушки пряжи, придания ниткам специфических свойств проводят ряд отделочных операций. Нитки из пряжи мокрого прядения, а также нитки, прошедшие варку, мягчат путем закручивающего вращения то в одну, то в другую сторону мотка, надетого на два крюка.
Для придания поверхности ниток глянца без нанесения
каких-либо веществ их полируют на специальной машине. Мотки ниток надевают на
каждую из четырех пар гладких валиков. Одна сторона мотков проходит между
быстро вращающимися рифлёными валиками, сделанными из дерева твёрдых пород.
Рифли одного валика не заходят в рифли другого, а лишь касаются мотка ниток.
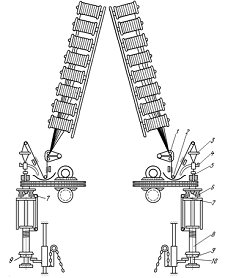
Рисунок 22 - Технологическая схема дратвенной крутильной машины КД-152-Л: 1 - натяжитель; 2 - направляющий пруток; 3 - регистр (розетка); 4 - калибр; 5 - нитепроводная трубка; 6 - тянульные блоки; 7 -, направляющий ролик; 8 - приёмная катушка; 9 - тормозной диск; 10 - шпиндель каретки.
Медленно движущаяся нитка механически полируется быстровращающимися рифлёными деревянными валиками. Для создания глянца, повышения ровноты и снижения коэффициента трения поверхности нити лощат на лощильной машине.
Мотки ниток, предварительно смоченные аппретом, содержащим раствор крахмала, щелочи, антисептика, клеящего вещества, масляную эмульсию, заправляют на медленно вращающиеся гладкие валики (скорость движения нитей 1,7 м/мин).
Барабан, состоящий из ряда продольных планок со щетками, быстро вращаясь, полирует поверхность нитки. Дополнительная сушка ниток, несмотря на нанесение аппрета, не требуется.
Вощению подвергают специальные нитки льняные вареные из пряжи полумокрого способа прядения. Их пропитывают чистым пчелиным воском и полируют щеточными барабанами в процессе перемотки (рис. 23). При этом линейная плотность нити увеличивается на 35-40%, а ее разрывная нагрузка уменьшается на 6-8%.
Химической обработке (варке, белению), как правило, подвергают ровницу, реже - пряжу. В виде исключения варят готовую скрученную нить (этот процесс аналогичен варке пряжи).
Кручёные нити сушат двумя способами: 1) в мотках, расправленных под натяжением на барабанах сушильных машин, в течение 1,5-2 ч. при температуре поверхности барабана 130°С; 2) на перфорированных патронах в сушильных машинах ПС-8-Л2 в течение 5-6 ч при постепенно снижающейся температуре воздуха внутри камеры от 11О° до 90°С. В процессе сушки следят за тем, чтобы нитки не оказались пересушенными, так как при этом они становятся жёсткими и ломкими.
С целью формирования удобных транспортабельных паковок кручёные нити всех линейных плотностей перематывают в конические (на машинах РБ-150-Л) и цилиндрические (на машинах ТК-190 и РК-210-П) бобины крестовой намотки массой от 2,1 до 3,9 кг. Скорость перемотки от 260 до 450 м/мин. Иногда нитки перематывают в мотки на мотовилах обычного типа со скоростью 140-230 м/мин.
Упаковка и маркировка ниток осуществляется подобно
упаковке шпагатов и шнуров.
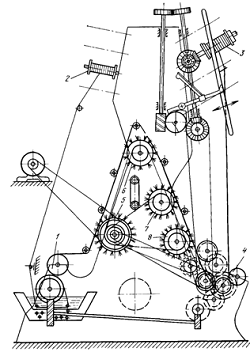
Рисунок 23 - Вощильная машина:
- отжимная пара; 2 - питающая катушка; 3 - выходная
паковка; 4 - вытяжная пара; 5, 6,7,8 - щеточные барабаны
Литература
1. Прядение льняных и химических волокон и производство кручёных изделий: учебник / Л.Н. Гинзбург [и др.]. - Москва: Лёгкая индустрия, 1980. - 494 с.
. Справочник по прядению льна / Б.Н. Фридман [и др.]; под общ ред. С.В. Тарасова. - Москва: Лёгкая индустрия, 1979. - 376 с.
. Прядение льна / Г.И. Пиковский, С.И. Сальман. - Москва: Лёгкая
индустрия, 1968. - 452 с.