Дипломная (вкр): Производство кручёных изделий
Роликовое веретено отличается от веретена со скользящей втулкой только тем, что вкладыш подшипника скольжения заменен роликовым подшипником.
Каждое веретено имеет индивидуальный тормоз. При нажиме на рычаг тормоза горизонтальная ветвь тормоза с кожаной прокладкой прижимается к нижнему бортику блочка веретена и останавливает его.
Гнездо каждого веретена укреплено на веретенном брусе, причем диаметр гнезда несколько меньше отверстия в брусе, что дает возможность более точно устанавливать веретено по центру кольца.
Веретена приводятся в движение тесьмой, охватывающей одновременно четыре веретена (по два с каждой стороны). Для изменения направления вращения веретен (для получения правой и левой крутки) их ошнуровывают по-разному. При этом барабан и другие органы вращаются в ту же сторону.
Для предупреждения аварий в случае изменения направления вращения двигателя имеется специальная муфта. При правильном направлении вращения шестерни собачки муфты, упираясь в выступы втулки, приводят в движение первый подающий цилиндр. При изменении направления вращения собачки выйдут из зацепления и будут скользить по ободу втулки.
Принцип передачи движения рабочим органам у кольцевых крутильных машин различных типов почти одинаков. На рисунке 4 изображена кинематическая схема машины К-176. Кольцевые крутильные машины имеют широкий диапазон использования, их применяют для кручения различных по своим свойствам материалов. Поэтому, кроме сменной крутильной (Zк) и мотальной (Zм) шестерен, машины имеют сменные шкивы для изменения частоты вращения главного вала и сменные шестерни Zx и Zy для изменения крутки в более широких пределах.
Это дает возможность работать на машинах легкого типа с крутками в пределах 107-1197 кр./м и на машинах тяжелого типа с крутками 67-715 кр./м.
Для сохранения сцепления (постоянства расстояний между осями) сумма зубьев шестерен (Zx + Zy) на машинах К-176 равна 111.
Расчет заправки машины сводится: к установлению
необходимого размера шкива двигателя, обеспечивающего заданную частоту вращения
веретен; определению (по заданной величине крутки) числа зубьев сменных
шестерен, способствующих ее реализации; расчету числа зубьев мотальной
шестерни, обусловливающей плотность намотки.
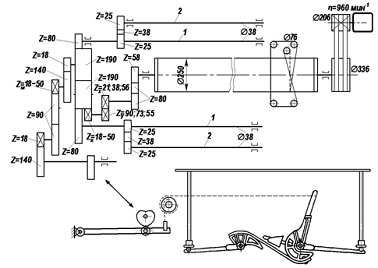
Рисунок 4 - Кинематическая схема кольцевой крутильной
машины К - 176: 1 - левые питающие цилиндры; 2 - правые питающие цилиндры
Кольцевые машины К-132 могут работать с частотой вращения веретен от 3000 до 6000 в минуту, машины К-176-2 - с частотой вращения веретен от 2560 до 3200.
Согласно кинематической схеме (см. рис. 3) частота
вращения веретена
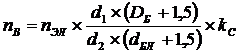 , (6)
где nВ - частота вращения веретена, мин-1; nЭЛ - частота вращения электродвигателя, мин-1; d1 и d2 - диаметр блока соответственно на валу электродвигателя и валу барабана, мм; DБ и dБЛ - диаметры барабана и блочка веретена, мм; 1,5 - толщина тесьмы, мм; kС - коэффициент скольжения передач (две гибкие передачи kС1 = kС2 =0,98; kС = k С1Чk С2 = 0,96).
Величина крутки равна
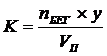 , (7)
где nБЕГ - частота вращения бегунка, мин-1; VП - скорость подачи скручиваемого продукта, м/мин; у - укрутка продукта в результате скручивания (у > I).
Пренебрегая зависимостью крутки от диаметра намотки и
движения кольцевой планки, из формул 6 и 7 получим:
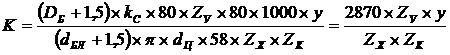 ,' (8)
где dЦ - диаметр подающих цилиндров, м, откуда
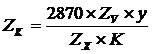 (9)
По мере увеличения диаметра намотки расстояние между
витками уменьшается, так как скорость движения кольцевой планки и скорость
выпуска в течение наработки всего съёма постоянны. Количество витков продукта
по высоте катушки
 , (10)
где Н - расстояние между фланцами (высота намотки), мм; h - шаг одного витка, мм.
Длина нити в одном слое, намотанном на катушке,
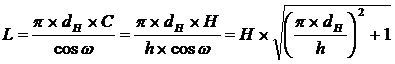 , (11)
где ω - угол подъема винтовой линии, образованной осью нити, намотанной на катушку и основанием катушки.
За время намотки нити такой длины мотальный эксцентрик делает Ѕ оборота, а подающие цилиндры подают в зону кручения продукт длиной LЧy.
Тогда по кинематической схеме за Ѕ оборота эксцентрика
(см. Рисунок 4)
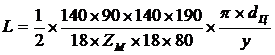 .(12)
Подставив значение L из выражения 9 и решив полученное
уравнение относительно ZM, получим:
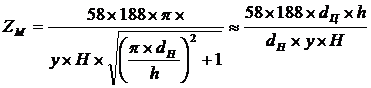 (13)
Величину шага витка намотки обычно выбирают меньше или
равной диаметру DНИТ скрученной нити.
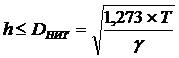 , (14)
где Т - линейная плотность продукта, ктекс; γ - плотность продукта, г/см3 (для изделий из короткого пенькового волокна γ = 0,55-0,65; из пленочных полипропиленовых нитей γ = 0,4-0,5).
Мотальные шестерни выпускаются с интервалом в три зуба, что соответствует изменению шага витков намотки на 0,09 мм.
Производительность кольцевых крутильных машин
определяют по формуле
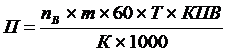 , (15)
где П - производительность машины, кг/ч; nВ - частота
вращения веретен, мин-1; m - число веретен на машине; Т - линейная плотность
вырабатываемого крученого продукта, ктекс; КПВ - коэффициент полезного времени
(0,8- 0,96); К - число кручений в 1 м продукта.
.2 Крутильные машины тяжелого типа для шпагатных
изделий и каболок
Отечественные крутильные машины тяжелого типа К-200-П и К-280-П1 изготовляют с подвесными рогульками, которые приводятся в движение канатиками. Принцип работы крутильно-мотальных механизмов этих машин такой же, как и механизмов гребнепрядильных машин. Механизация съёма осуществляется с помощью сменных кареток с катушкодержателями.
Так как эти машины предназначены для кручения продуктов с относительно высокой линейной плотностью при большом числе сложений, они имеют выносные шпулярники большой вместимости. Это упрощает обслуживание машин и позволяет в некоторых случаях ликвидировать промежуточные тростильно-крутильные процессы.
Иногда машину К-280-П1 вместо шпулярника оборудуют специальными стойками, позволяющими устанавливать в качестве питающих паковок сновальные валики.
На рисунке 5 приведены технологическая и кинематическая схемы крутильной машины К-280-П. Питающие паковки (катушки с пряжей, нитями) устанавливают на шпулярник и через направляющий пруток в верхней части шпулярника протягивают нити к подающему устройству крутильной машины. Таким образом, зона обслуживания машины находится между шпулярником и передней сторонкой машины, а скручиваемые нити проходят над головой работницы, обслуживающей машину.
После системы нитенатяжителей скручиваемые нити поступают в подающее устройство, состоящее из двух приводных питающих цилиндров, проходящих вдоль всей машины, и индивидуальных нажимных валиков, работающих по принципу "жокея".
Из подающего устройства все скручиваемые нити поступают в зону кручения с одинаковой скоростью. Для облегчения заправки подающего устройства нажимные валики закреплены на рычагах и могут быть подняты при заправке скручиваемых нитей в каждую рогульку.
Система торможения катушек, обеспечивающая натяжение скручиваемого продукта и требуемую плотность намотки, аналогична той, которая применяется на гребнепрядильных машинах канатного производства.
Частоту вращения рогулек подсчитывают с учетом
скольжения канатика на блоке рогульки.
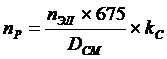 (16)
где nP - частота вращения рогульки, мин-1; nЭЛ - частота вращения вала электродвигателя, равная 735 об/мин; 675 - постоянное число, подсчитанное по шестеренной передаче, kC - коэффициент скольжения канатика, обычно принимаемый в пределах 0,93-0,95; DСМ - диаметр сменного шкива на главном валу машины, мм.
Число кручений К в одном метре скручиваемого продукта определяется по формуле
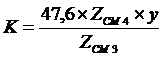 (17)
где у - укрутка скручиваемых элементов в продукте; 47,6 - постоянное число, подсчитанное по шестеренной передаче.
Производительность крутильных машин с подвесной рогулькой подсчитывается по формуле (15), в которую вместо nВ подставляют nР - частоту вращения рогульки, мин-1; т - число рогулек на машине.
Характерной особенностью всех рассмотренных выше
крутильных машин является совмещение операций кручения и намотки, объединение
крутящих и наматывающих органов. Этим обусловлены определенные ограничения
габаритов и формы приемных паковок, скоростного режима.
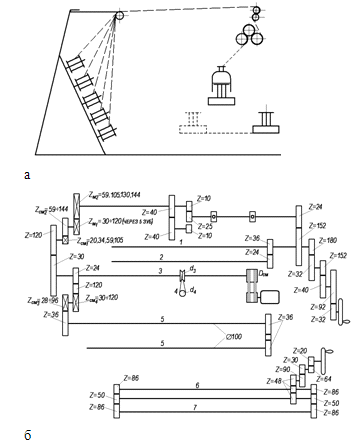
Рисунок 5 - Схема крутильной машины К.-280-П:
а - технологическая; б - кинематическая
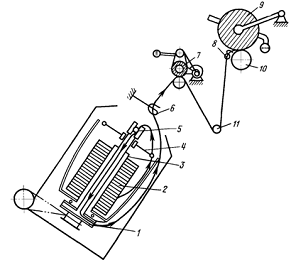
Рисунок 6 - Технологическая схема крутильной машины с
отдающим веретеном двойного кручения.
В машинах двухзонного кручения указанных ограничений нет. На рис. 6 изображена технологическая схема машины для кручения шпагата с отдающим веретеном двойного кручения. Паковку со скручиваемым продуктом устанавливают на бобинодержателе 3. Продукт, сматываясь с бобины 2, проходит через глазок рогульки 4 и, огибая шариковый натяжитель 5, через канал бобинодержателя поступает в крутильный диск 1, получающий вращение от клиноременной передачи. Выйдя из крутильного диска через направляющий глазок 6, скрученный продукт с помощью подающего устройства 7 через компенсатор 11 направляется в мотальную головку, состоящую из фрикционного барабана 10, раскладчика 8 и приклонов с приемной паковкой 9.
Приемная паковка представляет собой бобину (коническую или цилиндрическую) крестовой прецизионной намотки высотой 280 мм, диаметром 280 мм. Частота вращения крутильного диска от 2200 до 4804 об/мин, что дает возможность получить до 9600 кр./мин.
Имеются и многоверетённые машины двухзонного кручения с питающими паковками до 15 кг для кручения изделий диаметром до 8 мм при скорости от 1000 до 6000 кр./мин.
Отделение мотального механизма от крутильных органов на машинах с отдающим веретеном позволяет проводить работы, направленные на механизацию и автоматизацию съема готовой продукции, дает возможность широко варьировать параметрами приемной паковки, исключает влияние процесса намотки на процесс кручения.
Однако применение отдающих веретен ограничено тем, что
на них можно крутить только одиночный продукт или заранее сформированный из
одного или нескольких компонентов (трощеный) и смотанный в одну паковку.
Скручивание нитей одновременно с нескольких паковок на таких веретенах
нерационально, в частности, из-за большого количества отходов, большой
обрывности, связанной с несинхронным сматыванием нитей.
.3 Крутильное оборудование для свивки шестиниточного
шпагата и шнуров
Особенностью формирования шестиниточного шпагата и шнуров является необходимость обеспечения уравновешенности изделия при достаточной плотности, компактности его структуры. Для этого, во-первых, необходимо скручивать шпагат или шнур из прядей в направлении, противоположном их собственной крутке (если пряди имеют крутку S, то шнур должен иметь крутку Z, и наоборот); во-вторых, нельзя допускать раскручивания прядей в процессе формирования изделия, то есть следует обеспечить прядям подкрутку.
Скручивание (свивку) шестиниточного шпагата и шнуров осуществляют на фонарных крутильных машинах.
Фонарная крутильная машина имеет 12 рогулек подвесного типа, разделенных на две секции по 6 рогулек в каждой. Привод секций независим один от другого. Машина имеет три основных узла: узел фонарных рогулек для подкрутки прядей (отличаются от рогулек машин К-280-П только тем, что продукт не наматывается, а сматывается с катушек); основной свивально-мотальный механизм (обычный рогульчатый, см. рисунок 7). Приемная катушка отстает от рогульки по мере наматывания на нее скрученного продукта. Витки по высоте укладываются благодаря равномерному перемещению каретки с катушками в вертикальной плоскости, что достигается введением в передачу цевочного круга.
Натяжение наматываемого изделия создается торможением приемной катушки о тормозные колодки, которые могут сближаться и разводиться с помощью маховика, регулирующего уровень натяжения.
Частота вращения свивальной рогульки в зависимости от
линейной плотности вырабатываемого изделия принимается в пределах 850-1000
мин-1.
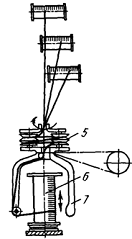
Рисунок 7 - Рогулечное веретено
Частота вращения подкрутки nП, сообщаемая прядям
фонарными рогульками за один оборот свивальной рогульки, определяется из
соотношения между частотой вращения фонарных nФ и крутильных рогулек nР
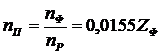 .(18)
Для того чтобы за один оборот свивальной рогульки
фонарные рогульки совершили тоже один оборот, необходима ZФ ≈ 65.
Величину крутки готового продукта определяют по формуле
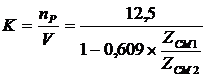 ,(19)
где V - скорость выпуска.
Недостатком фонарных машин старых типов является мягкий привод рогулек, который не обеспечивает стабильности крутки шнура и его прядей.
Производительность фонарных крутильных машин (в кг/ч) рассчитывается по формуле 12, где вместо nВ подставляют nР.
Поэтому такие машины вытесняются фонарными машинами с жестким приводом КФП-520-П (для изделий диаметром 1,6-4 мм) и КФТ-620-П (для изделий диаметром 5-7 мм), работающими с частотой вращения свивальных рогулек соответственно 1000-600 об/мин. Движение фонарным рогулькам передается с помощью винтовых шестерен.
Жесткая (без проскальзывания) передача движения крутильным органам фонарных крутильных машин гарантирует получение равномерной крутки как самого изделия, так и его прядей.
Английская фирма "Мекки" выпускает два типа двухверетенных фонарных крутильных машин, нашедших применение на многих предприятиях. Это машины с приемной катушкой 305ЧÆ203 мм для выработки изделий диаметром до 4 мм и с приёмной катушкой 330ЧÆ227 мм для шпагатов и шнуров диаметром до 6 мм. На каждую свивальную рогульку приходится по четыре фонарных рогульки.
Частота вращения свивальных рогулек у машин первого типа до 1850 об/мин, у машин второго типа - до 1600 об/мин; частота вращения фонарных рогулек соответственно до, 2200 об/мин и до 1900 об/мин.
На машинах, фирмы "Мекки" технологическая линия изогнута: пряди, выходящие из фонарных рогулек, установленных по обе стороны от свивальной рогульки, поднимаются вверх, огибают направляющие ролики и опускаются вниз в калибр крутильной трубки. Скрученный продукт проходит тянульные ролики и поступает в свивальную рогульку, с помощью которой наматывается на приемную паковку. Такая схема машины позволяет значительно сократить ее высоту, облегчить обслуживание. Качество изделий при этом несколько снижается из-за "порога крутки", образующегося в месте огибания прядями направляющих роликов, препятствующего распространению подкрутки в точку свивки.
Для свивки трех- и четырехпрядных кручёных изделий диаметром от 1 до 6 мм фирма "Сима" (Италия) выпускает одноголовочные машины K2T/N и K2T/R с отдающими (подкручивающими) и приёмным веретенами двухзонного кручения. Указанные марки машин отличаются видом и емкостью приемной паковки: у K2T/N-двухфланцевая катушка 220ЧÆ260 мм, у K2T/R - цилиндрическая бобина крестовой прецизионной намотки 254x254 мм. Питающие паковки - двухфланцевые катушки 298ЧÆ260 мм.
Частота вращения приёмного веретена до 2500 об/мин (до 5000 кр./мин) обеспечивает более высокую производительность машины по сравнению с габлировочными машинами однозонного кручения.
Однако двухзонное скручивание продукта приёмным
веретеном, хотя и позволяет значительно повысить скоростной режим работы
машины, в некоторой степени отрицательно влияет на ход процесса. Подкрутка,
сообщаемая прядям во время свивки, рассчитывается исходя из полной крутки
продукта, тогда как продукт в первой зоне скручен лишь наполовину. В связи с
этим пряди, поступающие в первую зону свивки, оказываются перекрученными и
могут деформироваться, образовать сукрутины и т. п.