Дипломная (вкр): Производство кручёных изделий
Формирование шнуров сквозного плетения (без сердечника) основано на тех же принципах, что и формирование оплетки. Однако при числе сплетаемых прядей больше четырех сквозную структуру шнуров можно получить только при определенном виде переплетения. Чаще всего такие изделия изготовляют на коклюшечных машинах с числом коклюшек больше восьми. Шнуры, фалы, альпинистские веревки сквозного плетения - это изделия, у которых наряду с повышенной гибкостью, ровная цилиндрическая поверхность и высокая устойчивость к механическим и другим разрушающим воздействиям.
Плетеные шнуры и фалы перематывают в бухты с длиной изделия от 200 до 600 м или в мотки с длиной изделия от 25 до 200 м.
5. Производство верёвочных изделий
Верёвки используют в тех случаях, когда требования к прочности, износостойкости, и надежности несколько снижены.
Рисунок 18 - Структура верёвок
Веревочные изделия в основном служат в качестве упаковочного материала для обвязывания тяжелых грузов, закрепления грузов при транспортировке на платформах железнодорожного транспорта, в автомашинах, судах морского и речного флота, а также применяются в сельском хозяйстве, для специальных, нужд и в быту. Веревки должны быть гибкими, хорошо соединяться узлом, не пачкать грузы и предметы, с ними соприкасающиеся.
Все перечисленные особенности свойств и применения верёвочных изделий определяют специфику технологии их изготовления, а также устройство и работу технологического оборудования.
Кроме лубяных волокон, для производства верёвок могут быть использованы хлопчатобумажная пряжа, а также искусственные и синтетические нити, в том числе вискозные нити в жгуте, вискозные кордные нити, капроновые комплексные нити и т. п.
Наиболее распространена трехпрядная конструкция
веревок тросовой свивки. Однако в некоторых случаях верёвки могут быть
четырёх-, девяти- и даже двенадцатипрядными.
.1 Технология производства верёвочных изделий
Процесс производства верёвочных изделий состоит из следующих операций: подготовка пряжи - перемотка (в некоторых случаях пропитка консервантами); формирование прядей; свивка веревок; отделка веревок.
Подготовка пряжи заключается в перемотке ее с катушек прядильных машин в бобины большой вместимости (2-10 катушек в одну бобину), чтобы повысить коэффициент полезного времени прядевьющих машин, сократить число пороков пряжи, используемой в качестве каболок.
Пряжу для верёвок перематывают на крестомотальных машинах, на машинах КШ-4 или на так называемых качалочных машинах канатного производства, перематывающих пряжу в бобины крестовой мотки диаметром до 300 мм, высотой до 330 мм. В некоторых случаях пряжу для веревочных изделий пропитывают непачкающими консервирующими составами, которые придают, готовому изделию противогнилостные свойства.
Формируют пряди для веревочных изделий на прядевьющих машинах при небольшой интенсивности кручения. Понижение крутки связано с необходимостью получить более мягкое и гибкое изделие. Кроме того, при меньших крутках прядей (и прочих равных условиях) коэффициент использования прочности каболок в пряди повышается.
Число кручений в одном метре пряди для веревок
определяется следующим соотношением:
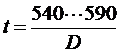 (39)
где t - число кручений в 1 м пряди; D - диаметр веревки, мм.
При формировании прядей для веревочных изделий необходимо распределять каболки послойно. Поскольку плотность пряжи для веревок меньше плотности канатной пряжи (γ=0,55-0,65 г/см3), прирост числа каболок по слоям (градация) принимается больше, чем у канатных прядей: j = 7-8 (у пеньковых канатов j = 6-7).
Когда ровнота поверхности веревок имеет особое значение, для уменьшения ворсистости пряди в процессе их формирования состригают с помощью специальных стригальных механизмов, устанавливаемых на прядевьющих машинах.
Верёвки в основном свивают так же, как и канаты. Коэффициент крутки верёвочных изделий Л = 0,92-1,2. Прядям в процессе свивки верёвок сообщается подкрутка, компенсирующая (с некоторым превышением) раскручивание прядей.
Нередко в государственных стандартах и технических
условиях на верёвочные изделия вместо круток, то есть числа кручения в единице
длины изделия, вводится число витков всех прядей. Число витков всех прядей Квит
больше числа кручений в 1 м изделия К в число раз, равное числу прядей в
верёвке.
Квит = nЧК; Квит = 3ЧК - для трёхпрядных верёвок.
К заключительным процессам производства верёвочных изделий относится процесс перемотки.
Верёвочные изделия сравнительно небольшой длины используют в сельском хозяйстве, на транспорте, в торговой сети. Поэтому большое значение имеет выпуск верёвок в малых паковках.
Тонкие верёвки перематывают в бобины крестовой мотки или в сравнительно небольшие бухты (например, плащ-палаточная верёвка), а в некоторых случаях в мотки заданной длины (перематывают на мотовилах с периметром 1,0-1,5 м).
Верёвки в готовом виде могут быть пропитаны
консервирующими составами на проходных агрегатах.
.2 Оборудование для производства верёвочных изделий
Тонкие верёвочные изделия от 3 до 6 мм скручивают последовательно: пряди - на рогулечных крутильных машинах К-200-П или К-280-П, сами веревки свивают на фонарных крутильных или на верёвочных машинах сигарного типа, например, на машинах ВВ-305-П.
Прядевьющие машины ВП-305-П являются машинами
однозонного кручения с продольным расположением оси приемной катушки,
размещенной внутри крутящего ротора.
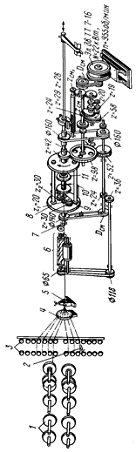
Рисунок 19. Схема прядевьющей верёвочной машины ВП-305-П
Пряди диаметром от 3 до 6 мм свивают при независимой подаче до 16 каболок в зону кручения.
Машина ВП-305-П имеет две самостоятельные крутильные головки с индивидуальными приводами. Особенностью их является наличие стригального устройства, обрабатывающего поверхность пряди на участке между калибром и крутильным ротором (рис. 19). Необходимо подчеркнуть, что пряди можно состригать только в тех случаях, когда они не имеют значительных утолщений.
Процесс формирования пряди осуществляется следующим образом: каболки сматываются с катушек 1, установленных на шпильках шпулярника (катушки приторможены накладными шайбами), проходят систему контрольных механизмов 2, 3, поступают в распределительное устройство 4 и собираются в калибре 5. Выйдя из калибра, сформированная прядь проходит вдоль спиральных ножей стригального устройства 6 (которое может быть отключено). Далее через крутильную трубку 7 прядь проходит в крутильный ротор 8, огибает тяговые желобчатые блочки 9 и через направляющие ролики 10 поступает на приемную катушку 11.
На ступицах желобчатых блочков 9 укреплены шестерни Z2, которые находятся в зацеплении с шестерней Z1 получающей вращение от крутильной трубки.
Поскольку блочки вращаются вместе с ротором и их
шестерни обкатывают шестерню Z1 частоту вращения блочков относительно ротора
(относительное вращение обеспечивает вытягивание скрученной пряди) определяют
из расчета планетарного механизма.
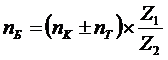 , (40)
где nБ - частота вращения блочков относительно ротора, мин-1;- частота вращения крутильного ротора, мин-1;- частота вращения крутильной трубки (знак "+" при вращении трубки навстречу ротору), мин-1.
Крутку пряди рассчитывают по формуле
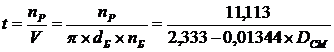 , (41)
гдеt - число кручений в 1 м пряди; V - скорость вытягивания
пряди, м/мин; nP - частота вращения крутильного ротора, мин-1 (обычно nP =
1000-1200 мин-1); dБ - диаметр блочков (с учетом диаметра пряди), м (dБ ≈
0,1 м); DCМ - диаметр сменного шкива в передаче к крутильной трубке.
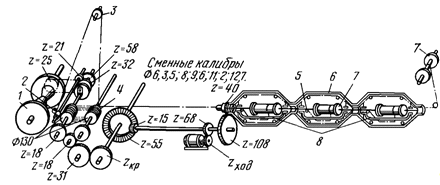
Рисунок 20 - Схема свивальной веревочной машины
сигарного типа ВВ-305-П
Производительность прядевьющей машины, м/ч:
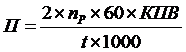 , (42)
где 2 - число головок на машине; КПВ - коэффициент полезного времени.
Для изготовления прядей диаметром от 6 до 10 мм предназначены машины двухзонного (двукратного) кручения ВП-350-П. Частота вращения крутильного ротора машины ВП-350-П находится в пределах 500- 600 об/мин. При этом скорость свивки пряди составляет 1000- 1200 кр./мин.
Машины для свивки верёвок имеют ряд характерных особенностей, связанных с конструкцией крутильного механизма сигарного типа.
На машинах ВВ-305-П и ВВ-350-П использованы в качестве питающих катушки с прядевьющих машин ВП-305-П и ВП-350-П. За рубежом машины сигарного типа для производства канатно-верёвочных изделий выпускаются фирмой "Сима" (Италия) - Линия 1/3 и Линия 1/4.
На рисунке 20 изображена схема двухроторной машины ВВ-305-П сигарного типа (каждый ротор имеет самостоятельный привод и свое приемно-мотальное выносное устройство).
Внутри трехсекционного ротора (сигары) 6 установлены в люльках 8 на катушкодержателях 5 катушки с прядями 7 по одной в каждой секции. При необходимости выработки четырехпрядной верёвки четвёртую катушку с прядью устанавливают на выносном катушкодержателе.
Люльки на цапфах с подшипниками свободно висят в секциях сигары и удерживаются от вращения вместе с ротором балластом.
Пряди с катушек, установленных в люльках, проходят через отверстия люльки и по направляющему ролику проводятся через осевое отверстие цапфы сигары и далее, огибая сигару, по направляющим роликам попадают через чекмарь выходного патрона в калибр.
Из калибра свитая верёвка поступает на тяговые желобчатые блоки 4, обогнув которые несколькими витками, верёвка по блоку. 3 и далее по раскладчику 2 подводится к приёмному устройству для навивки в бухту. Приёмное устройство 1 состоит из двух дисков с конусными втулками. После того как бухта полностью намотана, работница поворачивает штурвал, разъединяя половины приемного устройства. Одну из них, наружную, отводит в сторону, после чего снимает бухту, обвязывает ее и направляет к месту складирования для испытания, маркировки и подбора в партии для отправки.
На машинах Линия 1/3 и Линия 1/4 фирмы "Сима" каждая крутильная головка имеет по два приёмных устройства. Это позволяет значительно повысить КПВ, так как обвязывать и снимать наработанную бухту веревки можно, не останавливая машины (используется резервное приемное устройство).
Особенностью машин сигарного типа является то, что это оборудование однозонного кручения, в котором ни питающие, ни приёмные паковки не участвуют в скручивающем вращении.
Верёвка свивается исключительно благодаря вращению ротора, которому сообщается сравнительно большая частота вращения.
Подкрутка прядей, которая осуществляется на машине в процессе свивки канатно-верёвочного изделия, не регулируется: за один оборот крутильного ротора прядям сообщается один оборот подкрутки.
Это становится очевидным, если рассматривать процесс свивки относительно ротора, вообразив его неподвижным: катушка с прядями и приемная катушка вращаются относительно ротора в одинаковом направлении с равным числом оборотов; если верёвка получает крутку Z, то пряди получают подкрутку S (относительно чекмаря на роторе).
Недостатком машин сигарного типа является наличие зон, при прохождении которых прядям сообщается ложная крутка.
Характеристика верёвочных машин сигарного типа дана в
табл. 1.
Таблица 1
Характеристика верёвочных машин сигарного типа
|
Параметры |
Марка машины |
||
|
|
ВВ-305-П |
ВВ-350-П |
Линия 1/З;Линия 1/4 |
|
Диаметры вырабатываемых изделий, мм |
6-12 |
12-20 |
6-22 |
|
Количество роторов |
2 |
2 |
2 |
|
Частота вращения роторов, об/мин |
1029 |
750 |
1200-1400 |
|
Размер питающей катушки, мм: диаметр высота |
254 305 |
300 350 |
318 359 |
|
Размер приемной паковки, мм: диаметр высота |
530 370 |
700 370 |
700 410 |
6. Производство ниток
К ниточной группе относятся самые тонкие крученые изделия, по построению сходные с двухниточными или многониточными шпагатами. Крученые нитки различают по материалу, из которого изготовлена исходная пряжа (чесаный лен, очес или смесь льняных и химических волокон); по способу получения исходной пряжи (сухой, мокрый, полумокрый); по виду отделки (суровые вареные, беленые, окрашенные, вощеные, лощеные и др.).
Различают мокрый, сухой и полумокрый способы кручения ниток.
По структуре нитки могут быть одинарного кручения (ZS
или SZ), сформированные путем скручивания нескольких исходных одиночных пряж
или нитей, и нити двукратного кручения (ZSZ или SZS), скрученные из нескольких
нитей одинарного кручения.
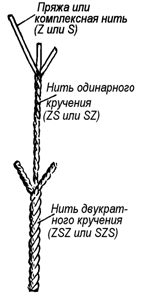
Рисунок 21 - Структура ниточных изделий
В табл. 2 приведен основной ассортимент изделий ниточной группы, показано построение каждого вида ниток, дана краткая характеристика области применения.
Линейная плотность Т крученых ниток определяется по формуле
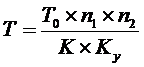 , (43)
где T0 - линейная плотность исходной пряжи; n1 и n2 - число сложений при первом и втором кручении; К - коэффициент потери массы при химической обработке, равен 1,08-1,15; Ky - общая укрутка исходных элементов в готовой нитке, Ky = 0,94-0,965.
Процесс производства крученых изделий ниточной группы
в основном складывается из следующих переходов: подготовки одиночных нитей
(пряжи) к кручению, формирования (кручения) нитей на крутильных машинах,
отделки крученых нитей, сушки, перемотки в товарные паковки и упаковки.
Таблица 2
Основной ассортимент изделий ниточной группы
|
Вид ниток |
Исходный материал и элементы |
Последовательность и направление скручивания |
Число сложений элементов |
Вид отделки |
Назначение изделия |
|
1 |
2 |
3 |
4 |
5 |
6 |
|
Нитки пошивочные |
Пряжа оческовая мокрая 84-170 текс |
ZS (мокрое) |
2; 3 |
Варка пряжи; по требованию потребителей - консервация |
Для пошива мешков и изделий из технических тканей |
|
|
Пряжа льняная мокрая 34-68 текс |
ZS |
2; 3; 4; 6 и 8 |
- |
То же |
|
|
Пряжа льняная сухая 220 текс |
ZS |
2 |
- |
Для пошива мешков перекидным швом |
|
Нитки ковровые |
Пряжа льноджутовая суровая 280-400 текс |
SZ |
3-6 |
- |
Для ковровых изделий |
|
Нитки сетевязальные |
Капроновая комплексная нить |
SZS |
(3-6) Ч Ч(З-6) Ч Ч(3-4) |
- |
Для изготовления сетей |
|
|
Пряжа льняная мокрая вареная 28-68 текс |
ZS (мокрое) |
2-3-4-6 |
Консервация, умягчение |
То же |
|
Нитки парусные |
Пряжа льняная сухая 220 текс |
ZS (полусухое) |
3-4-5-6 |
- |
Для сшивки парусов, тентов и т. п. |
|
Нитки для парашютной промышленности |
Пряжа льняная мокрая 84 текс, полусухая 105 текс |
SZ |
5 6 |
- Крашение пряжи |
Для ткачества парашютных лямок |
|
Нитки для обуви и шорно-седельных изделий |
Пряжа льняная полусухая 105-130 текс с гребнепрядильных машин повышенной ровноты |
ZS или SZ |
4-8 |
Варка (в пряже), отбелка до 1/8, беление, крашение, сушка |
для пошива шорно-седельных изделий и обуви |
|
|
Капроновая комплексная нить |
SZS |
6ЧЗ; 6Ч4; 5Ч3 |
- |
То же |
|
Нитки специальные (авиационные и др.) |
Пряжа льняная полусухая 105 текс |
ZS (полусухая) ZSZ |
5-6-8 и 9 2Ч3; 2Ч5; 2Ч6; ЗЧ4 |
Сушка, лощение натуральным чистым воском |
Для ручной прошивки тканей в самолетостроении |
|
"Аркат" льняной |
Пряжа льняная мокрая (высокой добротности 42-56 текс) |
ZS (мокрое) |
1ЧЗ; ЗЧЗ; 3Ч4; 4Ч4 |
Лощение |
Для оснастки жаккардовых ткацких станков и других целей |
|
Прочие нитки (включая кручёную пряжу для ткачества) |
Пряжа льняная оческовая, хлопчатобумажная, штапельная и т. п. |
ZS |
2-3-4-5 |
- |
Для разных целей, включая нитки для тканей, плетения и кручения шнуров и т.п. |