Дипломная (вкр): Производство кручёных изделий
Производство кручёных изделий
Введение
кручёный шпагат верёвочный льняной
Кручёные изделия являются неотъемлемым орудием и предметом труда человека на протяжении тысячелетий. Они были известны ещё до изобретения ткани и, тем более, трикотажных изделий. Широчайшее применение кручёные изделия имеют и до сих пор. Без верёвок, канатов, шпагатов и шнуров не представляется в настоящее время работа морского, железнодорожного и автомобильного транспорта, пищевой и лёгкой промышленности.
Для выработки кручёных изделий применяются различные виды волокон, искусственных и синтетических нитей. Но одним из широко применяемых видов сырья при изготовлении кручёных изделий являются лубяные волокна. Поэтому дисциплина "Технология и оборудование для производства кручёных изделий" входит в ряд дисциплин, изучаемых студентами специализации "Первичная переработка и прядение лубяных волокон".
Производство кручёных изделий является конечным производством, то есть производством товарной продукции. Таким образом, оборудование для данного производства не ограничивается машинами для формирования изделий, и включает в себя некоторые специфические, отделочные и упаковочные приспособления и машины.
Канатное производство развито на много больше других крутильных производств, и представлено большим разнообразием оборудования: от канатной дороги до однопроцессных машин формирования отворотных канатов двухзонным кручением. Поэтому материалы для его изучения требуют отдельной публикации.
При изучении оборудования следует обращать особое внимание на технику безопасности.
Крутильное оборудование является одним из
травмоопасных так как имеют массивные быстровращающиеся рабочие органы и
составляющие кручёное изделие пряди. Поэтому перед изучением каждого вида
оборудования необходимо проходить инструктаж на рабочем месте.
1. Определение кручёных изделий
Кручеными называют изделия, образованные из двух или более нитей, соединенных скручиванием.
Крученое изделие может образовываться в один или несколько этапов. В зависимости от материала и числа скручиваемых на каждом этапе элементов; числа этапов, величины и направления кручения получают изделия необходимых свойств. Если нити или крученые изделия после какого то этапа кручения соединяют способом плетения, то такое готовое изделие называют плетёным.
Плетение может быть сквозным, при котором
переплетаются все элементы, участвующие в образовании готового изделия, или
оплеточным, при котором плетение ведется в виде кольцевого чехла, внутри
которого могут быть элементы, не участвующие в данном переплетении в виде
крученого, трощеного или плетеного сердечника. Свойства, которыми должно
обладать изделие, зависят от его назначения.
2. Виды кручёных изделий
Крученые изделия подразделяются на пять групп: ниточные, шпагатные, верёвочные, шнуровые и канатные. На Рисунок 1 и в таблице приложения приведены схемы построения изделия каждой из этих групп. Пряжа, формируемая в процессе прядения путем скручивания волокон, так же, как мононити и филаментные синтетические нити, является первым элементом, то есть полуфабрикатом, из которого формируются кручёные (и плетёные) изделия.
В веревочном и канатном производствах их называют каболками, Однако при соответствующих параметрах выработки однониточная пряжа иногда называется готовым крученым изделием шпагатного производства: однониточным сноповязальным шпагатом, однониточным полированным шпагатом, кабельной пряжей и т. п.
Для каждого вида однониточных кручёных изделий различны параметры выработки пряжи, определяемые соответствующими техническими условиями.
Свойства кручёных изделий изменяют подбором соответствующих волокон (льняных, пеньковых, химических), параметров выработки (конструкции, толщины, величины кручения) и видов отделки.
Применение процесса плетения в производстве шнуров и канатов обусловлено необходимостью придать изделиям такие свойства, как полная равновесность, минимальные отклонения диаметра по длине изделия, высокая гибкость и эластичность.
В каждой группе изделия классифицируют по видам в зависимости от их назначения.
Кручёные (и плетёные) изделия, как разных групп, так и внутри каждой из них различаются:
по материалу (чесаный лён или очёс и короткие льняные волокна, пенька длинная и короткая, сизаль, синтетические волокна, комбинированные);
по способу изготовления пряжи или каболки (способа сухого, полусухого или мокрого прядения);
по конструкции, то есть по числу и толщине составляющих их элементов (нитей пряжи, числу прядей), последовательности и направлению их скручивания или плетения, особенностям их взаимного пространственного расположения;
по способу отделки (полированные, вощёные, смольные или бельные, консервированные, прошедшие стабилизацию для синтетических материалов) и т. п.;
по толщине, определяемой в системе текс по величине массы, приходящейся на единицу длины.
В верёвочных, канатных, шнуровых изделиях для характеристики толщины используют также размер окружности или диаметра в мм.
Техническая характеристика, особенности конструкции,
материала, отделки для изделий каждого вида определяются государственными
стандартами.
3. Оборудование для производства шпагата
Шпагаты, используемые в основном как изделия разового применения, изготовляют из пряжи короткого прядения, вырабатываемой из смеси пеньковых, льняных и других лубяных волокон; из вискозных комплексных и крученых нитей; из синтетических (полипропиленовых) пленочных нитей; из синтетических (лавсановых и капроновых) комплексных нитей и бумаги (рис. 1).
Однониточный шпагат из лубяных волокон представляет
собой льнопеньковую пряжу с круткой на 1 м, определяемой по формуле
 , (1)
где α - коэффициент крутки в системе текс (α = 123-134);
Т - линейная плотность пряжи, ктекс.
Однониточный шпагат выпускают полированным и неполированным, перемотанным в цилиндрические бобины и клубки крестовой мотки массой от 2 до 3,5 кг.
Шпагат из вискозных нитей скручивают с коэффициентом
крутки α
= 100-120, полируют и
также перематывают в бобины или клубки.
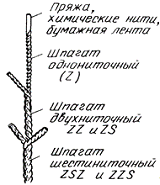
Рисунок 1 - Структура шпагатов
Однониточный шпагат из синтетических комплексных нитей скручивают с коэффициентом крутки α = 60-80, полипропиленовые пленочные фибриллированные нити - с = 50-60. Синтетические шпагаты не полируют. Изготовление шпагата из двух и более нитей пряжи (прядей) позволяет повысить равномерность его по линейной плотности и прочности. Двухниточный шпагат обычно имеет структуру ZS, хотя возможны и другие сочетания направлений последовательных круток - ZZ или SZ. Двухниточный шпагат из лубяных волокон и вискозных нитей полируют.
Шестиниточный шпагат получают структуры ZSZ путем скручивания трех прядей, каждая из которых представляет собой отполированный двухниточный шпагат. Затем это изделие, носящее название отбойки, полируют еще раз.
Число кручений на 1 м двух- и шестиниточного шпагата
определяют по формуле
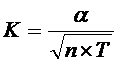 (2)
где n - число нитей в шпагате; Т - линейная плотность нитей, ктекс; α - коэффициент крутки (для шпагата структуры ZS или SZ равен 225-250, структуры ZZ - 120-150, структуры ZSZ - 227-240).
В технологию производства полированного шпагата из двух и более нитей включают: подготовку пряжи к кручению, скручивание шпагата на крутильных машинах, отделку на полировочной машине, перемотку в бобины, упаковку шпагата.
При изготовлении шестиниточного шпагата первые три перехода остаются без изменения, а затем шестиниточный шпагат скручивают из трех двухниточных на фонарных крутильных машинах, отделывают на полировочной машине, перематывают в мотки и упаковывают.
Шпагат из бумаги вырабатывают по следующей технологии:
бумагу режут на полосы определенной ширины и наматывают эти полосы, в рулончики
(на резальных машинах); затем полосы скручивают и получают однониточный шпагат
(бумагу перед кручением подмачивают). После этого шпагат сушат (при выпуске
бумажного шпагата в суровом виде) или вощат и сушат на полировочной машине; перематывают
в бобины крестовой мотки или клубки и упаковывают.
.1 Скручивание шпагата
Шпагат линейной плотностью до 1,25 ктекс скручивают на кольцевых крутильных машинах К-176 или ТК-228-С.
Кольцевые крутильные машины
Кольцевые крутильные машины типа К-132, К-176-1 и К-176-2 работают по принципу принудительной подачи элементов (пряжи, нитей) в зону кручения и имеют следующие основные узлы (рис. 2): 1 - шпулярник навесной шатровый со шпильками и насадками для установки прядильных патронов, катушек, бобин и копсов с химическими нитями; 2 - питающий механизм, состоящий из двух параллельных цилиндров, размещенных вдоль машины, и индивидуальных (на каждое веретено) самогрузных валиков; 3 - механизм привода веретен; 4 - механизм подъема и опускания кольцевой планки; 5 - крутильно-мотальный механизм, включающий веретена, кольца с бегунками, установленные на кольцевой планке.
Процесс кручения на кольцевых крутильных машинах осуществляется следующим образом. Пряжа или нити сматываются с питающих паковок, огибают натяжные прутки и через направляющий валик поступают в питающий механизм. В питающем механизме нити проходят под задним цилиндром, огибают самогрузный валик и, выйдя из-под переднего цилиндра, через нитепроводник поступают в зону кручения.
Самогрузный валик в такой заправке носит название "жокей". Нитепроводник выполнен в виде фарфорового глазка или крючка, укрепленного на откидном клапане.
Выходящий из нитепроводника скрученный продукт огибает бегунок и наматывается на приемную катушку. Веретено, на котором установлена приемная катушка, получает вращение от главного барабана с помощью тесьмы.
Катушки для кольцевых крутильных машин изготовлены из выдержанного дерева, легких металлических сплавов и пластмассы. Фланцы деревянных и пластмассовых катушек имеют металлическую окантовку. Нижний фланец катушки пазом соединен с веретеном.
Процесс кручения на кольцевых крутильных машинах проходит так же, как и на кольцевых прядильных машинах. С увеличением диаметра намотки продукта на катушке частота вращения бегунка возрастает. Этим обусловлено характерное для кольцевых крутильных машин увеличение крутки по мере наработки съема на катушках или при периодическом опускании кольцевой планки в процессе наматывания початков.
Скручиваемый продукт раскладывается по высоте приемной катушки благодаря подъему и опусканию кольцевой планки. Эти перемещения вызывают периодические изменения крутки.
Действительно, если не учитывать укрутку нитей при
скручивании, то
VП= VН + VK (3)
где VП - скорость продукта, поступающего в зону кручения из питающего механизма;Н - скорость намотки продукта на приемную катушку;
= πЧdHЧ(nВ - nБ);
- диаметр намотки на катушке;В - частота вращения веретена;Б - частота вращения бегунка;- скорость перемещения кольцевой планки.
Откуда
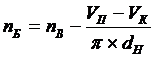 (4)
Но
поскольку крутка продукта  , то, учитывая VП, (3), получим:
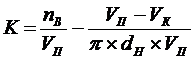 (5)
При опускании кольцевой планки VK имеет знак
"плюс". При подъёме - "минус". Так как VП > VК, то при опускании
кольцевой планки крутка больше, чем при подъеме.
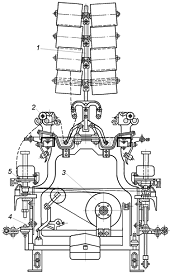
Рисунок 2 - Кольцевая крутильная машина
Натяжение продукта на кольцевых крутильных машинах регулируется массой бегунка. Сила трения бегунка о кольцо и натяжение нити зависят также от состояния бегунка и кольца, наличия смазки.
При использовании обычных крутильных колец (рис. 3, а) и латунных бегунков для создания нормальных условий работы кольцо периодически смазывают (во время съема).
В кольца с фитильной смазкой (рис. 3, б) масло подается непрерывно. Вязкость применяемого для колец масла не должна превышать 4,5° Е (градусы Энглера). Давление бегунка на кольцо во время работы доходит до 50 ДаН/см2, и его смазка является условием нормальной эксплуатации машины.
При недостаточной смазке и при использовании латунных бегунков быстро происходит так называемое омеднение колец, когда в результате износа бегунка латунь втирается в рабочую поверхность кольца. В результате сила трения между бегунком и кольцом возрастает, возрастает натяжение и увеличивается обрывность.
Для удаления слоя меди с колец их промывают в теплом (50%-ном) растворе углекислой соды, удаляя грязь и масло, а затем, протерев насухо, погружают в раствор, содержащий хромовый ангидрид (концентрации 300-350 г/л) и персульфат аммония (концентрации 100-120 г/л). Растворение меди продолжается 2 ч. Очищенные от меди кольца промывают в холодной воде, вытирают и промазывают вазелином.
В последнее время широко применяют анидные бегунки, не требующие систематической смазки. Однако анидные бегунки быстро прорезаются нитью, поэтому сейчас появились армированные полианидные бегунки, у которых место, по которому движется нить, выполнено из металла. Анидные бегунки легко надеваются на кольцо, снижают расход смазочных материалов и работают при более высоких скоростях.
Весьма эффективны бегунки из стеклонаполненного анида. Срок их службы в несколько раз превышает срок службы металлических бегунков.
Особый интерес представляют самосмазывающиеся кольца конического сечения (рис. 3, в), на которых работают бегунки с плоской спинкой. При этом уменьшается вероятность заклинивания бегунка, снижается его вибрация и увеличивается срок службы.
В крутильном производстве бегунки различают по номеру,
который соответствует массе 100 шт. в граммах. Очевидно, чем больше номер
бегунка, тем больше его масса и тем большее натяжение (при прочих равных
условиях) он может создать.
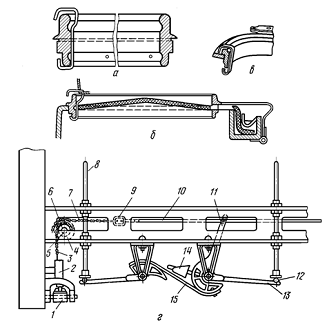
Рисунок 3 - Крутильные кольца и бегунки:
а - обычное кольцо; б - кольцо с фитильной смазкой; в
- самосмазывающееся кольцо; г - передача движения кольцевой планке.
Правильность подбора номера бегунка в каждом конкретном случае оценивается по обрывности в процессе кручения, плотности намотки на выпускную паковку, по величине и виду баллона.
В машинах отечественных конструкций движение кольцевой планке передается по двум различным схемам. На рисунке 3, г показан вариант схемы передачи движения кольцевой планке. Балансир 1 получает движение от эксцентрика 2 и цепью 3 связан с блоком 5, сидящим на поперечном валу 6. Поперечный вал несет на себе блок 4, связанный цепью 7, соединенной муфтой 9 и тягой 10 с концом секторного рычага 11, установленного на некотором расстоянии от других таких же рычагов. Секторы попарно соединены цепью 15. На лапах 13 каждого секторного рычага установлены каточки 12, на которые опираются колонки 8 кольцевых планок. Груз 14 уравновешивает систему. Величина подъема кольцевой планки регулируется установкой точки крепления цепи 3 к балансиру 1, а местоположение кольцевой планки в целом - муфтой 9.
Для регулирования намотки без вращения всех передач машины предусмотрен специальный механизм, отключающий передачу к мотальному эксцентрику от остальных шестерен и дающий возможность вручную поднимать и опускать кольцевую планку в процессе наладки машины.
На кольцевых крутильных машинах КМ-128-1, К-128-1, К-132-И установлены веретена КФ-45-2, а на машинах К-176-1, К-176-2 веретена КФ-75-2. Их выпускают скользящего и роликового типов.