Дипломная (вкр): Производство кручёных изделий
Пропитка осуществляется в проходном аппарате, где после прохождения ванны с расплавом битумполимерного состава с продукта удаляется избыток пропитки и он наматывается в бухту. Важным преимуществом такой пропитки является то, что она не требует сушки: битумполимерный состав быстро застывает на воздухе при комнатной температуре.
Готовые льняные и льнопеньковые шнуры перематывают в мотки массой 0,5-2 кг на мотовилах с периметром 1,6-2,3 м.
Хлопчатобумажные шнуры перематывают в клубки крестовой мотки массой 1-5 кг на крестомотальных машинах.
Шнуры диаметром более 5 мм перематывают в бухты массой до 60 кг.
Шнуры в мотках упаковывают в пачки.
Во избежание загрязнения и повреждения при
транспортировке шнуры независимо от способа упаковки обшивают паковочной
тканью.
.2 Производство плетеных шнуров
Плетеные шнуры представляют собой изделия несквозного
плетения. Их выпускают с сердечником и без него.
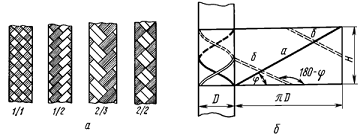
Рисунок 13 - Плетеные шнуры:
а - виды переплетения оплетки шнуров; б - развертка
витка оплетки на плоскости
Оплетка большинства шнуров образуется двумя равными взаимно переплетенными системами прядей, из которых одни располагаются вдоль изделия по правым винтовым линиям, другие - по левым, и пряди в обеих системах имеют равную, но противоположного направления крутку. Такая конструкция обеспечивает равновесность изделия.
Оплетки различают по виду переплетения (рис. 13, а), основными и наиболее распространенными из которых являются: через одну 1/1 (однопрядное); через две 1/2 (двухпрядное) и аналогичные усиленные переплетения 2/2 и 2/3.
Оплетка шнура характеризуется следующими параметрами: диаметр D; общее число прядей К; число каболок в пряди n; общее число каболок М = nЧК, линейная плотность каболок Т; шаг плетения Н (шаг винтовой линии, являющейся осью пряди оплетки); угол плетения φ (угол подъема винтовой линии, являющейся осью пряди оплетки); плотность плетения ψ(число витков всех прядей одной системы на длине шнура 100 мм).
Пряди оплетки шнуров получают в результате скручивания каболок или нитей на крутильных машинах или при трощении в процессе перемотки каболок (нитей) на шпули, которые являются питающими паковками шнуроплетельных машин.
По развертке на плоскости оси пряди плетеного шнура
(развертка представляет собой прямую линию, рис. 13, б) определяются следующие
соотношения между параметрами оплетки:
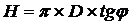 ;(29)
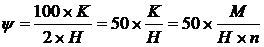 (30)
Если прядь плоская, сформирована трощением каболок
(нитей) в один ряд, то
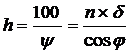 , (31)
где h - ширина пряди, измеренная вдоль оси шнура; δ - диаметр каболки, мм.
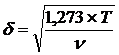 , (32)
Где Т - линейная плотность каболок, ктекс; и ν - плотность каболки, г/см3.
Приведенные зависимости позволяют рассчитывать заправочные параметры формирования плетеных шнуров и выбирать необходимое для этого оборудование.
Рассмотрим это на примере.
Пусть требуется выработать шнур диаметром 10 мм с
шагом плетения 16 мм из капроновых комплексных нитей 93,4 тексЧ4, при плотности
плетения ψ = 25. Ширину пряди определим из заданной плотности плетения.
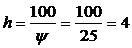 мм.
Число
прядей в оплетке шнура вычислим из соотношения для ψ.
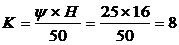 .
Класс шнуроплетельной машины определяется по числу прядей в оплетке. Следовательно, необходима машина класса 8.
Угол
плетения получим из уравнения
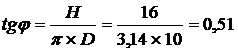 ,
откуда φ = 26°.
Диаметр
каболки, скрученной из нитей 93,4 текс в четыре сложения, составит, исходя из
ее линейной плотности, Т = 93,4Ч4Ч1,07 = 400 текс = 0,4 ктекс (1,07 - укрутка
нитей в каболке),
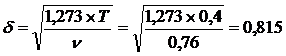 мм.
Число каболок в пряди находим из уравнения (21).
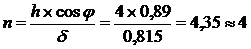 .
Тогда
общее число каболок в оплетке
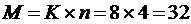
Аналогично
решается задача при других исходных параметрах. Например, при заданном классе
оборудования, общем числе прядей в шнуре и т. п.
.2.1 Шнуроплетельные машины
В отличие от процесса свивки в процессе плетения должно происходить взаимное перемещение прядей. Причем характер получаемого переплетения зависит от того, в какой последовательности перемещаются пряди в процессе плетения. Очевидно, указанное перемещение прядей неизбежно должно сопровождаться встречным движением питающих паковок (катушек, шпуль) с прядями каждой из переплетаемых систем.
Все существующее плетельное оборудование по характеру перемещения питающих паковок можно разделить на два основных типа.
. Машины, в которых катушки (шпули) с прядями перемещаются по траекториям, обеспечивающим заданное переплетение, - это машины коклюшечного типа.
. Машины, в которых катушки с прядями каждой системы движутся по круговым траекториям навстречу друг другу, а требуемое для переплетения перемещение прядей осуществляется с помощью рычагов, раскладчиков, водилок, направляющих и т. п., то есть машины ротационного (карусельного) типа.
Рассмотрим устройство и работу шнуроплетельных машин коклюшечного типа. На рисунке 14, изображена машина, состоящая из плетельной головки I, шпулярника для прядей сердечника II, тягового механизма III и приемного устройства IV.
Пряди 5 оплетки, выходящие из коклюшек 4, в которых установлены питающие паковки-катушки 3, направляются в точку плетения - калибр 6. Туда же через центральное отверстие в плетельной головке могут направляться пряди 2 сердечника, которые сматываются с питающих паковок 1, установленных на шпулярнике II. Сформированный в точке плетения шнур 7, выйдя из калибра, несколько раз огибает тяговый барабан 8 и через раскладчик 9 поступает на приемное мотовило 10.
Коклюшки перемещаются по направляющим колеям платформы плетельной головки с помощью дисков-крылаток 11 (рисунок 14, б), имеющих по четыре диаметрально противоположных паза 12 и сидящих каждая на одной оси с шестернями замкнутой шестеренной передачи. Крылатки удерживают коклюшки в пазах и при вращении передают их друг другу в моменты совмещения пазов соседних крылаток. В остальное время направляющие колеи платформы не позволяют коклюшке выйти из паза крылатки.
Число крылаток при замкнутом приводе всегда четное; минимальное число крылаток - 4. Вид переплетения задается расстановкой коклюшек по пазам крылаток.
Устройство коклюшки показано на рисунке 15. На коклюшке имеются опорные диски 1 и 2, удерживающие ее в вертикальном положении на крылатках. На верхнем опорном диске 2 укреплён катушкодержатель
с подкатушечником 10 в виде храпового колеса и компенсирующее устройство 4. К нижнему опорному диску прикреплен сухарь, который скользит по колее платформы. Прядь с катушки проходит через крючок 9, огибает направляющий ролик 8, ролик 5-компенсатора и через направляющий крючок 7 поступает в точку плетения.
При движении коклюшки от периферии к центру машины ролик 5, укрепленный на салазках, опускается по направляющим под действием пружин 3 и выбирает излишек пряди.
При движении коклюшки от центра к периферии машины ролик 5 перемещается вверх. В крайнем верхнем положении салазки ролика 5 действуют на тягу 6, которая выводит из зацепления с храповиком подкатушечника круглую собачку 11, подкатушечник растормаживается, и катушка, вращаясь вместе с ним, выдает необходимую длину пряди. В результате салазки с роликом 5 опускаются и подкатушечник вновь затормаживается.
Таким образом, компенсатор на коклюшке работает как авторегулятор натяжения с обратной связью и обеспечивает натяжение пряди в пределах, не превышающих половины усилия растянутых пружин 3 в верхнем положении ролика 5.
Шаг плетения на машине регулируется путём изменения соотношения между скоростью вращения крылаток и окружной скоростью вращения тягового барабана с помощью сменных шестерен.
Характерной
особенностью машин коклюшечного типа является то, что в местах перехода
коклюшки с одной крылатки на другую происходит резкое изменение направления и
величины центробежной силы, действующей на коклюшку, в связи с наличием в этих
местах точек перегиба траектории движения коклюшки. При этом органы машины,
удерживающие коклюшки, испытывают значительные знакопеременные нагрузки,
вызывающие вибрации, шум, износ рабочих поверхностей. Эти факторы ограничивают
скоростной.
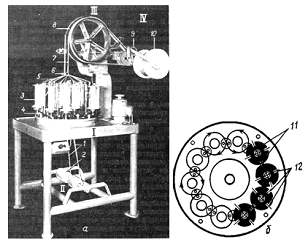
Рисунок 14 - Шнуроплетельная коклюшечная машина:
а
- общий вид машины; б - схема движения коклюшек (вид сверху).
режим работы коклюшечных машин, снижают их производительность. Частота вращения крылаток на коклюшечных шнуроплетельных машинах не превышает 250 мин-1.
Скоростной режим работы шнуроплетельных машин оценивается по числу циклов плетения, совершаемых в минуту (числу шагов плетения шнура в минуту). На коклюшечных машинах за один цикл плетения коклюшка совершает один полный оборот вокруг центра плетения.
При
этом каждая крылатка совершает  оборота
(m - число крылаток на машине). Если крылатки вращаются с частотой nK оборотов
в минуту, то частота плетения nП (циклов в минуту) определяется по формуле
 (33)
Скорость выпуска шнура (м/мин) на машине
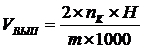 , (34)
где Н - шаг плетения шнура, образующийся за 1 цикл плетения, мм.
Производительность коклюшечной шнуроплетельной машины
(кг/ч) определяется по формуле
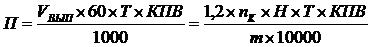 , (35)
где Т - линейная плотность шнура, ктекс.
В плетельных машинах ротационного (карусельного) типа питающие паковки (катушки или бобины) с обеими переплетаемыми системами прядей вращаются вокруг точки плетения с постоянной по величине и направлению скоростью навстречу друг другу.
Переплетение создается путем перемещения прядей одной
из систем с помощью специальных нитеводителей, которые также совершают круговые
движения в наклонной плоскости.
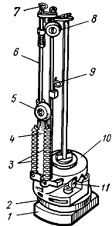
Рисунок 15 - Коклюшка
Это позволяет достичь более высоких скоростей плетения (до 200 цикл/мин) по сравнению с коклюшечными машинами.
Главный вал 1 карусельной машины (рис. 16) через конические шестерни Z1 и Z2 приводит в движение ротор 4, вращающийся на пустотелой вертикальной оси 2. Над ротором укреплена неподвижная платформа 3 с зубчатым ободом. По верхней круговой направляющей платформы скользят каретки, несущие катушки с прядями одной из систем (назовем их верхними катушками). Катушки с прядями другой системы (нижние катушки) установлены на роторе и вращаются вместе с ним навстречу кареткам с той же частотой вращения.
На роторе над нижними катушками укреплены кронштейны 5, несущие на полых подшипниках шестерни 6, которые сцеплены с зубчатым ободом и катятся по нему при вращении ротора. Оси вращения этих шестерен направлены в точку плетения Л, а на периферии каждой шестерни укреплен нитеводитель с глазком.
Пряди с нижних катушек проходят через полую ось
шестерни, затем - через глазок нитеводителя и направляются в точку плетения.
Пряди с верхних катушек через индивидуальные глазки на каретках направляются
непосредственно в точку плетения.
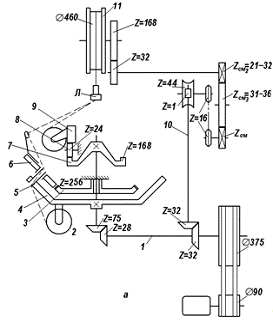
Рисунок 16 - Кинематическая схема карусельной плетельной
машины
Глазок нитеводителя, укреплённого на шестерне 6, движется по эпициклоиде (рис. 17) и в крайнем нижнем положении опускает прядь в прорезь круговой направляющей платформы. В этот момент над прорезью проходит каретка с верхней катушкой. Затем нитеводитель вынимает прядь из прорези платформы и проводит ее над другой кареткой с верхней катушкой, движущейся навстречу. Далее цикл повторяется.
Таким образом, пряди с нижних катушек проходят то сверху, то снизу прядей с верхних катушек и взаимно переплетаются, Поскольку пряди с нижних катушек в процессе плетения обходят каретки со всех сторон, движение кареткам передается с помощью ряда малых конических шестерен 8, укрепленных по периферии платформы между прорезями. Оси вращения этих шестерен горизонтальны и направлены в центр машины; все они находятся в зацеплении с большой конической шестерней 7, соосной с ротором и вращающейся вместе с ним. На каретках имеются зубчатые рейки 9, входящие в зацепление с шестернями 8, которые последовательно передают каретки друг другу, пронося их над прорезями и передвигая по направляющей платформы. Движение вытяжному механизму передается через вертикальный вал 10 и систему передач, включающую сменные шестерни, при помощи которых можно изменять скорость выпуска. Вытяжная пара 11 представляет собой два барабана с зубчатыми ободками; движение от малого барабана передается большому.
Плетеный шнур, сформированный в точке плетения,
проходит калибровую втулку и, обогнув несколько раз барабаны вытяжной пары,
направляется в приемное устройство.
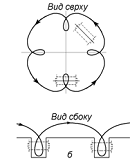
Рисунок 17 - Траектория движения глазка нитеводителя карусельной плетельной машины
Качество плетеного изделия зависит от равномерности
натяжения сплетаемых прядей. На ротационных шнуроплетеных машинах, как и на
коклюшечных, натяжение прядей осуществляется с помощью механизма, работающего
по принципу авторегулятора с обратной связью: при уменьшении натяжения катушки
с прядями затормаживаются, например, ленточным тормозом, при увеличении
натяжения - растормаживаются. Уровень натяжения устанавливают путем
закручивания спиральной пружины компенсатора длины пряди. Поскольку за время
одного оборота ротора машина производит один цикл плетения, скорость плетения
равна частоте вращения ротора, и производительность (кг/ч) определяется по
формуле
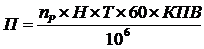 (36)
где nP - частота вращения ротора, мин-1;
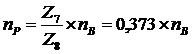 (37)
где nВ - частота вращения главного вала, мин-1; Н -
шаг плетения шнура, мм;
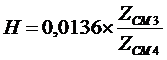 (38)
где Т - линейная плотность шнура, ктекс; КПВ - коэффициент полезного времени.
Для оплетки электропроводов и проволочных тросов предназначены ротационные оплеточные машины рычажного типа. Основным отличием их от ротационных машин карусельного типа является то, что с помощью рычагов-водилок, движущихся вертикально вверх и вниз на вращающемся роторе, пряди для образования переплетения перемещаются не по эпициклоиде, а по синусоидальной траектории.
Процесс плетения осуществляется так же, как на машинах карусельного типа.
Вертикальное перемещение водилок позволило сократить габариты машины, однако при этом потребовалась установка компенсаторов длины прядей, сматывающихся с катушек нижнего ряда. Кроме того, большое число трущихся, скользящих соединений рабочих органов машины ограничивает ее скоростные возможности.
Особенностью процесса плетения является то, что точка плетения устанавливается по высоте самопроизвольно в зависимости от шага плетения: чем больше шаг плетения, тем выше устойчивое положение точки плетения. Точка плетения стремится установиться так, чтобы угол наклона к вертикальной оси прядей, входящих в нее, был равен углу наклона прядей, залегающих в готовом плетеном шнуре, к оси изделия. Можно принудительно опустить точку плетения с помощью калибровой втулки. Однако поднять точку плетения, не меняя шаг плетения, практически невозможно.
При плетении на машинах коклюшечного типа это обстоятельство не имеет существенного значения, так как коклюшки снабжены достаточно емкими компенсаторами длины прядей. На карусельных машинах смещение точки плетения относительно точки пересечения осей вращения водков приводит к колебаниям расстояния между точкой плетения и глазком водка при его вращении и, следовательно, к колебаниям натяжения прядей. С этим связано ограничение по минимальному шагу плетения при выработке изделий на карусельных плетельных машинах.