Дипломная работа: Разработка автоматизированного рабочего места мастера строительно-монтажных работ на примере ООО "Восход"
Внимание! Если размещение файла нарушает Ваши авторские права, то обязательно сообщите нам
18
На всех компьютерах установлен стандартный пакет программного
обеспечения:
Операционная система Windows XP Pro SP3;
Пакет MS Office 2007;
Антивирус Касперский 6;
Mozilla Firefox;
Adobe Acrobat 6.0 Professional;
Punto Switcher;
Справочная система Консультант Плюс;
Skype;
FreshOffice CRM Professional.
С учетом специфики деятельности департаментов персональные
компьютеры ООО «Восход» имеют следующие дополнительные
программные обеспечения (персональные пакеты ПО для отделов):
Отдел бухгалтерии: 1С Бухгалтерия: Версии 7.7, системе 1С -
Торговля – Склад; Банк-Клиент;
Отдел по работе с клиентами и партнерами: 1С Бухгалтерия:
Версии 7.7;
IT – отдел: Radmin Viewer 3, PonyProg, Remote Administrator v2.2,
Total Commander;
Отдел маркетинга и рекламы: ICQ, Adobe Photoshop CS3, Adobe
Stock Photos CS3;
Отдел продаж/доставки: ICQ.
19
1.2 Характеристика комплекса задач, задачи и обоснование
необходимости автоматизации
1.2.1 Выбор комплекса задач автоматизации и характеристика
существующих бизнес процессов
Функции выполняемые бригадой по изготовлению деталей и узлов СВ
и КВ производственного участка №8 включают в себя процедуры
исполнения заказа, т.е. каждый рабочий бригады:
Подходит к комплектовочной ведомости и отмечает ту деталь, которую
он будет изготавливать. Если есть, сомнения в изготовлении детали он
смотрит чертеж – подмерку, в которой в аксонометрии указаны подробно все
детали изготовляемого заказа. Отмечать следует строго по порядку сверху
вниз. Это делается для того, чтобы нагрузка на изготовление деталей
распределялась равномерно. Так как, одни детали изготавливаются быстро и
легко, другие наоборот дольше и труднее. Все зависит от параметров и
сложности изготовления детали;
Выбирает лист металла с толщиной нужной для изготовления той или
иной детали, которая зависит согласно СНиПам по изготовлению от сечения
детали. Если от 400X400 и выше то толщина металла не должна быть менее
0,7 мм. Иначе толщина металла – 0,5мм;
Берет лист металла и начинает его раскраивать согласно СНиПам по
изготовлению деталей СВ и КВ;
После раскройки деталь вырезают по намеченному контуру;
Проделывают с ней специфическую обработку: технологическое
отверстие, либо прокатывание швов для соединения сторон детали и т.д.;
Каждую готовую деталь подписывают (строго обязательно): номер
детали, наименование объекта (сокращенно) и номер партии;
Каждую подписанную деталь составляет в партии.
Когда приходит автотранспорт за продукцией, изготовленные партии
загружают в него и отправляют на объект монтажа.
20
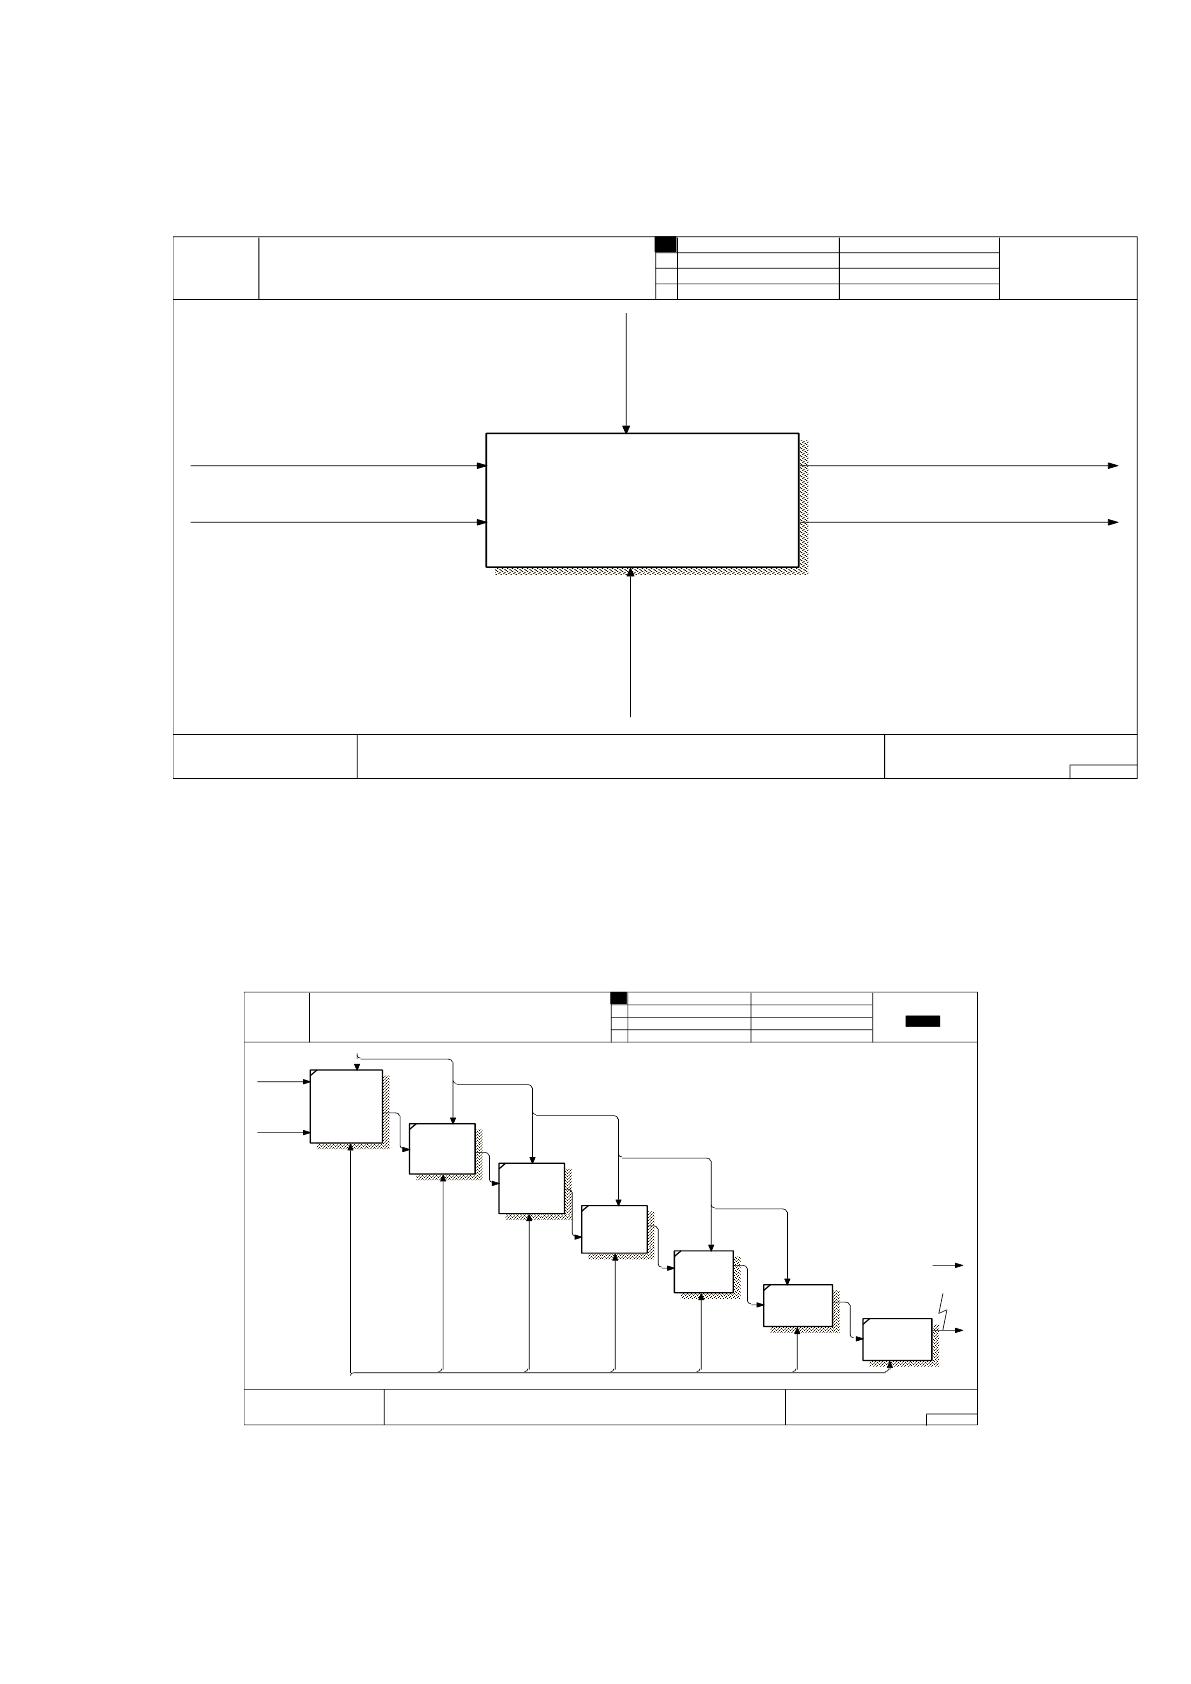
Все процедуры обработки показаны с помощью контекстной и
декомпозиционной диаграмм пакета AllFusionModeller на рисунке 3 и 4.
Рис. 3 Контекстная диаграмма производственного процесса цеха
вентзаготовок
Рис. 4 Диаграмма декомпозиции производственного процесса
USED AT : AUT HOR: Черноб ровк ин В.В. DAT E:
REV:PROJECT : Фун кц ионал ьная с трук тура
31.01.201 0
23.02.201 0
NOTES: 1 2 3 4 5 6 7 8 9 10
WORKING
DRAFT
RECOMMENDED
PUBLICAT ION
READER DAT E CONT EXT:
TOP
NODE: T ITLE: NUMBER:
Производственный процесс в цехе вентзаготвок
A-0
ТМЦ
СНиПы по
изготовлению
Готовые детали и узлы
Рабочая сила
Документация на изготовление Отчетная документация
00
Производственный процесс в
цехе вентзаготвок
AS-IS
Purpouse: Цель - отражение производственного процесса в текущем периоде
Viewpoint: Точка зрения - начальника базы подготовки производства
USED AT: AUTHOR: Чернобров кин В.В. DATE:
REV:PROJECT: Фу нкциональная стру кту ра
31.01.2010
31.01.2010
NOTES: 1 2 3 4 5 6 7 8 9 10
WORKING
DRAFT
RECOMMENDED
PUBLICATION
READER DATE CONTEXT:
A-0
NODE: TITLE: NUMBER:
Производственный процесс в цехе вентзаготвок
A0
СНиПы по
изготовлению
Рабочая сила
ТМЦ
Готов ые детали и
узлы
Доку ментация
на
изготовление
Отчетная документация
Отмечено
Выбрано
Раскроено
Вырезано
Обработано
Присв оено
10
Отметка об
изготовлении
детали
20
Выбор металла
с ну жной
толщиной
30
Раскрой
металла
40
Вырезание
раскроенного
металла
50
Обработка
детали
60
Присв оение
номера
детали
70
Составление
деталей
по партиям
21
1.2.2 Определение места проектируемой задачи в комплексе задач
и ее описание
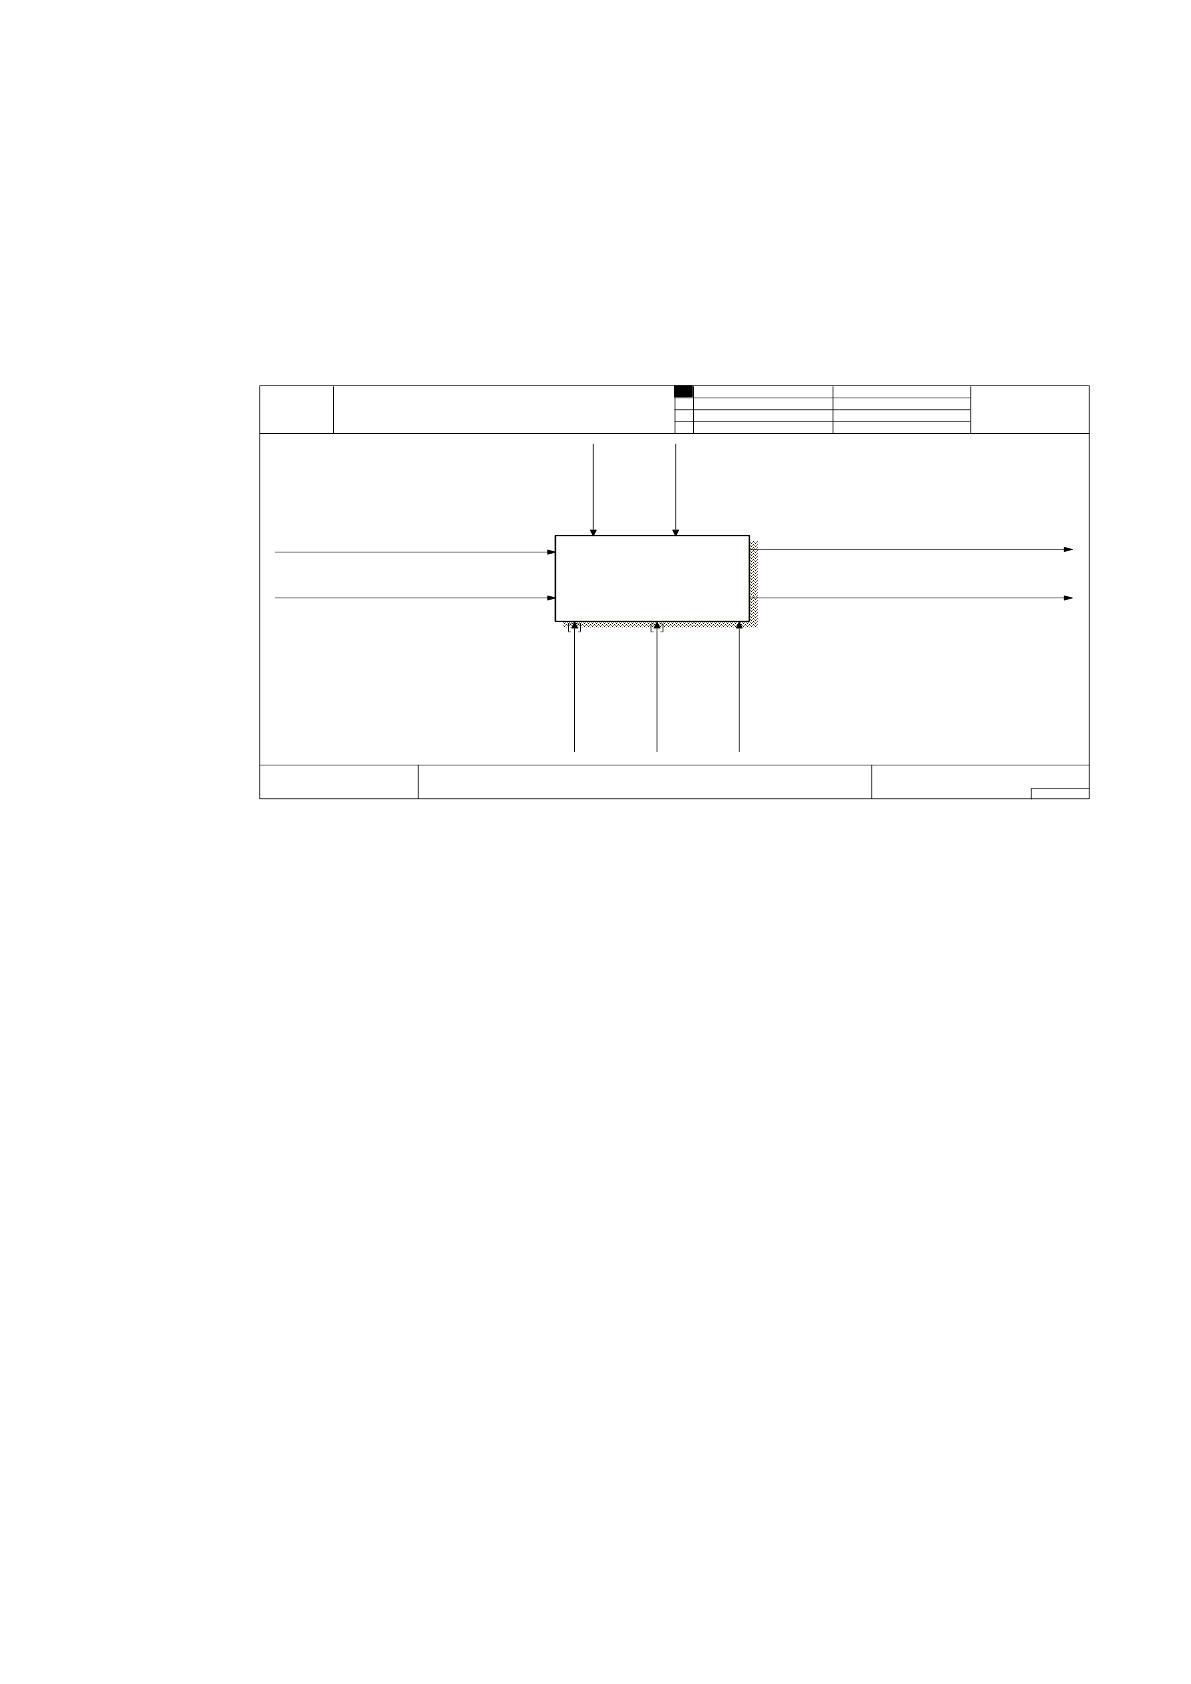
Информационная модель, показанная на рисунке 5, изображена с
помощью программы Bpwin, пакета AllFusionProcessModeller и отражает
собой информационную модель цеха вентзаготовок, которая
непосредственно связана с производственным процессом.
Рис. 5 Информационная модель цеха вентзаготовок
Стрелками указаны информационные потоки:
Заказы на изготовление продукции и ТМЦ – поступают от руководства
СУ;
Продукцию изготавливает бригада слесарей по изготовлению узлов и
систем вентиляции;
Трудовые отношения основываются на статьях и правилах Трудового
кодекса РФ (Трудовой договор);
Изделия изготавливаются согласно строительным правилам и нормам
(СНиПы);
Сметы на изготовление деталей осуществляет бухгалтерия, начисление
заработной платы производит ОТиЗ;
Готовая продукция сортируется в системы (партии) и отправляется на
объекты монтажа;
USE D AT : AUT HOR: Ч ерноб ровк и н В .В. DAT E:
REV :PROJECT : ЦЕХ ВЕ НТ ЗАГОТОВОК
20.02.2010
20.02.2010
NOTES: 1 2 3 4 5 6 7 8 9 10
WORKING
DRAFT
RECOMMENDED
PUBLICAT ION
REA DER DAT E CONT EXT:
TOP
NODE: T ITLE : NUMBER:
ЦЕХ ВЕНТЗАГОТОВОК БАЗЫ ПОДГОТОВКИ
ПРОИЗВОДСТВА
A-0
ТМЦ
Заказы на
изготовление
Трудовой кодек с
РФ
СНиПы на
изготовление
деталей СВ и
КВ
ОТиЗ
Бухгалтерия
Бригада
изготовителей
Доставка на объект
монтажа
Отчетная документация
00
ЦЕХ ВЕНТЗАГОТОВОК
БАЗЫ ПОДГОТОВКИ
ПРОИЗВОДСТВА
Модель AS-IS
Purpose: Цель отражение входной и выходной информации на текущий период
Viewpoint: Точка зрения начальника базы подготовки производства
22
Отчетная документация (наряды) отправляются в отделы ПЭО, ПТО.
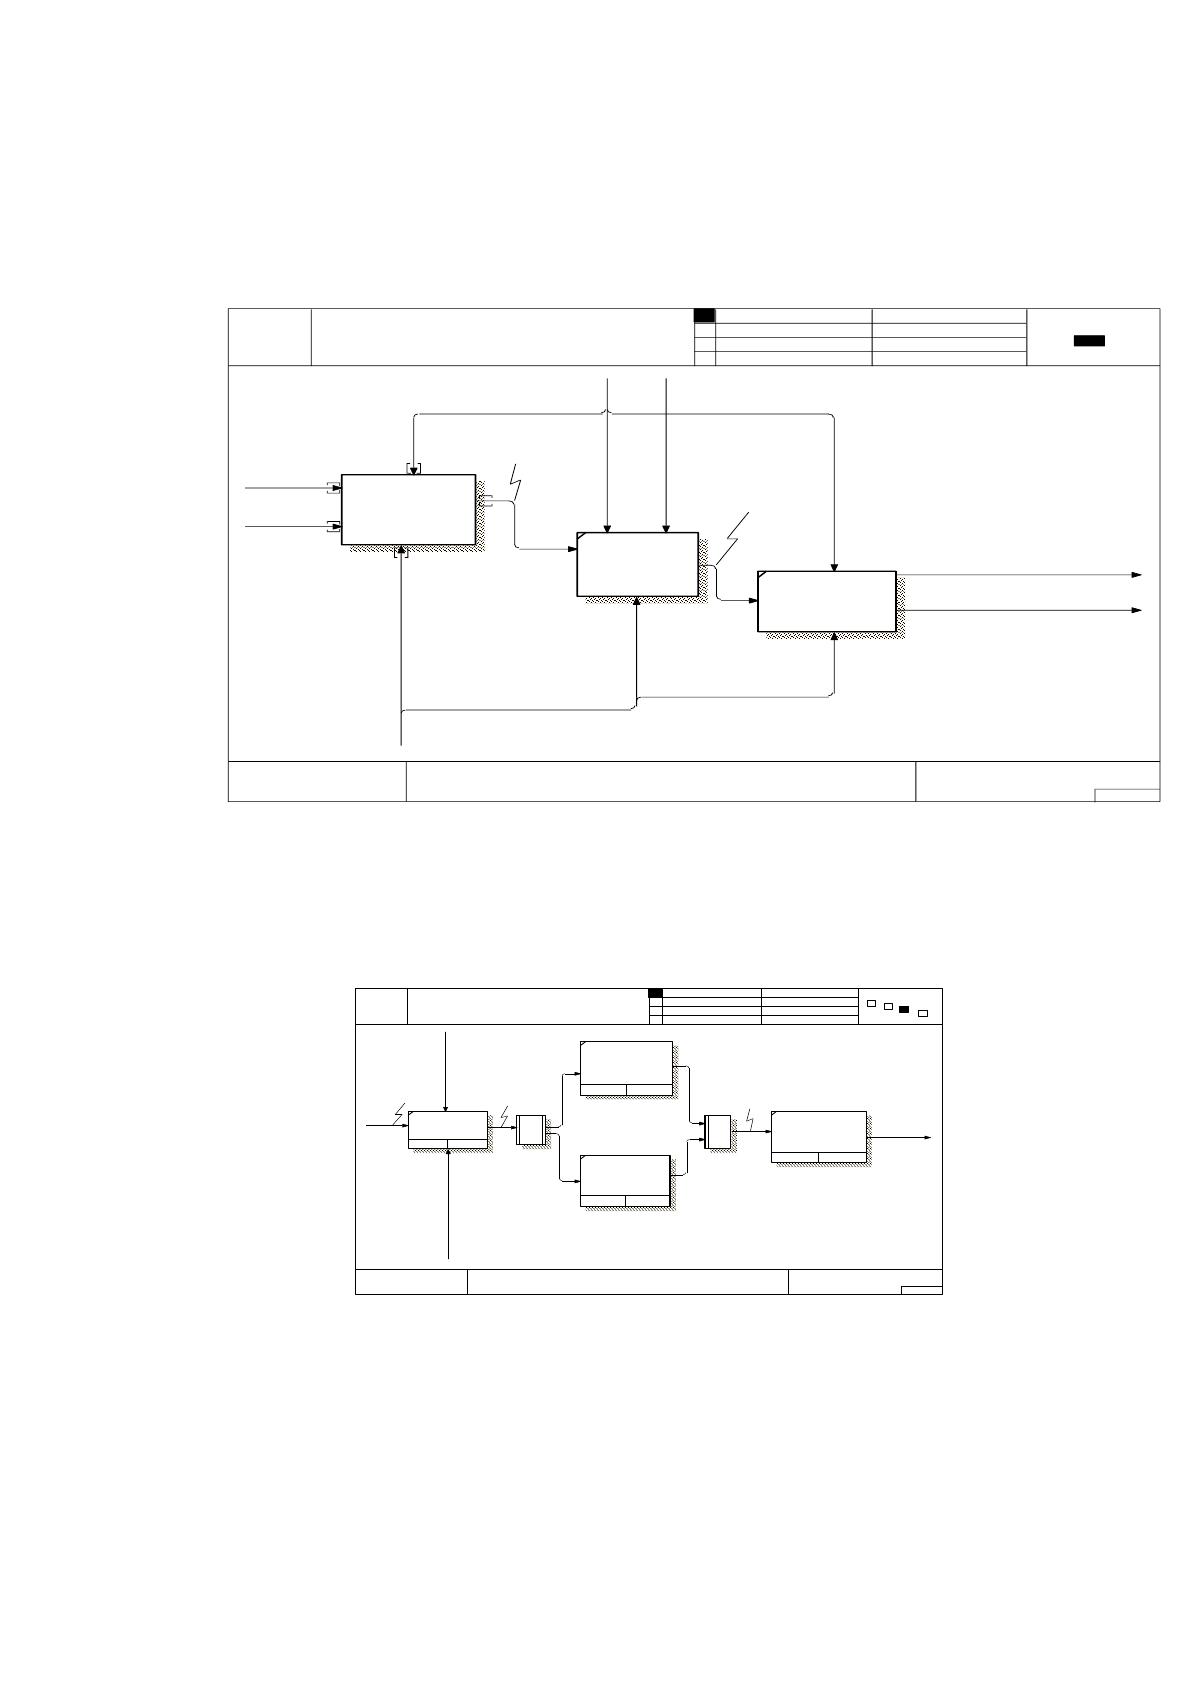
На рисунке 6 показана диаграмма A-0, которая отражает основные
направления потоков информации, идентифицирующие производственный
процесс цеха вентзаготовок.
Рис. 6 Производственный процесс
Ниже на рисунке 7 показана схема изготовления каждого принятого
заказа.
Рис. 7 – Изготовление заказа
Диаграмма, показанная на рисунке 8 раскрывает сущность диаграммы
«Обработка заказов».
USED AT: AUTHOR: Чернобров кин В.В. DATE:
REV:PROJECT: ЦЕХ ВЕНТЗАГОТОВОК
20.02.2010
23.02.2010
NOTES: 1 2 3 4 5 6 7 8 9 10
WORKING
DRAFT
RECOMMENDED
PUBLICATION
READER DATE CONTEXT:
A-0
NODE: TITLE: NUMBER:
Производственный процесс
A0
Трудовой кодекс
РФ
СНиПы на
изготовление
деталей СВ и КВ
Бригада
изготовителей
Доставка на объект
монтаж а
ТМЦ
Отчетная
док ументация
Зак аз ы на
изготовление
Из готовление
заказов
Составление
заказов
10
Принятые
и обработанные
заказы
20
Изготовленные
заказы
30
Партии деталей
для отправки на
объекты
AS-IS
USED AT: AUTHOR: Чернобро вк ин В.В. DATE:
REV:PROJECT: ЦЕХ ВЕНТЗАГОТОВОК
23.08.2009
31.01.2010
NOTES: 1 2 3 4 5 6 7 8 9 10
WORKING
DRAFT
RECOMMENDED
PUBLICATION
READER DATE CONTEXT:
A0
NODE: TITLE: NUMBER:
Изготов ление заказов
A3.1
Распределен ие
заказа
Рабочая сила
СНиПы
Из готавливаю т
Составля ют
Отгрузка на
объ екты
5
0
Обработка
заказа
7
0
Узлы и
де тали
СВ и КВ
6
0
трубы СВ и КВ
(прямики)
9
0
Партии
В-1, В-2, В..n.
П-1, П-2, П..n
&
J1
&
J2
AS-IS
Директору
региональног
о центра
Екатеринбург
ООО «Центр
финансовой
Источник: https://baza.diplomsite.ru/previewfile/1451