Курсовая работа (т): Разработка технологического процесса работы сортировочной станции
Поездообразование на сортировочных станциях включает расформирование, формирование составов на горке, накопление вагонов и окончание формирования составов. В процессе накопления вагонов на путях сортировочного парка в станционном технологическом центре обработки поездной информации и перевозочных документов подбирают документы и составляют натурный лист. Также возможно подформирование вагонов в процессе накопления (перестановка отдельных вагонов из-за неподхода центров автосцепки, постановка вагонов прикрытия).
Расчет времени на маневровые работы.
Время на окончание формирования состава
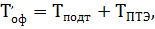
одногруппного поезда при накоплении вагонов на одном пути определим по формуле:
 (5.1)
где:  - технологическое время на
подтягивание вагонов со стороны вытяжки;
 - технологическое время на
выполнение маневровых операций, связанных с расстановкой вагонов по ПТЭ
(постановка в состав вагонов прикрытия, перестановка вагонов при несовпадении
осей автосцепок и др.).
Технологическое время на
подтягивание вагонов:
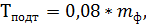 (5.2)
где:  - среднее число вагонов в
формируемом составе, 71 вагон.
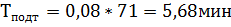
Технологическое время на расстановку
вагонов по ПТЭ:
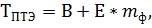 (5.3)
где: В и Е - нормативные коэффициенты, зависящие от среднего числа операций по расцепке вагонов n0=0,20, приходящегося на один формируемый состав, принимаем соответственно 0,54 и 0,04.
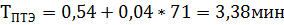
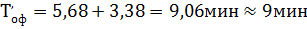
Норма времени на окончание
формирования двухгруппного поезда с подборкой групп (при накоплении вагонов на
двух путях) определим по формуле:
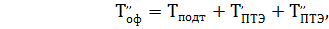 (5.4)
Здесь:
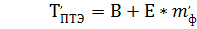
 (5.5)
где: Ж и И - нормативные коэффициенты, значения которых зависят от числа расцепок в переставляемой части состава.
Определим среднее технологическое
время на окончание формирования двухгруппного поезда из 71 вагонов, если
суточные вагонопотоки, из которых составляют первые и вторые группы, равны
соответственно на С - 119 и Т- 139 вагонам, а среднее число расцепок 
Определим величины групп вагонов
пропорционально суточному вагонопотоку, с учетом того что:
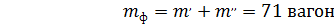 (5.6)
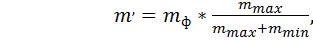 (5.7)
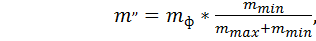 (5.8)
где:  - суточное поступление вагонов на
данные назначения, соответственно, максимальное и минимальное количество
вагонов.
Для первой группы: 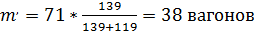
Для второй группы: 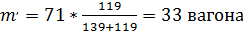
Определим значение  для каждой группы вагонов:
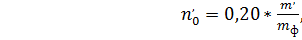 (5.9)
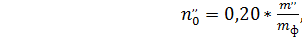 (5.10)
для первой группы (основной):
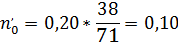
В = 0,32; Е = 0,03
для второй группы (переставляемой):
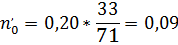
Ж = 2,02; И =0,328
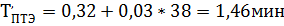
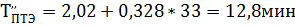
Общее технологическое время на окончание формирования двухгруппного поезда:
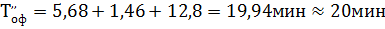
Норму времени на окончание формирования сборного
поезда при числе групп не более 4-5 и таком же числе свободных путей (или
концов путей) определим по формуле:
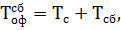 (5.11)
где :  - время на сортировку вагонов на
вытяжке, мин.
 - время на сборку вагонов,мин.
Технологическое время на сортировку
вагонов, мин.
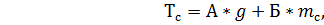 (5.12)
где: А и Б - нормативные коэффициенты для определения технологического времени на расформирование, формирование состава с вытяжных путей локомотивами( при сортировке вагонов рейсами осаживания и приведенном уклоне пути менее 1,5‰ А=0,81; Б=0,40);
 - среднее число отцепов сборного
поезда, принимаем 17;
 - среднее число вагонов в составе
сборного поезда, принимаем 50 вагонов.
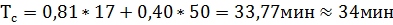
Технологическое время на сборку
вагонов, мин:
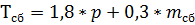 (5.13)
 - количество путей, с которых
вагоны переставляются.
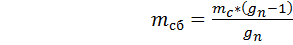 (5.14)
где:  - среднее количество поездных групп
в одном составе, зависящее от числа промежуточных станций участка
 =6 станций.
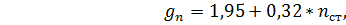 (5.15)
 (5.16)
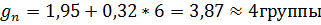
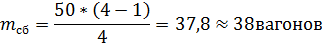
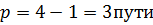
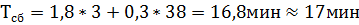
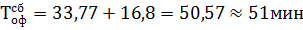
Норму времени на перестановку составов или
отдельных групп вагонов из парка в парк определяют суммированием времени
выполнения отдельных полурейсов, выполненных во время этих перестановок.
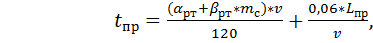 (5.17)
где:  - коэффициент, учитывающий время для
изменения скорости движения локомотива на 1 км/ч при разгоне на 1 км/ч при
торможении,
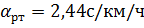 ;
 - коэффициент, учитывающий
дополнительное время на изменение скорости движения каждого вагона в маневровом
составе на 1 км/ч при разгоне и на 1 км/ч при торможении,
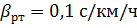 ;
-количество вагонов в маневровом
составе;
 - допустимая скорость движения при
маневрах, км/ч;
 - длина полурейса, м.
Таблица 5.1 Определение времени на перестановку состава из СП в ПОП
|
Наименование полурейса |
|
|
|
|
|
Перестановка состава из СП в ПОП |
71 |
1810 |
40 |
5,9 |
|
Полурейс локомотива от состава в горловину ПОП |
0 |
310 |
10 |
2,06 |
|
Полурейс локомотива от горловины ПОП в СП |
0 |
2120 |
40 |
4 |
|
Итого |
|
|
|
11,96 |

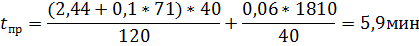
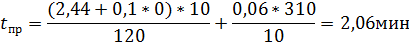
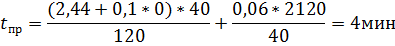
Также должно быть учтено время на включение и
опробование автотормозов в маневровом составе:
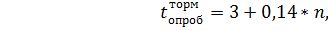 (5.18)
где: - количество вагонов, тормоза
которых включается (принимаем 10 вагонов).
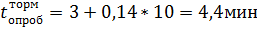
Общее технологическое время на перестановку состава из СП в ПОП:
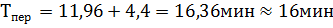
Рассчитаем средневзвешенное время
нахождения вагонов в процессе окончания формирования (с учетом перестановки):
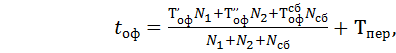 (5.19)
где:  - суточное количество формируемых
однограппных, двухгруппных и сборных поездов, определяем по формулам:
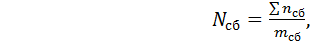 (5.20)
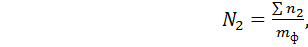 (5.21)
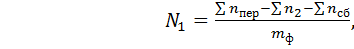 (5.22)
где:  - сумма вагонов, поступающих на
назначения в сборные поезда на участки Н-И, Н-Д, Н-Р.
 - сумма вагонов, поступающих на
назначения в двухгруппные поезда на станции С+Т.
 - сумма вагонов с переработкой.
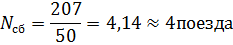
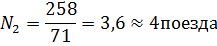
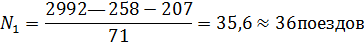
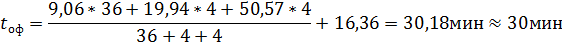
Число маневровых локомотивов для
формирования поездов в выходной горловине сортировочного парка  должно быть таким, чтобы их загрузка
 находилась в пределах:
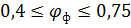 (5.23)
Помимо выполнения условия (5.23),
число маневровых локомотивов по условиям безопасности маневров
не должно превышать числа вытяжных путей.
Загрузку рассчитываем по формуле:
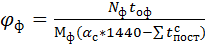 , (5.24)
где: - число маневровых локомотивов,
занятых формированием поездов;