Материал: Сравнительный анализ спроса и предложений на штампованные и литые коронки
Рис.9. Нанесение компенсационного лака
Следующий этап заключается в моделирование коронки зуба на модели из воска после контурирования клинической шейки (рис.10, 11).
Рис.10. Восковое моделирование коронки
Рис.11. Смоделированная коронка на модели
После изготовления металлического штампа проведен подбор и подготовка гильз к штамповке. Перед штамповкой гильзу отжигают (рис.12).
Рис.12.Отжиг гильзы
С помощью свободной ковки молоточком придают гильзе форму коронки зуба на специальной наковальне (рис.13).
Рис.13. Ковка гильзы
Штампованную коронку передают в клинику для примерки.
В лаборатории проводят шлифовку и полировку штампованной коронки (рис.14).
Рис.14. Шлифовка коронки
Коронка передается ортопеду для фиксации на зуб в полости рта (рис.15).
Рис.15. Готовая коронка
2.4. Лабораторные этапы изготовления цельнолитой коронки
Как описано выше, в сравнении штампованными коронками цельнолитые коронки точнее и прочнее, плотнее охватывают шейку зуба и не травмируют ткани пародонта. Литые коронки более четко отображают форму зуба.
Особенностями подготовки зуба под литую металлическую коронку являются снятие значительно большего количества твердых тканей и придание зубу конусовидной формы.
Изготовление литой металлической коронки производится несколькими методами на комбинированной модели со съемными фрагментами зубов.
Модель отливают из твердого гипса по двухслойному оттиску.
Перед восковым моделированием литой коронки зубной техник покрывает рабочую модель зуба слоем целлулоидного лака (можно пользоваться лаком для ногтей, восковой композицией с высокой температурой плавления, нитрокраской) или пластмассовым колпачком толщиной 0,2 мм для компенсации усадки металла. Область шейки зуба лаком (колпачком) не покрывается (рис.16).
Рис.16. Нанесение компенсационного лака
Коронка моделируется стандартно методом постепенного наслаивания воска и создания анатомической формы данного зуба.
Если коронок много, то в каждую смоделированную коронку закрепляется литникобразующий штифт. В боковых зубах он устанавливается в один из небных (язычных) бугорков, а в центральных с оральной стороны у режущего края. Взявшись за штифт (штифты), восковую заготовку осторожно снимают с модели.
Для снятия внутреннего напряжение в восковой композиции, модель погружают в воду температуры 45-50°С.
После охлаждения воска, восковую модель осторожно размещают на рабочую модель для контроля. Потом восковую модель обезжиривают, гипсуют в огнеупорную массу и отливают из металла.
Для получения тонкостенной литой коронки зуб моделируют в два этапа (предварительное и окончательное моделирование).
После предварительного моделирования твердым моделировочным воском зуб должен иметь анатомическую форму и размеры меньше, чем естественный зуб на толщину металла (0,35-0,40 мм).
После предварительного моделирования, модель зуба извлекается из комбинированной разъемной модели. С помощью дублирующей массы получают с нее слепок.
В этот слепок вливается разведенную огнеупорную массу (силамин, кристосил, эксподент). Модель из огнеупорной массы точно соответствует исходной предварительно отмоделированной. Огнеупорную модель располагают в гнездо разъемной модели зубного ряда, проверяя точность изготовления. Если она изготовлена правильно, то легко помещается в гнездо, без зазора сливаясь с гипсом основной модели.
Окончательное моделирование восковой композиции цельнолитой тонкостенной коронки проводится на извлеченной из общей модели заготовке методом обжатия. Для этого предварительно отмоделированную культю зуба обжимают размягченной пластинкой бюгельного моделировочного воска толщиной 0,2-0,6 мм или размягченным диском термопластичной пластмассы, с последующим сглаживанием и склеиванием линий швов.
Диск восковой пластинки (толщина 0,4-0,6 мм) диаметром 25-30 мм или термопластичной пластмассы (толщина 0,3-0,4 мм) разогревают над пламенем газовой горелки в специальном пинцете. Воск разогревается теплой водой.
Получив пластичность этих материалов диск размещают над кюветой с мольдином, и вдавливают в него огнеупорную модель зуба. (При использовании для обжатия пластинки воска мольдин должен иметь менее плотную консистенцию, чтобы не разорвать воск).
При обтяжке воском из пластинки бюгельного моделировочного воска толщиной 0,6 мм вырезают прямоугольную или крестообразную полоску. Обтяжка воском резцов, клыков, премоляров и моляров отличается из-за анатомической формой зуба и стремлением получить меньшее количество линий склеивания.
Для снятия восковой репродукции коронки с культи зуба на оральной поверхности делают тонкий разрез, края раздвигают и с помощью литников, установленных на режущем крае, коронку снимают с зуба.
Место разреза вновь соединяют, сглаживают нагретым шпателем, и восковую репродукцию отливают в металле.
Литые металлические коронки можно изготовить и на огнеупорной модели, которую получают по гипсовой.
После литья коронки припасовывают к модели, обращая внимание на точность отделки края, полируют и передают в клинику.
При такой методике получается толстостенная коронка (более 0,6-0,8 мм) и расходуется много металла.
Глава 3. Результаты и обсуждения
Было изготовлено 15 коронок, из них 5 штампованных и 10 цельнолитых (рис.16).
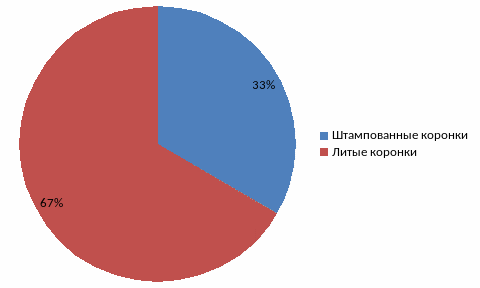
Рис.16. Диаграмма % соотношения изготовления штампованных и цельнолитых коронок
Из диаграммы видно, что преобладающее большинство отдано цельнолитым коронкам, несмотря на то, что стоимость 1 цельнолитой коронки на 800 рублей дороже штампованной.
По возрасту пациенты были разделены на 3 группы: 20-30 лет, 31-50 лет и старше 50. Среди пациентов преобладали люди, относящиеся к третьей возрастной группе, из которых 2 пациента не работали (рис.17).
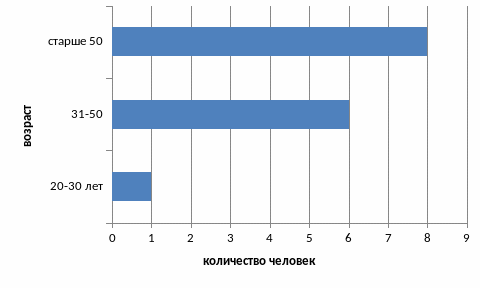
Рис. 17. Возрастное соотношение пациентов
Количеств посещений клиники для изготовления коронок составило 3 раза, для снятия оттисков, для примерки и для фиксации коронок, что не составило разницы и отображено на диаграмме (рис.18).
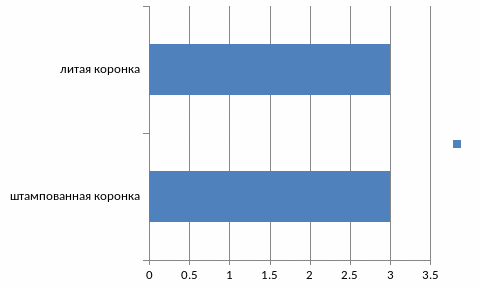
Рис.18. Количество посещений стоматологической клиники
Всем пациентам стоматолог подробно рассказал о преимуществах штампованной и литой коронки.
Согласно данным анкетирования было установлено, что решающую роль в выборе материала для коронки составили функциональные характеристики (рис.19).
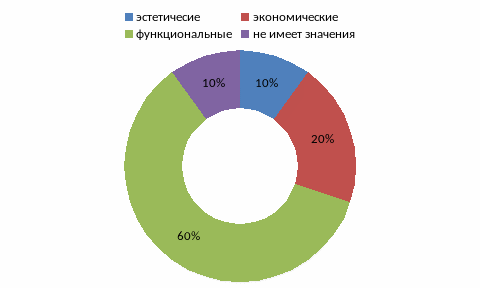
Рис.19. Структурный анализ качеств коронок, влияющих на выбор
Заключение
Целью современной стоматологии является восстановление нормальной анатомической формы зубов, функций, эстетики зубов, комфорта, дикции и здоровья пациента. Стоматолог обеспечивает такое восстановление на протяжении всей жизни, проводя лечение кариеса, или удаляя зубы.
Наиболее распространенными патологическими состояниями полости рта, встречающимися у пациентов сегодня, являются дефекты твердых тканей зубов различной этиологии и частичное отсутствие зубов. Чаще других реставраций для замещения дефектов зубов и зубных рядов используются штампованные и литые коронки, так как они являются бюджетным вариантом протезирования, который помогает сохранить жевательную функцию [11].
Существуют критерии оценки качества протезов, сочетающие в себе понятия эстетики и функции. Поэтому анатомическая форма зубов и десен должна не только соответствовать общим морфологическим и антропологическим канонам, но создаваться с учетом индивидуального фенотипа каждого конкретного пациента (возраст, пол, этнические особенности). Все это обеспечивает оптимальную эстетику, адекватность внешнего вида искусственных десны и зубов протеза, введенного в полость рта [3].
В ходе работы удалось выяснить основные плюсы и минусы использования штампованных и литых коронок, разобрав лабораторные этапы изготовления этих протезов и сопоставив спрос и предложения на них.
В период прохождения практики были изготовлены штампованные и литые коронки.
В процессе выполнения дипломной работы рассмотрены теоретические вопросы протезирования с помощью цельнолитых и штампованных коронок и проведена сравнительная характеристика спроса и предложения на изготовление цельнолитых и штампованных коронок.
Таким образом, все задачи выполнены, а цель исследования - изучить спрос и предложение на изготовление цельнолитых и штампованных коронок достигнута.