Курсовая работа (т): Технологическая линия по производству сортовой посуды механизированным способом
Оксид кальция, ускоряя реакции силикатообразования, облегчает варку и осветление стекла, улучшает выработочные свойства и повышает его химическую устойчивость. Оксид кальция вводится обычно с карбонатом кальция СаСО3, содержащим 56% СаО и 44% СО2. В таких минералах, как известняк, мел, мрамор и известковый шпат содержится до 90-98% СаСО3, остальную часть составляют примеси (SiO2, Al2O3, MgO, Fe2O3 и органические вещества). СаО вместе с MgO можно вводить с доломитом СаСО3·MgCO3
При производстве сортовой посуды содержание оксидов железа в меле и доломите не должно быть более 0,04%. В составы высококачественных стекол рекомендуется вводить оксид кальция.
Оксид свинца определяет высокие оптические свойства хрусталя. Для введения в стекло PbO используют свинцовый сурик и свинцовый глет. При разложении сурика выделяется кислород, который осветляет стекломассу и поддерживает окислительную среду. Преимуществами использования свинцового сурика перед свинцовым глетом являются отсутствие примесей металлического свинца и минимальная возможность восстановления оксидов свинца.
Содержание красящих примесей в свинец содержащем сырье должно быть минимальным: оксидов железа не более 0,001%, соединений никеля, кобальта, меди до 0,0001%.
При варке стекла для создания окислительных или восстановительных условий применяют окислители и восстановители. Так, при производстве свинцового хрусталя необходимо создать окислительные условия для предотвращения восстановления оксидов свинца. Окислительная среда играет важную роль при обесцвечивании сортовых стекол.
В качестве окислителей применяют нитраты (NaNO3, KNO3), оксиды мышьяка, марганца, церия.
Восстановительные условия создают при варке медного рубина (используют виннокаменную соль). [2].
1.2 Описание существующих способов
производства. Выбор и обоснование принятого способа производства
Ручная выработка выдувных изделий. Производство изделий ручным способом с каждым годом уменьшается. Однако ассортимент выдувных изделий, вырабатываемых ручным способом, который обеспечивает получение высокохудожественных изделий разнообразных форм, весьма значителен.
Формы для выдувания. При ручном способе производства формы выполняют двоякую функцию: придают изделию конфигурацию, красивый блеск, гладкую поверхность и поглощают из вырабатываемого изделия такое количество тепла, чтобы при извлечении из формы оно оставалось прочным и не изменяло конфигурации. Для изготовления форм в производстве выдувных художественных изделий применяют металл, дерево, цементно-угольную массу, огнеупорный материал, проволочную сетку.
Инструменты и приспособления. При ручном производстве стекла применяют различные инструменты и приспособления, позволяющие использовать приемы формования,отделки и декорирования изделий.
Для ручной выработки массовых изделий используют трубку-самодувку - приспособление для набора стекломассы и последующего выдувания изделий. Выдувание происходит при нажатии на резиновый баллон, при этом воздух поступает на выдувание под давлением 17-18 кПа.
Кувшины, вазы, изделия на ножке и некоторые другие изделия требуют отделки. Для удерживания изделий используются хватки и понтии. Для набора стекла, необходимого при отделке изделий, служит наборная железка. Для отделки изделий применяют также различные сошки, выполненные обычно из березы, ольхи или других лиственных пород. Сошками оттягивают части изделий (например, горло графина) и заглаживают поверхность. Лишнее стекло обрезают ножницами. Имеются также разводные ножницы (в виде пинцета).
Основные операции по выдуванию изделий. При изготовлении любых изделий из стекла предварительно выдувают так называемую баночку, имеющую вид сферического пузыря с небольшой полостью. При этом используется свойство стекла плотно приставать к горячему металлу. Перед набором конец трубки разогревают, а потом опускают в стекломассу. Прикоснувшись к поверхности стекла, начинают вращать трубку, чтобы стекло набралось на нее. Когда набрано достаточное количество стекломассы, конец трубки поднимают, не переставая вращать.
Стеклу, набранному на трубку в виде комка неправильной формы, перед выдуванием баночки необходимо придать правильную форму и гладкую поверхность. Для этого набору стекла придают вид продолговатого цилиндра на железной или чугунной плите, которую устанавливают на специальной подставке.
Затем выдувают баночку. От качества изготовления баночки, правильности ее формы, соотношения боковых стенок и сферического дна зависит результат выдувания. Баночка должна иметь стенки одинаковой толщины. Прежде чем набрать следующую порцию стекла, баночке дают возможность охладиться и окончательно затвердеть. Затем трубку с баночкой снова вводят в печь и, вращая трубку, набирают столько стекла, сколько нужно для изделия. В последнее время при изготовлении изделий массового ассортимента используются металлические баночки. Набору придают определенную форму и заглаживают его поверхность в катальнике.
После того как заготовка окончательно подготовлена, приступают к третьей, основной, стадии формования: заготовку раздувают до требуемого размера, одновременно придавая ей окончательную форму. Выдувание может быть выполнено в форме и без нее(свободное выдувание).
Вакуумно-выдувной способ выработки изделий заключается в формовании черновой пульки с одновременной оттяжкой ножки с помощью вакуума и окончательном выдувании изделия (рис. 1.2.1, а). Неразрывная черновая форма вакуумно-выдувной установки соединяется с вакуумной магистралью. При нажатии на педаль, которая соединена с клапаном вакуумной магистрали, в нижней полости формы создается разрежение и происходит заполнение ее полости стекломассой (позиции I и II). Полученную заготовку с ножкой переносят в чистовую форму и выдувают обычным способом (позиция III). Далее прилепляют порцию стекла и раскатывают донышко. Этим способом можно формовать изделия с цилиндрической и конусной ножкой высотой до 100 мм. При соответствующей обработке нижней части черновой формы можно получать ножку с гранями.
Дальнейшее развитие этого
способа позволило вырабатывать изделия с фигурной ножкой (рис. 1.2.1, б).
Фигурную ножку формуют в раздвижном приспособлении, которое в сомкнутом
положении образует фигурную полость (позиция I). Перемещение частей
приспособления в противоположные стороны позволяет свободно удалять изделие из
формы (позиция II).
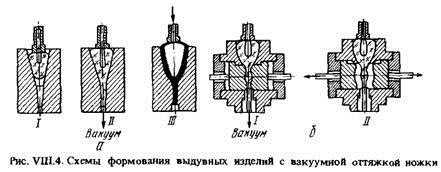
Рис.1.2.1 - Схемы формования выдувных изделий с
вакуумной оттяжкой ножки
Вакуумно-выдувной способ выработки рюмок, бокалов и фужеров весьма экономичен и высокопроизводителен. На выработке изделий может быть занято всего четыре человека (один отдельщик, два выдувальщика, один наборщик). Производительность труда значительно выше по сравнению со старым способом, улучшается культура производства за счет уменьшения числа рабочих на верстаке, улучшаются условия труда.
Наряду с вакуумной оттяжкой
ножки на ряде стекольных заводов освоена технология формования изделий способом
подпрессовки (рис. 1.2.2)
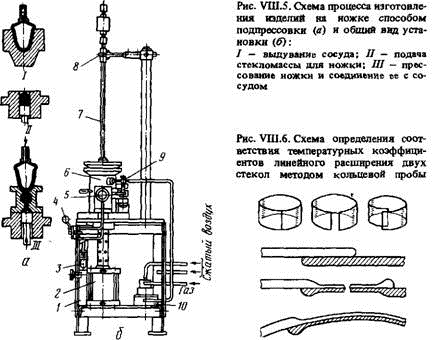
Рис. 1.2.2 - Схема процесса изготовления изделий
на ножке способом подпрессовки (а) и общий вид установки (б).
На станине 1 смонтированы основные узлы установки: пневмо- цилиндр подпрессовки 2, система подготовки воздуха 3, кран управления 4, форма 6 с пневмоцилиндром запирания 5, стойка с трубкодержателем 8, в котором крепится стеклодувная трубка 7. Подогрев формы осуществляется горелкой 9, в которую подается газовоздушная смесь из смесительной камеры 10. Работу на установке осуществляют следующим образом. Включают подачу газа н сжатого воздуха, зажигают горелки 9. Подают каплю стекломассы в форму 6 и закрывают ее. Включают кран управления 4 и запирают форму с помощью пневмоцилиндра 5. Трубку с ранее выдутым сосудом изделия подают к форме и закрепляют в трубкодержателе 8. Включением крана управления 4 с помощью пневмоцилиндра 2 подпрессовывают ножку к сосуду. После окончания операции отключают кран управления 4, раскрывают форму 6 и наблюдают за состоянием ножки стеклоизделия, откалывают излишек и оплавляют место откола. На заключительной стадии трубка с изделием передается мастеру - отдельщику для формования донышка раскаткой. Способ подпрессовки позволяет вырабатывать изделия из хрусталя на ножке сложной конфигурации (с гранями, криволинейными переходами и т.п.). При этом не требуется дальнейшего шлифования и полирования граней ножки. Способом подпрессовки можно формовать изделия с ножкой и донышком сразу; при этом необходимо отделять излишек стекла в нижней части донышка и заплавлять место отделения.
Производство прессованных
изделий. Прессованные изделия производят на автоматических прессах. Процесс
изготовления изделий на автоматическом 12 - позиционном прессе с прерывисто
вращающимся столом (рис. 1.2.3, а) следующий. На позиции 1 питателем в форму
подается капля стекломассы. На позиции 2 происходит прессование изделия. После
этого стекло постепенно затвердевает, когда формы проходят позиции 3-7. На позициях
8-12 изделия и формы охлаждаются.
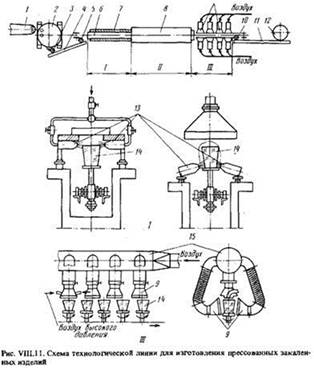
Рисунок 1.2.3 - Схема технологической линии для изготовления прессованных закаленных изделий
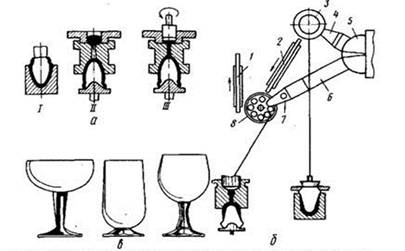
Рис. 1.2.4 - Схемы изготовления
изделий на ножке
Производство изделий на ножке. Изделия на ножке вырабатываются обычно двух стадийным способом. При этом используют два стеклоформующих автомата: выдувную машину для формования сосуда и пресс для формования ножки с донышком. Существует два способа изготовления изделий на ножке. По первому способу (рис. 1.2.4) после изготовления сосуда изделия на выдувной машине (Г) он устанавливается на пресс в перевернутом положении (II) и на него напрессовывается ножка с донышком (IIf). Этот способ может быть использован для выработки изделий с цветной ножкой. Стекломасса из выработочной части печи 5 поступает в питатель 4 выдувного автомата, устройство для непрерывного окрашивания стекломассы бив питатель 7 пресса 8. Из питателя 4 стекломасса в виде капель подается на выдувной автомат 3. На позициях выдувания автомата для получения изделий с цветной ножкой (б) и виды вырабатываемых изделий (в) формуется сосуд изделия, который конвейером 2 передается на пресс 8, где устанавливается в перевернутом положении. Одновременно из питателя/в формы пресса 8 подается капля цветной стекломассы. Далее прессующий механизм продавливает стекломассу через полость ножки и напрессовывает ее на сосуд. При этом пуансон вращается и обеспечивает гладкую поверхность формуемого донышка. Готовое изделие по конвейеру 1 подается к печи отжига.
По второму способу (рис. 1.2.5)
получают изделия более высокого качества. Капля стекломассы из питателя 1
подается в форму пресса 2, где на позициях прессования I формуется ножка и
донышко в положении донышком вверх. На позиции II автоматического съема изделие
удаляется из формы пресса и ставится на направляющие механизма переворота. На
этой позиции изделие ориентируется в положение ножкой вверх и далее конвейером
4 передается на механизм загрузки ножек с донышками в формы выдувного автомата
5. На выдувном автомате из капли стекломассы, подаваемой из питателя 3,
формуется сосуд изделия и одновременно сваривается с ножкой (позиция ПГ). Далее
автоматический переставитель снимает изделие с автомата и ставит его на конвейер
6 для транспортировки к печи отжига 8, куда оно загружается загрузчиком 7.
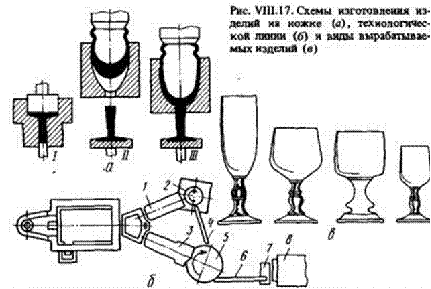
Рис. 1.2.5 - Схема изготовления изделий на ножке
(а), технологической линии (б) и виды вырабатываемых изделий (в).
Одностадийный способ изготовления изделий на ножке состоит в том, что изделие вырабатывается из одной порции стекломассы (рис. 1.2.6). В форме одновременно с выдуванием сосуда формуются утолщенная ножка и донышко изделия (позиция Г). Затем утолщенная ножка разогревается горелками (позиция ΙΓ) и оттягивается вниз до получения заданной высоты и диаметра(позиция ΙΙГ).
Изделия на ножке могут быть
также получены сваркой элементов изделия (сосуда, ножки, донышка) на
полуавтоматических станках. Сосуды формуются на автоматах ВК-24, заготовки
ножек нарезаются из дрота, а донышки моллируются из круглых заготовок листового
приборного стекла.
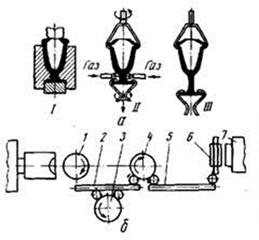
Рис. 1.2.6 - Схема одностадийного изготовления
изделий на ножке (а) и технологической линии (б).
Для выработки высококачественных изделий на ножке из свинецсодержащего стекла разработаны и применяются механизированные линии фирмы “ЗоргФорма” (ФРГ). Изделия на ножке высокого качества получаются по процессу “Зорг-2”. Капля стекломассы из питателя подается в форму пресса, где на позиции прессования формуются ножка и донышко. Эти элементы прессуются в положении донышком вверх. На позиции автоматического съема изделие удаляется из формы пресса и ставится на направляющие механизмы переворота. На этой позиции изделие ориентируется в положение ножкой вверх и далее конвейером передается на двухсекционный механизм загрузки ножек с донышками в формы выдувного автомата с питателем. На выдувном автомате из капли стекла формуется сосуд изделия и одновременно во время формования сосуд сваривается с ножкой. Далее автоматический переставитель снимает изделия с машины и ставит на конвейер транспортирования к печи отжига.
Для набора стекломассы используется автоматический робот-наборщик показанный на рисунке 1.2.7
Шаровой поддерживающий стержень робота-наборщика изготовлен из специальной стали, охлажденной водой, которая подается из вращающегося распределителя.
Все оси моторизованы бесшумными моторами с кодирующим устройством для тщательного позиционирования. Коробки передач с параллельными осями управляют каждой осью робота.
Оператор может запрограммировать от 1 до 4 различных траекторий шара, и может использовать их.
Робот набирает первую каплю, согласно требуемым
параметрам, и затем выполняет первую траекторию, для первого формования; затем
робот набирает вторую каплю и выполняет вторую траекторию, и так далее, до 4
раз, в круговой последовательности.
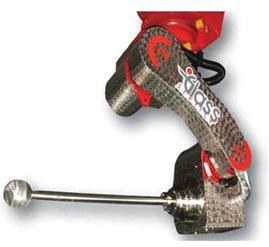
Рисунок 1.2.7 - Робот наборщик «SMART NS»
Для получения относительно небольших объёмов
продукции используется пресс «EMP-320» показанный на рисунке 1.2.8.
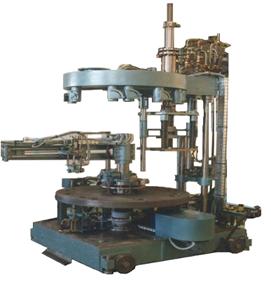
Рисунок 1.2.8 - Станционная гидравлическая
прессмашина «EPM-320»
Машина включает: стальную раму для поддержки стола и пресс единицы, включая колеса и шнеки регулирования, основную поддерживающую радиальную коробку передач для вращения стола; главная коробка передач поддерживает весь груз.
Для выдувных изделий используют полуавтоматическую выдувная машину «PMP600».
Полуавтоматическая машина выдувания с 2 заканчивающимися станциями для выдувных стеклоизделий, с различными формами и размерами, (диаметр Макс 300 x высота 300 мм.).
Благодаря этому процессу можно произвести законченные изделия то есть бутылки, сосуды, графины и стекло изделия для освещения или других изделий таких, как вазы и стаканы.
Для выпуска больших объёмов продукции прессовыдувным способом используется «PBB-RP» станок прессовыдувной, укомплектованный 6-ю моторизованными подсекциями,представленнцй на рисунке 1.2.9.