Курсовая работа (т): Технологическая линия по производству сортовой посуды механизированным способом
3. Химполировка
3=4164,92 ∙2/98=84,99 т/год.
Н3=4164,92 +84,99=4249,91 т/год.3=84,99∙
0,95=80,74 т/год.
. Транспортировка на химполировку
4=4249,91∙2/98=86,73 т/год.
Н4=4249,91+86,73=4336,64 т/год.4
=86,73 ∙0,95=82,39 т/год.
. Обработка алмазной гранью
5=4336,64 ∙6/94=276,80 т/год.
Н5=4336,64 +276,80 =4613,45 т/год.5=276,80 ∙0,95=262,96 т/год.
. Транспортирование на обработку
6=4613,45 ∙ 2/98=94,15 т/год.
Н6=4613,45 +94,15 =4707,6 т/год.6=94,15
∙0,95=89,44 т/год.
. Отжиг
7=4707,6 ∙6/94=300,49 т/год.
Н7=4707,6 +300,49=5008,09т/год.7=300,49∙0,95=285,46т/год.
. Транспортирование на отжиг
8=5008,09∙2/98=102,205 т/год.
Н8=5008,09+102,205 =5110,29 т/год.8=102,205∙0,95=97,09т/год.
. Формование
9=5110,29 ∙12,5/98=651,82 т/год.
Н9=5110,29 +651,82=5762,11т/год.9=651,82
∙0,95=619,23 т/год.
. Хальмование
10=5762,11 ∙0,95/99,5=55,015 т/год.
Н10=5762,11 +55,015=5817,12 т/год.
∑S=77,548+79,12+80,74+82,39+262,96+89,44+285,46+97,09+619,23=
=1673,978 т/год.
Количество стекломассы навариваемой из шихты
М (Н10 - ∑S)= 5817,12 -1673,978 =4143,14т/год.11=4143,14 ∙11,66/88,34=546,85 т/год.
Н11=4143,14 +546,85 =4689,99 т/год.=∑Ri=81,63+83,29+84,99+86,73+276,80 +94,15 +300,40 +102,205
+651,82 +
+55,015 +546,85 =2363,88 т/год.
Результаты расчета баланса приведены в таблице
2.9.
Таблица 2.8
Материальный баланс
|
Приход |
кг |
Расход |
кг |
|
Шихта Возвратный бой |
4689,99 1673,978 |
Готовая продукция Технологические потери и угар |
4000 2363,88 |
|
Итого 6363,88 |
Итого 6363,88 |
||
Корректировка содержания боя в стекломассе в соответствии с заданным соотношением боя и шихты в настоящем производстве составляет:
=1673,99∙100/4689,99=35,69%, что выше
заданного (а заданное 30%).
Расчет материального баланса обработки сырья выполнен для следующей схемы:
Сырьевые материалы
Транспортировка
Хранение и дозировка
Смешение и увлажнение
Подача и загрузка в печь
Пооперационные потери представлены в таблице
2.10
Таблица 2.9
Послеоперационные потери
|
№ |
Наименование операции |
Потери,% |
|
1 |
Подача и загрузка в печь |
0,5 |
|
2 |
Смешение и увлажнение |
0,2 |
|
3 |
Хранение и дозировка |
0,2 |
|
4 |
Транспортировка |
0,3 |
1. Подача и загрузка в печь
1=0;1=5199,74∙0,5/99,5=26,13 т/год
Н1=5199,74+26,13=5225,87 т/год
2. Смешение и увлажнение
2=0;2=5225,87 ∙0,2/99,8=10,47 т/год
Н2=5225,87 +10,47 =5236,34 т/год
. Хранение и дозировка
3=0;3=5236,34 ∙0,2/99,8=10,49т/год
Н3=5236,34 +10,49=5246,83т/год
. Смешение и транспортировка
4=0;4=5246,83∙0,3/99,7=15,79 т/год
Н4=5246,83+15,79 =5262,60 т/год
Таблица 2.10
Количество сырьевых материалов на 100 кг шихты
|
Наименование сырьевого материала |
Количество, кг. |
|
Песок кварцевый |
51,899 |
|
Сода кальцинированная |
1,519 |
|
Селитра натриевая |
2,438 |
|
Селитра калиевая |
7,597 |
|
Кислота борная |
1,625 |
|
Белила цинковые |
0,89 |
|
Сурик свинцовый |
21,457 |
|
Поташ |
12,279 |
|
Оксид мышьяка |
0,297 |
|
∑ |
100 |
Годовое количество обработанных материалов
получим следующим образом:
,60 - х,
кг - 51,899 кг,
х=2731,24 т, кварцевого песка.
,60 - х,
кг - 1,519 кг,
х=79,94 т, соды кальцинированной.
,60 - х,
кг - 2,438 кг,
х= 128,30 т, селитры натриевой.
,60 - х,
кг - 7,597 кг,
х= 399,80 т. селитры калиевой.
,60 - х,
кг - 7,597 кг,
х=85,52 т, борной кислоты.
,60 - х,
кг - 0,89 кг,
х= 46,84 т, цинкового белила.
,60 - х,
кг -21,457кг,
х=1129,196 т, свинцового сурика.
,60 - х,
кг - 12,279 кг,
х=646,19 т, поташа.
,60 - х,
кг -0,297кг,
х=15,63 т, оксида мышьяка.
Таблица 2.11
Потребность в обработанных сырьевых материалах
|
Сырьевые материалы |
Производительность, т |
|||||||
|
|
Годовая |
Суточная |
Сменная |
Часовая |
||||
|
Кварцевый песок |
2731,24 |
10,67 |
5,335 |
0,667 |
||||
|
Сода кальцинированная |
79,94 |
0,31 |
0,155 |
0,019 |
||||
|
Поташ |
646,19 |
2,52 |
1,26 |
0,157 |
||||
|
Селитра калиевая |
399,80 |
1,56 |
0,78 |
0,097 |
||||
|
Борная кислота |
85,52 |
0,334 |
0,167 |
0,020 |
46,84 |
0,18 |
0,09 |
0,011 |
|
Сурик свинцовый |
1129,196 |
4,41 |
2,205 |
0,2756 |
||||
|
Селитра натриевая |
1 128,30 |
0,5 |
0,25 |
0,031 |
||||
|
Оксид мышьяка |
15,63 15,63 |
0,061 |
0,030 |
0,0038 |
||||
.5 Расчет и подбор оборудования
.5.1 Расчет и подбор бункеров
Расчет бункера сводится к определению его объема и высоты при заданном расходе материала.
Объем бункера Vб,м3, определяется по формуле
б=(GрÌτ)/(γнÌφ),
(2.5)
где Gр- часовой расход материала, т/ч,
τ - срок хранения, ч,
γн - насыпная плотность материала, т/м3,
φ - коэффициент заполнения бункера, равный 0,85-0,9.
Рассчитаем объем бункера
пес.кв.=0,48Ì12/1,7Ì0,9=3,8
м3.
Рассчитаем бункер для кварцевого песка. Принимаем бункер следующей конфигурации: в сечении квадрат со стороной а=1,6 м, с пирамидальной нижней частью с углом наклона днища 55º. Размеры выгрузочного отверстия принимаем равным 0,4x0,4 м [10].
Объем такого бункера V, м3, выражается формулой
=HÌa2+h(a2+ab+b2)/3,
(2.6)
где H - высота призматической части бункера, м;- сторона призматической части, м;- высота пирамидальной части бункера, м;- сторона пирамидальной части, м.
Высота пирамидальной h, м, определяется по формуле
=kÌtgα,
(2.7)
где h=(а-b)/2;
=(1,6-0,4)/2=0,6;=0,6Ìtg55=0,86
м.
Найдем объем пирамидальной части
пир.=0,86Ì(0,16+0,64+2,56)=2,9
м3.
Объем призматической части бункерапризм.=Vобщ.-Vпир.
(2.8)цил.=3,8-2,9=0,9 м3.
Тогда ее высота составит
=0,9/1,62=0,35 м.
На предприятии в составном цехе стоят бункера 3 м3.
.5.3 Расчет и подбор конвейера
Расход шихты Q=0,54 т/ч, Lн=18 - длина наклонной части, Lr=20 м - длина горизонтального участка, высота подъема H=4м; угол естественного откоса - 30˚, скорость движения ленты v=1,25м/с. Принимаем верхний желобчатый трехроликовый опорный ленточный конвейер с углом наклона 30˚.
Определяем угол наклона β наклонного участка конвейера из соотношения
β=H/ Lн (2.9)
sin β=4/18=0,22;
β
= 12,84˚,
То есть меньше допускаемого угла наклона конвейера β = 15 - 20˚.
Требуемая ширина конвейерной ленты для
транспортировки кварцевого песка в расходные бункера В, мм, определяется по
формуле:
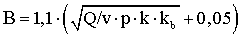 , (2.10)
где Q - производительность конвейера, т/ч;
v - скорость ленты, м/с;
ρ - насыпная плотность шихты, т/м3;- коэффициент, зависящий от угла естественного откоса груза;β - коэффициент, зависящий от угла наклона конвейера.
Находим ширину конвейерной ленты
В=1,1 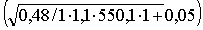 = 0,1 м.
Выбираем ленту общего назначения шириной 400 мм типа 3 класса прочности С с тремя тяговыми прокладками прочностью 100 Н/мм.
С учетом условий работы выбираем
ленту общего назначения 4, класс прочности С, с шириной 200 мм, с 2 тяговыми
прокладками, номинальная прочность 55 Н/мм на 1 мм ширины, максимально
допустимая рабочая нагрузка кр=6 Н/мм с толщиной рабочей обкладки  , а
нерабочей
 .
Погонная масса вращающихся частей
роликов: рабочей ветви  , холостой
 .
Погонная нагрузка от движущихся
частей конвейера определяем как
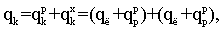 (2.12)
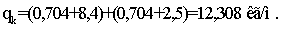
Тяговую силу конвейера определяем,
как
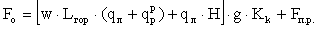 , (2.13)
где w - коэффициент сопротивления,
w=0,04;гор - проекция конвейера на горизонталь
Lгор=LHcos +Lг=18cos12,84+20=37,55
м;
- высота подъема груза, м;k
- коэффициент, учитывающий конструктивные и геометрические особенности
конвейера:
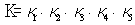 , (2.14)
где к1=1,1; к2=1,04;
к3=1,0; к4=1,0; к5=1,0.
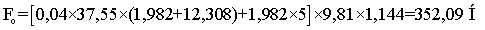 .
Максимальное статическое натяжение
ленты прямолинейных конвейеров
 , (2.15)
где ks=1,575.
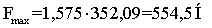 .
Проверяем минимальное необходимое
число тяговых прокладок в лете
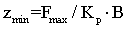 , (2.16)
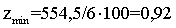 ,
что менее принятого z=2.
Наименьший диаметр приводного барабана определяем по формуле
 , (2.17)
где k=140.
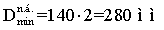
Выбираем ближайшее значение Dп.б. из номинального ряда: Dп.б.=315 мм.
Правильность выбора диаметра
приводного барабана проверяется по давлению между конвейерной лентой и
барабаном из условия
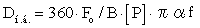 (2.18)
где [P] - допустимое среднее давление между лентой и барабаном, Па, [P]=(1-1,1)∙105;- коэффициент сцепления между лентой и барабаном,
 - угол обхвата барабана.
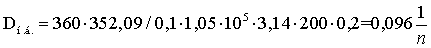 .
,315 0,096 - условие выполняется, значит
расчет верен. Диаметр натяжного барабана определяем из условия
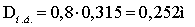
Частота вращения вала приводного
барабана
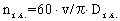 (2.19)
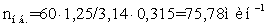 .
Требуемая мощность на приводном валу
конвейера определяем, как
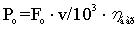 , (2.21)
где  - КПД барабана,
 .
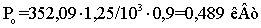 .
Мощность двигателя для привода
конвейера рассчитываем по формуле
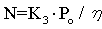 , (2.22)
где кз - коэффициент запаса кз=1,1-1,35;
 - КПД передач от двигателя к
приводному валу
 .
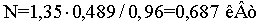 .
.5.4 Расчет и подбор смесителя шихты
Определяющим параметром при выборе смесителя шихты служит объем загружаемой шихты. Количество загружаемой в смеситель шихты берется из материального баланса.
Объем загружаемой шихты Vш, м3, найдем из соотношения
ш
= Мш / z, (2.9)
где Мш - масса загружаемой в смеситель шихты, т;- насыпная плотность шихты, т/м3.
ш
= 0,500 / 1,7 = 0,3 м3
Принимаем к установке смеситель шихты TNZ фирмы «TEKA», Германия.
Техническая характеристика:
Объем загружаемой шихты, м3 - 1.
Длительность полного цикла, мин - 3.
.5.10 Подбор печи отжига
Определение количества леров производим с учетом того, что суточная производительность составляет 12 т/сут.
В соответствии с этим выбираем конвекционную печь непрерывного действия Antonini L07W 180/45/23 производительностью 45,6 т/сут, со скоростью до 0,4 м/мин. Общая длина лера 15,75 м, ширина - 1,9 м, высота тоннеля 0,45 м. Принимаем к установке следующее число леров: N=12/45,6≈2.
.6 Расчет складов сырья и готовой
продукции
Расчет склада сырьевых материалов сводится к определению площади занимаемой хранящимися сырьевыми материалами, с учетом площади проходов и проездов (50% от площади занимаемой сырьем) [13].
Кварцевый песок поступает на
предприятие в затаренном виде в мешках массой 1000 кг. Размер мешка 1,2  1,2 м. Так
как в сутки требуется 4370 кг кварцевого песка это 5 мешков, а норма запаса 15
суток, то рассчитаем количество мешков с учетом запаса
·5=75 мешков.
Один мешок занимает площадь равную F= 1,2·1,2=1,44 м2, следовательно 75 мешков займут площадь равную F=1,44·75=108 м2.
Сода кальцинированная поступает на предприятие в мешках массой 50 кг. Так как в сутки требуется 126 кг соды это 126/50=3 мешков, а норма запаса 15 суток, то рассчитаем количество мешков с учетом запаса 15·3=45 мешков.
Мешки укладываются по 20 штук на деревянный поддон, имеющий площадь F=1,2·1,5=1,8 м2. Рассчитаем площадь, занимаемую содой кальцинированной F=45·1,8/20=4,05 м2.
Поташ поступает на предприятие в мешках массой 50 кг. Так как в сутки требуется 1033 кг соды это 1033/50=21 мешкок, а норма запаса 15 суток, то рассчитаем количество мешков с учетом запаса 15·21=310 мешков.
Мешки укладываются по 20 штук на деревянный поддон, имеющий площадь F=1,2·1,5=1,8 м2. Рассчитаем площадь, занимаемую содой кальцинированной F=310·1,8/20=27,9 м2.