Курсовая работа (т): Технологическая линия по производству сортовой посуды механизированным способом
Шестисекционный прессовыдувной
станок предназначен для изготовления стеклоизделий прессовыдувным способом.
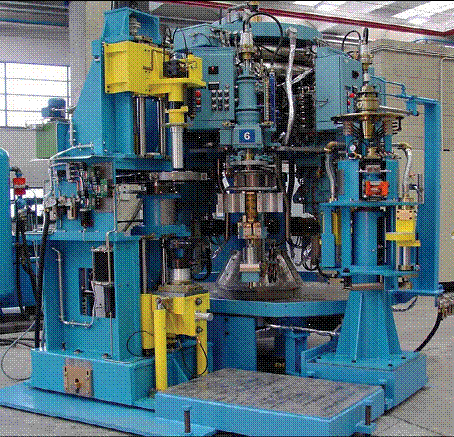
Рисунок 1.2.9 - «PBB-RP» станок прессовыдувной
Состоит из: рамы прессовыдувного станка - предназначенной для изготовления стеклоизделий; коллектора охлаждения - предназначенного для охлаждения секций прессовыдувного станка; пневматического узла - для подачи сжатого воздуха на прессовыдувной станок; узла загрузки - предназначенного для прессования стекла и подачи его в прессовыдувной станок; узла разгрузки - для разгрузки стеклоизделий из прессовыдувного стекла; встроенной системы контроля - служит для контроля и управления всеми механизмами прессовыдувного станка; узла сгорания - предназначен для смешивания газовоздушной смеси с кислородом; узла смазки - для смазки всех механизмов прессовыдувного станка.
Для выпуска больших объёмов продукции используется пресс «ANTAS» модель «PV12/3353».
Состоит из: рамы пресса -
предназначенного для прессования стеклоизделий гидравлического прессующего
цилиндра - для прессования стеклоизделий; гидравлического узла - для смазки
механизмов пресса; системы контроля пресса - предназначенной для контроля и
управления механизмами пресса; комплекта кабелей - для соединения системы
контроля и управления пресса; узла сгорания - для смешивания газо-воздушной
смеси с кислородом; гидравлического узла для питания гидравлического цилиндра;
ёмкости с охлаждающей жидкостью; комплекта оснастки - для обеспечения
нормальной работы пресса.
сортовой хрустальный посуда шихта
2. Технологический раздел
.1 Ассортимент продукции и
производственная программа
Основными требованиями к посуде являются термостойкость,
химическая устойчивость и хороший внешний вид (блеск, прозрачность, чистота
цвета). Высокой термостойкостью должны обладать чайные стаканы. Изделия не
должны иметь пороков, заметно портящих внешний вид: камней, свилей, пузырей.
Рисунок на изделиях должен быть четким и правильным, края и грани не должны
быть режущими. На изделия из хрустального стекла действует стандарт по ГОСТ
24315. Высота изделий и допускаемые отклонения по высоте должны соответствовать
указанным в таблице 2.1.
Таблица 2.1
Высота изделий и допускаемые отклонения по высоте
|
Высота, мм |
Допускаемые отклонения, мм |
|
До 100 включительно |
±2 |
|
Свыше 100 до 200 |
±3 |
|
Свыше 200 до 300 |
±5 |
|
Свыше 300 до 350 |
±8 |
|
Свыше 350 |
±10 |
Для определения количества готовой продукции в
год рассчитывается производственная программа и баланс рабочего времени работы
оборудования. Баланс рабочего времени работы в течение года составляется по
форме таблице 2.2.
Таблица 2.2
Баланс рабочего времени работы оборудования
|
Показатели |
Дни |
Часы |
|
Календарный фонд времени |
365 |
8760 |
|
Проектируемые остановки: |
23 |
552 |
|
а) общие остановки |
3 |
72 |
|
б) капитальный ремонт |
10 |
240 |
|
в) средний ремонт |
5 |
120 |
|
г) текущий ремонт |
5 |
120 |
|
Внутрисменные простои |
8 |
192 |
|
Всего простоев |
31 |
600 |
|
Эффективное время работы оборудования |
334 |
8160 |
Объём выпуска продукции в натуральном выражении составляет 12 т/сут (по стекломассе), следовательно в год с учетом баланса работы оборудования составит 12·334=4000 т (по стекломассе).
С учетом коэффициента использования стекломассы
(КИС) равного 0,85, масса готовой продукции в год составит
·0,85=3400 т.
Расчёт производственной программы выполним по
формуле
П=Р·n/100·m, (2.1)
где Р - количество продукции в натуральном выражении, т/год;- доля изделий в натуральном объёме выпускаемой продукции.
Полученные результаты производственной программы
сводим в таблицу 2.4.
Таблица 2.3
Производственная программа
|
Наименование изделия |
Масса изделия, г |
Количество изделий |
||
|
|
|
% |
шт/год |
|
|
Ваза для цветов |
3000 |
15 |
17340000 |
|
|
Ваза для фруктов |
3000 |
15 |
17340000 |
|
|
Пепельница |
150 |
15 |
3468000 |
|
|
Бокал |
300 |
20 |
6936000 |
|
|
Фужер |
350 |
10 |
1387200 |
|
|
Рюмка |
100 |
15 |
5202000 |
|
|
Стопка |
80 |
10 |
4335000 |
|
2.2 Применяемое сырье, его характеристика, обоснование химического состава и расчет шихты
Шихта для варки свинцового хрусталя должна соответствовать следующим техническим требованиям: отклонения по содержанию PbO не более - 1,0%; (Na2CO3+K2CO3) - 0,9%; сумма (SiO2+Al2O3) - 1,0%; влажность шихты - 1,0%.
Для составления шихты используют следующие
сырьевые материалы, характеристика которых представлена в таблице 2.5.
Таблица 2.4
Требования к применяемым сырьевым материалам
|
Материал |
Обозначение НД, устанавливающих требования |
Применяется |
|
|
|
|
Марка, сорт |
Наименование показателя и его норма для данной марки (массовая доля%) |
|
1 |
2 |
3 |
4 |
|
Песок кварцевый |
ГОСТ 22551-77 «Песок кварцевый, молотый песчаник, кварцит и жильный кварц для стекольной промышленности. ТУ» |
ООВС-015-1 |
SiO2³99,3 Fe2O3£0,015 W£0,5 |
|
Сода кальцинированная техническая |
ГОСТ 5100-85 «Сода кальцинированная тех-ническая. ТУ» |
Марка Б, сорт высший сорт первый |
Na2 CO3³99,4 Fe2 O3 £ 0,003 Na2 CO3³99,0 Fe2 O3£0,003 |
|
Поташ |
ГОСТ 10690-73 «Калий углекислый технический. ТУ» |
Сорт первый полутораводный Кальцинир. |
K2 CO3³98,0 Fe2 O3 £ 0,002 W£18,5 W£5,0 |
|
Селитра натриевая |
ГОСТ 828-77 «Натрий азотнокислый технический» |
Марка А, сорт высший Сорт первый |
NaNO³99,8 Fe2 O3£0,001 NaNO3³99,5 Fe2 O3 - не нормируется |
|
Селитра калиевая техническая |
ГОСТ 19790-74 «Калий азотнокислый техни-ческий» |
Марка Б |
KNO3³99,90 Fe2 O3£0,005 |
|
Сурик свинцовый |
ГОСТ 19151-73 Стандарт WT-12-2000 |
Марка М-5 Марка М-4 импорт |
Pb3O4 74,5¸83 Fe2O3£0,003 Pb3O4 74,5¸83 Fe2O3 £0,002 |
|
Белила цинковые |
ГОСТ 202-84 «Белила цинковые» |
Марка БЦО БЦО. М |
ZnO³99,7 металлический свинец 0,010 |
|
Кислота борная |
ГОСТ 18704-78 «Кислота борная. ТУ» |
Марка Б Марка А |
H3BO3³99,9 H3BO3³99,9 |
Химический состав сырьевых материалов приведен в
таблице 2.5.
Таблица 2.5
Состав сырьевых материалов
|
Наименование материала |
Содержание оксида,% |
||||||||
|
|
SiO2 |
CaO |
Na2O |
K2O |
PbO |
B2O3 |
ZnO |
Fe2O3 |
п.п.п. |
|
1 |
2 |
3 |
4 |
5 |
6 |
7 |
8 |
9 |
10 |
|
Песок кварцевый |
99,4 |
0,1 |
- |
- |
- |
- |
- |
0,02 |
0,2 |
|
Сода кальцинированная |
- |
58,0 |
- |
- |
- |
- |
- |
42,0 |
|
|
Селитра калиевая |
- |
- |
- |
46,3 |
- |
- |
- |
- |
53,7 |
|
Селитра натриевая |
- |
- |
36,2 |
- |
- |
- |
- |
- |
63,8 |
|
Поташ |
- |
- |
1,2 |
66,8 |
- |
- |
- |
- |
32,8 |
|
Борная кислота |
- |
- |
- |
- |
- |
55,0 |
- |
- |
45,0 |
|
Белила цинковые |
- |
- |
- |
- |
- |
- |
98,7 |
- |
1,3 |
|
Сурик свинцовый |
- |
- |
- |
- |
99,0 |
- |
- |
- |
- |
Для оксида мышьяка содержание основного вещества - 99,9%.
Для варки хрустального стекла используем состав стекла включающий,%: SiO2 - 58,40; PbO - 24,0; K2O - 13,30; Na2O - 2,0; B2O3 - 1,0; ZnO - 1,0; As2O3 - 0,33. Расчет шихты выполнен методом пропорций.
Определяем количество песка кварцевого
100 мас. ч. содержит 99,4 SiO2,
х мас. ч. - 58,40 SiO2,= 58,75.
Кроме SiO2 с песком войдут CaO, Fe2O3,
количество которых определяем следующим образом
мас. ч. - 0,1 CaO,
,75 мас. ч. - х,
х=0,06 СаО.
мас. ч. -0,02 Fe2O3,
,75 мас. ч. - х,
х=0,0117 Fe2O3.
Определяем количество поташа
мас. ч. поташа -66,8K2O,
х - 9,30 K2O,
х=13,9.
С поташом войдет Na2O
мас.ч. мела - 1,2 Na2O,
,0 - x,=0,024.
Определяем количество соды кальцинированной
мас.ч. - 58,0 Na2O,- 1,0 Na2O,=1,72.
Определяем количество селитры калиевой
мас.ч. - 46,3 К2О,
х - 4 К2О,
х=8,6.
Определяем количество селитры натриевой
мас.ч. - 36,2 Na2O,
х - 1,0 Na2O,
х=2,76.
Определяем количество кислоты борной
мас.ч. - 55 В2О3,
х - 1,0 В2О3,
х=1,82.
С учетом потерь, связанных с улетучиванием
кислоты борной в количестве 1%, имеем
х=1,82Ì1,010=1,84.
Определяем количество свинцового сурика
мас.ч. - 99,0 PbО,
х - 24,0 PbО,
х=24,24.
С учетом потерь, связанных с улетучиванием
свинцового сурика в количестве 0,2%, имеем
х=24,24Ì1,002=24,29.
Определяем количество оксида мышьяка
мас.ч. - 100 As2O3,
х - 0,33 As2O3,
х=0,33.
С учетом потерь, связанных с улетучиванием
оксида мышьяка в количестве 2%, имеем
х=0,33Ì1,02=0,3366.
Определяем расчетный состав стекла и состав сырьевых материалов.
С песком кварцевым войдут
2: 58,75Ì99,4/100=58,40,: 0,06Ì0,1/100=0,00006,
Fe2O3: 0,0117Ì0,02/100=0,0000023,
С поташом войдут
К2О: 13,9Ì66,8/100=9,28,
Na2O: 0,024Ì1,2/100=0,000288.
С содой кальцинированной войдет
Na2O:
1,72Ì58,0/100=0,997.
С селитрой калиевой
К2О: 8,6 Ì46,3/100=3,98.
С селитрой натриевой
2O:
2,76 Ì36,2/100=0,999.
С кислотой борной войдет
В2О3:
1,82Ì55/100=1,0.
С суриком свинцовым войдет
О: 24,24Ì99,0/100=24,0.
С оксида мышьяка войдет
2O3:
0,33Ì100/100=0,33.
Полученные данные сводим в табл.2.7.
Таблица 2.6
Сводные данные расчета шихты
|
Наименование сырьевого материала |
Необходимое количество, мас. ч. |
Содержание оксидов, % |
∑ |
||||||||
|
|
|
SiO2 |
CaO |
Na2O |
K2O |
PbO |
B2O3 |
ZnO |
Fe2O3 |
As2O3 |
|
|
Песок кварцевый |
58,75 |
58,4 |
6·10-5 |
- |
- |
- |
- |
- |
2,3·10-6 |
- |
58,4 |
|
Сода кальцинированная |
1,72 |
- |
- |
1,0 |
- |
- |
- |
- |
- |
- |
1,0 |
|
Селитра калиевая |
8,6 |
- |
- |
- |
3,98 |
- |
- |
- |
- |
- |
3,98 |
|
Кислота борная |
1,84 |
- |
- |
- |
- |
- |
1,0 |
- |
- |
- |
1,0 |
|
Поташ |
13,9 |
- |
- |
- |
9,28 |
- |
- |
- |
- |
- |
9,28 |
|
Селитра натриева |
2,76 |
- |
- |
1,0 |
- |
- |
- |
- |
- |
- |
1,0 |
|
Оксид мышьяк |
0,336 |
- |
- |
- |
- |
- |
- |
- |
- |
0,33 |
0,33 |
|
Белила цинковы |
1,01 |
- |
- |
- |
- |
- |
- |
1,0 |
- |
- |
1,0 |
|
Сурик свинцовый |
24,29 |
- |
- |
- |
- |
24,0 |
- |
- |
- |
- |
24,0 |
|
Масса шихты |
113,2 |
- |
- |
- |
- |
- |
- |
- |
- |
- |
- |
|
Расчетный состав стекла |
- |
58,4 |
0 |
2 |
13,3 |
24,0 |
1,0 |
1,0 |
2,3·10- |
0,33 |
100,0 |
|
Исходный состав стекла |
- |
58,4 |
0 |
2 |
13,3 |
24,0 |
1,0 |
1,0 |
2,3·10- |
0,33 |
100,0 |
Угар шихты
,2 мас. ч. шихты - 100 мас. ч. стекла
- х
х=88,34 мас. ч. стекла
Таким образом, угар составит
- 88,34=11,66.
.3 Выбор и описание технологической
схемы производства
Сырьевые материалы поступают на предприятие в затаренном виде (специальных влагонепроницаемых мешках). Хранятся на складе составного цеха. Для оксида мышьяка предусмотрен специальный склад. Подача сырьевых материалов на технологическую линию в бункер питателя производится электротельфером.
Подготовка кварцевого песка:
Автотранспорт
Электропогрузчик
Электротельфер
Приемный бункер
Шкаф растаривания
Расходный бункер ДСЛ
Дозатор
Разгрузочное устройство
На предприятие кварцевый песок поступает автотранспортом в специальных влагонепроницаемых мешках. Подача на технологическую линию в бункер питателя производится электротельфером. Мешки с кварцевым песком растариваются. Затем кварцевый песок через контролирующую заслонку, подается в расходные бункера ДСЛ, дозируется, выгружается на сборный ленточный транспортер с помощью разгрузочного устройства.
Подготовка соды кальцинированной:
Автотранспорт
Электропогрузчик
Электротельфер
Шкаф растаривания
Приемный бункер
Шнековый питатель
Расходный бункер ДСЛ
Дозатор
Разгрузочное устройство
Сода кальцинированная поступает на предприятие в
обработанном виде. Растаривание соды происходит в шкафу для растаривания. В
приёмный бункер подача соды производится шнековым питателем, дозируется,
выгружается на сборный ленточный транспортер с помощью разгрузочного
устройства.
Подготовка борной кислоты:
Автотранспорт
Электропогрузчик
Электротельфер
Стол растаривания
Сито
Расходный бункер ДСЛ
Дозатор
Разгрузочное устройство
Автотранспортом борная кислота привозится на предприятие. Подача борной кислоты на технологическую линию происходит при помощи электропогрузчика. Растаривание и просев происходит на ручном сите №1,2 и протирочном сите №1,2. Затем борная кислота подается в расходный бункер ДСЛ.
Подготовка селитры калиевой, селитры натриевой, поташа:
Автотранспорт
Электропогрузчик
Электротельфер
Стол растаривания
Приемный бункер
Шнековый питатель
Фреза
Расходный бункер ДСЛ
Дозатор
Разгрузочное устройство
После того как селитра калиевая автотранспортом поступит на предприятие она при помощи электропогрузчика подается на технологическую линию, откуда шнеком подаются на измельчение на фрезу, далее в расходный бункер дозировочно-смесительной линии, попадает в дозатор и затем выгружается с помощью разгрузочного устройства на сборный ленточный конвейер.
Подготовка цинковых белил.
Автотранспорт
Элетропогрузчик
Электротельфер
Стол растаривания
Расходный бункер ДСЛ
Дозатор
Разгрузочное устройство