Материал: Технологические испытания с использованием ЭВМ. Учебное пособие. Елисеев В.В., Гольцев А.М

2.2.4. Расчет коэффициентов анизотропии
Начальная анизотропия материала, а также его деформационная анизотропия в процессе пластического формообразования приводят к утяжке габаритных размеров деталей. Это соответственно сказывается на напряженнодеформированном состоянии заготовки. В качестве параметров анизотропии, позволяющих количественно оценить искажения поперечного сечения профильной детали, обычно используют параметр Лэнкфорда (7).
Испытания проводят по методике, описанной в предыдущих параграфах. Перед началом испытания на одноосное растяжение вдоль оси образца в зоне рабочей части наносят и измеряют продольные a0i и поперечные b0i базовые
длины (Рис.6). После разрушения образца измеряют те базовые длины ai ,bi , которые находятся на расстоянии не
менее ширины образца от места разрыва (Рис.7).
Коэффициент анизотропии Лэнкфорда r определяется с учетом условия несжимаемости материала образца по формуле
|
|
|
ln |
b0i |
|
|
|
|
|
|
1 n |
b |
|
|
|
||||
|
|
|
|
|
|
||||
r |
|
|
|
|
i |
|
; |
(7) |
|
n i 1 |
ln |
bi ai |
|
||||||
|
|
|
|
||||||
|
|
|
b0i a0i |
|
|
|
|||
|
|
|
|
|
|
|
|||
где n – число измерений базовых длин после испытания всех образцов партии; индекс i=1,..,n – текущий номер пары базовых длин.
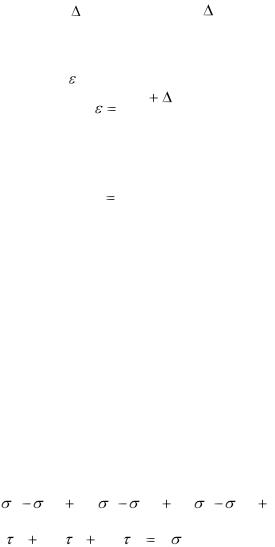
Вычисление зависимости параметра Лэнкфорда от пластической деформации растяжения целесообразно проводить в Excel формате операционной системы Windows. Для этого сначала записывается текстовый файл показаний датчиков перемещений, в котором обычно находятся колонки
16
продольных li , поперечных |
l(90)i |
удлинений |
на |
установочных базах датчиков l |
,l(90) |
и колонка времени. Файл |
|
0 |
0 |
|
|
размещается в Excel среде и далее вычисляют Пластическая деформация определяется как
|
ln |
l0 |
|
li |
; |
(8) |
|
|
l0 |
||||||
|
|
|
|
|
|||
Параметр Лэнкфорда (7) вычисляется как |
|
||||||
|
|
|
l(90) |
|
|
||
|
ln |
0 |
|
|
|
|
|
l(90) |
|
|
|||||
|
|
|
|
|
|||
r |
|
|
i |
; |
(9) |
||
|
l(0)l(90) |
||||||
|
ln |
i |
i |
|
|
|
|
l(0)l(90) |
|
|
|||||
|
|
|
|
||||
|
|
0 |
0 |
|
|
|
|
Здесь верхний индекс указывает направление измерения, а нижний, равный 0 соответствует исходному значению базы измерения датчика, или «i» - текущему значению показания датчика.
В заключении строится график зависимости r(ε) с помощью Мастера – «Wizard –diagram» Excel – среды.
2.2.5. Расчет коэффициентов анизотропии обобщенной кривой течения
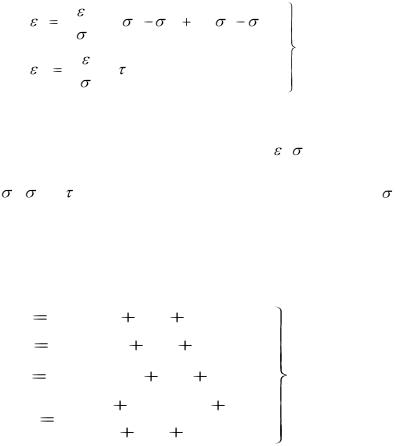
Обычно при математическом моделировании технологий листовой штамповки принимается модель ортотропно анизотропного материала. Для описания поверхности пластического течения (10) и уравнений состояния (11)
a |
x |
( |
y |
z |
)2 a |
y |
( |
z |
x |
)2 a |
z |
( |
x |
y |
)2 |
|
|
|
|
|
|
|
|
|
2 |
|
|
2 |
|
|
2 |
2 |
2 |
(10) |
|
2a |
|
2a |
|
2a |
|
(e), |
||||||
|
|
|
|
|||||||||
xy |
xy |
xz |
xz |
yz |
yz |
3 |
e |
|||||
|
|
|
|
|||||||||
|
|
|
|
|
|
|
|
|
|
|
17
|
|
3 |
|
|
|
|
i |
|
|
(a |
|
( |
|
|
) |
a |
|
( |
|
|
),... |
|||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||||||||
x |
2 |
|
|
|
|
|
|
|
y |
x |
z |
z |
x |
y |
||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||||||
|
|
|
|
|
|
i |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
(11) |
||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||
|
|
3 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||
|
|
|
i |
|
a |
|
|
|
|
|
|
|
|
|
|
|
|
|||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||
xy |
2 |
|
|
|
|
|
|
xy |
|
xy. |
|
|
|
|
|
|
|
|
||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||||||
|
|
|
|
|
i |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||
используют коэффициенты анизотропии ax , ay , az , axy ,... ,
которые получают пересчетом параметров Лэнкфорда в трех направлениях r0 , r45 , r90 . В (10) и (11) i , i - соответственно интенсивности тензоров скорости деформации и напряжения; x , y ,..., xy ,.. - компоненты тензора напряжений, e , e -
эквивалентные напряжение и деформация.
Расчет коэффициентов анизотропии выполняют для распространенного в листовой штамповке плоского напряженного состояния
ax |
r0 / (r0 |
r90 |
r0 r90 ); |
|
|
||
a y |
r90 / (r0 |
r90 |
r0 r90 ); |
|
|
||
az |
r0 r90 / (r0 |
r90 |
|
r0 r90 ); |
(12) |
||
|
|
|
|
|
|
|
|
axy |
|
0.5(1 2r45 )(r0 |
r90 ) |
. |
|
||
|
r0 |
r90 |
r0 r90 |
|
|||
|
|
|
|
||||
18
По результатам расчета заполняют таб.3
Таблица 3
Материал
Параметр |
r0 |
r90 |
r45 |
ax |
ay |
az |
axy |
Величина |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Ср.кв.отклон. |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
19

2.3.Лабораторная работа № 3
Определение предельных деформаций листовых материалов при растяжении в условия плоской деформации
Цель работы: изучить метод экспериментального определения предельных деформаций листовых материалов для прогнозирования технологических отказов в операциях листовой штамповки.
2.3.1. Теоретическая справка
Одним из доминирующих технологических дефектов (отказов) операций листовой штамповки является потеря устойчивости в виде местных утонений, по которым затем происходит разрыв материала. Для прогнозирования потери устойчивости листовой заготовки в процессе пластического формообразования используют диаграмму предельных деформаций (ДПД).
Диаграмму строят в координатах: наибольшая главная
деформация |
e* |
в плоскости |
листа |
– |
параметр вида |
|||||
|
1 |
|
|
|
|
|
|
|
|
|
деформированного состояния |
e |
2 |
/ e* |
, |
где |
e |
2 |
-наименьшая |
||
|
|
|
|
1 |
|
|
|
|
||
главная деформация в плоскости листа. На рис.8 приведена типичная ДПД алюминиевого сплава Д16АМ.
20