Материал: Технологические основы современных способов сварки. учебное пособие. Пешков В.В., Коломенский А.Б
Перепад напряжения в столбе дуги в гелии больше, чем в аргоне, поэтому изменение длины дуги в гелии более заметно сказывается на напряжении и её тепловой эффективности.
Аргон и гелий по-разному влияют на поверхностное натяжение жидкого металла. Так, поверхностное натяжение жидких хромоникелевых сталей аустенитного класса при сварке в гелии заметно меньше, чем в аргоне. Поэтому после сварки в гелии наблюдается более плавный переход усиления к основному металлу, что ведет к уменьшению концентрации напряжений в этой области сварного соединения и улучшению работоспособности сварного соединения. В ряде случаев становится целесообразным применение аргоно-гелиевых смесей.
Высокие технологические свойства дуги при сварке сталей на переменном токе в аргоне обеспечиваются добавкой к аргону до 1 % кислорода. В такой среде аргона дуга горит стабильно, при этом уменьшается возможность образования пористости, вызываемой водородом, но одновременно увеличивается угар легирующих элементов. Поэтому рекомендациями такого рода при сварке высоколегированных сталей следует пользоваться осторожно.
Углекислый газ при его добавлении в количестве 5-10% к аргону способствует снижению поверхностного натяжения. При возрастании содержания CO2 до 20 % поверхностное натяжение жидкого металла увеличивается.
Для сварки неплавящимся электродом сталей рекомендуется использовать защитные газовые смеси, состав и назначение которых приведены в таблице 2.1.
Газовую смесь из 80 % аргона и 20 % CO2 используют при сварке цветных металлов и сталей по узкому зазору плавящимся электродом.
Способы защиты сварочной ванны газом. Качество за-
щиты нагретого и расплавленного металла при сварке зависит не только от вида защитного газа, но и от способа защиты.
В производстве сварных конструкций находят примене-
96
ние три основных способа защиты свариваемого узла или зоны сварки от взаимодействия с воздухом: общая защита, местная защита и струйная защита.
Таблица 2.1 Состав и назначение защитных газовых смесей при сварке
Рекомендуемая |
Цель применения смеси |
Область при- |
|
смесь |
|
|
менения |
Аргон + 25 % |
Для улучшения формирования шва |
Стали сплавы |
|
гелия |
и увеличения проплавляющей спо- |
всех марок |
|
|
собности дуги по сравнению со |
|
|
|
сваркой в чистом аргоне |
|
|
Аргон + 0,3-1 |
Для повышения стабильности го- |
Конструкци- |
|
% кислорода |
рения дуги на переменном токе |
онные стали |
|
Аргон + 10 % |
Для улучшения |
проплавляющей |
Нержавею- |
водорода |
способности дуги |
и уменьшения |
щие и жаро- |
|
выгорания легирующих элементов |
прочные ста- |
|
|
по сравнению со сваркой в чистом |
ли и сплавы |
|
|
аргоне |
|
|
При общей защите свариваемый узел полностью помещают в камеру, которая затем вакуумируется до разряжения порядка 10-2 Па (для удаления воздуха) и заполняется защитным газом. При работе сварщик находится вне камеры. Сварку выполняют вручную, используя рукава-перчатки, соединенные с корпусом камеры, или автоматически с дистанционным управлением. Применение камер с общей защитой всего узла обеспечивает наиболее надежную защиту нагретого и расплавленного металла от взаимодействия с воздухом. Основные недостатки этих камер – ограниченный объем и относительная сложность эксплуатации.
Для изготовления крупногабаритных конструкций применяются обитаемые камеры с инертной атмосферой. В этом случае сварщик находится внутри камеры в специальном скафандре.
В опытном или единичном производстве применение ка-
97
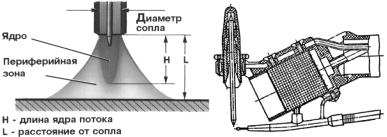
мер с общей защитой, и тем более обитаемых, нецелесообразно из экономических соображений. В этих случаях для защиты металла шва и околошовной зоны применяют местные защитные камеры, которые устанавливают на свариваемые узлы с обеспечением герметичности разъемов при перемещении заготовок. Как правило, вытекающая из сопла горелки сплошная струя защитного газа симметрична оси электрода (рис. 2.24, а).
а |
б |
Рис. 2.24. Схема подачи защитного газа в зону сварки (а) и горелка для механизированной сварки конструкции «Уралхиммаша» с «газовой линзой» (б)
Выходящая из сопла горелки струя защитного газа смешивается с окружающим его воздухом, в результате чего зона чистого защитного газа исходного состава (ядро) представляет собой сужающийся конус, к которому примыкает периферийная зона с промежуточным составом газа.
Защитные свойства газовой струи зависят от теплофизических свойств газа и параметров его истечения. С увеличением плотности защитного газа повышается устойчивость его струи, что затрудняет ее «сдувание» внешними потоками воздуха или других газов.
Для прямолинейных газовых струй возможны две качественно отличные друг от друга формы движения – ламинарное и турбулентное. Основное отличие ламинарного потока газа от турбулентного заключается в том, что в последнем частицы газа имеют движение не только вдоль оси сопла, но и поперек
98
него. Вследствие этого турбулентный поток защитного газа после выхода из сопла быстрее смешивается с окружающим воздухом и, следовательно, хуже защищает зону сварки. Ламинарный и турбулентный потоки устойчивы в различных диапазонах скоростей движения газа. Режим движения газа оценивается числом Рейнольдса
Re=D v/υ,
где D – диаметр сопла; v - скорость истечения газа; υ - коэффициент кинематической вязкости газа. При Re>3000 газовый поток, протекающий по цилиндрическому соплу, имеет турбулентное движение, а при Re<3000 ламинарное.
Оценочные расчеты показывают, что для аргона при использовании сопел диаметром 12-20 мм критические скорости его истечения, при которых движение газов переходит в турбулентный режим, составляют 2,95-1,77 м/с. Это соответствует расходу аргона 20-30 л/мин.
Уменьшить возможность турбулентного движения защитного газа можно за счет изменения его температуры, снижения скорости истечения (то есть расхода газа) и уменьшения диаметра его струи (сопла). Однако с уменьшением расхода газа уменьшается «жесткость» защитной струи и повышается возможность нарушения газовой защиты из-за ветра, неустойчивого горения дуги и др. Уменьшение диаметра сопла может привести к тому, что электрод, а, следовательно, и дуга могут выйти из зоны потока защитного газа (ядра струи).
Уменьшение турбулентности может быть достигнуто путем ввода защитного газа в сопло через большое число мелких отверстий, направленных на стенки сопла, а также путем пропускания газа в сопле через мелкоячеистые сетки или пористые керамические вставки – «газовые линзы» (рис.2.24, б), применение которых обеспечивает ламинарное истечение газа даже при числе Рейнольдса 7700.
Турбулентное истечение защитного газа из сопла горелки можно существенно уменьшить путем создание в горелке ус-
99

покоительных (уширительных) камер и приданию соплу рациональной формы. На практике применяют три вида сопл: конические, цилиндрические и профилированные. Лучшая защита обеспечивается при применении профилированных сопл.
Ориентировочные режимы расхода аргона в зависимости от диаметров вольфрамового электрода и выходного отверстия сопла приведены в табл. 2.2 (ОСТ92 -1186-81).
Таблица 2.2
Режимы расхода аргона в зависимости от диаметров вольфрамового электрода и выходного отверстия сопла
Диаметр вольфрамового |
Диаметр выходного |
Расход аргона |
электрода, мм |
отверстия сопла, мм |
л/мин |
1,5-2 |
5-7 |
2-3 |
2,5-3 |
7-9 |
4-5 |
4 |
9-12 |
6-8 |
6 |
12-14 |
10-21 |
Учитывая, что гелий примерно в 10 раз легче аргона, его расход при сварке должен быть на 30-40 % больше расхода аргона при условии обеспечения надежной защиты.
При сварке стыковых швов со струйной защитой воздух может поступать к переплавленному дугой металлу через зазор между свариваемыми деталями. Это вызовет окисление металла шва, может привести к образованию пор в шве. Для предупреждения этих дефектов применяют обдувку защитным газом обратной стороны шва, сварку ведут на плотно прилегающих со стороны шва подкладках, в которые подается защитный газ с регулируемым избыточным давлением.
Применение активирующих флюсов. Для увеличения производительности аргоно-дуговой сварки и улучшения качества получаемых соединений в зону дуги вводят активирующие флюсы или наносят их на свариваемые кромки деталей, что позволяет снизить количество пор и оксидных включений и улучшить формирование сварного шва. При введении флюсов уменьшение диаметра токопроводящего сечения дуги по-
100