Материал: Технологические основы современных способов сварки. учебное пособие. Пешков В.В., Коломенский А.Б
вышает производительность сварки в 1,3-4 раза.
а б
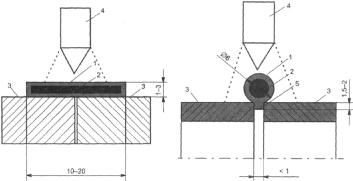
Рис. 2.25. Расположение сухих активирующих флюсов в оболочках при сварке стыковых соединений: плоских заготовок - в ленте (а) и продольного шва трубы - в шнуре (б); 1 – оболочка; 2 – флюс; 3 – элементы стыка детали; 4 – электрод; 5 – выступ для закрепления
Производительность и точность при нанесении и введении флюсов в зону горения дуги, как правило, невысоки. Кроме того, часть флюса при нагреве отслаивается от металла и под давлением газа рассеивается; другая часть флюса отслаивается от детали и большими фракциями втягивается в столб дуги, что может снижать стабильность горения.
Для повышения эффективности и устранения рассеивания порошок флюса заключают в оболочку из неметаллической ткани, изготовленной из нитей SiO2, Al2O3, графита и др. (рис.2.25). Полученный гибкий шнур или ленту помещают на свариваемые кромки деталей или подают в зону горения дуги. Материалы, состоящие из оболочки и флюса, плавятся без рассеивания флюса и остатков, что снижает расход флюса на 50% по сравнению с нанесением спиртового раствора. Применение герметичных полимерных оболочек позволяет ограничивать влагонасыщение гигроскопичных компонентов флюса, а при разложении оболочек образуются газообразные соединения CFn, CO, CO2, CnHn. HF, F, благоприятствующие стабилизации
101

горения дуги.
Вольфрамовые электроды и их выбор. Неплавящиеся электроды служат только для поддержания горения дуги. Они являются источниками заряженных частиц – электронов в дуговом промежутке. Плотность тока термоэлектронной эмиссии с катода резко возрастает с увеличением его температуры (закон Ричардсона-Дешмана). Наличие высоких температур на катоде можно допустить лишь в случае изготовления его из тугоплавкого материала с высокой температурой кипения.
Таким материалом является вольфрам, его температура
плавления 3377°С, а температура кипения 5372°С. Технически чистый порошкообразный вольфрам получают путем восстановления трехокиси вольфрама в водороде. Полученный порошок вольфрама прессуют, спекают, проковывают и волочением изготавливают стержни и проволоку.
Нагретый вольфрам энергично взаимодействует с кислородом и окисляется, превращаясь в порошок. Поэтому электроды из вольфрама нельзя применять при сварке на воздухе или другой окислительной среде (например, в углекислом газе). Они применимы только для сварки в инертных газах.
Существенный недостаток электродов из технически чистого вольфрама – невысокая стойкость их торцов при сварке. Повышение стойкости электрода против оплавления торца, уменьшение количества вольфрамовых включений в шве, стабилизация дугового разряда достигаются добавкой в порошок вольфрама перед прессованием 1,5-2 % оксидов лантана La2O3 или иттрия Y2O3 и тантала Ta (рис. 2.26).
Электроды, изготовленные из такого материала, называют лантанированными или иттрированными соответственно.
Зависимость между максимально допустимым сварочным током Iсв (А) и диаметром электрода dэ (мм) при сварке на постоянном токе прямой полярности выражается формулой
Iсв=65 
 d3э .
102
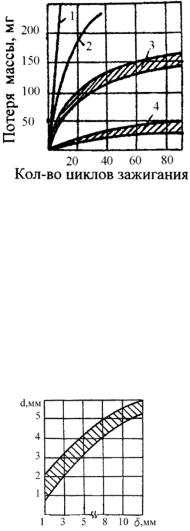
Рис. 2.26. Стойкость вольфрамовых электродов в зависимости от количества циклов зажигания и их состава: 1 – чистый вольфрам (ЭВЧ); 2 – вольфрам лантанированный (ЭВЛ); 3 – вольфрам иттрированный (первых выпусков); 4 – вольфрам иттрированный (ЭВИ-3)
Наилучшими сварочными характеристиками обладают иттрированные электроды ЭВИ-3, они дают возможность работать на относительно больших плотностях тока (до 50 А/мм2) при меньшем расходе вольфрама.
Выбрать диаметр вольфрамового электрода (что в конечном итоге определяет и величину тока) можно по толщине свариваемых заготовок (рис. 2.27).
Рис. 2.27. Рекомендуемые диаметры вольфрамовых электродов d в зависимости от толщины свариваемого металла δ
Заточка вольфрамового электрода, характеризуемая диаметром притупления dn и углом заточки α (рис. 2.28), влияет на
103
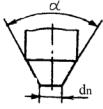
технологические свойства дуги. При уменьшении диаметра притупления повышается концентрация теплового потока, растет давление дуги и плотность тока. При сварке электродом, имеющим притупление, вероятность появления непроваров изза несоосности электрода и линии стыка снижается.
Рис. 2.28. Схема заточки электрода
Изменение угла заточки приводит к изменению формы и размеров столба дуги. На практике используют электроды с за-
точкой под углом 45-60°. При меньших углах снижается ресурс
работы электрода, а при углах больше 90° возможно неустойчивое горение дуги из-за блуждания катодного пятна на торцевой поверхности. Оптимальную геометрию рабочего конца электрода определяют опытным путем.
Основные технологические параметры процесса сварки.
Технологические характеристики процесса сварки вольфрамовым электродом зависят главным образом от рода, полярности, величины сварочного тока, длины дуги, размеров и формы торца вольфрамового электрода.
Сварка постоянным током прямой полярности характеризуется максимальной проплавляющей способностью. В диапазоне токов до 600 А доля тепловой мощности, вводимой в изделие, составляет 60-80 %; потери на нагрев вольфрамового электрода – около 5 %, а лучевые потери от столба дуги – 5-35 %.
При сварке постоянным током обратной полярности потери на нагрев неплавящегося электрода – анода − составляют
104
около 50 % общей мощности дуги. Поэтому с энергетической точки зрения сварка током обратной полярности невыгодна. Концентрация нагрева в этом случае ниже, швы имеют меньшую глубину и большую ширину проплавления, чем при сварке на прямой полярности или переменным током. Преимуществом сварки дугой обратной полярности является эффективное разрушение оксидных пленок с обеспечением высокой чистоты поверхности сварочной ванны за счет развития катодного распыления. Процесс характеризуется хорошим сплавлением основного и присадочного металлов даже при нетщательной подготовке поверхности изделий под сварку.
Сварка переменным током является наиболее распространенным процессом при изготовлении конструкций из алюминиевых и магниевых сплавов. Очистка поверхностей от оксидов происходит в полупериоды обратной полярности. В полупериоды, когда катодное пятно находится на поверхности сварочной ванны (обратная полярность), происходит интенсивное падение температуры активного пятна в связи с отводом теплоты в массу основного металла, термоэлектронная эмиссия затрудняется. В этом случае для возбуждения дуги требуются более высокие значения напряжения, и горение дуги будет происходить при большем значении напряжения, чем в предыдущий период. При сварке на малых токах в полупериоды обратной полярности возбуждения дуги может не произойти вообще, и дуга станет «выпрямительным вентилем». Это ведет к резкому ухудшению стабильности ее горения. Поэтому установки для сварки на переменном токе вольфрамовым электродом должны содержать устройства: стабилизаторы, импульсные возбудители, батареи конденсаторов и т.д. При сварке на больших токах (свыше 300 А) допускается несбалансированный сварочный ток.
Сварочный ток и скорость сварки определяют необходимое тепловложение и выбираются в зависимости от состава и толщины свариваемого металла. Формирование и размеры шва
105