Материал: Технологические основы современных способов сварки. учебное пособие. Пешков В.В., Коломенский А.Б
при сварке неплавящимся электродом зависят от теплового и механического воздействия дуги на сварочную ванну. При сварке на токах до 150А проплавление достигается главным образом за счет теплопередачи от дуги и конвекции расплавленного металла, влияния же давления дуги незначительны. Одинаковое проплавление можно получить при изменении сварочного тока и скорости сварки в широких пределах. При увеличении сварочного тока скорость сварки линейно растет. Максимально возможная скорость сварки ограничена в связи с появлением подрезов. Несоответствие между сварочным током и скоростью сварки вызывает чрезмерное проплавление или непровары.
В диапазоне сварочных токов 250-600 А существенную роль в проплавлении шва играет механическое воздействие дуги. Увеличение сварочного тока от 300 до 600 А при сварке, например стали Х18Н9Т толщиной 16 мм приводит к линей-
ному возрастанию силового воздействия дуги с 6 10-2 до 15 10-2 Н. В связи с этим столб дуги углубляется в расплавленный металл, в результате чего уменьшается прослойка жидкого металла под дугой и улучшаются условия теплопередачи в основной металл. Однако глубина проплавления увеличивается ~ на 50 % (от 6 до 9 мм), а ширина возрастает ~ на 70 % (от 10 до 18 мм). Более медленный рост проплавляющего действия дуги связан с тем, что с увеличением сварочного тока одновременно растет диаметр столба дуги и расширяется пятно нагрева, а плотность теплового потока меняется незначительно.
Область хорошего формирования швов ограничена кривой максимально допустимой скорости сварки, снижается от ~35 до 18 м/ч, при увеличении тока от 250 до 500 А. При больших скоростях сварки наблюдается образование газовых полостей в швах.
Так как увеличение глубины проплавления за счет повышения сварочного тока при аргонодуговой сварке сталей связано с ограничением допустимой скорости сварки, то стыковые
106
соединения толщиной свыше 4 мм, как правило, выполняют с разделкой кромок.
Длина дуги является одним из основных параметров, влияющих на формирование шва и проплавляющую способность дуги. Она выбирается в зависимости от типа соединения, марки и толщины металла. Для сварки без присадочной проволоки длина дуги устанавливается в пределах 0,5-2 мм, а при использовании присадки увеличивается до 3-4 мм. С удлинением дуги линейно растет напряжение дуги, увеличивается ее диаметр и пятно нагрева; глубина проплавления несколько уменьшается, а ширина шва интенсивно возрастает.
Техника сварки. Аргонодуговая сварка вольфрамовым электродом применяется для стыковых, угловых и нахлесточных соединений в различных пространственных положениях. Форма подготовки кромок зависит от толщины соединяемых элементов и возможности производить сварку с одной или двух сторон.
При толщине листов до 2,5 мм рекомендуется сварку производить с отбортовкой кромок. При малой величине зазора (порядка 0,1-0,5 мм) можно сваривать тонколистовой материал толщиной 0,4-4,0 мм без отбортовки и разделки кромок. Листы толщиной 4-12 мм сваривают встык с V-образной раз-
делкой кромок при угле раскрытия 50-70°.
Проплавления корня шва стыкового соединения с разделкой кромок обычно осуществляется без присадочной проволоки, затем разделка заполняется расплавленным металлом за необходимое число проходов с подачей присадочной проволоки. Подготовка поверхностей под сварку включает снятие заусенцев, оксидов механической зачисткой или химическим травлением; обезжиривание растворителями.
Сборка конструкций осуществляется с применением оснастки, обеспечивающей выравнивание кромок, устранение зазоров и прижатие кромок к подкладке (рис. 2.29). Точность сборки свариваемых заготовок зависит от толщины металла.
107
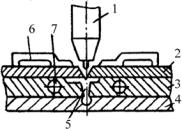
Так, зазор в стыке и смещение кромок не должны быть более 10 % при толщине свариваемого металла до 1 мм и не более 15 % при большей толщине.
Рис. 2.29. Схема сборки стыковых соединений: 1 – сварочная горелка; 2 – свариваемое изделие; 3 – медная часть подкладки; 4 – стальная часть подкладки; 5 − канал для защитного газа; 6 – прижим; 7 – канал для охлаждающей воды
Перед началом сварки следует продуть шланги и горелку небольшой порцией аргона. Дугу возбуждают спустя 3-4 с после подачи аргона в горелку.
Так как загрязнение рабочего конца вольфрамового электрода ухудшает стабильность горения дуги, качество шва и стойкость электрода, то сварочную дугу следует возбуждать без прикосновения электрода к основному или присадочному металлу. Для этого используют осциллятор или электрод закорачивают на угольную пластину, после разогрева его переводят на основной металл.
Процесс должен обеспечивать полное проплавление с образованием проплава с обратной стороны шва. Обратный валик формируется на весу или с помощью подкладок. Кратеры швов должны быть полностью заплавлены. Подачу аргона в зону сварки следует прекращать лишь спустя 10-15 с после гашения дуги.
Ручная сварка. При сварке встык металла небольших толщин (до 4 мм) обычно применяют левый способ (углом
вперед). Угол между горелкой и изделием уменьшают до 60° при уменьшении толщины свариваемого материала. При свар-
108
ке толстого металла применяют правый способ, а угол между горелкой и изделием, так же как и при сварке угловых соеди-
нений, равен 90°.
Присадочная проволока вводится после образования сварочной ванны. Для равномерного расплавления присадочную
проволоку нужно держать под углом не более 10° к свариваемому изделию и не в столбе дуги, а несколько сбоку – чтобы расплавленный металл не попал на конец вольфрамового электрода. Вылет конца электрода из сопла не должен превышать 3-5 мм и несколько увеличивается при сварке угловых и стыковых швов с глубокой разделкой. Длина дуги должна поддерживаться в пределах 1,5-2,5 мм. Для обеспечения провара в начале и конце шва рекомендуется применять выводные планки. Обрыв дуги следует производить с постепенным ее удлинением.
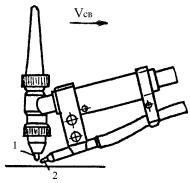
Полуавтоматическая сварка. Этот процесс перспективен для изделий из легированных нержавеющих сталей с криволинейными и короткими швами, особенно в монтажных условиях. Принципиальная схема держателя полуавтомата приведена на рис. 2.30.
Рис. 2.30. Схема процесса полуавтоматической сварки: 1 – вольфрамовый электрод; 2 – присадочная проволока
В процессе сварки горелка опирается на механически по-
109
даваемую от редуктора присадочную проволоку и перемещается благодаря ее отталкивающему действию. Это обеспечивает равномерную скорость сварки, равную скорости подачи проволоки.
Сварка может выполняться в нижнем горизонтальном и вертикальном положениях.
При полуавтоматической сварке неплавящимся электродом чем меньше диаметр вольфрамового электрода и присадочной проволоки, тем меньше длина дуги. Практически при подготовке полуавтомата к работе зазор между электродом и присадочной проволокой устанавливается равным 1,0-2,0 мм.
Автоматическая сварка. Сварка может выполняться без присадочного материала и с присадочным материалом.
Односторонняя сварка неплавящимся электродом встык без разделки кромок, без гарантированного зазора, без присадки, а также без применения средств приемов увеличения глубины проплавления (активирующих флюсов) может быть выполнена с полным проваром при толщине не более 5 мм.
Процесс сварки без присадочного материала чрезвычайно прост и получил достаточно широкое распространение. Образование сварочного шва без присадки происходит за счет расплавления стыкуемых кромок. Свариваемые заготовки собираются без зазора. Местные зазоры и смещения кромок по высоте не должны превышать размеров, указанных в табл. 2.3.
Таблица 2.3
Допустимые значения зазоров и смещений кромок свариваемых заготовок
Толщина заготовок, мм |
0,4-0,5 |
0,8-1,0 |
1,2-1,5 |
1,5-2,0 |
2,0-3,0 |
|
Допустимый зазор, мм |
0,1 |
0,15 |
0,2 |
0,3 |
0,3 |
|
Допустимое смещение |
0,15 |
0,15 |
0,3 |
0,4 |
0,4 |
|
кромок по высоте, мм |
||||||
|
|
|
|
|
Для предотвращения смещения свариваемых кромок относительно друг друга в процессе сварки прижим листов к
110