Материал: Технологические основы современных способов сварки. учебное пособие. Пешков В.В., Коломенский А.Б

опорной плоскости приспособления нужно осуществлять как можно ближе от свариваемых кромок. Максимальное расстояние между точками прижима не должно превышать значений, приведенных в таблице 2.4. Если соблюдать такие расстояния трудно, тогда можно использовать прижимной ролик, соединенный с горелкой.
Таблица 2.4
Значения максимального расстояния между точками прижима свариваемых заготовок
Толщина металла, мм |
0,3-0,5 |
0,6-0,8 |
0,8-1,5 |
1,5-3,0 |
|
Расстояние между точками |
6 |
6-8 |
8-12 |
12-15 |
|
прижима, мм |
|||||
|
|
|
|
Процесс автоматической сварки с присадочной проволокой получил широкое распространение для соединения заготовок толщиной более 1,5 мм. Присадочная проволока подается с заданной скоростью, которая регулируется в достаточно широких пределах.
Оборудование для сварки неплавящимся электродом в инертных газах можно классифицировать по роду сварочного тока (постоянным или переменным), степени механизации (ручное, полуавтоматическое, автоматическое), назначению (универсальное, специальное).
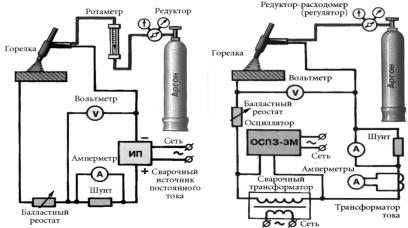
В состав оборудования для ручной сварки постоянным током входят: источник сварочного тока, сварочная горелка, устройство для возбуждения сварочной дуги, аппаратура управления сварочным циклом и газовой защитой. Принципиальная схема, общий вид и планировка поста для ручной сварки в среде инертных газов приведены на рис. 2.31.
Простейшим регулятором сварочного тока является балластный реостат. При пользовании балластными реостатами (например, РБ-300) следует помнить, что они рассчитаны на падение напряжения 30 В, в то время как при сварке неплавящимся электродом падение напряжения на балластном реоста-
111
те из-за низкого напряжения дуги значительно превышает это значение; для надежной работы нужно включать два реостата последовательно.
Оборудование для ручной сварки переменным током, кроме основных узлов, входящих в состав оборудования постоянного тока, включает в себя: устройство для стабилизации горения дуги (стабилизатор), устройство для компенсации и регулирования постоянной составляющей сварочного тока.
Обычно основные узлы, кроме горелки, конструктивно объединены. Такое устройство, снабженное горелкой (или комплектом горелок на разные токи), называется установкой.
В состав оборудования для автоматической сварки входят: сварочная установка, сварочная головка, устройство для перемещения сварочной головки или изделия, аппаратура управления механизмами автомата.
Простейшая сварочная головка включает в себя: сварочную горелку, устройства для установочных перемещений горелки (настройка на шов, установка длины дуги).
Обычно сварочная головка содержит и другие функциональные узлы: механизм для подачи присадочной проволоки, механизмы для установочных перемещений мундштука для подвода присадки к сварочной ванне, устройство для колебания горелки поперек стыка (колебатель); автоматический регулятор напряжения на дуге и т.п.
Головка может быть самоходной, устанавливаться на самоходную тележку-трактор (автомат тракторного типа) или укрепляться неподвижно, если сварочное движение осуществляется изделием (подвесная головка). На самоходных головках устанавливается привод перемещения вдоль линии сварки. Автоматы могут быть снабжены системами слежения за линией стыка изделия.
112
а |
б |
Рис. 2.31. Схема постов для ручной дуговой сварки в среде инертных газов на постоянном (а) и переменном (б) токе
В состав оборудования для сварки неплавящимся электродом включается иногда устройство для принудительного жидкостного охлаждения горелки и токоведущих кабелей. Оно состоит из насоса, теплообменника и резервуара с водой. Теплообменник обычно содержит вентилятор для ускорения охлаждения воды.
2.3.7. Плазменная сварка
Плазменная сварка относится к дуговым видам сварки, при этом в качестве источника нагрева свариваемых заготовок используется сжатая дуга.
Первое упоминание о разработке плазменной сварки относится к 1950-м годам. В течение 1960-х годов были предложены несколько принципов формирования плазменно-газового потока, разработаны и внедрены оборудование и технология этого процесса в производство. В настоящее время постоянно осуществляется развитие, совершенствование плазменной сварки и поиск новых областей её применения как у нас в
113
стране, так и за рубежом.
Сущность способа. Плазмой называется частично или полностью ионизированный газ, состоящий из нейтральных атомов и молекул, а также электрически заряженных ионов и электронов. В таком определении обычная дуга может быть названа плазмой. Однако по отношению к обычной дуге термин «плазма» практически не применяют, так как обычная дуга горит свободно между электродом и изделием и поэтому она имеет относительно невысокую температуру и обладает невысоким запасом энергии по сравнению с традиционным понятием плазмы. Для повышения температуры и мощности обычной дуги и превращения ее в плазменную используются два процесса: сжатие дуги и принудительное вдувание в дугу плазмообразующего газа.
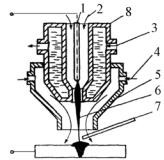
Схема получения плазменной дуги и установки для плазменной сварки приведены на рис. 2.32.
Рис. 2.32. Схема процесса плазменной сварки: 1 - вольфрамовый электрод; 2 – вход плазмообразующего газа; 3 – водяное охлаждение; 4 – вход защитного газа; 5 – сопло; 6 – факел плазмы; 7 – присадочный пруток; 8 – плазмотрон
Сжатие дуги осуществляется за счет размещения ее в специальном устройстве - плазмотроне, стенки которого интенсивно охлаждаются водой. В результате сжатия уменьшается поперечное сечение дуги и возрастает ее мощность - количество энергии, приходящееся на единицу площади. Темпера-
114
тура в плазменной дуге достигает 30000 °С.
Одновременно со сжатием в зону плазменной дуги вдувается плазмообразующий газ, который нагревается дугой, ионизируется и в результате теплового расширения увеличивается в объеме в 50-100 раз. Это заставляет газ истекать из канала сопла плазмотрона с высокой скоростью. Кинетическая энергия движущихся ионизированных частиц плазмообразующего газа дополняет тепловую энергию, выделяющуюся в дуге в результате происходящих электрических процессов. Поэтому плазменная дуга является более мощным источником энергии, чем обычная.
Основными чертами, отличающими плазменную дугу от обычной, являются: более высокая температура; меньший диаметр дуги; цилиндрическая форма дуги (в отличие от обычной конической); давление дуги на металл в 6 – 10 раз выше, чем у обычной; возможность поддерживать дугу на малых токах (0,2
– 30 А).
Перечисленные отличительные черты делают плазменную дугу, по сравнению с обычной, более универсальным источником нагрева металла. Плазменная дуга обеспечивает более глубокое проплавление металла при одновременном уменьшении объема его расплавления.
Возможны две схемы процесса плазменной сварки: сварка плазменной дугой, когда дуга горит между неплавящимся электродом и изделием, и плазменной струей, когда дуга горит между неплавящимся электродом и соплом плазмотрона и выдувается потоком газа (рис. 2.33). Первая схема наиболее распространена.
Вкачестве плазмообразующего газа при сварке используется обычно аргон, иногда с добавками гелия или водорода.
Вкачестве защитного газа используется чаще всего также аргон. Материал электрода - вольфрам, активированный иттрием, лантаном или торием, а также гафний и медь.
115