Материал: Технологические основы современных способов сварки. учебное пособие. Пешков В.В., Коломенский А.Б
а |
б |
в |
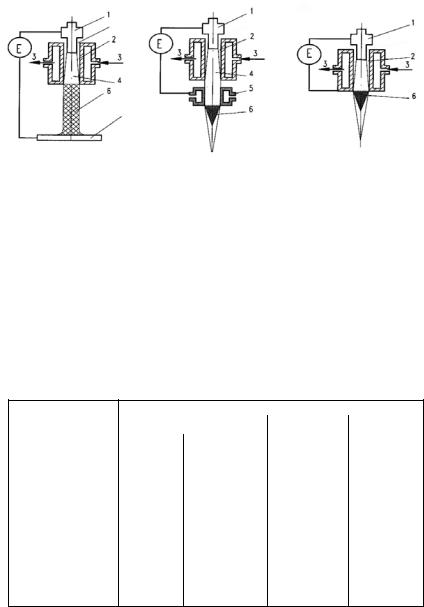
Рис. 2.33. Принципиальные схемы процесса плазменной сварки: а - плазменной дугой, б и в - плазменной струёй: 1 - электрод, 2 - канал, 3 - охлаждающая вода, 4 - столб дуги, 5 - сопло, 6 - плазменная струя,
Е- источник тока
Взависимости от силы сварочного тока различают три
разновидности плазменной сварки: микроплазменная (IСВ=0,1- 25А); сварка на средних токах (Iсв= 50150А); сварка на больших токах (Iсв > 150А). Некоторые технические характеристики промышленных установок для плазменной сварки даны в табл. 2.5.
Таблица 2.5 Технические характеристики установок для плазменной
сварки
Наименование ус- |
|
Наименование характеристики |
|||
тановки |
Ток, А |
Продолжи- |
Сетевое на- |
||
|
|
|
тельность |
пряжение, В |
|
|
сварочный |
плазмы |
|||
|
|
(вспом. дуга) |
включения |
|
|
Microplasma 20 |
0,1-20 |
1-10 |
20А / 100% |
1х230 |
|
(+15,-40%) |
|||||
Microplasma 50 |
0,1-50 |
1-10 |
50А / 100% |
1х230 |
|
(+15,-40%) |
|||||
Microplasma 120 |
0,5-120 |
1-10 |
120А / 60% |
1х230 |
|
70А / 100% |
(+15,-40%) |
||||
|
|
|
|||
|
|
|
400А / 45% |
3х400 |
|
Tetrix400 Plasma |
5-400 |
5-25 |
360А / 65% |
||
(+20,-25%) |
|||||
|
|
|
300А/ 100% |
||
Наиболее распространенной является микроплазменная
116
сварка. В связи с достаточно высокой степенью ионизации газа в плазмотроне и при использовании вольфрамовых электродов диаметром 1-2 мм плазменная дуга может гореть при очень малых токах, начиная с 0,1 А.
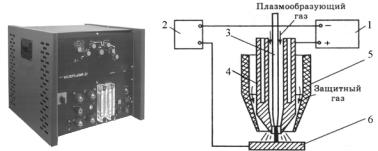
Схема процесса микроплазменной сварки приведена на рис. 2.34.
а б
Рис. 2.34. Общий вид установки Microplasma 20 (а) и схема процесса микроплазменной сварки (б)
Микроплазменной дугой (сила тока 0,1...25А) сваривают листы толщиной 0,025-0,8 мм из углеродистой и нержавеющей стали, меди, инконеля, хастеллоя, ковара, титана, тантала, молибдена, вольфрама, золота и др.
Специальный малоамперный источник питания постоянного тока 1 предназначен для получения дежурной дуги, непрерывно горящей между электродом 3 и медным водоохлаждаемым соплом 4. При подведении плазмотрона к изделию 6 зажигается основная дуга, которая питается от источника 2. Плазмообразующий газ подается через сопло плазмотрона, имеющее диаметр 0,5-1,5 мм. Защитный газ подается через керамическое сопло 5.
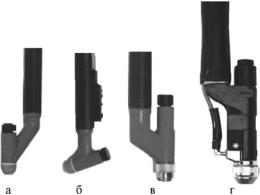
Плазменная горелка (рис.2.35) охлаждается водой. Для зажигания дуги в сварочной установке имеются осцилляторы дежурной и основной дуги.
117
Установки для микроплазменной сварки позволяют осуществлять сварку в различных режимах: непрерывный прямой полярности, импульсный прямой полярности (позволяет регулировать тепловложение), разнополярными импульсами (для алюминия, обеспечивает разрушение оксидной пленки), непрерывный обратной полярности.
Рис. 2.35. Горелки для механизированной плазменной сварки (ESAB,
Швеция): а – PTW 150 (до 150 А); б – PTW 150M (до 150 А); в – PTW 300M (до 300 А); г – РТ-8 (до 400 А)
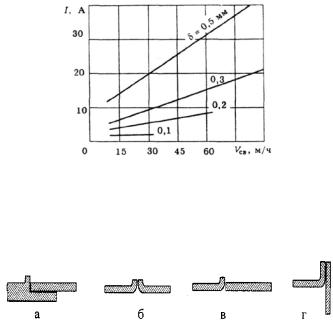
К основным параметрам процесса микроплазменной сварки относятся сила тока, напряжение, расход плазмообразующего и защитного газа, диаметр канала сопла, глубина погружения в сопло электрода, диаметр электрода. Зависимости силы сварочного тока от толщины свариваемого металла и скорости сварки приведены на рис. 2.36.
По сравнению с аргонодуговой сваркой микроплазменная имеет следующие важные преимущества:
-изменение длины микроплазменной дуги оказывает значительно меньшее влияние на качество сварного соединения деталей малых толщин;
-дежурная плазменная дуга уверенно зажигается при токах менее 1 А;
118
- облегчается доступ к объекту сварки и улучшается зрительный обзор рабочего пространства (на токе ~ 15 А длина дуги достигает 10 мм).
Рис. 2.36. Влияние толщины металла и скорости сварки на величину сварочного тока при микроплазменной сварке
Наиболее часто встречающиеся типы соединений при микроплазменной сварке - соединения с отбортовкой (см.
рис.2.37).
Рис. 2.37. Характерные виды соединений для микроплазменной сварки
Микроплазменная сварка находит широкое применение в радиоэлектронике и приборостроении для сварки тонких листов и фольги. В авиационной промышленности с помощью микроплазменной сварки изготавливают детали толщиной 0,1...0,5 мм типа сильфонов, тонкостенных трубопроводов, деталей приборов из легированных сталей, алюминиевых сплавов, тугоплавких металлов. В последнее время микроплазменная сварка широко применяется в производстве и ремонте деталей электроники и космонавтики, измерительных инструментов, часов (в том числе ручных), ювелирных изделий, металлических фильтров, термопар и тонкостенных трубок, зубопротезировании.
119
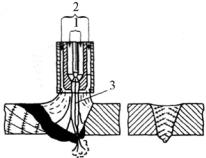
Плазменная сварка на средних токах (Iсв = 50-150А) имеет много общего с аргонодуговой сваркой вольфрамовым электродом в среде аргона. Однако из-за более высокой мощности дуги и ограниченной площади нагрева она является более эффективной. По энергетическим характеристикам плазменная дуга занимает промежуточное положение между обычной дугой и электронным или лазерным лучом. Она обеспечивает более глубокое проплавление, чем обычная дуга при меньшей ширине шва. Кроме энергетических характеристик это связано и с более высоким давлением дуги на сварочную ванну, вследствие чего уменьшается толщина прослойки жидкого металла под дугой и улучшаются условия теплопередачи в глубь основного металла. Сварка может осуществляться с применением присадочной проволоки или без нее.
Плазменная сварка на токах более I = 150А оказывает еще большее силовое воздействие на металл (плазменная дуга на токах 150А эквивалентна 300А дуге при сварке неплавящимся электродом).
Сварка сопровождается полным проплавлением с образованием в ванне сквозного отверстия. Происходит как бы разрезание деталей с последующей заваркой (рис. 2.38).
Рис. 2.38. Формирование сварного шва со сквозным проплавлением при плазменной сварке на больших токах: 1 – плазмообразующий газ; 2 – защитный газ; плазменная дуга
Металл с обратной стороны шва удерживается силами
120