Материал: Технологические основы современных способов сварки. учебное пособие. Пешков В.В., Коломенский А.Б
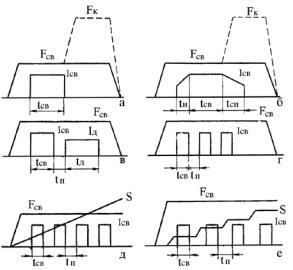
Рис. 2.68. Циклограммы точечной сварки
Типичные циклограммы (совмещённые во времени графики изменения основных параметров режима) точечной и шовной сварки представлены на рис.2.68. Иногда для лучшего уплотнения затвердевающего металла ядра применяют повышенное, так называемое ковочное усилие Fк (рис. 2.68 а, б).
С целью плавного нагрева и замедленного охлаждения металла в зоне сварки иногда используют модулированный сварочный ток с длительностью нарастания tн и спада tсп (рис. 2.68, б). При сварке ряда металлов возникает необходимость после протекания сварочного тока и некоторой паузы tп включать дополнительный ток силой Iд и длительностью tд (рис. 2.68, в). Точечную сварку металла большой толщины (более 3 мм) часто выполняют, периодически включая и выключая сварочный ток (пульсирующая сварка) длительностью tсв и паузой tп (рис. 2.68, г). Режимы шовной сварки с непрерывным (рис. 2.68, д) и прерывистым (шаговым) перемещением деталей S (рис. 2.68, е) дополнительно характеризуются соответственно скоростью сварки и шагом точек шва.
176
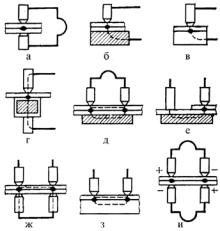
Рис. 2.69. Способы точечной сварки
На производстве для соединения деталей применяют различные способы точечной сварки (рис. 2.69), которые, в основном, характеризуются схемой подвода тока. Наиболее распространена сварка двумя электродами с двусторонним подводом тока (рис. 2.69, а). Иногда в качестве одного из электродов используют плоскую подкладку - шину (рис. 2.69, б), что удобно для сварки-прихватки в процессе сборки деталей в различных приспособлениях. Для этой цели медные подкладки устанавливают в месте постановки сварных точек. Если одна из свариваемых деталей имеет значительно большую толщину, чем другая (в 3 раза и более), ток можно подвести к этой детали (рис. 2.69, в). При этом прочность нижней детали должна быть такой, чтобы под действием усилия электрода она не прогибалась в месте сварки (не деформировалась). Детали, из которых одна тонкостенная и полая, сваривают с использованием токопроводящей вставки (рис. 2.69, г).
На практике в некоторых случаях используют приемы точечной сварки с односторонним подводом тока, так называемую одностороннюю сварку. Преимуществами этого вида сварки являются увеличение производительности благодаря
177
постановке одновременно двух точек, меньшая электрическая мощность оборудования и большие возможности механизации процесса сварки по сравнению с двусторонним подводом тока. В большинстве случаев сварку выполняют с использованием токопроводящей подкладки (рис. 2.69, д, е) или замкнутых накоротко нижних электродов (рис. 2.69, ж). Одностороннюю сварку можно вести и без токопроводящей подкладки (рис. 2.69, з), если толщина детали, обращенной к электродам, значительно меньше толщины другой детали. Особенность приемов сварки с од носторонним подводом тока (кроме приема, показанного на рис. 2.69, е) заключается в том, что часть тока, подводимого электродами, не проходит через зону сварки, а замыкается (шунтируется) по верхнему листу. Ток, проходящий по верхнему листу, вызывает его нагрев и повышенный износ электродов. В специальных машинах используют схему двухточечной сварки с двусторонним подводом тока (рис. 2.69,
и).
Для осуществления процесса точечной сварки используют специальные машины контактной сварки, которые в процессе работы выполняют две основные функции - сжатие и нагрев соединяемых деталей. Машины для шовной сварки дополнительно обеспечивают движение деталей.
В конструкции любой машины условно можно выделить механическое и электрическое устройства.
Основной частью механического устройства машины
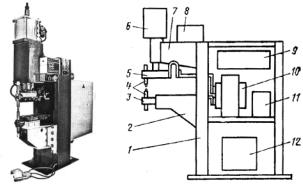
для точечной сварки (рис. 2.70) является корпус1, на котором закреплены нижний кронштейн 2 с нижней консолью 3 и электрододержателем 4 с электродом и верхний кронштейн 7. Нижний кронштейн 2 обычно выполняют переставным или передвижным (плавно) по высоте, что дает возможность регулировать расстояние между консолями в зависимости от формы и размера свариваемых деталей.
178
а |
б |
Рис. 2.70. Общий вид машины точечной сварки (а) и её основные узлы (б)
На верхнем кронштейне установлен пневмопривод усилия сжатия электродов 6, с которым соединена верхняя консоль 5 с электрододержателем 4. Для управления работой пневмопривода на машине установлена соответствующая пневмоаппаратура 8. Привод усилия может быть также пневмогидравлическим, гидравлическим и пр. Корпус, верхний и нижний кронштейны и консоли воспринимают усилие, развиваемое пневмоприводом, и поэтому должны иметь высокую жесткость. Электрическая часть машины состоит из сварочного трансформатора 10 с переключателем ступеней 11, контактора 12 и блока управления 9. Часто аппаратура управления смонтирована в отдельном шкафу управления. Контактор 12 подключает сварочный трансформатор к электрической питающей сети и отключает его.
К электрическому устройству относится также вторич-
ный контур машины, который образуют токоподводы, идущие от трансформатора к свариваемым деталям. Tок от трансформатора через жесткие и гибкие шины подводится к верхней 5 и нижней 3 консолям с электрододержателями 4. Консоли и электрододержатели с электродами участвуют в передаче сварочного тока и усилия и поэтому одновременно являются час-
179
тями электрического и механического устройств машины. Все части вторичного контура изготавливают из меди или медных сплавов, имеющих высокую электропроводность. Большинство элементов вторичного контура, сварочный трансформатор и контактор имеют внутреннее водяное охлаждение.
Основными техническими характеристиками машин контактной сварки являются:
1.Номинальный сварочный ток - ток во вторичном контуре. Если машина предназначена для сварки металлов с относительно высоким электросопротивлением (сталей, титановых сплавов), то номинальный сварочный ток составляет в зависимости от типа машины 0,7 - 0,9 тока короткого замыкания (электроды машины замкнуты без деталей). Если машина предназначена для сварки легких сплавов, то номинальный сварочный ток практически равен току короткого замыкания.
2.Номинальное усилие - усилие сжатия электродов или осадки, составляющее для машин с пневмоприводом не более 80% максимального усилия. Номинальное усилие машины обычно обеспечивается при давлении сжатого воздуха 0,4-0,5
МПа (4 - 4,5 атм).
3.Раствор консолей - минимальное расстояние между консолями или их выступающими частями при одном из возможных положений нижней консоли.
4.Вылет электродов - расстояние от оси электродов до передней стенки корпуса машины.
Раствор и вылет являются характеристиками рабочего пространства машины, в значительной степени определяющими технологические возможности машины при сварке деталей различных размеров и формы.
Обозначения отечественных типов машин контактной сварки состоят, как правило, из букв и цифр. Первой буквой обозначения могут быть: А - автомат, П - полуавтомат, М - машина, У - установка. Вторая буква характеризует способ сварки: Т - точечная, Ш - шовная. Третья буква обозначения
180