Материал: Технологические основы современных способов сварки. учебное пособие. Пешков В.В., Коломенский А.Б
(если имеется) указывает характер сварочного тока (кроме переменного тока): К - конденсаторная машина; В - машина с выпрямлением тока во вторичном контуре (машина постоянного тока) либо число одновременно свариваемых точек - М (многоэлектродная). Например: МТ, МР, МШ - машины соответственно точечные, рельефные, шовные переменного тока; МТК, МШК - машины точечные и шовные конденсаторные; МТВ, МШВ - машины точечные и шовные постоянного тока; МТМ - машина точечная переменного тока многоэлектродная. Иногда в обозначении машины имеется четвертая буква, указывающая на конструктивное исполнение машины или ее специальное назначение. Например, МТВР - машина точечная постоянного тока радиального типа (с ходом верхнего электрода по дуге окружности) или АТМС - автомат многоэлектродный для сварки сетки. Кроме букв в обозначение машины входят цифры, характеризующие номинальный сварочный ток в кА и модель или исполнение (две последние цифры). Например, МТ-1618 - машина с номинальным сварочным током 16 кА, модель 18. Изменения конструкции машины или типа аппаратуры управления отражаются в номере модели.
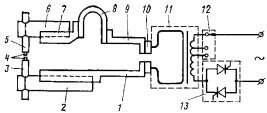
Рис. 2.71. Силовая электрическая схема машины точечной сварки
Электрическое устройство машины предназначено для обеспечения необходимого цикла нагрева металла в зоне сварки. Электрическое устройство точечной машины переменного тока (рис. 2.71), например, состоит из элементов вторичного контура 1-9, трансформатора 11, переключателя ступеней 12, контактора 13 и аппаратуры управления. Вторичный контур
181
включает электроды 4, непосредственно контактирующие с деталями, подводящие ток и передающие усилие; электрододержатели 3 и 5; нижнюю 2 и верхнюю 6 консоли; токопроводы 1, 7 и 9 и гибкую шину 8. Жёсткие элементы контура изготовляют из медного проката и отливают из меди или бронзы; гибкие шины чаще всего набирают из медной фольги. Принято также включать в число элементов вторичного контура машины вторичный виток трансформатора с выводными колодками 10. Электроды, электрододержатели, а иногда и консоли являются сменными частями машины, их конструкция и размеры определяются свариваемыми деталями. Размеры вторичного контура (вылет электродов и раствор консолей) и сечения токоведущих элементов определяют полное электрическое сопротивление контура.
Нарушение технологического процесса сварки может приводить к образованию дефектов соединения, наиболее опасным из которых является непровар, т.к. он обычно не обнаруживается внешним осмотром и может привести к полной потере прочности соединения (разрушению).
2.8.2. Шовная сварка
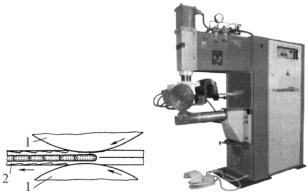
Шовная сварка - способ, при котором детали соединяются швом, состоящим из отдельных сварных точек (литых зон), перекрывающих или не перекрывающих одна другую. При сварке с перекрытием точек шов будет герметичным (рис. 2.72, а), а при сварке без перекрытия шов практически не отличается от ряда точек, полученных при точечной сварке.
Особенность шовной сварки состоит в том, что она выполняется с помощью двух (или одного) вращающихся дисковых электродов-роликов 1, между которыми с усилием сжаты
ипрокатываются соединяемые детали 2. К роликам подводится сварочный ток, который, как и при точечной сварке, нагревает
ирасплавляет металл в месте соединения.
Шовная сварка, выполняемая при непрерывном дви-
182
жении деталей и непрерывном протекании сварочного тока, называется непрерывной шовной сваркой. Такую сварку редко применяют из-за сильного перегрева поверхности деталей, контактирующей с роликами.
а |
б |
Рис. 2.72. Схема процесса (а) и машина шовной сварки МШ-3208 (б)
Наибольшее распространение имеет прерывистая шовная сварка, при которой детали перемещаются непрерывно, а ток включается и выключается на определенные промежутки времени и при каждом включении (импульсе) тока образуется единичная литая зона. Перекрытие литых зон, необходимое для герметичности шва, достигается при определенном соотношении скорости вращения роликов и частоты импульсов тока. Применяют также шаговую сварку, при которой детали перемещаются прерывисто (на шаг), а сварочный ток включается только во время их остановки, что улучшает охлаждение металла в контактах ролик - деталь по сравнению с непрерывным движением свариваемых деталей. Шовная сварка в большинстве случаев производится с наружным водяным охлаждением, что также снижает перегрев внешних слоев металла.
Разнообразные виды шовной сварки, встречаемые на практике, в основном различаются способом подвода сварочного тока (односторонний или двусторонний) и расположени-
183
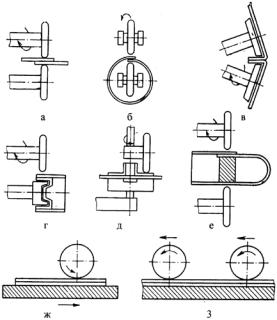
ем роликов относительно свариваемых деталей (рис. 2.73).
Рис. 2.73. Способы шовной сварки
Двусторонняя шовная сварка аналогична двусторонней точечной (рис. 2.73, а-е). Вместо одного из роликов может быть применена оправка, плотно контактирующая с внутренней деталью (рис. 2.73, г). Для сварки неподвижных деталей кольцевым швом на плоскости используется верхний ролик, который вращается вокруг своей оси, а также вокруг оси шва (рис. 2.73, д). Нижняя деталь контактирует с электродом, имеющим форму чашки. Иногда свариваемые детали устанавливают на медную шину, при этом подвод тока может быть двусторонний или односторонний. При сварке на шине возможны варианты подвижной (рис. 2.73, ж) и неподвижной шин, когда два ролика, к которым подведен ток, вращаются вокруг своих осей и катятся по деталям (рис. 2.73, з). При односторонней шовной сварке, как и при точечной, наблюдается
184
шунтирование тока в деталь, контактирующую с роликами.
2.9. Сварка трением
Процессу трения всегда сопутствует превращение части механической энергии в тепловую. При взаимном сухом трении двух металлических деталей температура в трущемся контакте растет пропорционально скорости относительного перемещения деталей и давлению, с которым создается контакт. В технике выделение тепла при трении рассматривается как вредное явление и с ним, за исключением редких случаев, ведется борьба. Одним из примеров полезного использования тепла, выделяющегося при трении, является процесс получения неразъемного соединения, названный сваркой трением.
Сварка трением является разновидностью сварки давлением, при которой механическая энергия, подводимая к одной из свариваемых деталей, преобразуется в тепловую, при этом генерирование тепла происходит непосредственно в месте будущего соединения.
Тепло может выделяться при вращении одной детали относительно другой (рис. 2.74, а), вставки между деталями (рис. 2.74, б, в), при возвратно-поступательном движении деталей в
плоскости стыка относительно малыми амплитудами ∆ и при звуковой частоте (рис. 2.74, г) и т.д. Детали при этом прижимаются постоянным или возрастающим во времени давлением Р. Сварка завершается осадкой и быстрым прекращением вращения.
В зоне стыка при сварке протекают следующие процессы. По мере увеличения частоты вращения свариваемых заготовок при наличии сжимающего давления происходит притирка контактных поверхностей и разрушение различых пленок, присутствующих на них в исходном состоянии. Граничное трение уступает место сухому. В контакт вступают отдельные микровыступы, происходит их деформация и образование ювенильных участков с ненасыщенными связями поверхностных атомов,
185