Материал: Технологические основы современных способов сварки. учебное пособие. Пешков В.В., Коломенский А.Б
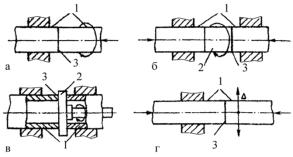
между которыми мгновенно формируются металлические связи и немедленно разрушаются вследствие относительного движения поверхностей.
Рис. 2.74. Схемы процесса сварки трением: 1 – свариваемые детали; 2
– вставка; 3 – зона сварки
Этот процесс происходит непрерывно и сопровождается увеличением фактической площади контакта и быстрым ростом температуры в стыке. С ростом температуры снижается сопротивление металла деформации и трение распространяется на всю поверхность контакта. В зоне стыка появляется тонкий слой пластифицированного металла, выполняющего как бы роль смазочного материала. Трение из сухого становится как бы граничным. Под действием сжимающего усилия происходит вытеснение металла из стыка и сближение свариваемых поверхностей (осадка). Контактные поверхности оказываются подготовленными к образованию сварного соединения: металл в зоне стыка обладает низким сопротивлением высокотемпературной деформации, оксидные пленки утонены, частично разрушены и удалены в грат, соединяемые поверхности активированы. После торможения, когда частота вращения приближается к нулю, наблюдается некоторое понижение температуры металла в стыке за счет теплоотвода. Осадка сопровождается образованием металлических связей по всей поверхности. На заключительной стадии проковки, под действием осевого усилия сжатия, которое либо остается на прежнем (как в стадии
186
нагрева) уровне, либо может быть увеличено, и температуры развиваются процессы объемного взаимодействия, способствующие повышению качества сварного соединения. Особенностью сварки трением является ограничение применения этого способа соединения формой и размерами сечения свариваемых деталей. При вращательном движении сварка трением позволяет получать хорошие результаты лишь в тех случаях, когда одна из подлежащих сварке деталей представляет собой тело вращения (стержень, трубу), ось которого совпадает с осью вращения, а другая деталь обладает плоской поверхностью.
Возможности применения сварки трением ограничиваются не только формой, но и размерами сечения свариваемых деталей в месте их сопряжения. Так, сваривать стержни диаметром более 200 мм нецелесообразно, потому что для реализации этого процесса потребовались бы машины с двигателями мощностью порядка 500 кВт при скорости вращения порядка 2 с-1 и
с осевым усилием более 3 106 Н. Сооружение такой машины и ее эксплуатация были бы настолько дорогими, что не окупили бы выгоды, которые может дать сварка трением.
Не удается сварить даже в лабораторных условиях и стержни диаметром менее 3,5 мм, для которых нужна установка со скоростью вращения шпинделя порядка 200 с-1 и сложным устройством для осуществления мгновенного его торможения. Расчеты и опыт практического применения сварки трением показывают, что ее пока целесообразно применять для сварки деталей диаметром от 6 до 100 мм. Наиболее эффективно применение сварки трением в сфере изготовления режущего инструмента при производстве составных сварно-кованых, сварно-литых или сварно-штампованных деталей. Она оказывается незаменимой при соединении трудносвариваемых или вовсе не сваривавшихся другими способами разнородных материалов, например, стали с алюминием, аустенитных сталей с перлитными и т.п. Эффективно применение сварки трением и для соединения пластмассовых заготовок.
187
Основными технологическими параметрами процесса сварки трением являются: частота (скорость) вращения, удельное давление в процессе нагрева и проковки, время нагрева и величина осадки деталей.
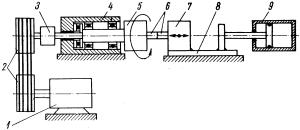
Рис. 2.75. Принципиальная конструктивно-кинематическая схема
машины для сварки трением
Машины для сварки трением обычно содержат в себе следующие основные узлы (рис. 2.75): привод вращения шпинделя 1 с ременной передачей 2; фрикционная муфта 3 для сцепления шпинделя с приводным устройством; тормоз 4 для торможения шпинделя; два зажима для крепления свариваемых заготовок 7; передняя бабка 5 со шпинделем, несущим на себе вращающийся зажим 6; задняя бабка 8 с неподвижным зажимом; пневматические или гидравлические цилиндры 9, обеспечивающие создание необходимого рабочего (осевого) давления машины; пневматическая, пневмогидравлическая или гидравлическая схема управления силовым приводом машины; шкаф управления.
В большинстве машин в состав привода вращения входят трехфазный асинхронный электродвигатель, клиноременная передача с зубчатым ремнем. В машинах для микро- и прецизионной сварки, шпиндель которых должен развивать очень высокую частоту вращения (80-650 с-1), в качестве привода используются пневматические турбинки, которые характеризуются быстрым разгоном и торможением, позволяют обходиться без передачи при помощи непосредственного сочленения вала со шпинделем машины.
188
Все промышленное оборудование для сварки трением можно разделить на две группы: универсальное и специализированное. Специализированное предназначено для сварки одной детали или группы однотипных деталей, размеры и материал которых заранее известны при проектировании машин. В большинстве случаев это машины - автоматы или полуавтоматы, рассчитанные на эксплуатацию в условиях массового или крупносерийного производства.
Серийно выпускаются универсальные машины со следующими характеристиками (табл. 2.6).
Таблица 2.6 Характеристики оборудования для сварки трением
Параметры |
|
Тип машины |
|
|
МФ- |
МФ- |
MCT- |
MCT- |
|
|
327 |
362 |
120-02 |
120-03 |
Номинальная мощность, кВт |
10 |
10 |
200 |
160 |
Максимальное осевое усилие, кН |
|
|
|
|
при проковке, |
50 |
50 |
1200 |
1200 |
при нагреве |
50 |
50 |
450 |
450 |
Частота вращения шпинделя, с-1 |
25 |
25 |
5 |
6 |
Диаметр свариваемых заготовок, мм |
10-22 10-22 |
- |
73-168 |
|
Процесс сварки трением с успехом используется также для восстановления изношенных деталей. Так как при этом не происходит расплавления металла, то правильнее было бы пр и- менять в данном случае термин «наварка», а не «наплавка».
На рис. 2.76 (а) показана схема выполнения наварки проволоки. Пруток 1 вращается с большой скоростью n1, и его торец прижимается усилием P к детали 2, которая поворачивается со скоростью n2 по мере образования валика. Когда нужно наваривать деталь на большой длине, ее перемещают еще в осевом направлении так, чтобы накладываемые по винтовой линии валики 3 перекрывались по краям.
189
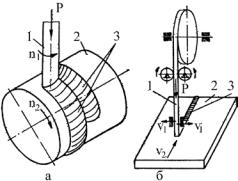
Рис. 2.76. Схемы процессов наварки трением с использованием вращения(а) и вибрации(б) присадочного металла
Таким способом можно наваривать не только цилиндрические, но и любые другие поверхности в любом пространственном положении. Наваренные слои имеют удовлетворительные показатели по прочности и твердости, а затраты электроэнергии меньше, чем при электродуговых способах наплавки.
Но этот способ имеет и существенные недостатки:
-вращательное движение не позволяет применять для наварки длинные прутки;
-трудно обеспечить непрерывную подачу прутка к месту наварки через вращающийся шпиндель, а из-за необходимости сохранить жесткость прутка нельзя делать его вылет из шпинделя достаточно большим. Поэтому процесс нужно вести с частыми перерывами. Названные недостатки ограничивают возможность автоматизации процесса наварки.
Более перспективной является схема наварки с использованием вибротрения (рис.2.76, б), которая позволяет избежать указанных недостатков. Этот способ заключается в том, что присадочный металл 1 в виде проволоки или полосы непрерывно подается роликами из бухты к местунаварки 3. Концевая часть присадочного металла прижимается с определенным усилием Р к навариваемой детали 2 и совершает вибрационное
190