Материал: Технологичность конструкции изделия. методические указания к проведению практических занятий и выполнению самостоятельной работы по дисциплине «Конструирование отливок». Печенкина Л.С
ФГБОУ ВПО "Воронежский государственный технический университет"
Кафедра физики, химии и технологии литейных
процессов
ТЕХНОЛОГИЧНОСТЬ КОНСТРУКЦИИ ИЗДЕЛИЯ
МЕТОДИЧЕСКИЕ УКАЗАНИЯ
к проведению практических занятий и выполнению самостоятельной работы по дисциплине «Конструирование отливок», дипломному проектированию по специальности
150104 «Литейное производство черных и цветных металлов» и по направлению 150400.62 «Металлургия»,
профилю «Технология литейных процессов»
очной формы обучения
Воронеж 2012
Составитель канд. техн. наук Л.С. Печенкина
УДК 621.74
Технологичность конструкции изделия: методические указания к проведению практических занятий и выполнению самостоятельной работы по дисциплине «Конструирование отливок», дипломному проектированию по специальности 150104 «Литейное производство черных и цветных металлов» и по направлению 150400.62 «Металлургия», профилю «Технология литейных процессов» очной формы обучения / ФГБОУ ВПО "Воронежский государственный технический университет"; сост. Л.С. Печенкина. Воронеж, 2012. 56 с.
В методических указаниях приведены методики расчета и выбора конструктивных элементов литых деталей в зависимости от материала и условий эксплуатации.
Методические указания предназначены для использования студентами при изучении курса «Конструирование отливок», при выполнении курсовых работ и дипломных проектов.
Методические указания подготовлены в электронном виде в текстовом редакторе MS Word 2003 и содержатся в файле Мет. указ. ТКИ.doc.
Табл. 12. Ил. 48. Библиогр.: 7 назв.
Рецензент канд. физ.-мат. наук, доц. А.А. Лукин
Ответственный за выпуск зав. кафедрой д-р физ.-мат. наук, проф. А.А. Щетинин
Издается по решению редакционно-издательского совета Воронежского государственного технического университета
©ФГБОУ ВПО "Воронежский государственный
технический университет", 2012
1. Выбор материала для отливок
Основными факторами, определяющими выбор материала для отливок, являются механические. Физико-химические, технологические свойства и стоимость сплава. Правильно выбранный материал должен обеспечивать надежную и долговечную работу литой детали при минимальной стоимости сплава и минимальных затратах на технологические процессы литья и механическую обработку отливок.
Выбор материала, обеспечивающего прочность и надежность работы детали, производится в зависимости от величины и характера нагрузок, действующих на деталь во время её работы. По этим нагрузкам расчетом определяют максимальные напряжения, возникающие в опасных сечениях детали, а затем, принимая соответствующий запас прочности литой детали, устанавливают допускаемое напряжение в материале.
Материал для литой детали выбирается путем сопоставления полученного допускаемого напряжения с величинами показателей механических свойств различных сплавов, установленных соответствующими государственными стандартами (ГОСТ). Наиболее распространенными материалами для машиностроительных деталей являются чугун, сталь и алюминиевые сплавы. Меньшее применение для отливок имеют сплавы на медной основе - бронзы и латуни, а также магниевые и цинковые сплавы. В последнее время в промышленности начинают осваиваться отливки из титановых сплавов.
Для предварительного, ориентировочного выбора материала отливок, обеспечивающего прочность литых деталей, можно пользоваться сводной таблицей, где приведены минимальные и максимальные значения показателей прочности литейных сплавов.
При выборе материала для изготовления литых деталей необходимо учитывать, что расчет на прочность (определение допускаемых напряжений в материале) ведется, исходя из статических нагрузок на деталь. Поэтому для обеспечения надежной работы детали в эксплуатации обязательно нужно учитывать, подвергается ли деталь воздействию динамических и знакопеременных нагрузок.
При воздействии на литые детали динамических нагрузок следует выбирать материал, обладающий необходимым сочетанием показателей прочностных свойств сплава (Gв, Gт, НВ), с показателями его пластичности и вязкости (δ, ψ, α н).
Окончательный выбор и уточнение марки сплава для отливок производится на основании анализа механических, технологических свойств сплавов и их стоимости.
Механические свойства литейных сплавов
Наименование сплава |
Предел прочности при растяжении |
Предел текучести при растяжении |
Предел прочности при изгибе |
Относительное удлинение |
Ударная вязкость |
МПа |
% |
Дж/ см2 |
|||
1 |
2 |
3 |
4 |
5 |
6 |
Серый чугун |
100-450
|
-
|
280-650
|
-
|
-
|
Ковкий чугун |
300-800
|
-
|
-
|
1,5-12
|
-
|
Высокопрочный чугун с шаровидным графитом |
380-1200 |
240-900 |
- |
2-17 |
13-60 |
Продолжение таблицы
1 |
2 |
3 |
4 |
5 |
6 |
Легированный чугун |
40-500
|
-
|
100-700
|
2-25
|
-
|
Углеродистая сталь |
400-860
|
200-470
|
-
|
10-24
|
25-50
|
Легированная сталь |
450-1400
|
280-1200
|
-
|
5-30
|
40-50
|
Высоколегированная сталь |
450-1150
|
180-900
|
-
|
3-50
|
15-250
|
Бронзы оловянные |
150-210
|
-
|
-
|
8-4
|
-
|
Бронзы безоловянные |
58,7-607
|
-
|
-
|
2-20
|
-
|
Алюминиевые сплавы |
120-350
|
- |
-
|
0,5-15
|
-
|
Магниевые сплавы |
117-235 |
83-176
|
-
|
1-6
|
-
|
Латуни
|
150-700 |
140-300 |
- |
4-20 |
- |
Цинковые сплавы |
200-580 |
- |
5-30 |
- |
- |
2. Конструирование литых деталей с учетом требований технологии изготовления литейных форм
2.1. Выбор габаритов литой детали
В современном литейном производстве около 60 % всех отливок производится в песчаных формах с применением машинной формовки. Машинная формовка обеспечивает высокую производительность труда, необходимую точность размеров и качество поверхности отливок.
Возможность изготовления форм машинной формовкой определяется размерами рабочего стола формовочных машин. Поэтому при конструировании, габаритные размеры литых деталей следует выбирать такими, чтобы они вписывались в размеры опок, размещаемых на рабочих столах соответствующих формовочных машин.
Наиболее распространенные в литейном производстве формовочные машины имеют размеры рабочих столов, на которых могут размещаться опоки размерами «в свету», мм, :
длина от 500 до 2500
ширина от 400 до 2500
высота от 150 до 800
Этими размерами и следует руководствоваться при выборе габаритов литых деталей.
2.2. Внешняя форма деталей
Важнейшим фактором, определяющим технологичность литой детали, является общая форма или конфигурация отливки. В зависимости от конфигурации отливки выбирается способ формовки, расположение разъема модели и формы, размеры опок, количество стержней и их границы, место подвода металла, конструкция и размеры литниковой системы. Поэтому литые детали должны быть по возможности компактными и представлять в своей основе простую геометрическую фигуру или сочетание правильных геометрических фигур. Такие элементы детали как ребра, фланцы, бобышки должны быть подчинены общему построению основной части отливки. С целью облегчения формовки, уменьшения внутренних напряжений при усадке выступающие части, имеющиеся почти в каждой отливке, следует доводить до минимальных размеров. Кроме того, следует избегать расположения в одном направлении выступающих частей отливки на поверхности. Рекомендуется располагать их таким образом, чтобы не было торможения формой усадки металла (рис. 2.1).
нетехнологично
технологично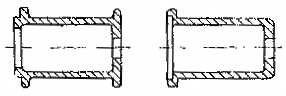
Рис. 2.1. Расположение выступающих частей на поверхности отливки
Выступающие части целесообразно переносить внутрь отливки, где они могут выполняться одним и тем же стержнем, образующим внутреннюю полость отливки (рис. 2.2).
нетехнологично
технологично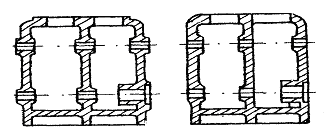
Рис. 2.2. Изменение конфигурации отливки для упрощения формовки
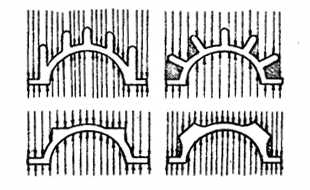
Возможность свободного извлечения модели из формы определяется по «методу теней». Для этого мысленно освещают литую деталь параллельными световыми лучами перпендикулярно плоскости разъёма формы. При наличии теневых участков в литой детали (рис. 2.3) извлечь модель из формы невозможно: теневые участки образуются при неправильном расположении выступающих платиков, бобышек, ребер, уклонов стенок и поднутрений у детали. Изготовление формы для таких отливок требует применения отъемных частей у модели или установку в форме специальных стержней. Отливки без теневых участков имеют упрощенную внешнюю форму, менее трудоемки в изготовлении по сравнению с отливками, имеющими теневые участки.