Материал: Технологичность конструкции изделия. методические указания к проведению практических занятий и выполнению самостоятельной работы по дисциплине «Конструирование отливок». Печенкина Л.С
Рис. 2.3. Проверка конструкции деталей на возможность свободного извлечения модели из формы
Необходимо избегать соединения в одной отливке крупных толстостенных корпусов и мелких элементов, требующих точности выполнения. В этом случае сложную отливку целесообразно разделить на несколько простых и затем присоединить их к основному корпусу сваркой, шпильками или болтами.
Наружная конфигурация литой детали должна обеспечивать при формовке минимальное количество разъемов модели и формы, причем поверхность разъема модели для удобства формовки рекомендуется располагать в одной плоскости (рис. 2.4).
технологично
нетехнологично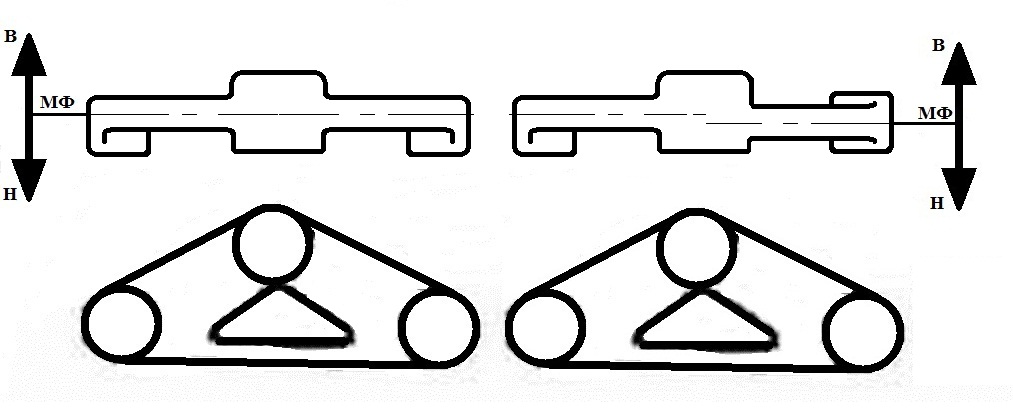
Рис. 2.4. Разъем модели в зависимости от конструкции отливки
При определении поверхности разъема формы необходимо помнить, что для достижения точности размеров отливки и для предотвращения возможного смещения одной половины формы по отношению к другой, более целесообразна формовка по цельной неразъемной модели. При этом модель, если возможно, целиком помещается в одной (лучше всего в нижней) части формы. Осуществить это мероприятие в некоторых случаях можно небольшим изменением очертания детали (рис. 2.5)
нетехнологично
технологично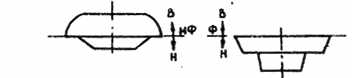
Рис. 2.5. Разъем формы в зависимости от конструкции отливки
Выбор разъема модели определяет базу для её приготовления. Эту базу для изготовления модели надо обязательно стремиться сделать общей с базой для механической обработки отливки.
2.3. Конструктивные уклоны вертикальных стенок
Для облегчения
удаления модели из формы её боковые
поверхности, перпендикулярные к плоскости
разъема, выполняются с уклоном, называемого
конструктивным. Конструктивные уклоны
на чертежах указываются величиной α в
мм или отношением
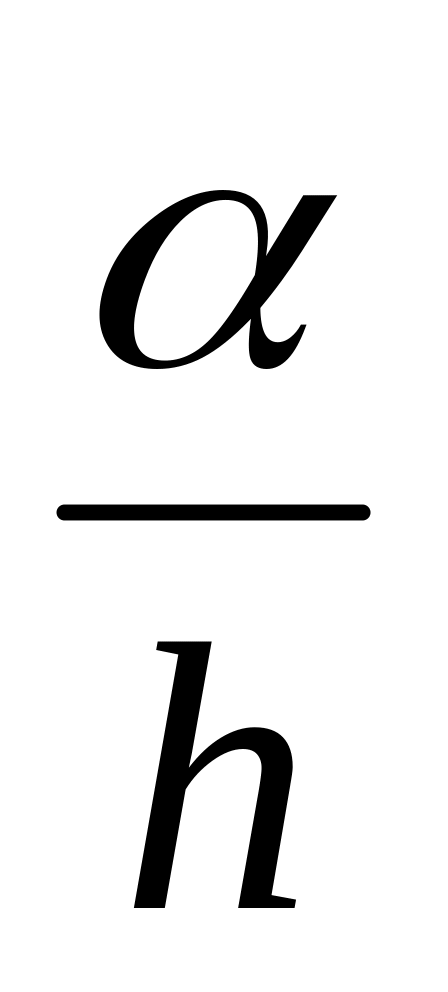 .
Рекомендуемая величина конструктивных
уклонов приведена в табл. 2.1.
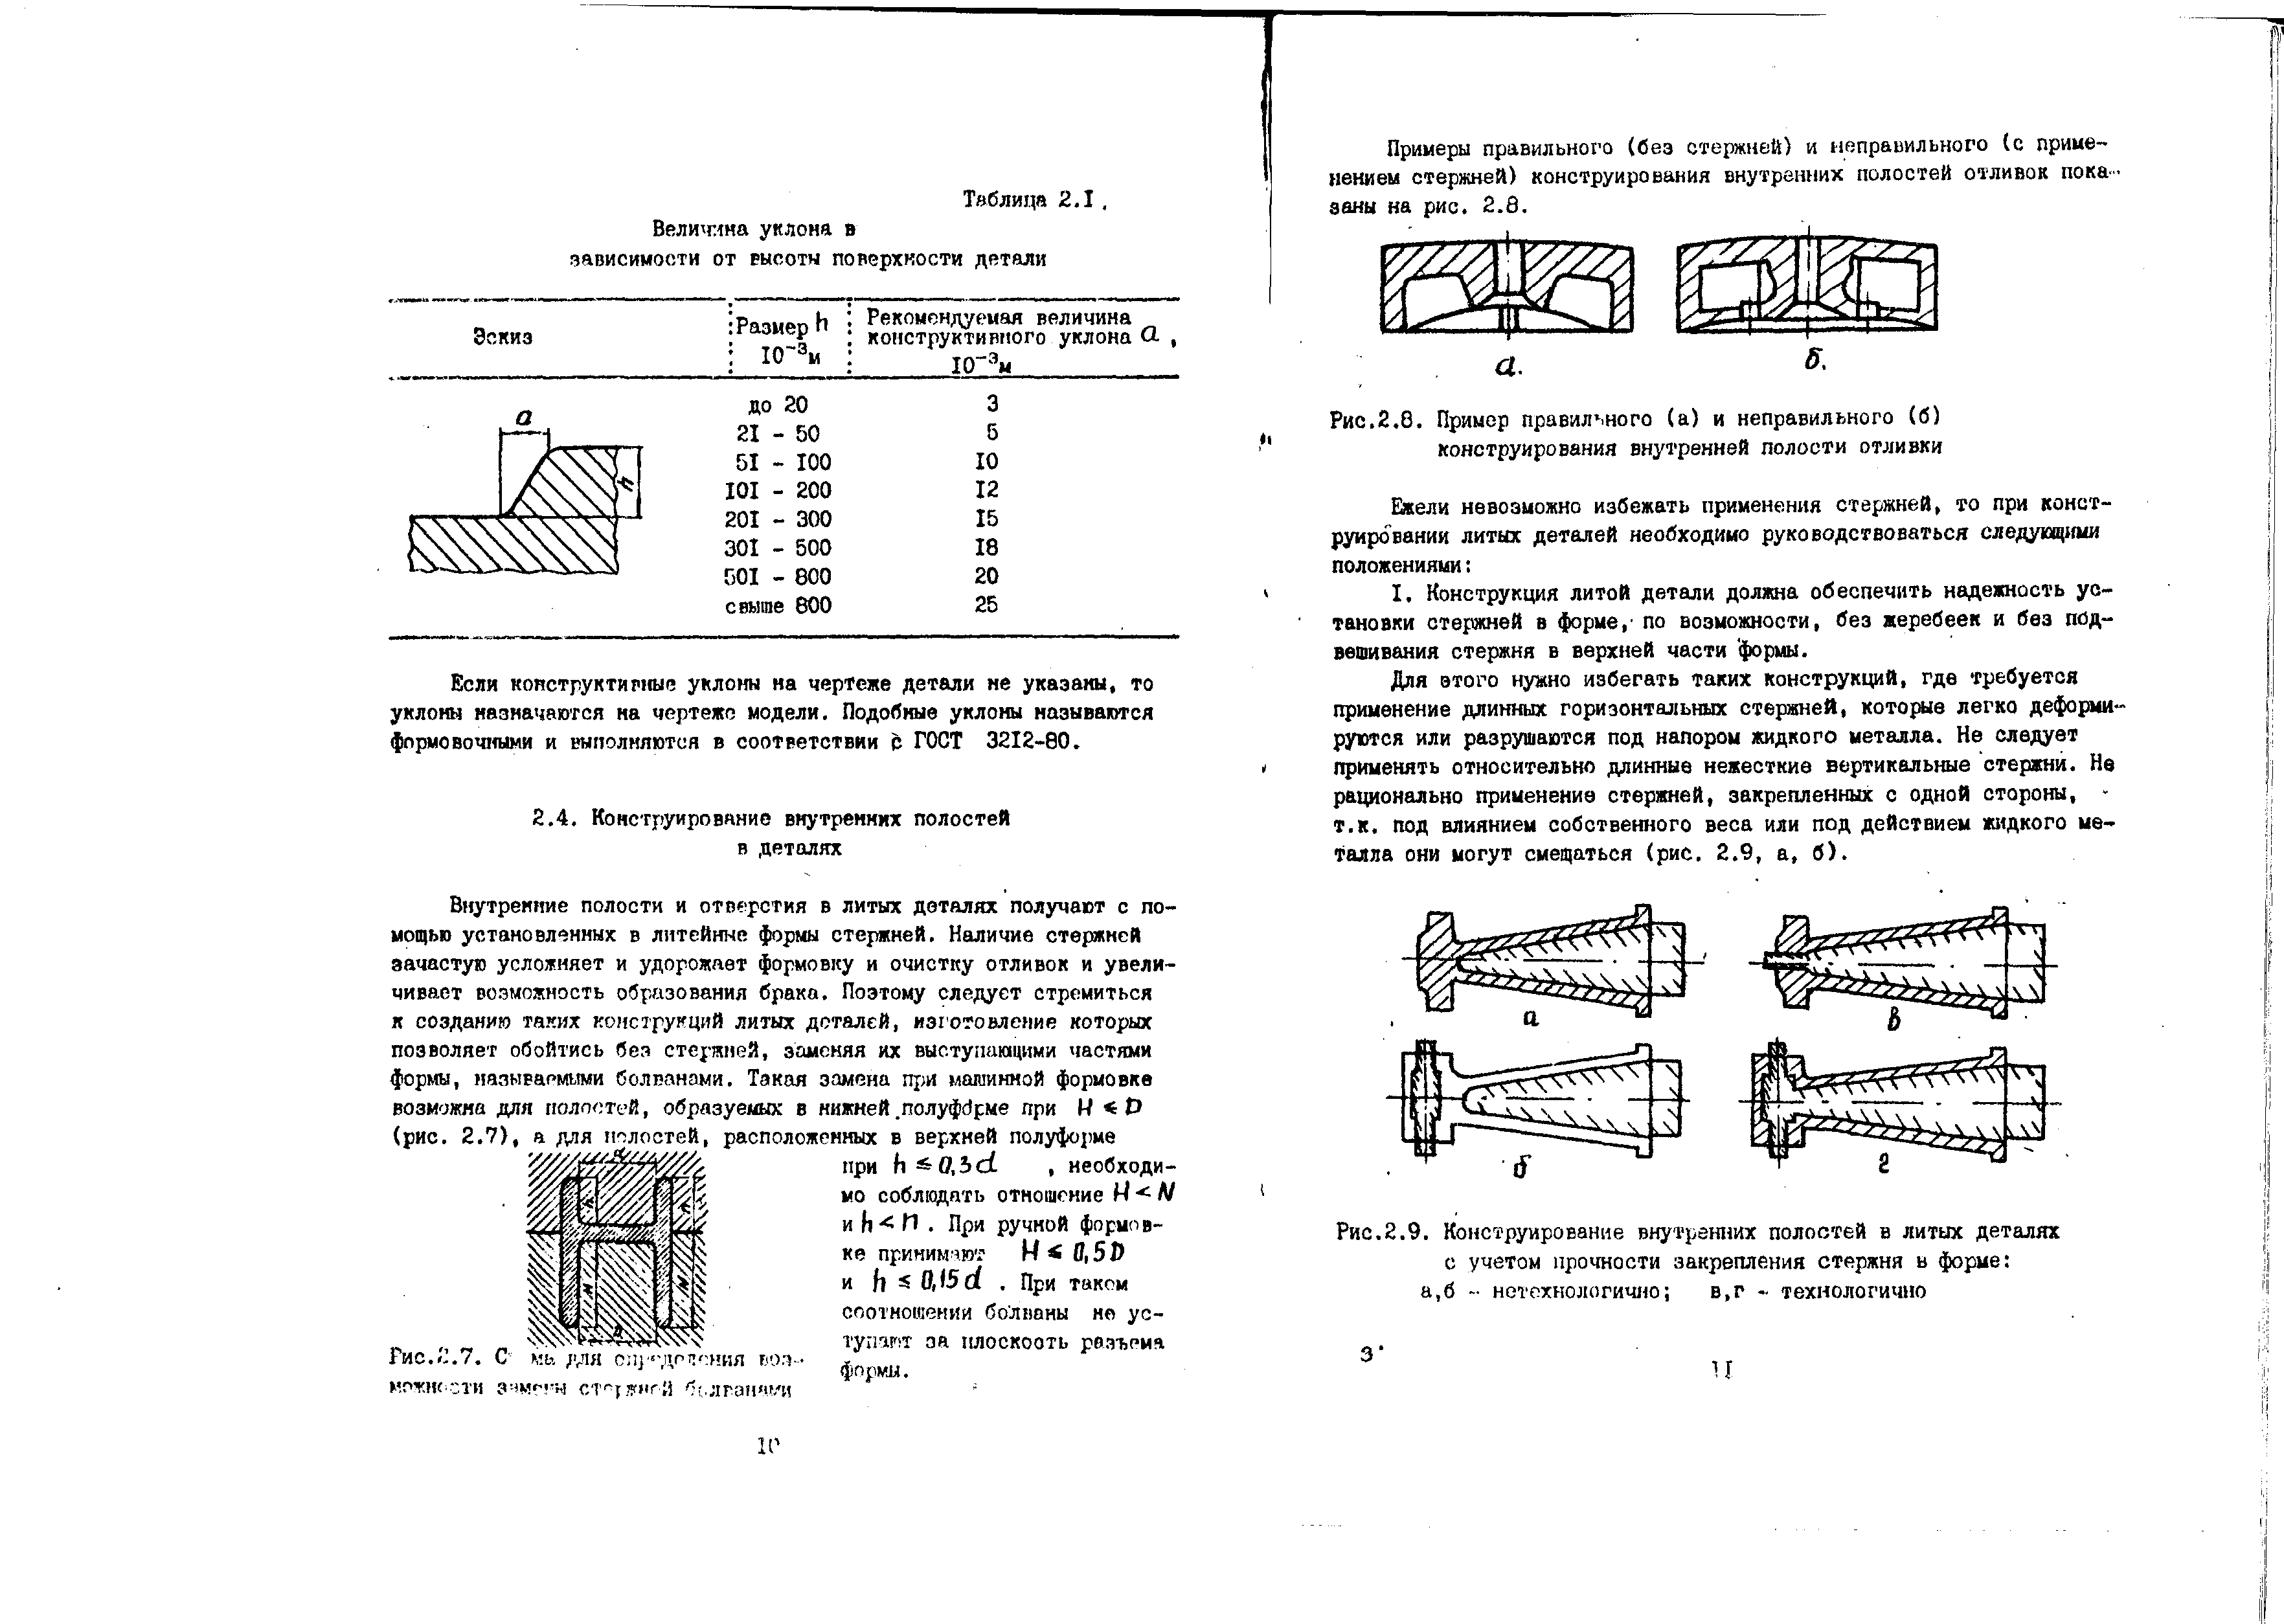
Угол наклона конструктивного уклона местных невысоких утолщений стенок (бобышек, приливов, планок) рекомендуется увеличивать до 30º-50º (рис. 2.6).
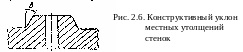
Правильный выбор величины и направления конструкт уклонов позволяет установить наиболее рациональную толщину стенок отливки, обеспечивающую минимальный расход материала.
Если конструктивные уклоны на чертеже детали не указаны, то уклоны назначаются на чертеже модели. Подобные уклоны называются формовочными и выполняются в соответствии с ГОСТ 3212-92.
Таблица 2.1
Величина уклона в зависимости от высоты поверхности детали
Эскиз |
Размер h 10-3м |
Рекомендуемая величина конструктивного уклона a, 10-3м |
|
До 20 21-50 51-100 101-200 201-300 301-500 501-800 Свыше 800 |
3 5 10 12 15 18 20 25 |
2.4. Конструирование внутренних полостей в деталях
Внутренние полости и отверстия в литых деталях получают с помощью установленных в литейные формы стержней. Наличие стержней зачастую усложняет и удорожает формовку и очистку отливок и увеличивает возможность образования брака. Поэтому следует стремиться к созданию таких конструкций литых деталей, изготовление которые позволяет обойтись без стержней, заменяя их выступающими частями формы, называемыми болванами. Такая замена при машинной формовке возможна для полостей, образуемых в нижней полуформе при H≤D (рис2.7), а для полостей расположенных в верхней полуформе при необходимости соблюдать отношение h≤0.3d, необходимо соблюдать отношение H<N и h<n. H≤0,5D и h≤ 0,15d. При таком соотношении болваны не уступают за полость разъема формы.
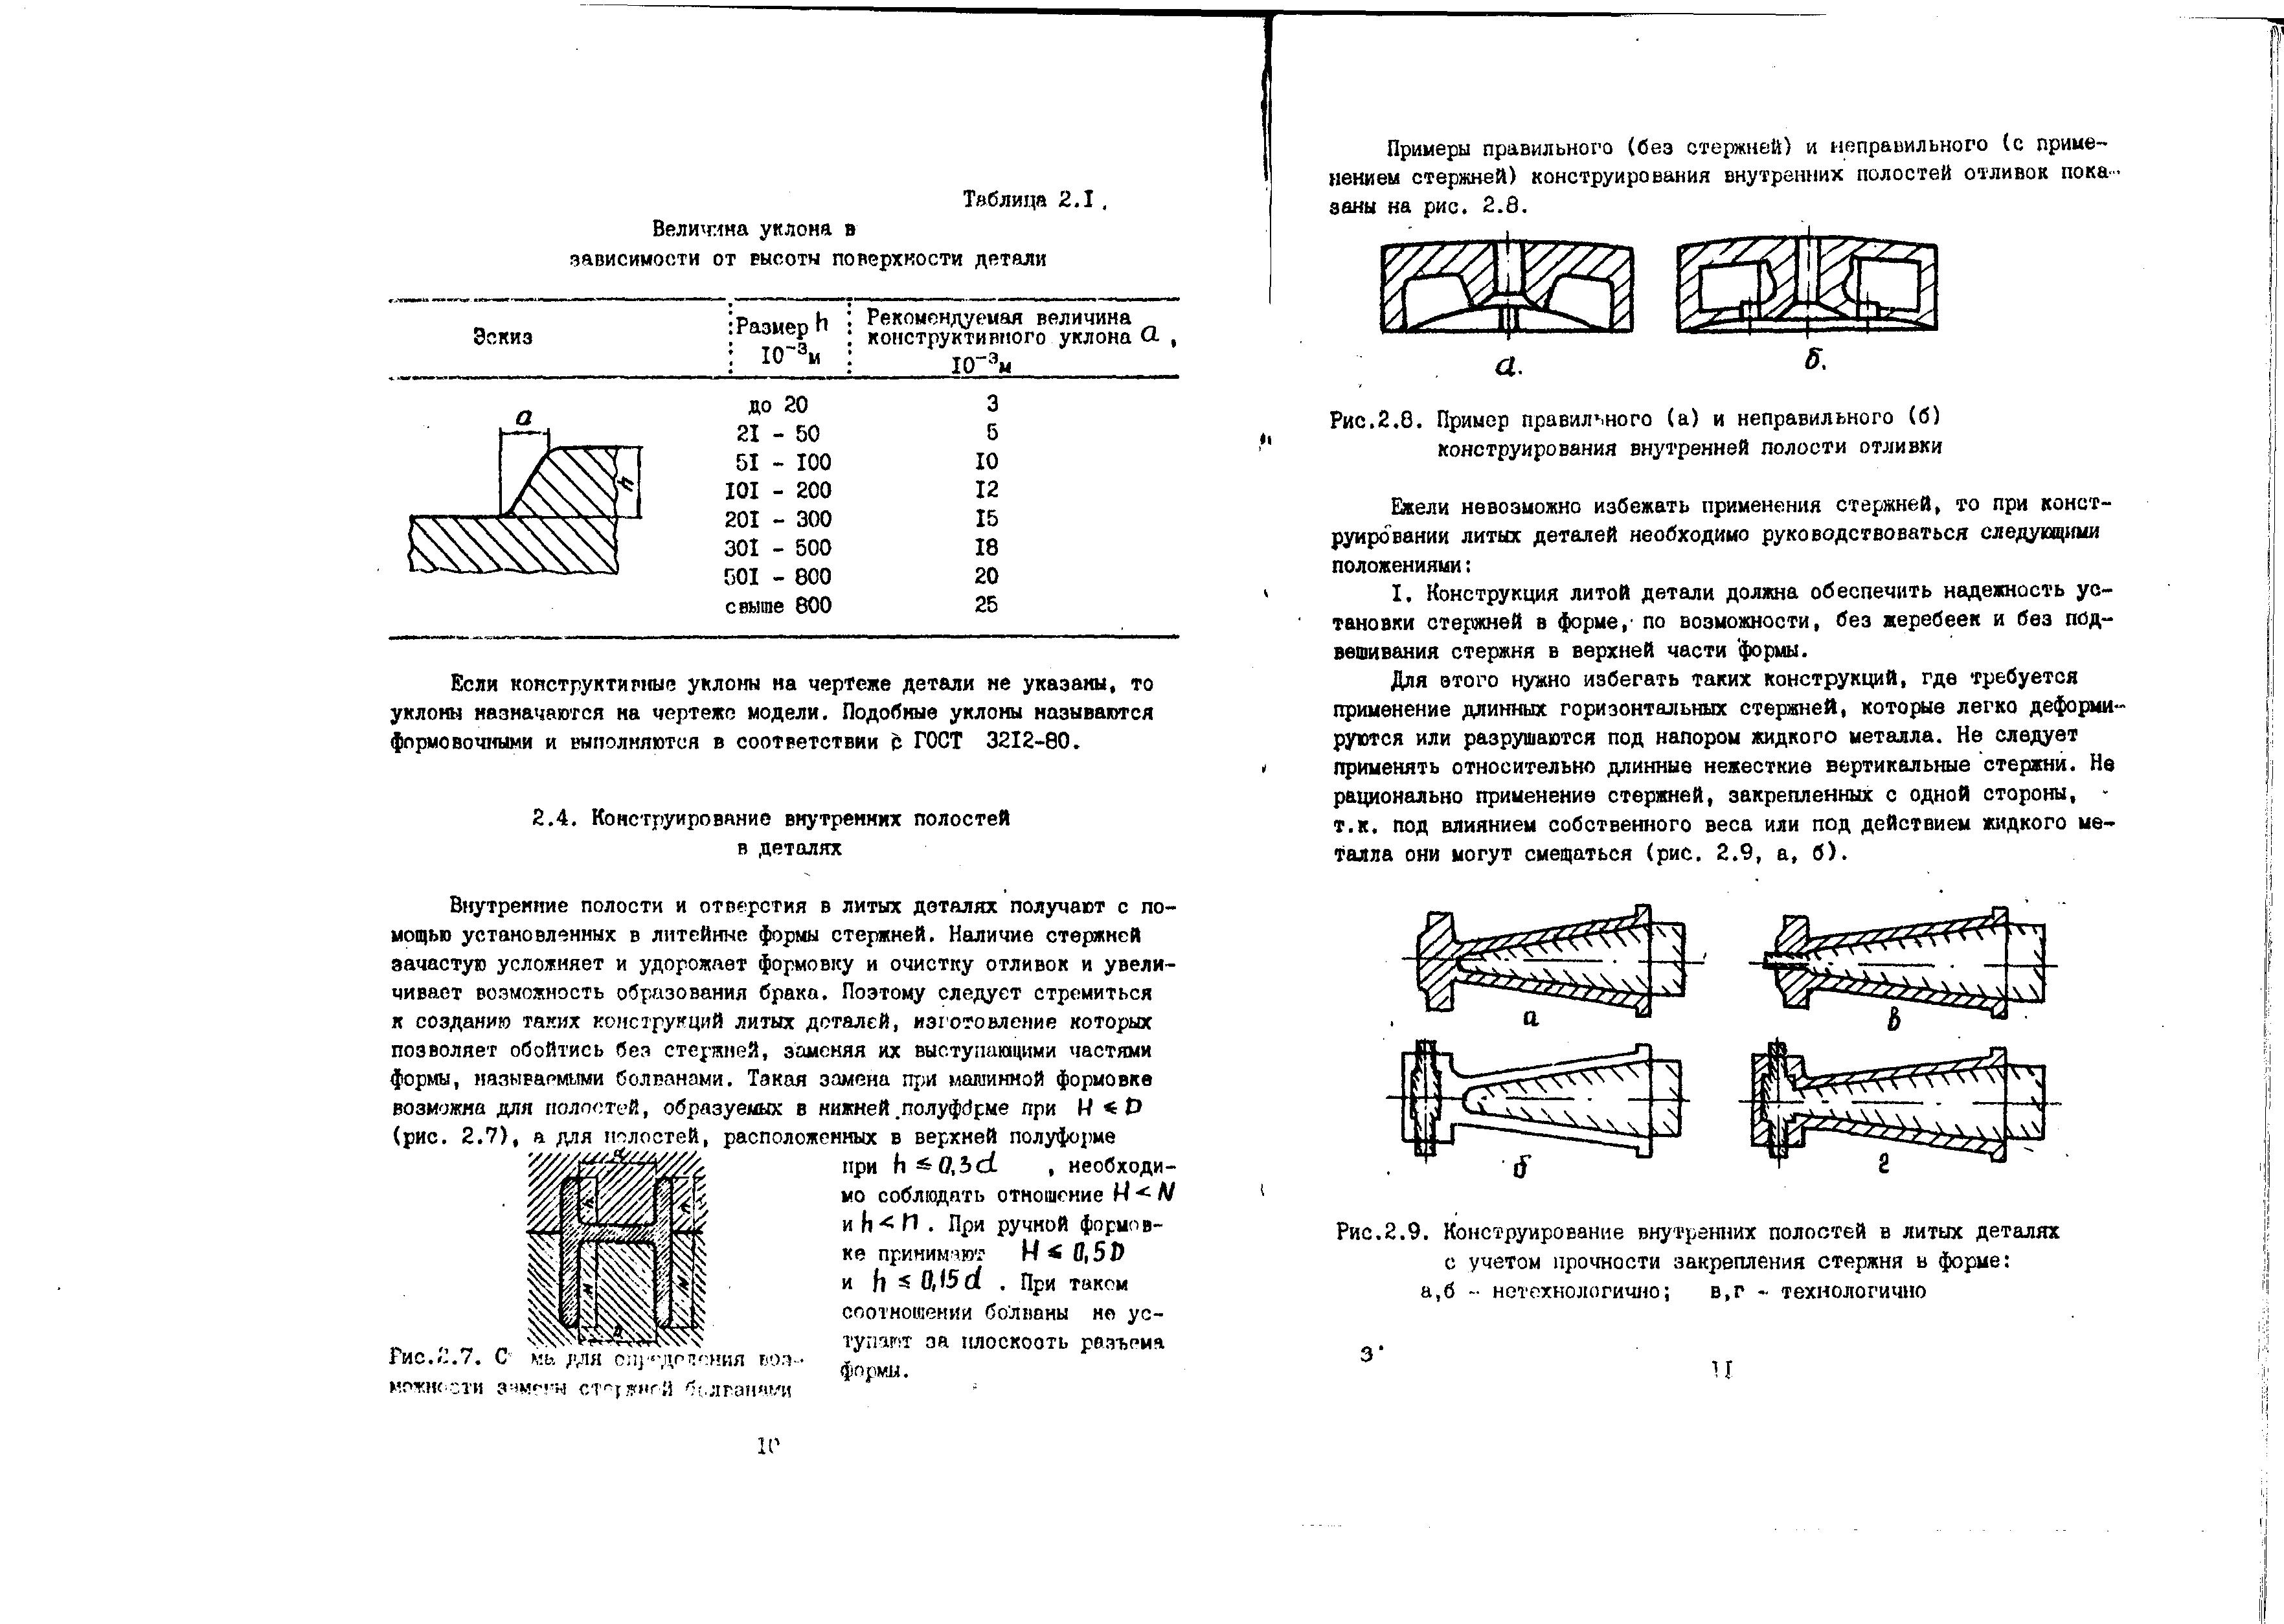
Рис. 2.7. Схема для
определения возможности замены стержней
болванами
Примеры правильного ( без стержней) и неправильного (с применением стержней) конструирования внутренних полостей отливок показаны на рис. 2.8
а
б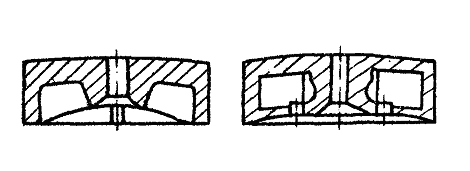
Рис. 2.8. Пример правильного (а) и неправильного (б) конструирования внутренней полости отливки
Если невозможно избежать применения стержней, то при конструировании литых деталей необходимо руководствоваться следующими положениями:
1. Конструкция литой детали должна обеспечить надежность установки стержней в форме, по возможности, без жеребеек и без подвешивания стержня в верхней части формы.
Для этого нужно избегать таких конструкций, где требуется применение длинных горизонтальных стержней, которые легко деформируются или разрушаются под напором жидкого металла. Не следует применять относительно длинные вертикальные стержни. Не рационально применение стержней, закрепленных с одной стороны, так как под влиянием собственного веса или под действием жидкого металла они могут смещаться (рис. 2.9, а, б).
а
в
б
г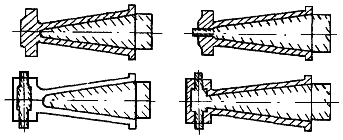
Рис. 2.9. Конструирование внутренних полостей в литых деталях с учетом прочности закрепления стержня в форме: а, б – нетехнологично; в, г – технологично
В этом случае для устранения перекоса стрежня в форме рекомендуется предусматривать дополнительное технологическое отверстие в детали для более надежного закрепления стержня на двух или трех знаковых опорах (рис. 2.9, в, г), с последующей, если это необходимо, установкой заглушек.
Нужно помнить, что установка стержней на жеребейках нежелательна, т.к. они не всегда свариваются с основным металлом.
2. Конструкция отливки должна обеспечить свободное и легкое удаление газов из стержней.
Поэтому в отливке следует предусматривать отверстия, допускающие устройство каналов, выводящие газ кратчайшим путем. Каналы должны быть достаточного сечения и не иметь поворотов, оказывающих большое сопротивление выходящим газам.
На рис 2.10, а показан барабан, внутренняя полость которого выполняется стержнем. Газы из стержня выводятся через отверстие 1 размещенное неправильно, т.к. газы должны отводиться с самых верхних точек стержня, как показано на рис. 2.10, б (отверстие 3).
б
а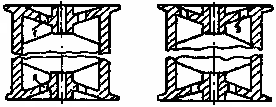
Рис. 2.10. Конструкция барабана: а – неправильная; б – правильная
Для определения суммарной площади технологических и конструктивных отверстий (м2), предназначенных для отвода газа из внутренних стержней отливок предложена формула
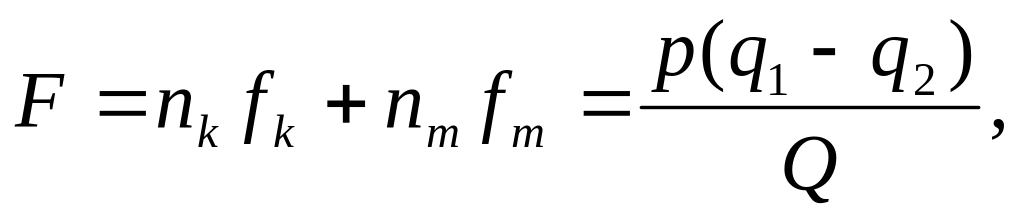
где Р – вес стержня в кг;
q1 – наибольшая допустимая газотворность стержня м3/кг;
q2 – остаточная газотворность отработанной смеси после выбивки стержня в м3/ кг;
nт – количество технологических отверстий;
nк – количество конструктивных отверстий;
fт – площадь одного технологического отверстия;
fк – площадь одного конструктивного отверстия;
Q – количество газа ( м3), проходящего через 1 м2 площади отверстий.
3. Конструкция отливки должна позволять свободно удалять из внутренних полостей стержневую смесь и каркасы.
Необходимость удаления стержней из отливок требует придания им, а следовательно и внутренним полостям, соответствующей формы и размеров.
Тонкостенные стрежни сложны в изготовлении и трудно удаляются из отливок. Еще больше усложняет очистку, так называемая, металлизация стержней. Возможность металлизации тем больше, чем меньше стержень и больше толщина стенки отливки, выше температура и жидкотекучесть металла. Поэтому толщина стержней длиной 100 мм при отливке деталей из черных сплавов должна быть не менее 10 мм. Короткие участки детали могут иметь толщину стержней 8 мм и в отдельных впадинах длиной не более двух толщин наиболее массивной стенки- 6 мм. Для цветных сплавов минимальная толщина стержней составляет соответственно 8, 6, 4 мм.
4. Очертание внутренних полостей проектируют так, чтобы хотя бы одна сторона была плоской для удобства машинного изготовления и транспортирования.
5. Рекомендуется избегать в стержнях большого количества выступающих частей, тормозящих усадку и создающих внутренние напряжения в отливке, являющиеся иногда причиной трещин в литых деталях (рис. 2.11).
а
б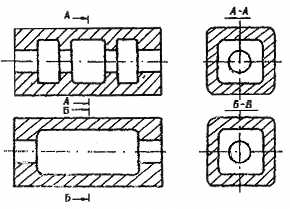
Рис. 2.11. Проектирование внутренней полости с учетом уменьшения напряжений в литой детали: а – неправильная; б – правильная.
2.5. Наружные приливы
При конструировании литых деталей большое внимание следует уделять форме и месту расположения наружных приливов: платиков, бобышек, буртов и т.п.
Желательно конструировать литую деталь с минимальным количеством наружных приливов, т.к. во многих случаях они затрудняют извлечение модели из формы, образуют узлы сосредоточения металла, являются причиной возникновения усадочных раковин и рыхлот (особенно при литье деталей из сплавов с большой объемной усадкой).
При конструировании наружных приливов необходимо учитывать следующие рекомендации:
1. Приливы целесообразно располагать так, чтобы поверхность разъема формы проходила по приливам. При этом условии модель свободно извлекается из формы без применения отъемных частей или стержней.
2.Располагать бобышки и приливы лучше всего на горизонтальных либо наклонных поверхностях, причем можно бобышки заменить приливами, чтобы они не препятствовали удалению модели из формы (рис.2.12).
3. При большом количестве разрозненных платиков одинаковых или разных по конфигурации расположенных вне разъема формы (рис. 2.13,а) их следует объединить по крайним точкам в один общий платик. Придав ему форму, удобную для извлечения модели (рис. 2.13,б).
4. Наименьшую высоту бобышек и платиков, обеспечивающую свободную механическую обработку их поверхности следует принимать согласно табл.2.2. Высота бобышек, платиков и других приливов не должна превышать толщину стенки, на которой они находятся.
5. Механически обрабатываемые поверхности бобышек и приливов не рекомендуется располагать на одном уровне, чтобы обеспечить обработку детали за один проход.
6. Бобышки и платики с обрабатываемыми поверхностями следует располагать на разных уровнях с необрабатываемыми поверхностями.
Правильно
Неправильно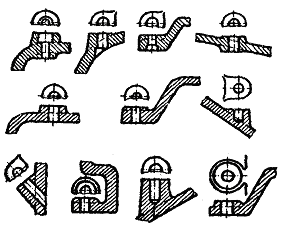
Рис. 2.12. Примеры расположения бобышек и приливов на отливке
б
а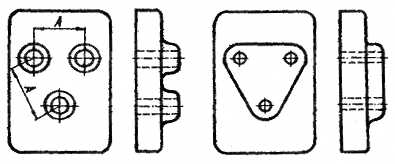
Рис. 2.13. Конструирование приливов и бобышек:
а - нетехнологичная конструкция;
б - технологичная конструкция
Таблица 2.2
Наименьшая высота бобышек и платиков
Наибольший габаритный размер детали, м-3 |
Наименьшая высота бобышки, м-3 |
Наибольший габаритный размер детали, м-3 |
Наименьшая высота бобышки, м-3 |
До50 50-250 250-500 500-750 750-1000 |
2 3 4 6 8 |
1000-1250 1250-1500 1500-1750 1750-2000 свыше 2000 |
10 12 14 16 20 |