Материал: Технологичность конструкции изделия. методические указания к проведению практических занятий и выполнению самостоятельной работы по дисциплине «Конструирование отливок». Печенкина Л.С
Таблица 3.8
Поправочные коэффициенты для определения литых отверстий в отливках из углеродистой стали
Отверстие |
Сечение отверстия |
Определяемая величина |
Коэффициент |
|
Сквозное |
Квадратное |
Сторона квадрата |
1,2 |
|
Прямоугольное |
Соотношение сторон <2:1 |
Меньшая сторона |
1 |
|
Соотношение сторон >2:1 |
Меньшая сторона |
0,7 |
||
Закрытое с одной стороны |
Круглое |
Диаметр |
1,2 |
|
Квадратное |
Сторона квадрата |
1,4 |
||
Прямоугольное |
Соотношение сторон <2:1 |
Меньшая сторона |
1,2 |
|
Соотношение сторон >2:1 |
Меньшая сторона |
0,8 |
||
Закрытое прибылью |
Круглое |
Диаметр |
1,4 |
|
Острые кромки литых отверстий в стенках отливок могут оказаться началом трещин и надрывов. Случайные попадания на кромку отверстия неметаллических включений (шлак, формовочная смесь) при незначительных деформациях кромок во время усадки отливок приводят к возникновению трещин. Во избежание этого явления вокруг литых отверстий в стенках деталей рекомендуется делать окантовку. Окантовка должна выполняться таким образом, чтобы не создавала излишних скоплений металла и не служила бы сопротивлением при усадке. Рекомендуемая форма окантовки приведена на рис.3.5.
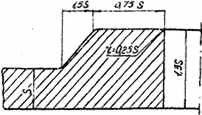
Рис. 3.5. Рекомендуемые размеры окантовки литых отверстий
3.4. Расположение стенок отливки
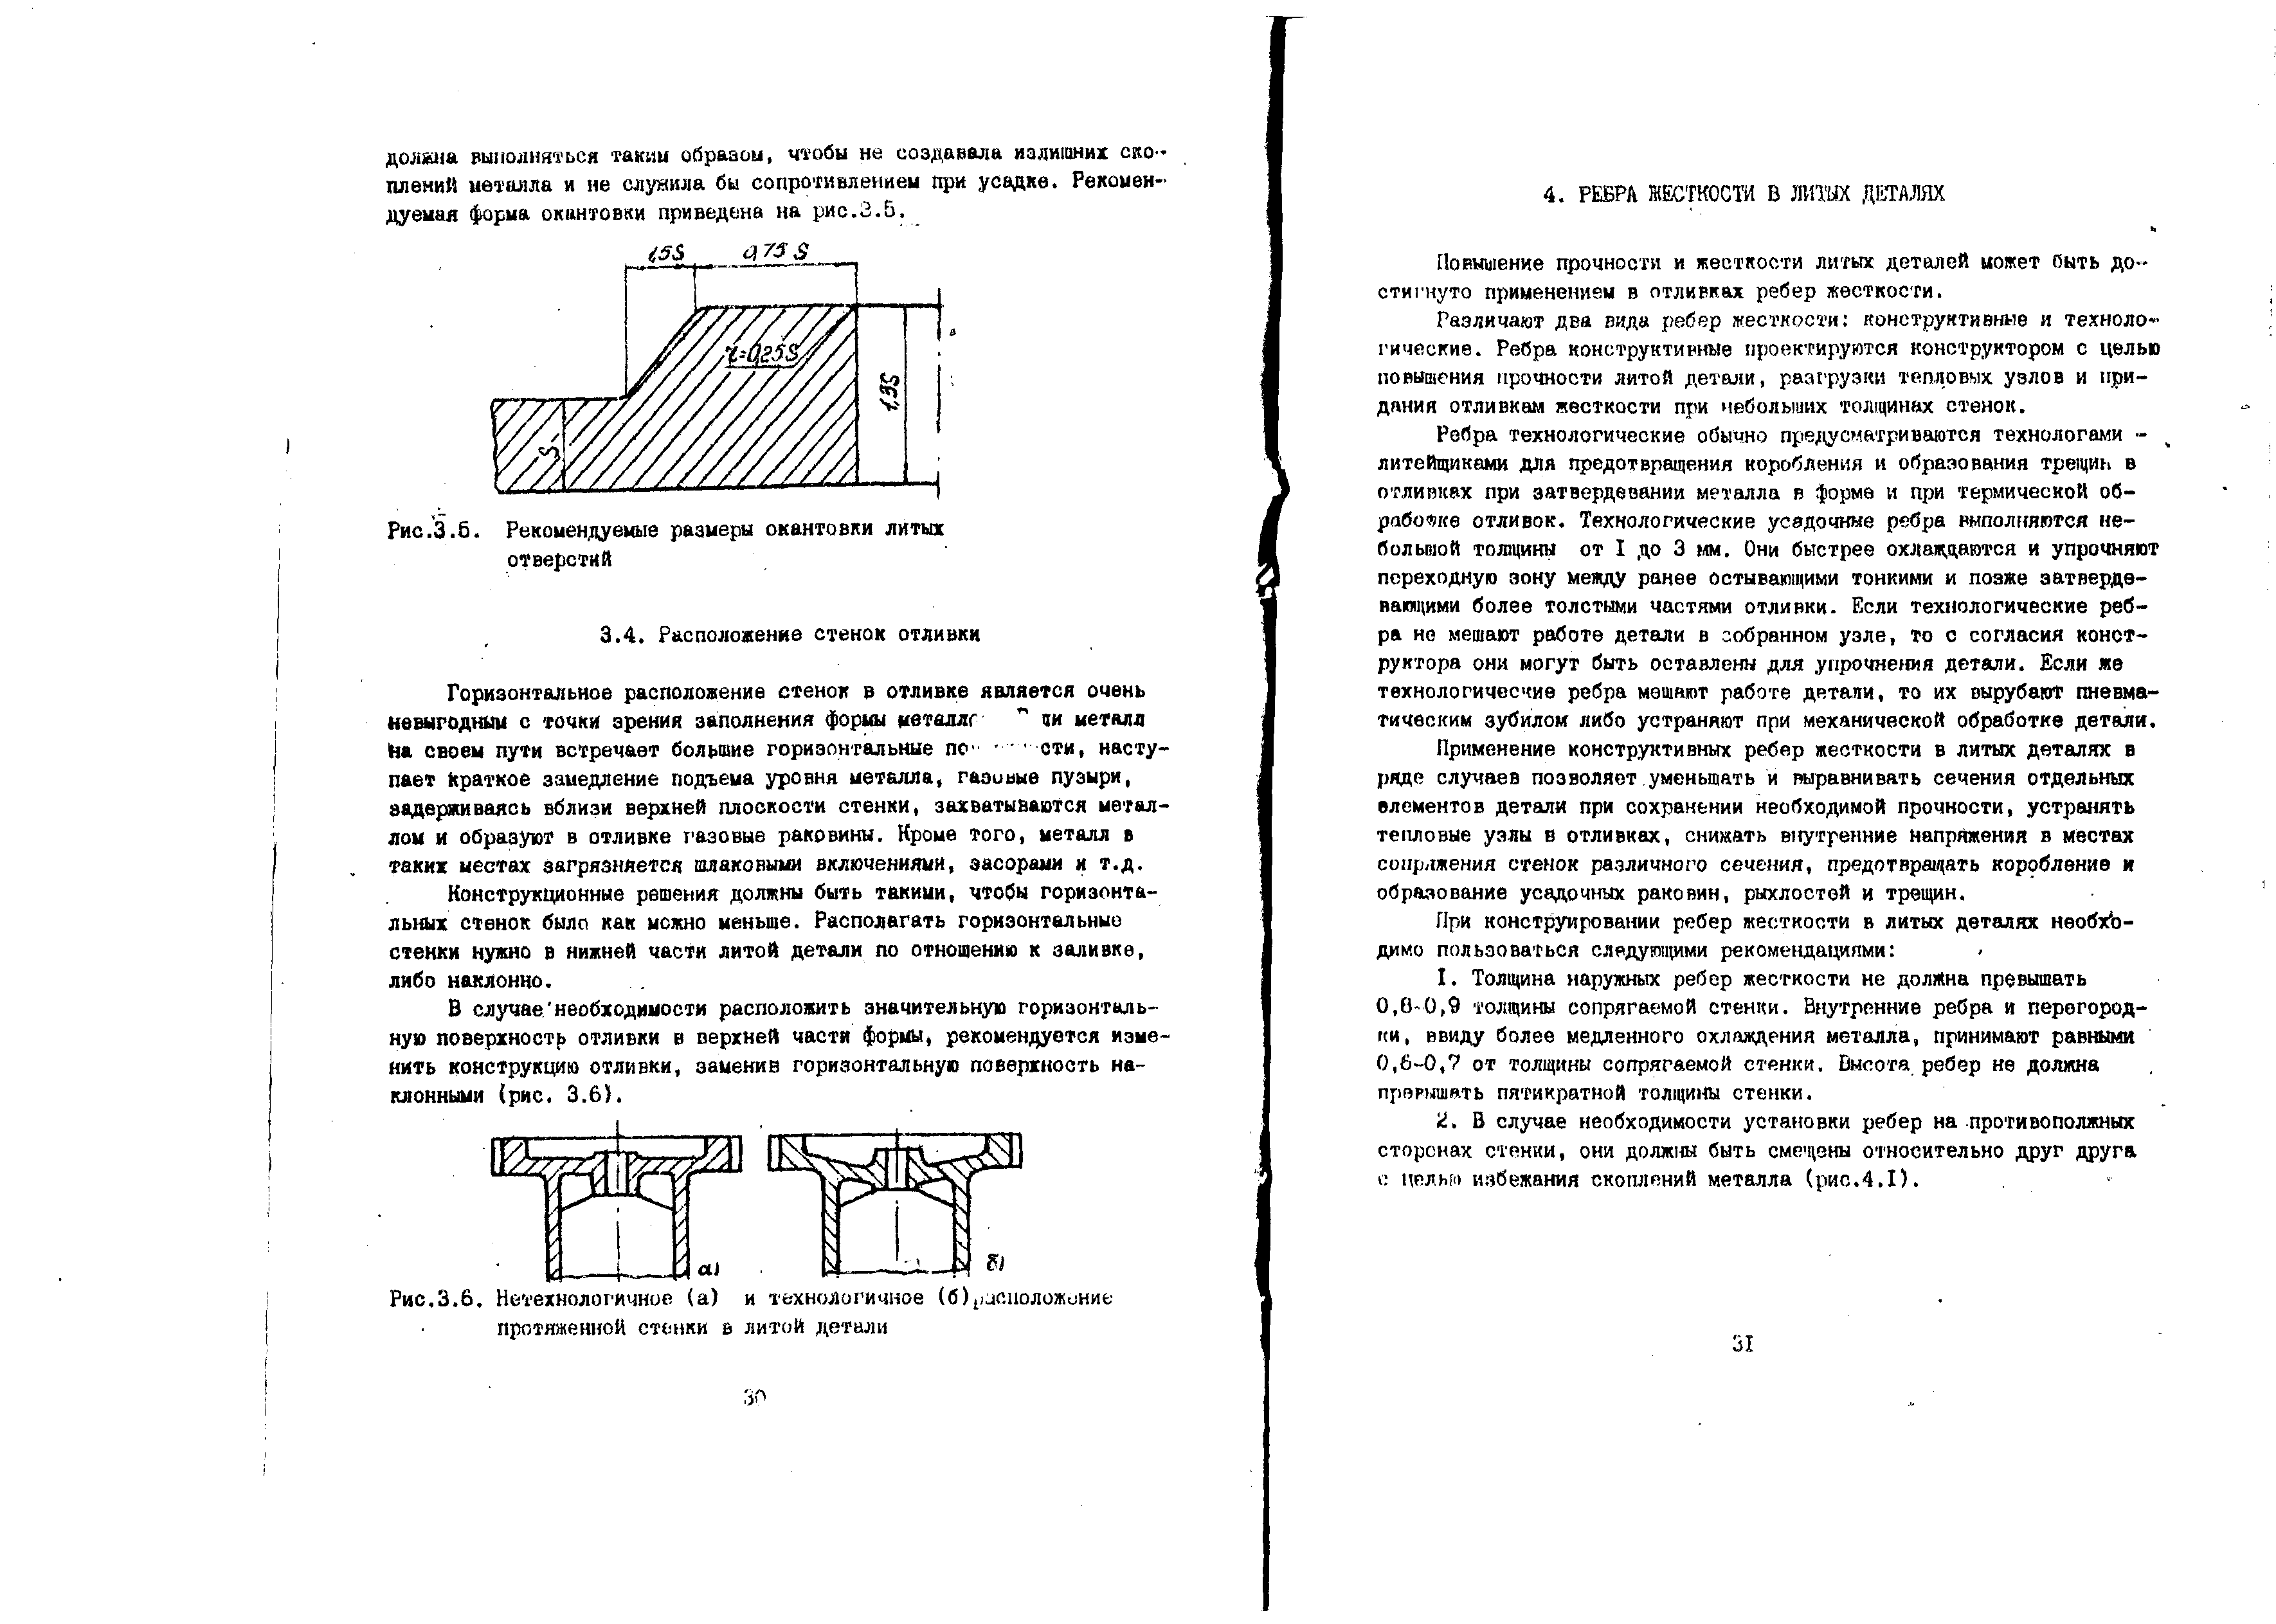
Горизонтальное расположение стенок в отливке является очень невыгодным с точки зрения заполнения формы. Металл на своем пути встречает большие горизонтальные поверхности, наступает краткое замедление подъема уровня металла. Газовые пузыри, задерживаясь вблизи верхней плоскости стенки, захватываются металлом и образуют в отливке газовые раковины. Кроме того, металл в таких местах загрязняется шлаковыми включениями, засорами и т.д.
Конструкционные решения должны быть такими. Чтобы горизонтальных стенок было как можно меньше. Располагать горизонтальные стенки нужно в нижней части литой детали по отношению к заливке, либо наклонно.
В случае необходимости расположить значительную горизонтальную поверхность отливки в верхней части формы, рекомендуется изменить конструкцию отливки, заменив горизонтальную поверхность наклонными (рис. 3.6).
а
б
Рис. 3.6. Нетехнологичное (а) и технологичное (б) расположение протяженной стенки в литой детали
4. Ребра жесткости в литых деталях
Повышение прочности и жесткости литых деталей может быть достигнуто применением в отливках ребер жесткости.
Различают два вида ребер жесткости: конструктивные и технологические. Ребра конструктивные проектируются конструктором с целью повышения прочности литой детали, разгрузки тепловых узлов и придания отливкам жесткости при небольших толщинах стенок.
Ребра технологические обычно предусматриваются технологами-литейщиками для предотвращения коробления и образования трещин в отливках при затвердении металла в форме и при термической обработке отливок. Технологические усадочные ребра выполняются небольшой толщины от 1 до 3мм. Они быстрее охлаждаются и упрочняют переходную зону между ранее остывающими тонкими и позже затвердевающими более толстыми частями отливки. Если технологические ребра не мешают работе детали в забранном узле, то с согласия конструктора они могут быть оставлены для упрочнения детали. Если же технологические ребра мешают работе детали, то их вырубают пневматическим зубилом либо устраняют при механической обработке детали.
Применение конструктивных ребер жесткости в литых деталях в ряде случаев позволяет уменьшать и выравнивать сечения отдельных элементов детали при сохранении необходимой прочности, устранять тепловые узлы в отливках, снижать внутренние напряжения в местах сопряжения стенок различного сечения, предотвращать коробление и образование усадочных раковин, рыхлостей и трещин.
При конструировании ребер жесткости в литых деталях необходимо пользоваться следующими рекомендациями:
1. Толщина наружных ребер жесткости не должна превышать 0,8-0,9 толщины сопрягаемой стенки. Внутренние ребра и перегородки, ввиду более медленного охлаждения металла, принимают равными 0,6-0,7 от толщины сопрягаемой стенки. Высота ребер не должна превышать пятикратной толщины стенки.
2. В случае необходимости установки ребер на противоположных сторонах стенки, они должны быть смещены относительно друг друга с целью избежания скоплений металла (рис. 4.1).
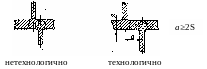
Рис. 4.1. Размещение ребер местности на противоположных сторонах стенки
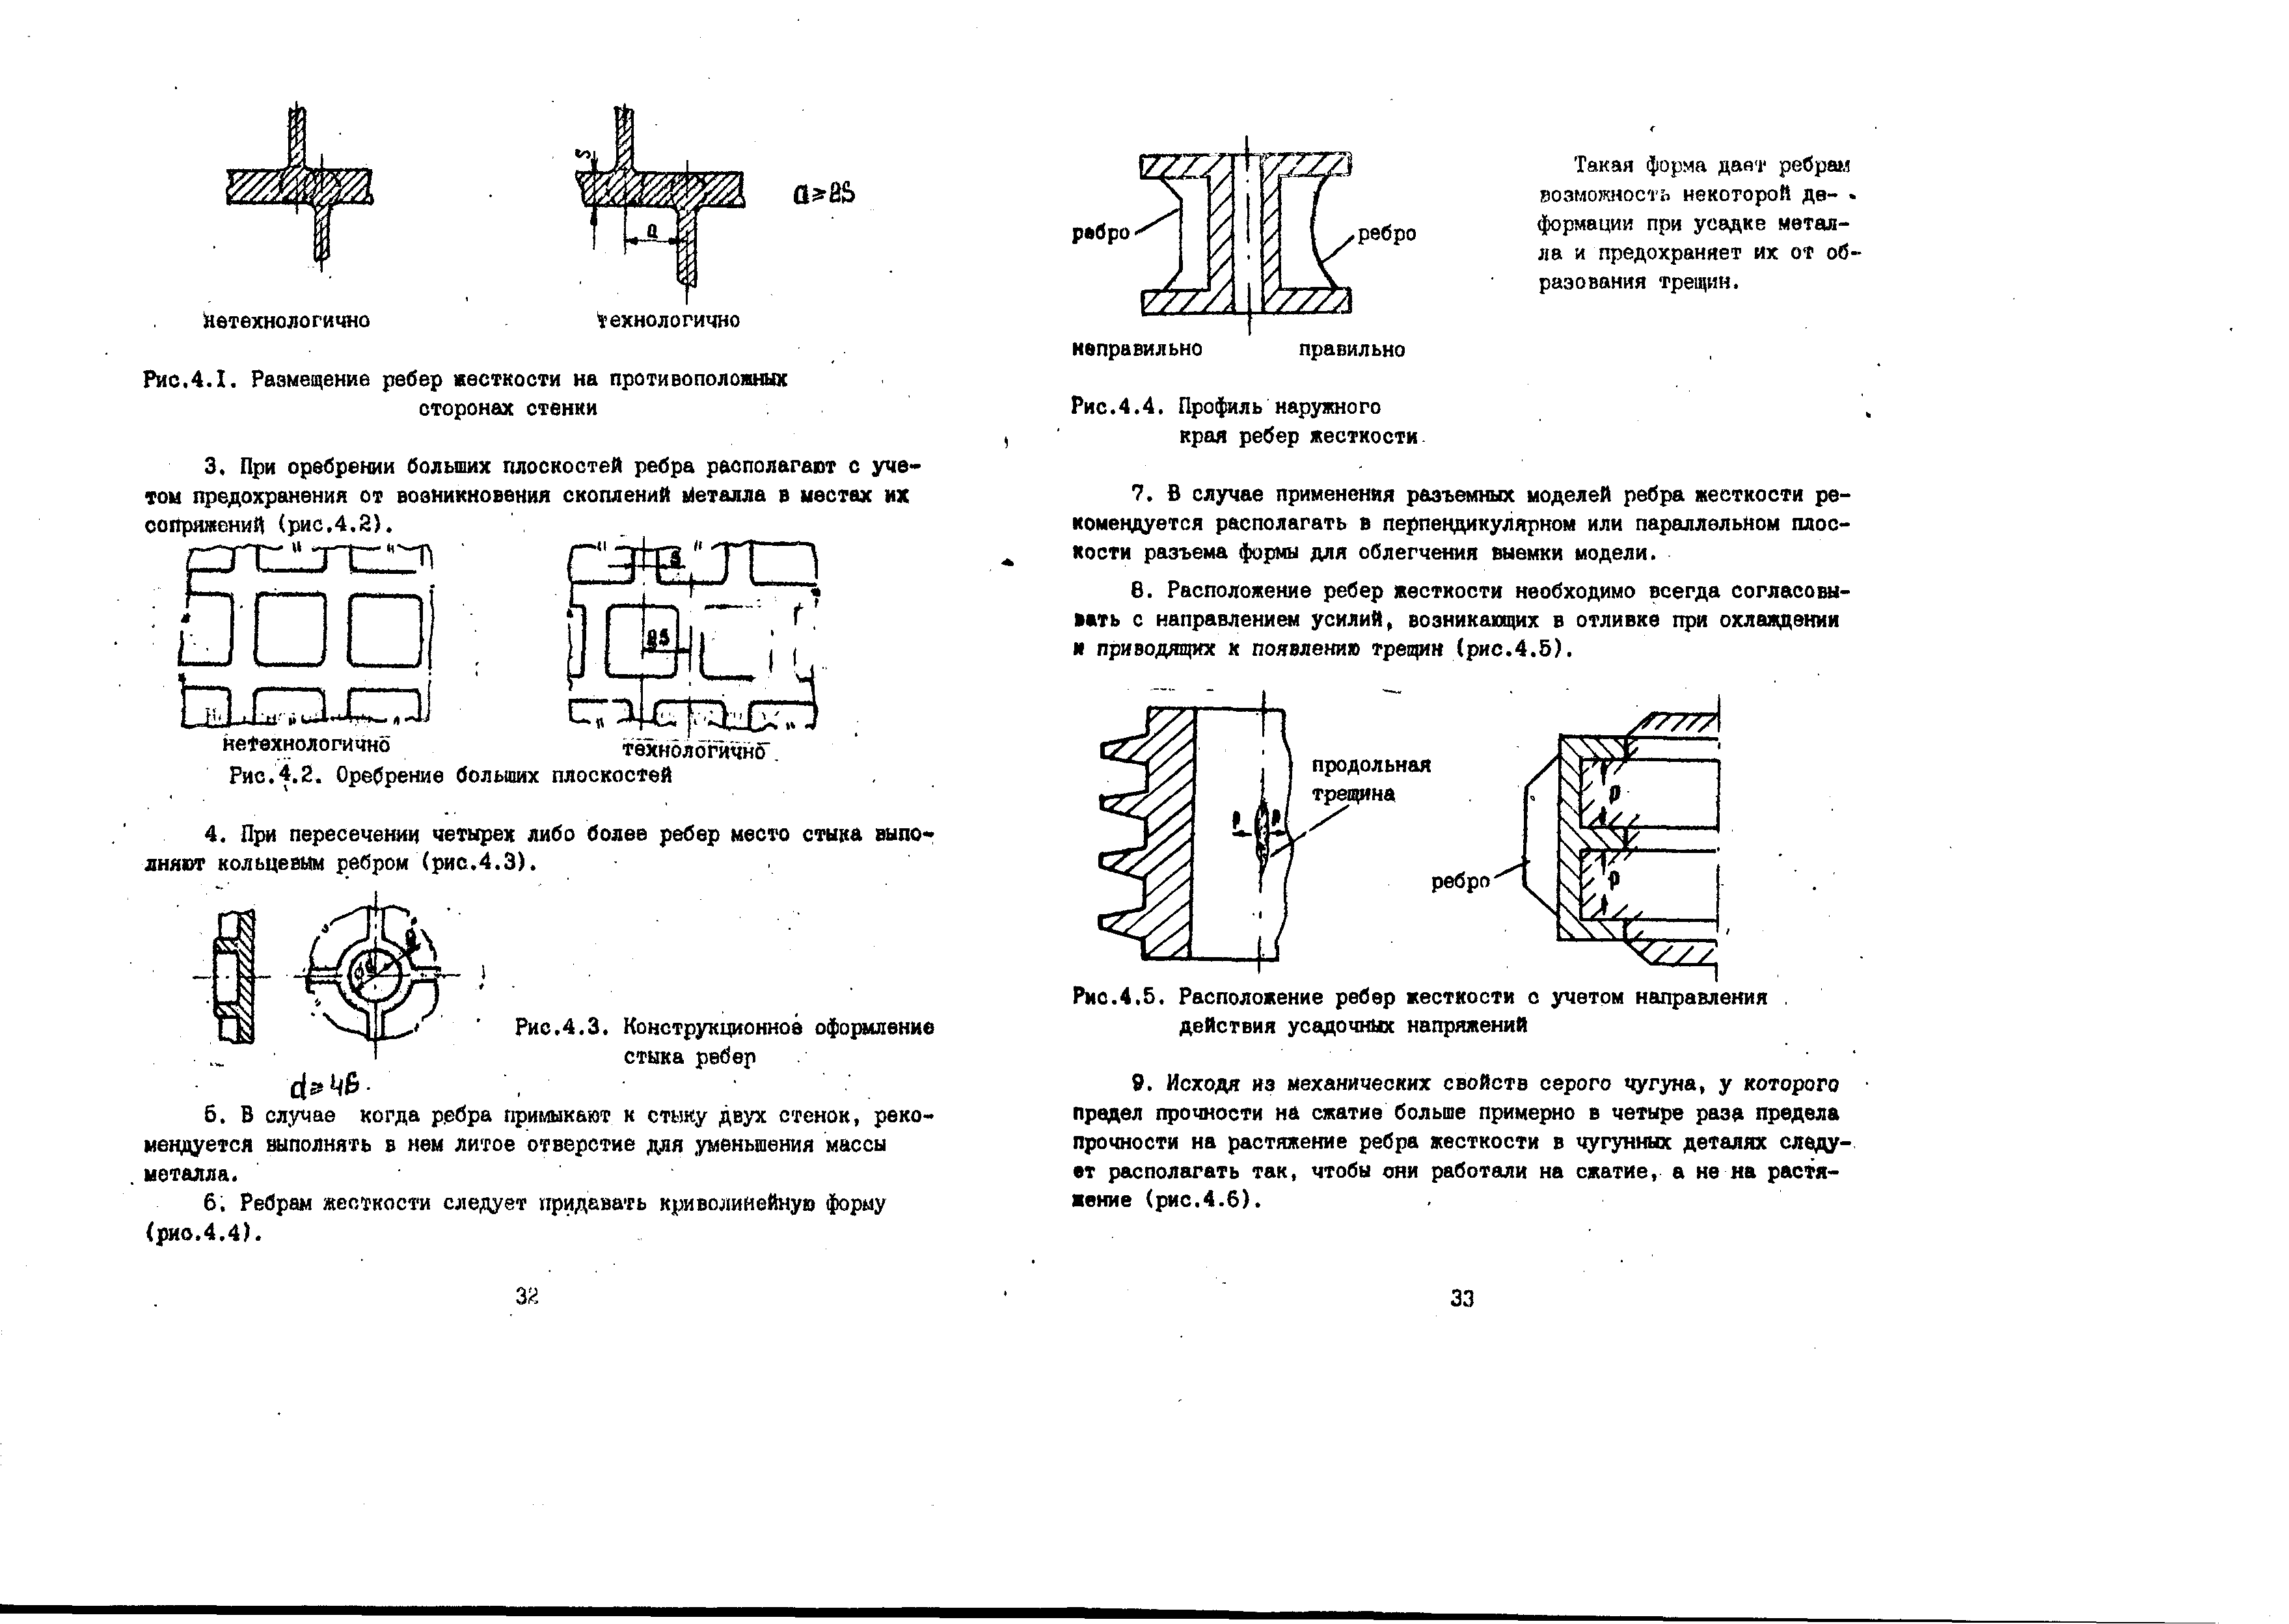
3.При оребрении больших плоскостей ребра располагают с учетом предохранения от возникновения скоплений металла в местах их сопряжений (рис. 4.2).
нетехнологично
технологично
Рис. 4.2. Оребрение больших плоскостей
4. При пересечении четырех либо ребер место стыка выполняют кольцевым ребром (рис. 4.3).
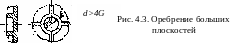
5. В случае, когда ребра примыкают к стыку двух стенок, рекомендуется выполнять в нем литое отверстие для уменьшения массы металла.
6. Ребрам жесткости следует придавать криволинейную форму (рис. 4.4).
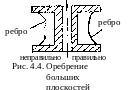
Такая форма дает ребрам возможность некоторой деформации при усадке металла и предохраняет их от образования трещин.
7. В случае применения разъемных моделей, ребра жесткости рекомендуется располагать в перпендикулярном или параллельном направлении относительно плоскости разъема формы для облегчения выемки модели.
8.Расположение ребер жесткости необходимо всегда согласовывать с направлением усилий, возникающих в отливке при охлаждении и приводящих к появлению трещин (рис. 4.5).
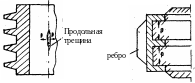
Рис. 4.5. Расположение ребер жесткости с учетом направления действия усадочных напряжений
9. Исходя из механических свойств серого чугуна, у которого предел прочности на сжатие больше примерно в четыре раза предела прочности на растяжение ребра жесткости в чугунных деталях следует располагать так, чтобы они работали на сжатие, а не на растяжение (рис. 4.6).
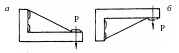
Рис. 4.6.Конструкция кронштейна, находящегося под воздействием силы: а – неправильная; б – правильная
5. Конструирование отливок с учетом предохранения от возникновения усадочных раковин
Места в отливках, в которых образуется местное скопление металла, называются «тепловыми узлами». Скорость кристаллизации металла в тепловых узлах всегда ниже, чем в остальных объемах отливки, поэтому они являются местами образования усадочных раковин и рыхлоты.
Как известно, опасность возникновения в отливках усадочных раковин устраняется:
1. Соответствующей конструкцией и конфигурацией отливки, обеспечивающей необходимые условия кристаллизации сплава;
2. Применение прибылей;
3. Применение холодильников;
4. Соответствующим подводом металла.
5.1. Использование принципов направленного и одновременного затвердевания
Конфигурация отливок при прочих равных условиях определяет распределение температур и процесс затвердевания, а, следовательно, и положение усадочной раковины. Чтобы получить отливку без концентрированных усадочных раковин, в основу конструкции литой детали должны быть положены принципы направленного или одновременного затвердевания.
Одновременное затвердевание требует создания таких условий, при которых металл должен равномерно и одновременно кристаллизоваться во всех частях отливки. Условие это можно считать выполненным тогда, когда диаметры тепловых узлов отливки одинаковы и отливка не имеет местных утолщений (рис. 5.1).
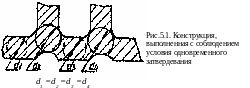
Принцип одновременного затвердевания находит применение для тонкостенных отливок из серого чугуна, оловянной бронзы и некоторых сплавов цветных металлов.
Следует помнить, что одновременное затвердевание металла по всей толщине стенок отливки не может быть осуществлено. В действительности кристаллизация протекает постепенно, от поверхности к центру отливки. Поэтому этот метод нельзя применять для толстостенных отливок, особенно для стали. Для таких отливок следует применять принцип направленного затвердевания.
Принцип конструкции в этом случае проверяют методом «вписанных окружностей», при котором окружность, вписанная в любое сечение детали, должна свободно проходить по любым вышележащим сечениям в направлении кристаллизации (рис. 5.2).
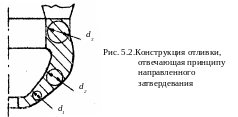
Направление затвердевания обеспечивает получение отливок плотных, без усадочных раковин и пористости и применяется для сплавов с большой усадкой, в частности, для отливок из стали, ковкого чугуна, чугуна с шаровидным графитом и легированных чугунов.
Однако конструирование отливок с учетом направленного затвердевания имеет ряд недостатков:
1.Ведет к большому расходу жидкого металла;
2. Усложняет формовку из-за наличия прибылей и определенного расположения отливки в форме, обеспечивающего питание тепловых узлов;
3.Повышает опасность возникновения трещин из-за большой разницы температур в различных частях отливки и торможения усадки прибылями;
4.Увеличивает расходы на механическую обработку, за счет удаления больших припусков, необходимых для получения направленного затвердевания и эффективного действия прибылей.
Указанные недостатки вынуждают шире применять принцип одновременного затвердевания.