Материал: Технологичность конструкции изделия. методические указания к проведению практических занятий и выполнению самостоятельной работы по дисциплине «Конструирование отливок». Печенкина Л.С
3.2. Переходы и сопряжения стенок
Плавность перехода от тонких сечений к толстым, правильные сопряжения и достаточной величины радиусы закруглений обеспечивают получение отливок без литейных дефектов.
На рис. 3.3 показаны способы выполнения лобового сопряжения двух стенок различной толщины, лежащих в одной плоскости.
а
ба
в
Рис. 3.3. Лобовое
сопряжение двух стенок различной
толщины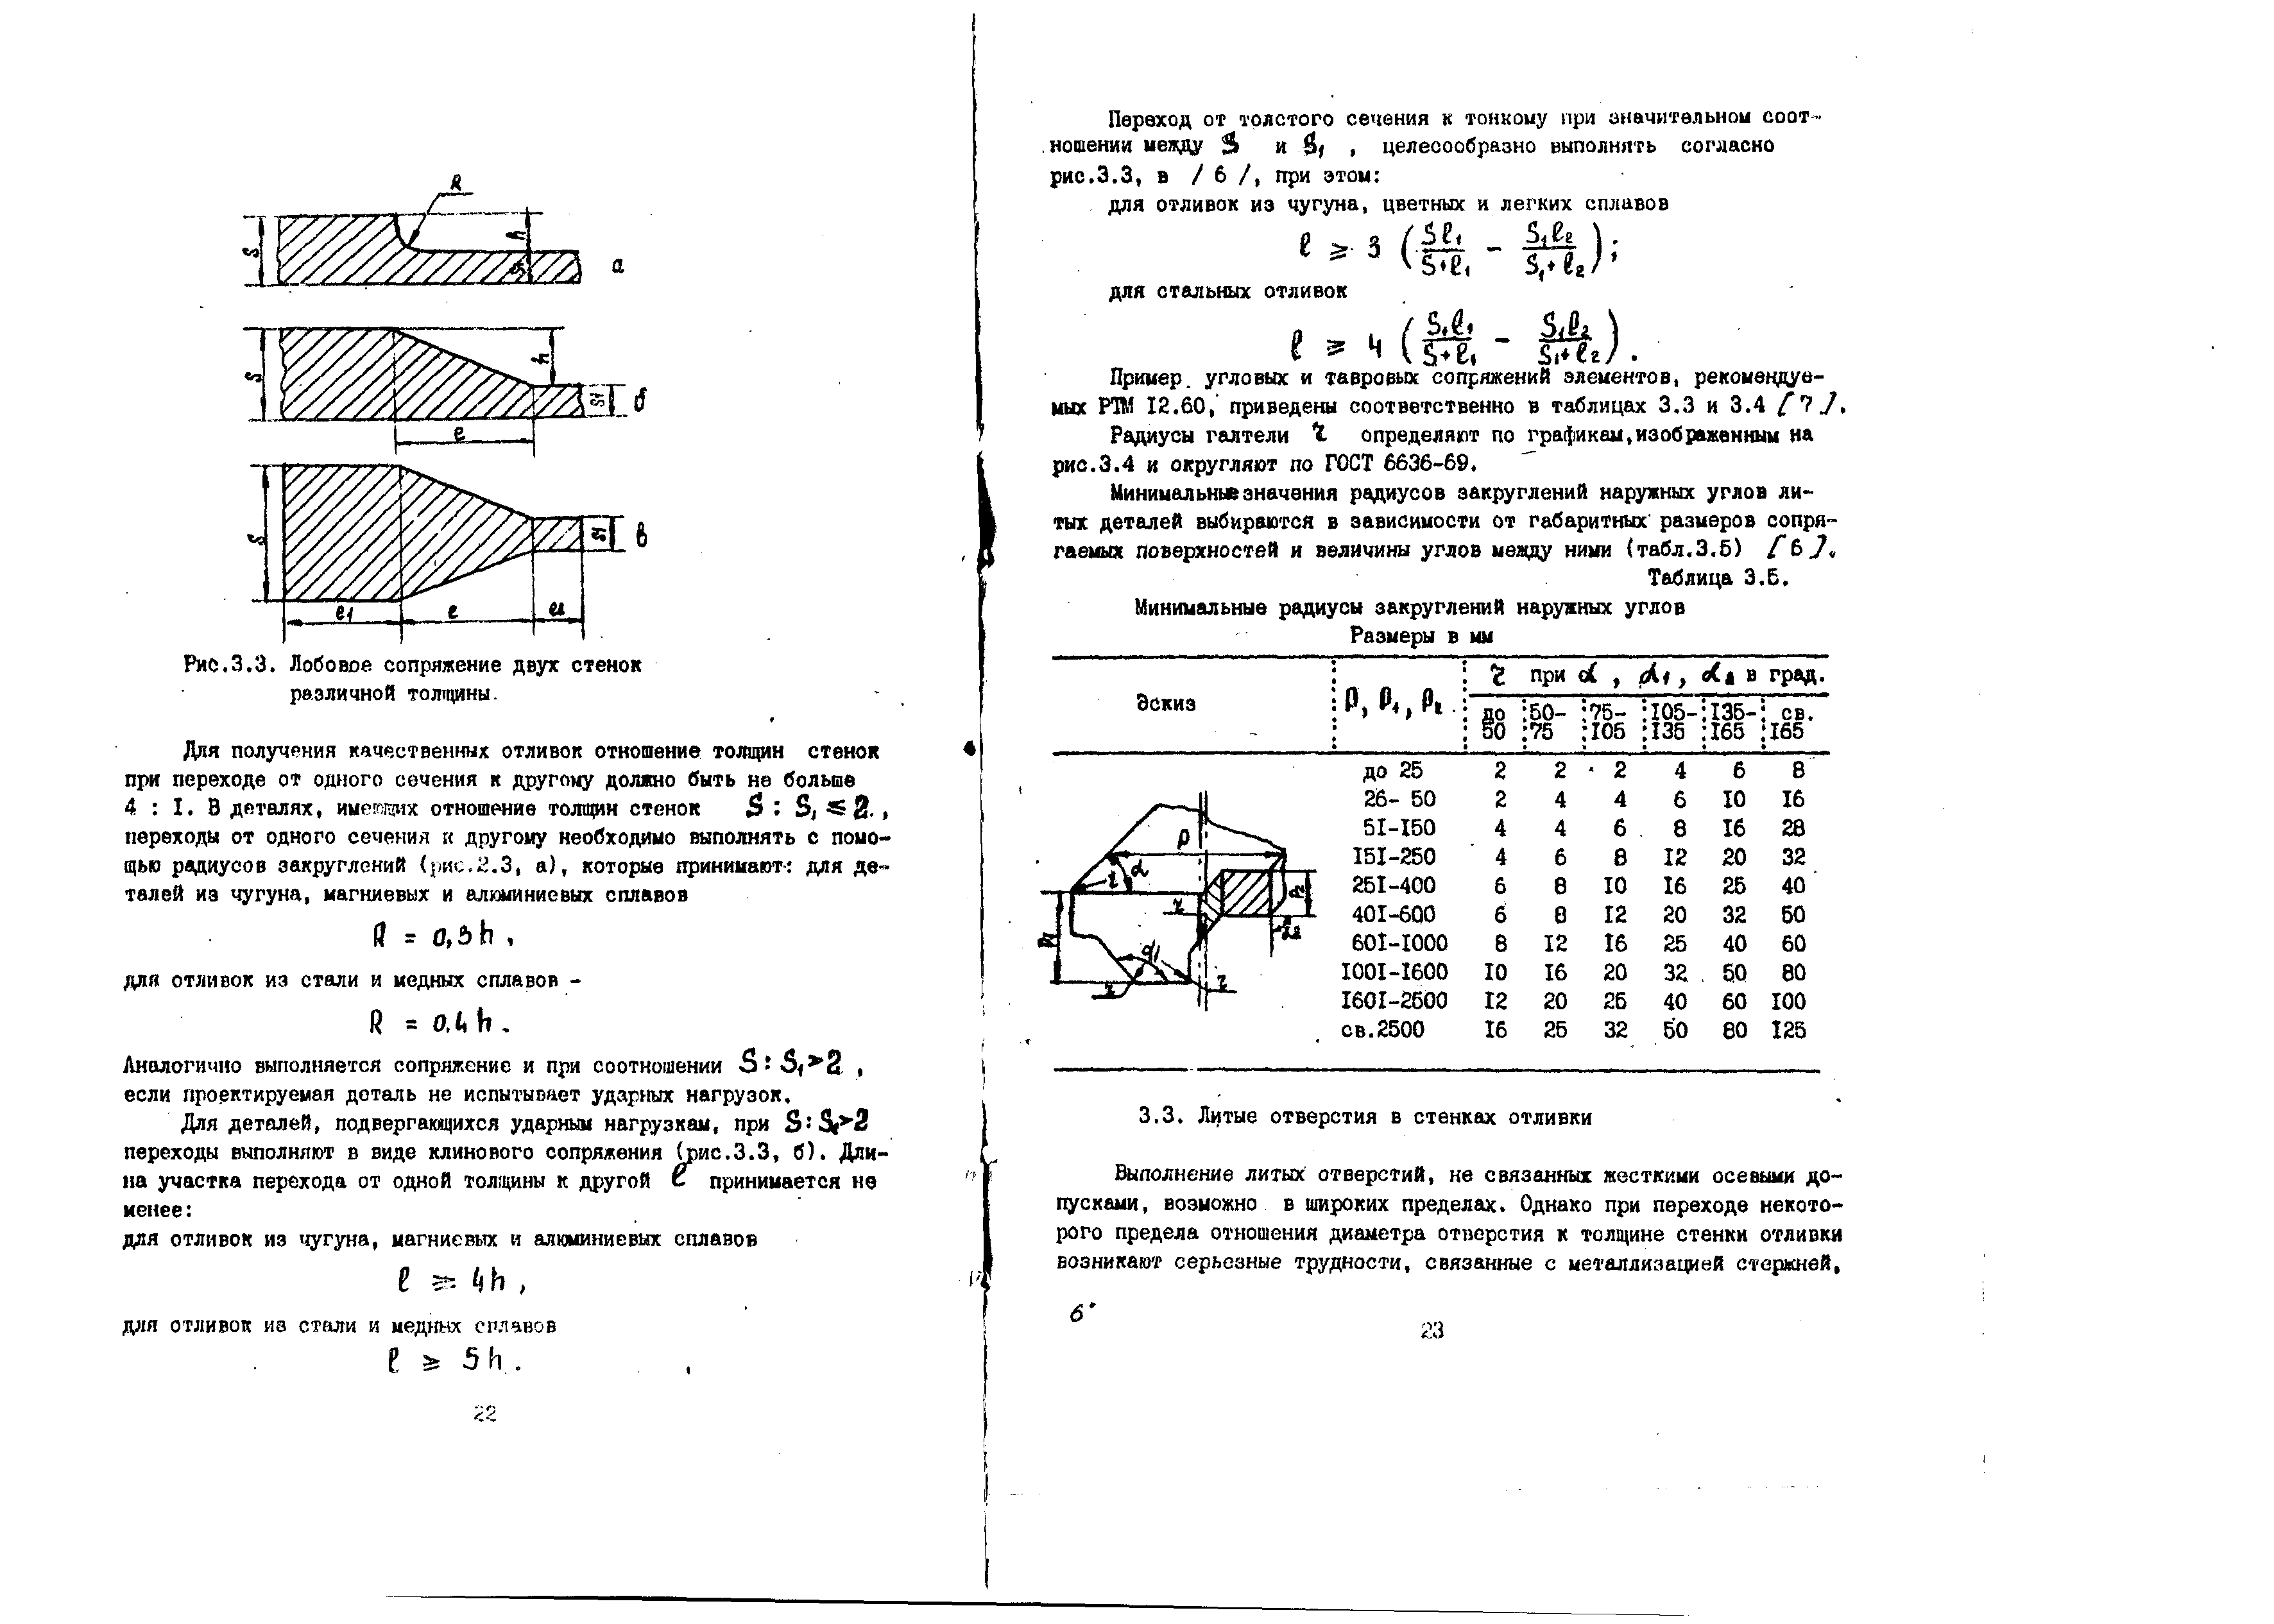
Для получения качественных отливок отношение толщин стенок при переходе от одного сечения к другому должно быть не больше 4: 1. В деталях, имеющих отношение толщин стенок S: S1 ≤2, переходы от одного сечения к другому необходимо выполнять с помощью радиусов закругления (рис. 3.3.а), которые принимают: для деталей из чугуна, магниевых и алюминиевых сплавов
R=0,3 h
Для отливок из стали и медных сплавов-
R= 0,4 h
Аналогично выполняется сопряжение и при соотношении S:S1≥2, если проектируемая деталь не испытывает ударных нагрузок.
Для деталей, подвергающихся ударным нагрузкам, при S:S1 >2 переходы выполняют в виде клинового сопряжения (рис. 3.3, б). Длина участка перехода от одной толщины к другой l принимается не менее :
для отливок из чугуна, магниевых и алюминиевых сплавов
l≥4h
для отливок из стали и медных сплавов
l≥5h
Переход от толстого сечения к тонкому при значительном соотношении между S и S1, целесообразно выполнять согласно (рис. 3.3, в), при этом:
для отливок из чугуна, цветных и легких сплавов
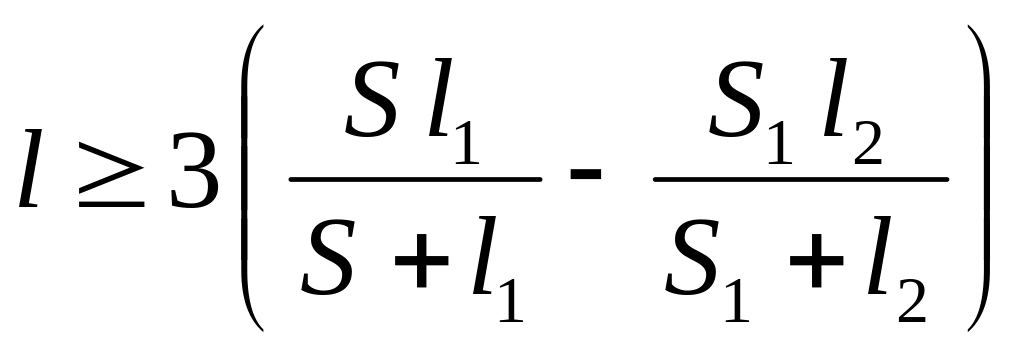 ;
для стальных отливок
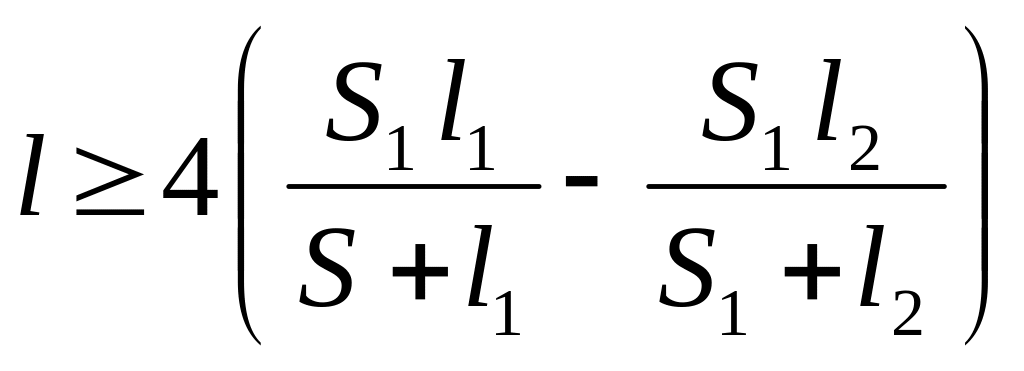 .
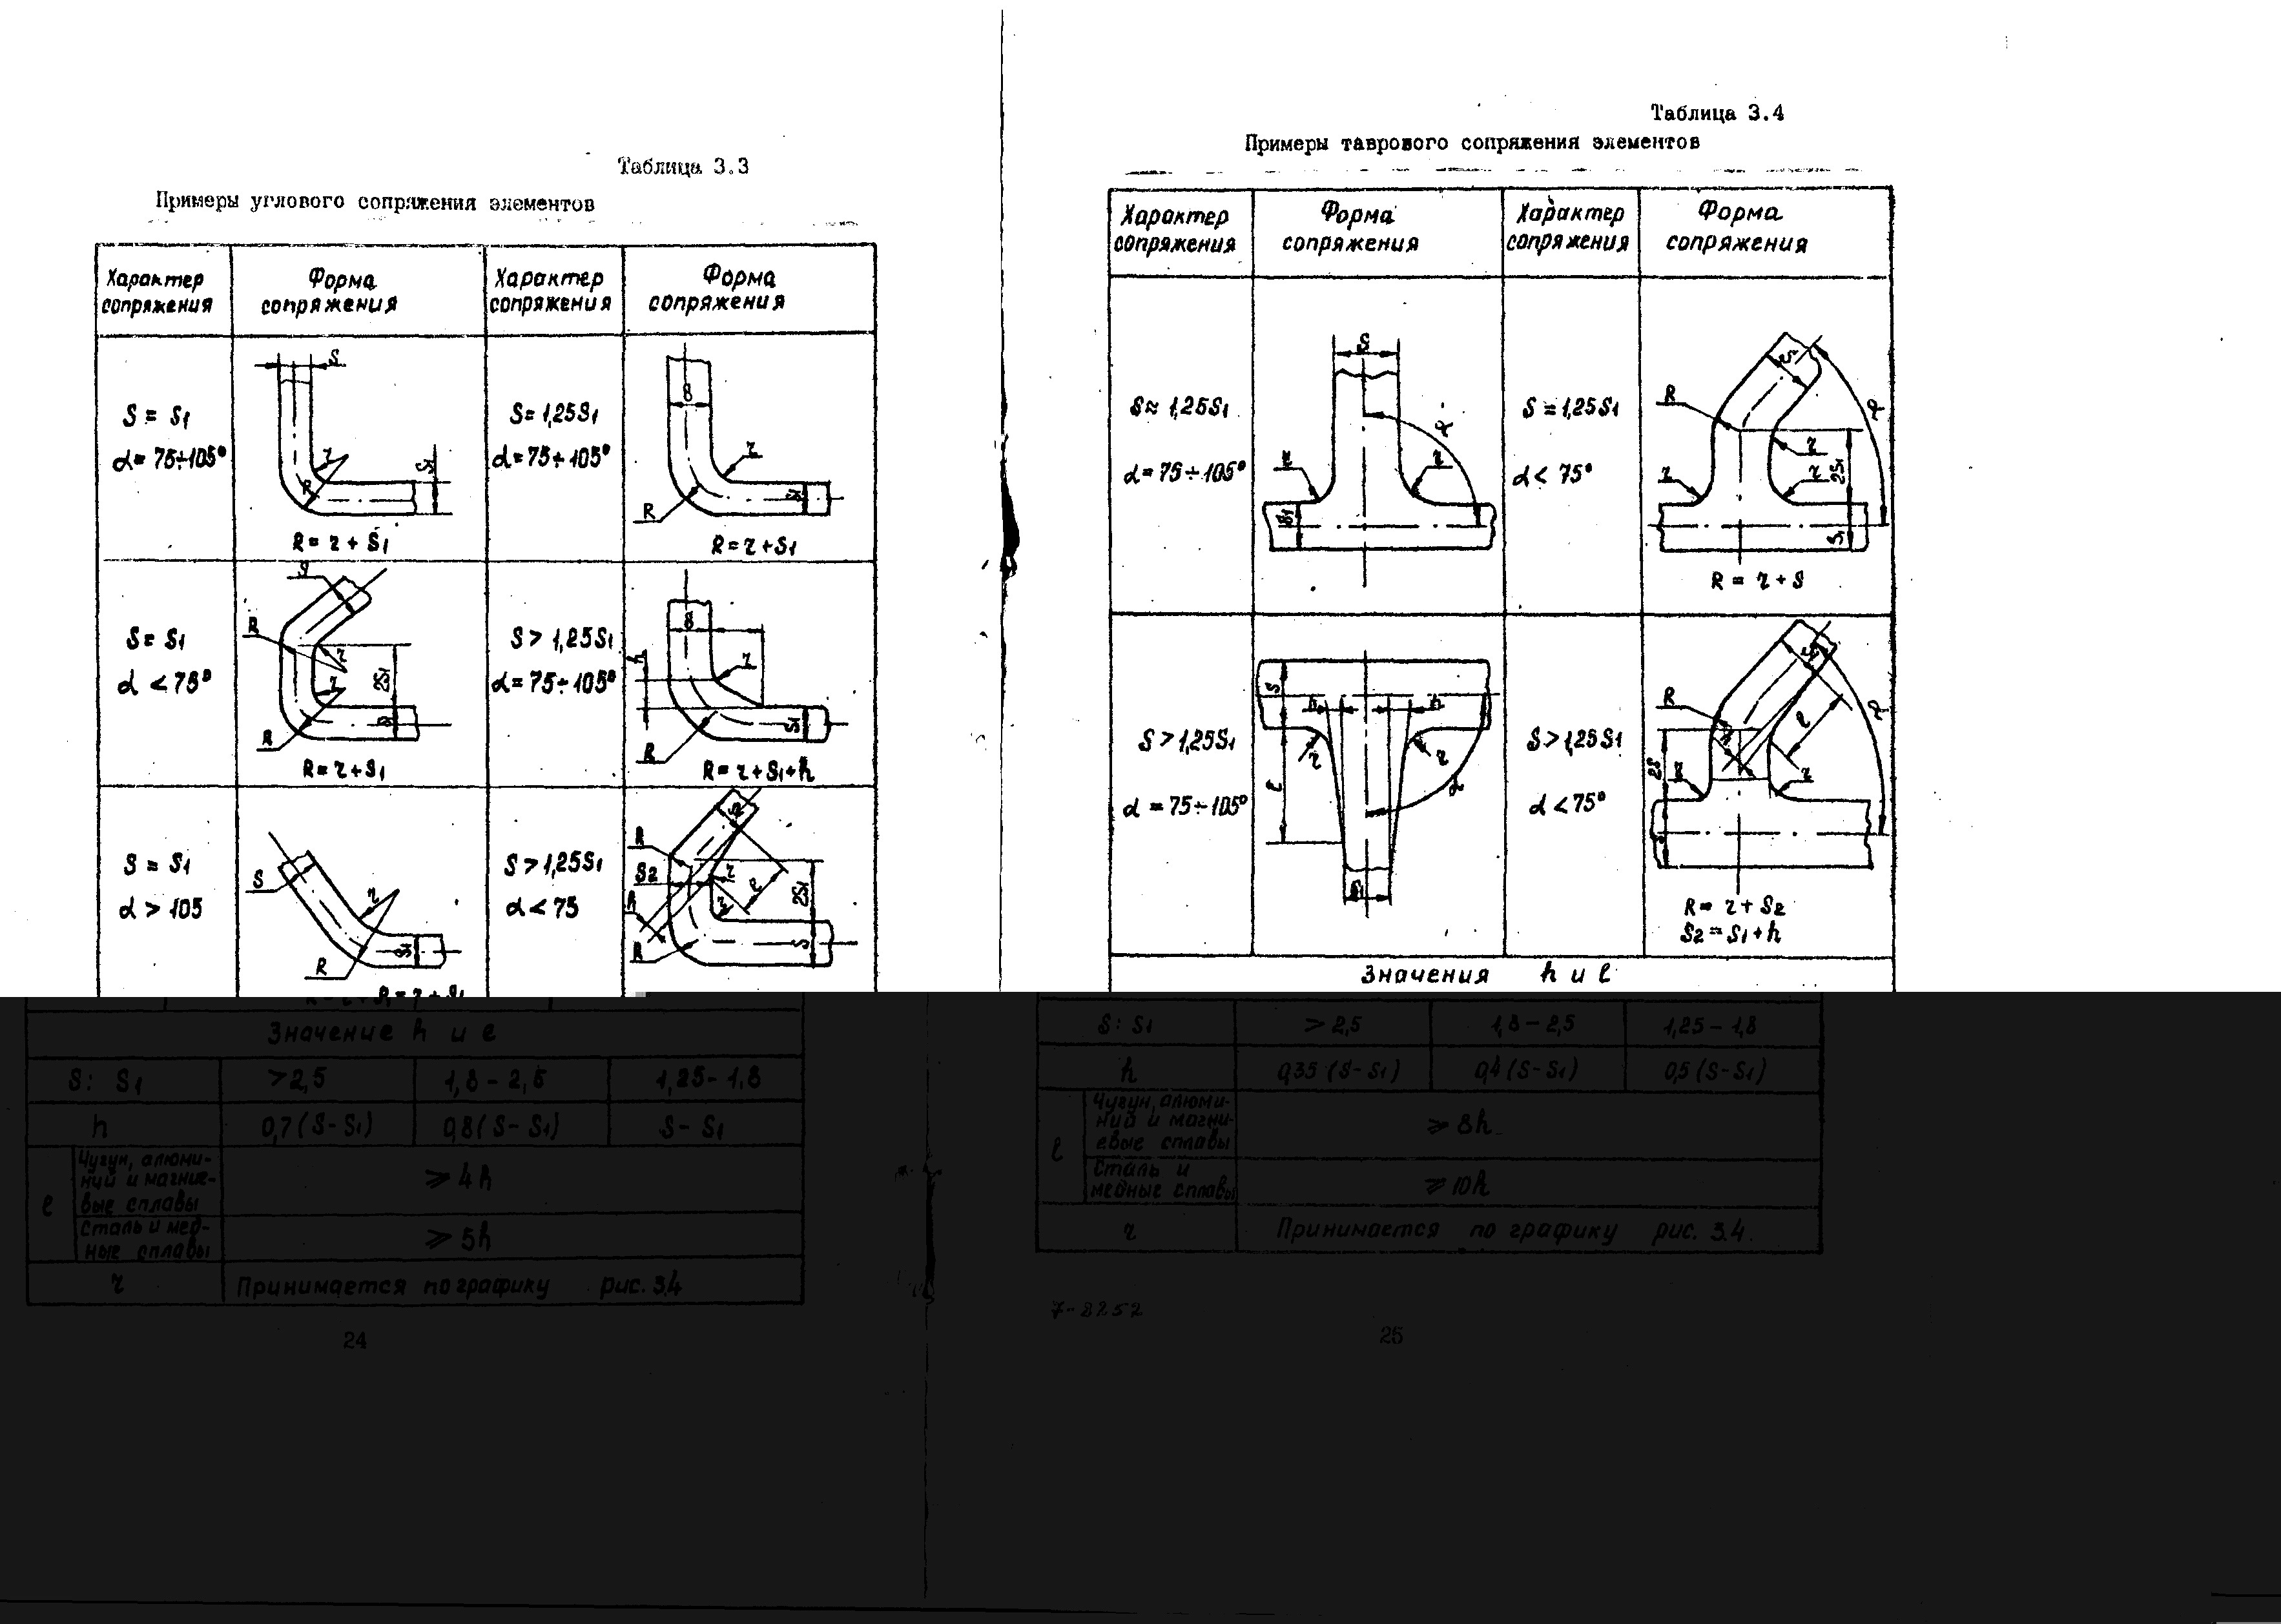
Пример угловых и тавровых сопряжений элементов, рекомендуемых РТМ 12.60. приведены соответственно в табл. 3.4 и 3.5.
Радиусы галтели rопределяют по графикам, изображенным на рис. 3.4 и округляют по ГОСТ 6636-69.
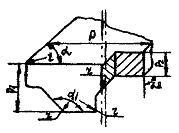
Минимальные значения радиусов закруглений наружных углов литых деталей выбираются в зависимости от габаритных размеров сопрягаемых поверхностей углов между ними (табл. 3.3).
Таблица 3.3
Минимальные радиусы закруглений наружных углов, размеры в мм
Эскиз |
p, p1, p2. |
τ при α, α1, α2 в град. |
|||||
до 50 |
50 - 75 |
75 - 105 |
105 - 135 |
135-165 |
св. 165 |
||
|
до 25 |
2 |
2 |
2 |
4 |
6 |
8 |
26-50 |
2 |
4 |
4 |
6 |
10 |
16 |
|
51-150 |
4 |
4 |
6 |
8 |
16 |
28 |
|
151-250 |
4 |
6 |
8 |
12 |
20 |
32 |
|
251-400 |
6 |
8 |
10 |
16 |
25 |
40 |
|
401-600 |
6 |
8 |
12 |
20 |
32 |
50 |
|
601-1000 |
8 |
12 |
16 |
25 |
40 |
60 |
|
1001-1600 |
10 |
16 |
20 |
32 |
50 |
80 |
|
1601-2500 |
12 |
20 |
25 |
40 |
60 |
100 |
|
св. 2500 |
16 |
25 |
32 |
50 |
80 |
125 |
|
3.3. Литые отверстия в стенках отливки
Выполнение литых отверстий, не связанных жесткими осевыми допусками, возможно в широких пределах. Однако при переходе некоторого предела отношения диаметра отверстия к толщине стенки отливки возникают серьёзные трудности, связанные с металлизацией стержней, т.е. с проникновением металла в опоры стержня и образованием трудноотделяемого пригара.
Таблица 3.4
Примеры углового сопряжения элементом
Характер сопряжения |
Форма сопряжения |
Характер сопряжения |
Форма сопряжения |
S = S1 α = 75º -105º |
|
S = 1,25S1 α = 75º -105º |
|
S = S1 α < 75º |
|
S > S1 α = 75º -105º |
|
S > S1 α > 105º |
|
S > 1,25S1 α < 75º |
|
Значение h и e |
||||
S:S1 |
>2.5 |
1.8-2.5 |
1.25-18 |
|
h |
0.7(S-S1) |
0.8(S-S1) |
S-S1 |
|
l |
Чугун, алюминиевый и магниевые сплавы |
≥4h |
||
Сталь и медные сплавы |
≥5h |
|||
r |
Принимается по графику рис.3.4. |
|||
Таблица 3.5
Примеры таврового сопряжения элементов
Характер сопряжения |
Форма сопряжения |
Характер сопряжения |
Форма сопряжения |
S ≈ 1,25S1 α = 75º -105º |
|
S ≈ 1,25S1 α < 75º |
|
S > 1,25S1 α = 75º -105º |
|
S > 1,25S1 α < 75º |
|
Значение h и l |
||||
S:S1 |
>2.5 |
1.8-2.5 |
1.25-18 |
|
h |
0.35(S-S1) |
0.4(S-S1) |
0,5(S-S1) |
|
l |
Чугун, алюминиевый и магниевые сплавы |
≥8h |
||
Сталь и медные сплавы |
≥10h |
|||
r |
Принимается по графику рис.3.4 |
|||

При выборе наименьшего отверстия необходимо исходить из свойств сплава, способа формовки серийности производства.
Не рекомендуется выполнять отверстия в литье, если их диаметры ( в мм ) не превышает:
При массовом производстве 20
При серийном производстве 30
При индивидуальном производстве 50
В корпусных деталях металлорежущих станков отверстия не выполняют стержнями, если их диаметр менее половины длины и менее 15-25 мм.
Минимальный диаметр d (в мм) литых отверстий в отливках из стали определяют по формуле
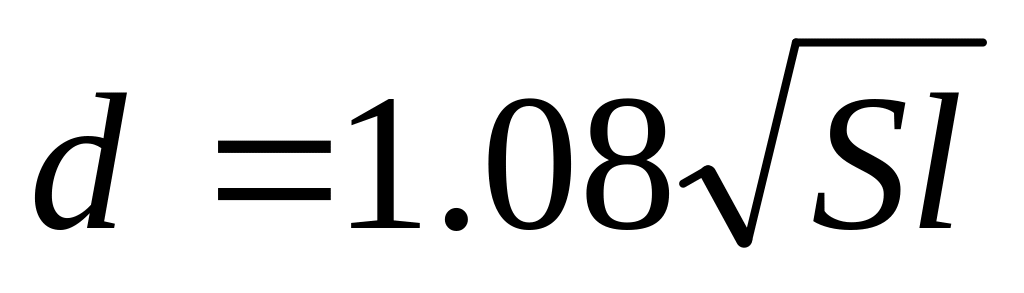
Минимальный размер стороны квадратного отверстия
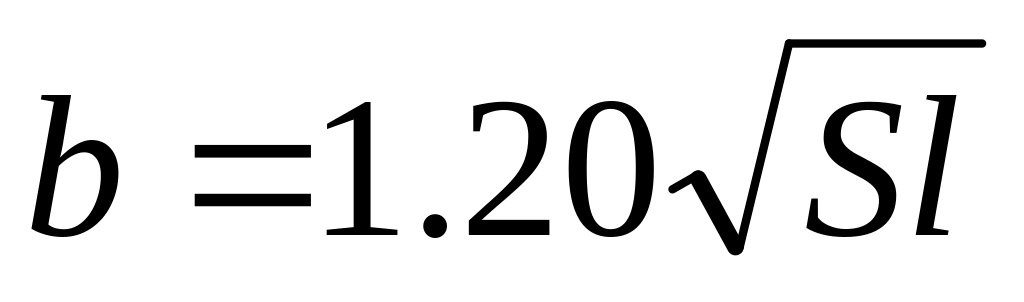
Где S- толщина стенки в мм;
l- расстояние от края отливки до отверстия в мм.
Минимальные диаметры литых отверстий для чугунных деталей приведены в табл. 3.6, а для сквозных отверстий из углеродистой стали в табл. 3.7. Минимальные диаметры несквозных и некруглых отверстий в стальных отливках определяют умножением значений, приведенных в табл. 3.7 на коэффициент К, который выбирают по табл. 3.8
Таблица 3.6
Минимальные диаметры (в мм) литых отверстий для чугунных отливок
Способ выполнения |
Толщина стенки отливки S, мм |
|||||||
до 10 |
11-20 |
21-30 |
31-40 |
41-50 |
51-60 |
61-75 |
76-100 |
|
Болваном в металлических моделях и стержневых ящиках при формовочном уклоне 3o |
1,7 S |
1,6 S |
1,5 S |
1,45 S |
1,4 S |
1,35 S |
1,3 S |
1,2 S |
Болваном в металлических и деревянных моделях и стержневых ящиках при формовочном уклоне 3о |
0,8 S |
0,75 S |
0,7 S |
0,65 S |
0,6 S |
0,55 S |
0,5 S |
- |
Стержнем |
8 |
10 |
12 |
14 |
16 |
18 |
20 |
20 |
Таблица 3.7
Минимальные размеры сквозных круглых литых отверстий в деталях из углеродистой стали
Высота отливки H, мм |
Диаметр отверстия при толщине стенки, мм |
|||||||
до 40 |
41-60 |
61-80 |
81-110 |
111-140 |
141-180 |
181-220 |
221-270 |
|
до 60 |
25 |
30 |
35 |
40 |
40 |
40 |
40 |
40 |
61-90 |
28 |
32 |
38 |
44 |
48 |
50 |
50 |
50 |
91-130 |
30 |
36 |
43 |
50 |
60 |
65 |
68 |
68 |
131-170 |
32 |
40 |
48 |
55 |
65 |
72 |
80 |
85 |
171-220 |
35 |
44 |
52 |
60 |
70 |
80 |
85 |
88 |
221-270 |
38 |
48 |
58 |
68 |
75 |
85 |
95 |
105 |
271-330 |
41 |
50 |
60 |
70 |
80 |
90 |
102 |
112 |
331-400 |
44 |
50 |
55 |
75 |
85 |
98 |
110 |
120 |
401-500 |
48 |
62 |
70 |
80 |
90 |
105 |
115 |
130 |
501-620 |
50 |
63 |
75 |
85 |
100 |
115 |
125 |
140 |
621-800 |
55 |
68 |
80 |
95 |
110 |
125 |
135 |
155 |
801-1100 |
60 |
75 |
90 |
105 |
120 |
135 |
150 |
165 |
1101-1500 |
66 |
80 |
100 |
115 |
130 |
150 |
165 |
185 |
1501-2000 |
74 |
95 |
110 |
125 |
145 |
165 |
180 |
200 |
2001-2500 |
80 |
100 |
120 |
140 |
160 |
180 |
200 |
220 |