Дипломная (вкр): Технология изготовления украшения способом гравирования якутских мастеров
Заточка штихеля рассматривается на примере заточки шпицштихеля . Сначала вращающимся карборундовым диском у штихеля со стороны спинки выполняется длинный дугообразный вырез рабочей части клинка- аншлиф, а затем задняя кромка лезвия слегка затачивается вверх, т. е. производится выборка от нижней кромки штихеля к лобовой площадке заточки. Боковые поверхности лезвия на шпицштихеле затачиваются на этом участке таким образом, что они доходят до площади заточки, т. е. лобовая площадка должна быть как можно меньше, чтобы в процессе гравирования был виден наносимый рисунок. Лобовая площадка образует с лезвием клинка угол, который в зависимости от твердости материала составляет 30-60°.
Подготовленные таким образом поверхности лезвия и
лобовой площадки затачиваются на глянцевом оселке, при этом подача штихеля
должна быть точной и равномерной, чтобы поверхности оставались ровными и
образовывались острые кромки.
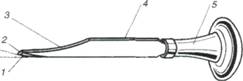
Рис.2. Штихель с заточкой: 1 - задняя кромка лезвия; 2
- площадь заточки; 3 - дугообразный вырез (аншлиф); 4 - спинка; 5 -рукоятка
штихеля
Режущие поверхности подвергают полировке шлифовальной бумагой - сначала круговыми движениями, а затем поперечными относительно основной оси.
И в заключение поверхности обрабатывают до блеска на жесткой коже, покрытой корундовым порошком (гладкую глянцевую поверхность реза можно получить только качественно заточенным штихелем)
Главное правило ювелира-гравера: если штихель,
положенный на ноготь большого пальца, не соскальзывает с него, то, значит,
такой штихель пригоден к работе; тупой штихель скользит с ногтя.
.2 Способы
гравирования ювелирных изделий
Ручное гравирование
Чтобы быть мастером своего дела, следует много и упорно тренироваться. Это непреложная истина особенно уместна, когда речь идет о гравировании. Обучение гравированию начинают с самого малого - с умения наносить хотя бы одним (определенного назначения) штихелем прямые и одинаковой толщины линии. Вслед за освоением нарезания прямых линий можно приступить к гравированию штриховых, пересекающихся, ломаных, а также волнистых линий прорезанию букв, цифр, простых фигурок и т.д. Упражнения эти надо выполнять на медных или латунных пластинках толщиной1,5-2мм,размером40X4 Процесс гравирования состоит как бы из двух этапов: подготовительного и непосредственно гравировки.
. Подготовительный этап включает в себя нанесение на изделие рисунка (для последующего его выгравирования) и покрытие поверхности изделия тонким слоем белой акварельной краски или гуаши. Рисунки наносит сам гравер. Несложный - от руки остро заточенным карандашом по высохшей краске. Сложный - сначала прорисовывается в натуральную величину на бумаге, а затем приемом обычного копирования переносится на окрашенную поверхность изделия. Сложный рисунок (для сохранения) покрывают нитролаком. Рисунок на изделие наносят и обычным карандашом, а чтобы рисунок не стерся (не потерялся), его затем прорезают разметочной чертилкой.
. Когда рисунок готов, приступают к гравированию. В правую руку берут штихель, притом так, чтобы ручка тыльной стороной упиралась в ладонь , в левой руке держат приспособление с закрепленным в нем изделием · На поверхности изделия штихель удерживается большим и указательным пальцами. Сила давления штихеля на металл регулируется большим пальцем правой руки, который может упираться в большой или средний палец левой руки. Прорезание линий начинают от вершины угла (при легком нажатии на штихель) равномерными движениями взад-вперед Пальцы левой руки регулируют направление гравирования, меняя, когда необходимо, положение изделия.
Гравирование бывает под глянец, под чернение и под эмаль. Гравирование под глянец выполняют, в основном, с применением фассеттенштихеля. При этом весь рисунок должен быть прорезан особенно четко, иметь безукоризненное штриховое оформление. Линии (для исключения образования ступеней) прорезают одним движением, без отрыва штихеля от металла. Срез должен быть зеркальным. Подрезку (опускание) фона выполняют шпицштихелем, штриховую фоновую обработку - мессерштихелем. Гравирование под чернение и эмаль требует сохранения некоторой повышенной шероховатости выгравированной поверхности, так как это в дальнейшем облегчает процесс нанесения черни и эмали. Гравирование ведут шпицштихелем малыми штрихами, постепенно углубляя и выравнивая места среза.
Гравирование - сложный и трудоемкий процесс, требующий от исполнителя большого мастерства и сосредоточенности. Ювелир может не быть гравером, но он должен владеть хотя бы отдельными приемами гравирования, например плоскостным гравированием.[8]
Механизированное гравирование
Гильоширование
Представляет собой механизированный метод плоскостного гравирования, когда на станке при точной и равномерной подаче резца на поверхности изделий вычерчиваются тончайшие сложно сплетенные сетки из прямых и волнистых линий. Таким способом, кстати, обрабатываются слоновая кость, твердые породы дерева, но чаще всего методом гильоширования декорируются ровные или выпуклые металлические пластины, так как зеркальность реза лучше всего проявляется именно в этом случае.
Гильоширование хотя и начало развиваться с середины XIX века, в настоящее время применяется редко и исключительно любителями этой техники. Гильошированием украшали преимущественно небольшие предметы, например, декоративные шкатулки, корпуса часов, медальоны. Очень хорошо выглядит прозрачная эмаль на гильошированном основании глубина резания, устанавливаемая с помощью регулируемого направляющего штифта.
Чтобы как следует освоить метод гильоширования, необходимо неустанно упражняться и экспериментировать, изучая при этом все возможности гильоширной машины, в работе которой, также как и при ручной гравировке, немаловажное значение имеют правильная заточка резца и глубина резания, устанавливаемая с помощью регулируемого направляющего штифта.[9]
Машина для прямолинейного гильоширования. Неподвижно зажатый в суппорте резец прорезает прямые параллельные линии, смещаясь ровно на один шаг, выгравировывая очередную из них; изделие же перемещается относительно резца вертикально, а расстояние между линиями регулируется с помощью специального устройства - диска с делениями, находящегося на суппорте . После выполнения на изделии рисунка из параллельных линий его положение по отношению к резцу можно изменить на 90° и произвести перекрестную гравировку. Волнистые и зигзагообразные линии гравируются путем подключения эталонной направляющей - шаблона, закрепленной вертикально и рядом с зажимным устройством изделия. Если же на изделии необходимо выгравировать кривую линию, то направляющий щуп, перемещаясь в профиле соответствующего шаблона, обеспечивает колебательное смещение подаваемой детали; при гравировании на ровной пластине рисунка в виде лучей перемещение изделия задается специальным устройством.
Машина для круглого гильоширования. На ней можно выполнять гильоширование на круглых пластинах и тонких трубах [10]. Изделие закрепляется на торце горизонтального вала, на котором установлены диски различных шаблонов, используемых в зависимости от наносимого рисунка; перемещая щуп вдоль оси шпинделя, можно выбрать диск с необходимым шаблоном; вращающийся вал, чтобы повторять движения, задаваемые шаблоном и щупом, подпружинен. В результате синхронного совмещения вращательного и поступательного движений на изделии образуются волнистые концентрические линии (при неустановленном шаблоне получают просто окружность). При определенной настройке суппорта способом гильоширования можно наносить декоративные рисунки на браслеты или боковые стенки круглых шкатулок, а также на овальные поверхности и полосы.
Пантограф.
С помощью пантографа воспроизведение рисунка на изделии производится с увеличенного шаблона. Используя резец, методом гильоширования можно наносить рисунок с линиями во всех направлениях, а не только в одном, как, например, на машине для прямолинейного гильоширования. При обычной механической гравировке выемка материала производится вращающимся резцом, когда не получают ни глянцевого реза, ни линий с различной толщиной, а только выфрезерованную канавку с одинаковой шириной. Механическая гравировка применяется при нанесении надписей на техническом оборудовании, на шильдиках и менее пригодна для использования при изготовлении ювелирных изделий, гравировка которых выполняется ручным способом.
Принцип действия механического гравировального устройства состоит в том, что движение резца осуществляется по заданному шаблону, а поскольку перенос рисунка производится с помощью пантографа, то его (рисунок) можно уменьшить в масштабе от 1:1 до 1 : 50 . Резец, вращающийся в патроне пантографа, свободно перемещается во всех направлениях.
Плоскостной пантограф представляет собой шарнирный
параллелограмм, длина сторон которого регулируется, благодаря чему возможна
установка различных передаточных отношений. Главное для пантографа, - чтобы
резец, опора и щуп находились на одной оси. Обслуживание гравировальной машины
- несложное. В то время как гравирование вручную требует длительной тренировки,
на этой машине нужно лишь направить щуп по шаблону - далее вращающийся резец
выполнит рисунок в заданном масштабе.[11]
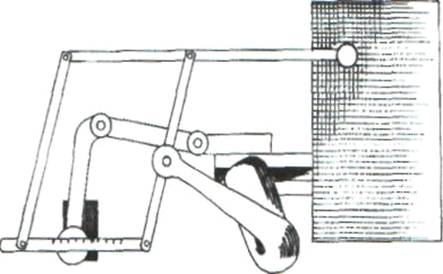
Рис.3 Принцип действия пантографа
С помощью вспомогательных приспособлений можно обрабатывать на основе плоского шаблона и другие поверхности: выпуклые и вогнутые (поверхность пуговицы, тубус фотообъектива); наружные и внутренние (барабан со шкалой, гравировка обручального кольца); конусные стенки стакана или кубка (объемный пантограф).
Вращающимся резцом можно вырезать буквы, орнаменты, производить выемку металла вокруг рисунка (печать), а также выполнять сквозное фрезерование пластины, например при изготовлении шаблона для последующего напыления рисунка.
На базе гравировальных пантографов были разработаны копировально-фрезерные станки с трехмерной системой воспроизведения рисунка, с помощью которых можно изготавливать, например, штампы для чеканки монет и медалей по модельному рельефу в увеличенном масштабе; граверу остается их только доработать
Механизированная гравировка применяется при массовом производстве изделий. С ее помощью исполняются сложнейшие виды рисунков, орнаментов, которые невозможны при ручной гравировке.
Лазерная маркировка и гравировка.
Одним из наиболее интересных методов обработки драгоценных металлов
является маркировка и гравировка. Современные станки оснащенные компьютерным
управлением позволяют наносить на металл методом лазерной маркировки и
гравировки (модификации поверхности под воздействием лазерного излучения)
практически любую графическую информацию - рисунки, надписи, вензеля, логотипы.
Причем изображение можно наносить как в растровом, так и в контурном
изображении. Современное оборудование позволяет перемещать лазерный луч со
скоростью более двух метров в минуту и обеспечивать графическое разрешение на
металле до 10...15 линий на миллиметр. В такой технике возможно изготовление с
низкой себестоимостью различных подвесок, заколок, и других ювелирных изделий
со своеобразной лазерной графикой. (Рис. 4.)
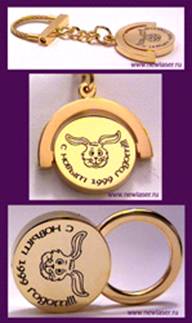
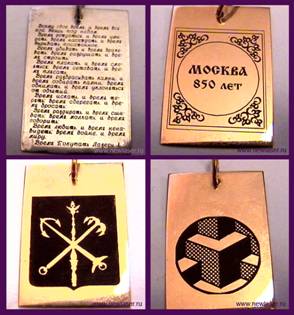
Рис 4. Образцы лазерной маркировки и гравировки сувениров и ювелирных
изделий.
Также интересным применением лазерной технологии гравировки является
нанесение различных логотипов, вензелей владельцев, товарных марок и знаков на
элементы столовой посуды, как из драгоценных металлов, так и недрагоценных
металлов, например для обозначения «нерж.» на клинках ножей.
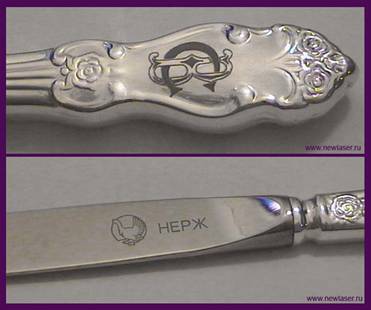
Рис 5. Гравировка ножей.
Высокое разрешение (тонкие линия), точность и повторяемость (менее 5 мкм)
графического рисунка на металле позволяет эффективно применить лазерную
маркировку для разметки изделий под дальнейшую ручную гравировку, например при
изготовлении памятных знаков, медалей или инструмента для их производства.
Широкий диапазон режимов обработки на лазерных станках позволяет точно
дозировать энергию лазерного излучения, что в свою очередь обеспечивает
возможность высокоточной обработки двухслойных материалов, например ювелирных
изделий из недрагоценных металлов предварительно покрытых лаком. Удаление лака
под воздействием лазерного излучения без нарушения геометрических параметров
поверхности металла, дает возможность провести в последующем гальваническое
осаждение драгоценного металла практически любого графического изображения и
получить необычное изделие.
2.3 Предпочтения
способа гравирования якутских мастеров
Для исследования потребительского предпочтения способа гравирования мною было обследована 120 респондентов жителей по г.Якутска.
Исследование проведено методом анкетирования и интервьюирования.
Из 120 респондентов от 15 до 25 лет составляет 50% , от 26 до 60 лет 50% опрошенных..
На категории респондентов от 15 до 25 лет 65 % предпочли ювелирное украшение сделанное ручной гравировкой, а 35 % ювелирное украшение обработанное лазерной гравировкой, 0 % механической гравировкой.
На категории респондентов от 26 до 60 лет 75 % предпочли ювелирное украшение сделанное ручной гравировкой, а 24 % ювелирное украшение обработанное лазерной гравировкой, 1 % механической гравировкой.
По итогом интервьюирования на категории респондентов прилагаю такие ответы респондентов:
девушка 21 год
Ручная работа всегда была более ценной чем работа техники. Лазерной делают наверное много одинаковый деталей, типа конвейер, а человек это эксклюзив да еще и ручная работа.
девушка 20 лет
Работа техники я думаю лучше, потому что как вы говорите гравировка будет на много лучше чем ручная, красивее ровнее, ну там не будет души человеческих рук, но я купила бы все таки технику, все таки это ноу-хау
женщина 40 лет
Из проведенного исследования я пришел к такому выводу:
1. Традиционная технология гравирования якутских мастеров славится по всему миру и его особенность заключается в его трехмерном гравировании, способ которого не используется мастерами других стран.
2. Все таки как не развивалась техника и технология, большинства
людей ценят то, что сделано своими руками, с душой.
ГЛАВА III. ТЕХНОЛОГИЯ ИЗГОТОВЛЕНИЯ УКРАШЕНИЯ
СПОСОБОМ ГРАВИРОВАНИЯ ЯКУТСКИХ МАСТЕРОВ
3.1 Особенность гравировки якутских мастеров
Ювелирное дело - традиционный вид художественного творчества многих народов России. Среди всех многочисленных народов России наибольшее развитие искусство ювелирных украшений получило у русских, якутов, бурят, татар Поволжья и народов Дагестана.
Якутские кузнецы и ювелиры по праву славились высоким мастерством по всей Восточной Сибири и в прошлом снабжали своими изделиями многих северных соседей.[3]
Гравирование - вид художественной обработки изделия, который заключается в вырезании рисунка на изделии штихелями. В ювелирной практике применяется ручное двухмерное (плоскостное) гравирование, по-иному - гравирование для вида.
Особенность у якутских мастеров ювелиров - это гравирование трехмерное (объемное). Гравировка (ойуулааhын, быhан ойуу) являлась основным способом украшения ювелирных изделий якутскими мастерами. Гравированный рисунок часто наносили резцом. [2]
Из спокон веков ручное гравирование являлось сложным и трудоемким процессом, требующим от исполнителя большого мастерства, выдержки и сосредоточенности. Гравирование ювелирных изделий выполняется за ювелирным верстаком с помощью граверных приспособлений и инструмента.
Гравирование для вида у всех ювелиров есть распространенный вид ручных граверных работ. Он включает выполнение на изделиях рисунков и дарственных надписей под глянец и под чернение.