Контрольная работа: Технология конструкционных материалов и материаловедение
Технология конструкционных материалов и материаловедение
Министерство сельского хозяйства Российской Федерации
Федеральное государственное бюджетное образовательное учреждение
высшего профессионального образования
"Алтайский
государственный аграрный университет"
Контрольная работа
по дисциплине Материаловедение
Выполнил:
студент 2 ускор. курса з/о
Инженерного факультета,
(спец. Технические системы
в Агробизнесе)
Шифр 13503 Костыркин П.А.
Проверил: д.т.н.,
доцент Иванайский В.В.
Барнаул 2014
Содержание
Раздел 1. Цементация. Сущность, способы, основные параметры процесса, термообработка после цементации, применение. Понятие азотирования, нитроцементации, диффузионного насыщения металлами
Раздел 2. Основные классы конструкционных легированных сталей. Общая характеристика, примеры, применение. Инструментальные легированные стали
Раздел 3. Литье по выплавляемым моделям и в оболочковые формы. Сущность, сравнительная характеристика, применение
Раздел 4. Сварочный трансформатор и выпрямитель. Принципиальное устройство, обозначение, характеристика, применение
Раздел 5. Производственный и технологический процессы машиностроительного производства, их структура. Основные типы производства в зависимости от масштаба производства, их сравнительная характеристика
Раздел 6. Тепловые явления при резании металлов. Смазывающе-охлаждающие жидкости, виды, способы подачи, влияние на процесс резания
Список литературы
цементация сталь машиностроительство
металл
1. Цементация. Сущность, способы, основные параметры
процесса, термообработка после цементации, применение. Понятие азотирования,
нитроцементации, диффузионного насыщения металлами
Цементация - химико-термическая обработка, заключающаяся в диффузионном насыщении поверхностного слоя атомами углерода при нагреве до температуры 900-950°С. Цементации подвергают стали с низким содержанием углерода (до 0,25%).
Глубина цементации - расстояние от поверхности изделия до середины зоны, где в структуре имеются одинаковые объемы феррита и перлита (h = 1-2 мм). Степень цементации - среднее содержание углерода в поверхностном слое (обычно не более 1,2%).
На практике применяют цементацию в твердом и газовом карбюризаторе (науглероживающей среде). Участки деталей, которые не подвергаются цементации, предварительно покрываются медью (электролитическим способом) или глиняной смесью.
Цементация в твердом карбюризаторе. Почти готовые изделия, с припуском под шлифование, укладывают в металлические ящики и пересыпают твердым карбюризатором. Используют древесный уголь с добавками углекислых солей BaCO3, Na2CO3 в количестве 10-40%. Закрытые ящики укладывают в печь и выдерживают при температуре 930-950°С.
Цементацией (науглероживанием) называется химико-термическая обработка, заключающаяся в диффузионном насыщении поверхностного слоя стали углеродом при нагревании в соответствующей среде - карбюризаторе. Как правило, цементацию проводят при температурах выше точки Ас3 (930-950°С), когда устойчив аустенит, растворяющий углерод в больших количествах. Окончательные свойства цементованные изделия приобретают в результате закалки и низкого отпуска, выполняемых после цементации. Назначение цементации и последующей термической обработки - придать поверхностному слою высокую твердость и износостойкость, повысить предел контактной выносливости и предел выносливости при изгибе и кручении. Для цементации обычно используют низкоуглеродистые (0,1-0,18% С), чаще легированные, стали. Для цементации крупногабаритных изделий применяют стали с более высоким содержанием углерода (0,2-0,3%). Выбор таких сталей необходим для того, чтобы сердцевина изделия, на насыщающаяся углеродом при цементации, сохраняла высокую вязкость послезакалки. На цементацию детали поступают после механической обработки с припуском на шлифование (50-100 мкм). Во многих случаях цементации подвергается только часть детали; тогда участки, не подлежащие упрочнению, защищают тонким слоем меди (20-40 мкм), которую наносят электрическим способом или изолируют специальными обмазками, состоящими из смеси огнеупорной глины, песка и асбеста, замешанных на жидком стекле, ленитом и др.
Концентрация углерода в поверхностном слое должна составлять 0,8-1,0%. Для получения максимального сопротивления контактной усталости количество углерода может быть повышено до 1,1-1,2%. Более высокая концентрация углерода вызывает ухудшение механических свойств цементуемого изделия
Широко применяемый карбюризатор состоит из древесного угля, 20-35% BaCO3 и ~3,5% CaCO3, который добавляют для предотвращения спекания частиц карбюризатора. Рабочую смесь, применяемую для цементации, составляют из 25-35% свежего карбюризатора и 65-75% отработанного. Содержание BaCO3 в такой смеси 5-7%, что обеспечивает требуемую толщину слоя и исключает образование грубой цементитной сетки на поверхности. Детали, подлежащие цементации, после предварительной очистки укладывают в ящики: сварные стальные, или, реже, литые чугунные прямоугольной или цилиндрической формы. При упаковке изделий на дно ящика насыпают и утрамбовывают слой карбюризатора толщиной 20-30 мм, на который укладывают первый ряд деталей, выдерживая расстояние между ними и до боковых стенок ящика 10-15 мм. Затем засыпают и утрамбовывают слой карбюризатора толщиной 10-15 мм, на него укладывают другой ряд деталей и т.д. Последний (верхний) ряд деталей засыпают слоем карбюризатора толщиной слоем 35-40 мм с тем, чтобы компенсировать возможную его усадку. Ящик накрывают крышкой, кроки которого обмазывают огнеупорной глиной или смесью глины и речного песка. После этого ящик помещают в печь. Нагрев до температуры цементации (910-930°С) составляет 7-9 мин на каждый сантиметр минимального размера ящика. Продолжительность выдержки при температуре цементации цементации для ящика с минимальным размером 150 мм составляет 5,5-6,5 ч для слоя толщиной 700-900 мкм и 9-11 ч для слоя толщиной 1200-1500 мкм. При большем размере ящика (минимальный размер 250 мм) для получения слоя толщиной 700-900 мкм продолжительность выдержки равна 7,5-8,5 ч, а при толщине 1200-1500 мкм - 11-14 ч. После цементации ящики охлаждают на воздухе до 400-500°С и затем раскрывают
Газовая цементация. Этот процесс осуществляют нагревом изделия в среде газов, содержащих углерод. Газовая цементация имеет ряд преимуществ по сравнению с цементацией в твердом карбюризаторе, поэтому ее широко применяют на заводах, изготовляющих детали массовыми партиями. В случае газовой цементации можно получить заданную концентрацию углерода в слое, сокращается длительность процесса, так как отпадает необходимость прогрева ящиков, наполненных малотеплопроводным карбюризатором; обеспечивается возможность полной механизации и автоматизации процессов и значительно упрощается последующая термическая обработка деталей, так как закалку можно проводить непосредственно из цементационной печи
В крупносерийном и массовом производствах газовую цементацию проводят в безмуфельных печах непрерывного действия.
Термическая обработка стали после цементации и свойства цементованных деталей. Окончательные свойства цементованных деталей достигаются в результате термической обработки, выполняемой после цементации.
В большинстве случаев, особенно при обработке наследственно мелкозернистых сталей, применяют закалку выше точки Ас1 (сердцевины) при 820-850°С.
После цементации термическая обработка иногда состоит из двойной закалки и отпуска. Первую закалку (или нормализацию) с нагревом до 880-900°С (выше точки Ас3 сердцевины) назначают для исправления структуры сердцевины. Кроме того, при нагреве в поверхностном слое в аустените растворяется цементитная сетка, которая уже вновь при быстром охлаждении не образуется. Вторую закалку проводят с нагревом 760-780°С для устранения перегрева цементованного слоя и придания ему высокой твердости.
Заключительной операцией термической обработки
цементованных деталей во всех случаях является низкий отпуск при 160-180°С,
переводящий мартенсит закалки в поверхностном слое в отпущенный мартенсит,
снимающий напряжения.
Раздел 2. Основные классы конструкционных легированных сталей. Общая
характеристика, примеры, применение. Инструментальные легированные стали
Конструкционная легированная сталь
Конструкционная сталь, общее название группы сталей, предназначенных для изготовления строительных конструкций и деталей машин или механизмов. Конструкционная сталь должна обладать хорошей свариваемостью, в связи с чем содержание в ней углерода не должно превышать 0,25%; она подразделяется на углеродистую и низколегированную (до 5% легирующих элементов) повышенной прочности, а также в зависимости от назначения - для мостостроения и каркасов высотных зданий.
Конструкционная сталь, используемая в машиностроении, по химическому составу классифицируется на углеродистую и легированную (хромистая, хромоникелевая и др.); по методу изготовления - на деформируемую и литейную; по условиям работы - на конструкционную, жаропрочную, нержавеющую (коррозионностойкую), износостойкую. В зависимости от содержания углерода различают низкоуглеродистую цементуемую сталь (0,1-0,25% С) и так называемую улучшаемую сталь (0,25-0,45% С); для некоторых деталей (например, пружин, рессор) применяется сталь с более высоким содержанием углерода (0,5-0,65% С). По степени легированности сталь для машиностроения делят на низко- (до 5% легирующих элементов), средне- (5-10%) и высоколегированную (более 10%). Детали машин, изготовленные из стали, как правило, подвергают термической обработке <#"795657.files/image001.gif">
Рисунок 3.8 - Технология литья в оболочковые формы
Для предварительного формирования оболочки бункер 1, снабженный цапфами 11 и поворотным механизмом, поворачивают на 1800, и формовочный материал падает на горячую модельную плиту (рис. 3.8, б), уплотняясь под действием гравитационных сил.
В прилегающем к плите слое смеси смола плавится (при температуре 95-115oС), смачивая зерна песка, а затем начинает полимеризоваться, загустевая и отверждаясь по мере прогрева до более высокой температуры. За 30-40 с выдержки смола успевает оплавиться в слое толщиной около 10 мм.
Слой остается на модельной плите после поворота бункера в исходное положение (рис. 3.8, в) и сброса на дно бункера не прореагировавшей, сохранившей свои начальные свойства и пригодной для последующего использования части смеси.
Теперь модельную плиту со сформированной оболочковой полуформой снимают с бункера (рис. 3.8, г) и подают в печь 12 (рис. 3.8, д), где при температуре 300-400oС за 90-120 с заканчивается полимеризация, и смола приобретает высокую технологическую прочность. Затем готовую оболочковую полуформу снимают с модельной плиты (рис. 3.8, е) и соединяют с другой полуформой (например, склеиванием) на специальном пневмопрессе (рис. 3.8, ж).
Для исключения прорыва расплава, формы с вертикальным разъемом обычно заформовывают (рис. 3.8, з) в опорный наполнитель (песок, дробь и т. п.). Формы небольшой высоты с горизонтальным разъемом в большинстве случаев не заформовывают и заливают на поддонах с песчаной постелью.
В оболочковые формы получают отливки практически из любых промышленных сплавов массой до 200-300 кг. Преимущества литья в оболочковые формы по сравнению с литьем в песчано-глинистые разовые формы заключаются в следующем:
· уменьшение параметров шероховатости поверхности и существенное улучшение внешнего товарного вида отливок;
· возможность получения отливок с тонким и сложным рельефом, а также толстостенных отливок с литыми каналами малых сечений;
· уменьшение трудоемкости ряда операций технологического процесса (приготовление смеси, изготовление формы, очистка отливок и пр.);
· сокращение в 8-10 раз и более объема переработки и транспортирования формовочных материалов;
· уменьшение металлоемкости формовочного оборудования.
Кроме того, для литья в оболочковые формы характерна меньшая жесткость оболочки, что следует рассматривать как достоинство метода в сравнении с методами литья в кокиль.
Основные недостатки метода литья в оболочковые формы:
· относительно высокая стоимость смоляного связующего;
· сложность модельной и стержневой оснастки;
· повышенное выделение вредных химических веществ в ходе термического разложения смоляного связующего;
· недостаточная прочность оболочек при получении тяжелых отливок;
· склонность к появлению некоторых специфических видов
дефектов, сопровождающих низкую газопроницаемость литейной формы.
Раздел 4. Сварочный трансформатор и выпрямитель. Принципиальное
устройство, обозначение, характеристика, применение
Сварочные выпрямители
Сварочные выпрямители являются устройствами для преобразования напряжения переменного тока в напряжение постоянного тока для получения сварочной дуги.
Сварка на постоянном токе имеет преимущества по сравнению со сваркой на переменном токе: повышается стабильность горения дуги из-за отсутствия нулевых значений сварочного тока, увеличивается глубина проплавления свариваемого металла, снижается разбрызгивание металла, повышается прочность металла шва и снижается количество дефектов шва. Поэтому сварку ответственных соединений лучше выполнять на постоянном токе.
Некоторые металлы свариваются на постоянном токе, например, высоколегированные и теплоустойчивые стали, чугуны, титан, сплавы на основе меди и никеля.
Элементами сварочного выпрямителя являются силовой трансформатор, выпрямительный блок на полупроводниковых приборах, устройства пуска, регулирования, защиты, измерения, охлаждения.
В сварочных выпрямителях желательно применение трехфазного тока, при котором меньше пульсации выпрямленного напряжения.
Силовые трансформаторы для питания выпрямительного блока по принципу действия и устройству сходны с трансформаторами для сварки на переменном токе. Для выпрямления тока используются неуправляемые полупроводниковые вентили-диоды или управляемые полупроводниковые вентили-тиристоры.
Важными элементами сварочного выпрямителя являются радиаторы охлаждения вентилей, вентилятор, включающийся перед пуском выпрямителя, элементы защиты от токовых перегрузок и перегрева.
Одним из способов электромеханического регулирования тока сварки является применение выпрямителей с трансформаторами, имеющими секционированные обмотки высшего напряжения которые могут включаться последовательно переключателем. При этом происходит ступенчатое изменение тока во вторичной цепи силового трансформатора. Такие выпрямители просты в изготовлении и надежны в эксплуатации, их применение целесообразно для полуавтоматической сварки в среде защитных газов, так как они имеют жесткую внешнюю характеристику.
Ступенчатое изменение силы сварочного тока может производиться с применением вольтодобавочных трансформаторов, обмотки которых включаются согласно или встречно со вторичными обмоткам силового трансформатора. Плавное изменение тока в пределах каждой ступени производится изменением напряжения в первичной обмотке вольтодобавочного трансформатора.
Электрические схемы регулирования сварочного тока в сварочных выпрямителях применяются в выпрямительных блоках или после них.
Распространенной схемой регулирования сварочного тока является схема с применением тиристоров. При этом регулирование сварочного тока производится изменением времени открытия тиристоров в течение полупериода напряжения, получаемого от трансформатора. Это время открытия тиристоров изменяется системой импульсно-фазового управления (СИФУ) и называется углом регулирования. Получается плавная регулировка тока сварки, которую можно осуществлять и дистанционно, и получается дуга с высокой стабильностью работы.
На рис. 7 приведена электрическая схема, показывающая принцип действия
сварочного трехфазного выпрямителя, которая является упрощенной. На схеме
показаны только сварочный трансформатор и блок полупроводниковых диодов со
сварочной дутой.
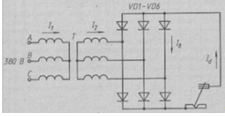
Рис. 7. Упрощенная принципиальная схема сварочного выпрямителя: Т -
трансформатор понижающий; VD1-VD6 - блок выпрямительных вентилей; Iв - ток
вентиля; Id - выпрямленный ток