Контрольная работа: Технология конструкционных материалов и материаловедение
Так, крупносерийное производство приближается к массовому, а мелкосерийное - к единичному. Однако установление типа производства при разработке технологических процессов является крайне необходимым,
поскольку в каждом типе производства для изготовления деталей одного и того же наименования используют совершенно различные технологические процессы. Решение такой задачи оказывается весьма сложным и, как правило, связано с выполнением ряда этапов.
Очевидно, что отнесение изделий по их габаритам в ту или иную группу без учета других особенностей этих изделий, является в значительной степени произвольным. Тем не менее, представляется возможным в самом первом приближении наметить тип производства.
Эта работа требует дальнейших уточнений на основе использования коэффициентов закрепления операций, т.е. отношения числа всех различных технологических операций, выполненных или подлежащих выполнению в течение месяца, к числу рабочих мест. Принимают следующие значения коэффициентов закрепления операций: для мелкосерийного производства св. 20 до 40 вкл.; для среднесерийного производства св. 10 до 20 вкл.; для крупносерийного производства св. 1 до 10 вкл. Для массового производства коэффициент закрепления операций равен 1.
Определение коэффициентов закрепления операций требует в свою очередь прикидочных расчетов и определения числа операций и рабочих мест исходя из заданного объема месячного выпуска изделий. Следовательно, такие расчеты уже делаются с ориентацией на определенный тип производства и в дальнейшем требуют ряда последовательных уточнений. Выполняя эту работу, технологи опираются на опыт изготовления аналогичных изделий в конкретных производственных условиях.
Вид оборудования, применяемого в различных типах
производства, определяется технологическим процессом. Однако в мировой практике
уже сложилось представление о необходимости использования оборудования с учетом
гибкости в зависимости от номенклатуры изготовляемых деталей и объема годового
выпуска продукции (рис. 3).
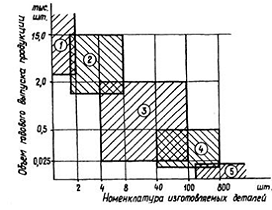
Область 1 предусматривает использование автоматических линий с жесткими связями.
В этом случае обеспечивается самая низкая себестоимость продукции. Автоматические линии имеют специальное оборудование, широко используются совмещение рабочих и вспомогательных движений при многопозиционной обработке. Область 2 характеризуется использованием специальных линий, на которых обрабатывают однотипные заготовки, но различных размеров. В области 3 используют гибкие производственные комплексы, а в области 4 - гибкие модули. Те и другие обладают достаточно высокой гибкостью, т.е. сравнительно быстро могут быть переналажены для обработки новой заготовки. Гибкий модуль представляет собой переналаживаемую производственную ячейку. Для оборудования областей 3 и 4 характерна очень высокая стоимость. Область 5 представляется станками с ЧПУ, обладающими еще большей гибкостью.
При последовательном переходе от области к области 5
гибкость оборудования увеличивается, а производительность уменьшается.
Раздел 6. Тепловые явления при резании металлов. Смазывающе-охлаждающие
жидкости, виды, способы подачи, влияние на процесс резания
В процессе резания металлов около 80% работы затрачивается на пластическое и упругое деформирование срезаемого слоя и слоя, прилегающего к обработанной поверхности и поверхности резания, и около 20% работы - на преодоление трения по передней и задней поверхностям резца. Примерно 85-90% всей работы резания превращается в тепловую энергию, количество которой (в зоне резания) существенно влияет на износ и стойкость инструмента, на шероховатость обработанной поверхности. Установлено, что свыше 70% этой теплоты уносится стружкой, 15-20% поглощается инструментом, 5-10% - деталью и только 1% излучается в окружающее пространство. Температура в зоне резания зависит от физико-механических свойств обрабатываемого материала, режимов резания, геометрических параметров режущего инструмента и применяемой смазочно-охлаждающей жидкости. При обработке стали выделяется больше теплоты, чем при обработке чугуна. С увеличением прочности и твердости обрабатываемого материала температура в зоне резания повышается и при тяжелых условиях работы может достигнуть 1000-1100 градусов С. При увеличении подачи температура в зоне резания повышается, но менее интенсивно, чем при увеличении скорости резания. Глубина резания оказывает наименьшее (по сравнению со скоростью и подачей) влияние на температуру в зоне резания. С увеличением угла d резания и главного угла j в плане температура в зоне резания возрастает, а с увеличением радиуса г скругления резца - уменьшается. Применение смазочно-охлаждающей жидкости существенно уменьшает температуру в зоне резания.
Применение СОЖ благоприятно воздействует на процесс резания металлов:
значительно уменьшается износ режущего инструмента, повышается качество
обработанной поверхности и снижаются затраты энергии на резание. При этом
уменьшается наростообразование у режущей кромки инструмента и улучшаются
условия для удаления стружки и абразивных частиц из зоны резания. Наименьший
эффект дает применение СОЖ при обработке чугуна и других хрупких материалов.
При работе твердосплавным инструментом на высоких скоростях резания
рекомендуется обильная и непрерывная подача СОЖ, так как при прерывистом
охлаждении в пластинах твердого сплава могут образоваться трещины и инструмент
выйдет из строя. Наиболее эффективно применение СОЖ при обработке вязких и
пластичных металлов, при этом с увеличением толщины среза и скорости резания
положительное воздействие СОЖ на процесс стружкообразования уменьшается. Выбор
СОЖ зависит от обрабатываемого материала и вида обработки. СОЖ должна обладать
высокими охлаждающими, смазывающими антикоррозионными свойствами и быть
безвредной для обслуживающего персонала. Все СОЖ можно разбить на две основные
группы - охлаждающие и смазочные. К первой группе относятся водные растворы и
эмульсии, обладающие большой теплоемкостью и теплопроводностью. Широкое
распространение получили водные эмульсии, содержащие поверхностно-активные
вещества; водные эмульсии применяются при обдирочных работах, когда к
шероховатости обработанной поверхности не предъявляют высоких требований. Ко
второй группе относятся минеральные масла, керосин, а также растворы
поверхностно-активных веществ в масле или керосине. Жидкости этой группы
применяются при чистовых и отделочных работах. Также нашли применение
осерненные масла (сульфофрезолы), в которых в качестве активированной добавки
используется сера.
Список литературы
1. Лахтин Ю.М., Леонтьева В.П. Материаловедение. - М.: Машиностроение, 1990. - 528 с
. Гуляев А.П. - М.: Металлургия, 1986. - 648 с.
. Материаловедение. / Под. Общ. Ред. Арзамасова Б.Н. - М.: Машиностроение, 1986. 384 с.
. Некрасов С.С. Обработка материалов резанием - М.: ВО Агропрмиздат. 1988.
. Аршинов В.А., Алексеев Г.А. Резание металлов и режущий инструмент. - М.: Машиностроение. 1975.
. Кондратьев Е.Т. Технология конструкционных материалов и материаловедение. - М.: Машиностроение. 1983. - 288 с.
. Сучков О.К.
Технология конструкционных материалов. - М.: машиностроение. 1977. - 278 с.