Контрольная работа: Технология конструкционных материалов и материаловедение
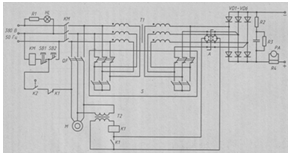
Рис. 8. Принципиальная электрическая схема сварочного выпрямителя: КМ -
магнитный пускатель включения выпрямителя; Т1 - трансформатор понижающий; Т2 -
трансформатор в цепи управления; А - магнитный усилитель; К1 - реле защиты от
аварийных режимов; К2 - реле контроля работы вентилятора; М - электродвигатель;
S - переключатель обмоток трансформатора на схемы "звезда - звезда"
или "треугольник - треугольник"
На рис. 8 приведена принципиальная электрическая схема сварочного выпрямителя ВД-306. Силовой трансформатор Т1 включается магнитным пускателем КМ. От трансформатора получает питание блок выпрямительных вентилей VD1-VD6. Также получает питание двигатель вентилятора через автоматический выключатель QF и системы защиты.
Переключение диапазонов изменения сварочного тока осуществляется переключением первичных и вторичных обмоток трансформатора Т1 в "треугольник-треугольник" (диапазон больших токов) или в "звезду-звезду" (диапазон малых токов). Такое переключение диапазонов обеспечивает изменение величины сварочного тока в три раза без дополнительного расхода активных материалов.
Плавное регулирование тока внутри диапазона производится за счет изменения расстояния между катушками первичного и вторичного напряжений трансформатора Т1. Выпрямительный блок состоит из шести кремниевых вентилей VD1-VD6, соединенных по трехфазной мостовой схеме выпрямления.
Вентиляция выпрямителя - воздушная принудительная, работа которой контролируется ветровым реле К2. При отсутствии вентиляции контакт К2 ветрового реле размыкается и пускатель КМ отключает выпрямитель от сети, так как контакт реле К2 включен в цепь управления магнитного пускателя КМ.
Выпрямитель имеет также защиту, отключающую его от сети при выходе из
строя одного из вентилей выпрямительного блока или при пробое на корпус
вторичной обмотки трансформатора. Защита состоит из магнитного усилителя А,
трансформатора Т2 и реле К1. В нормальном состоянии переменный ток, текущий по
фазным проводам, проходящим через окно магнитопровода магнитного усилителя, не
насыщает магнитопровод, и все напряжение падает на обмотках усилителя. При
аварийных режимах в фазных проводах появляется постоянная составляющая токов,
магнитопровод магнитного усилителя насыщается, в цепи реле К1 появляется ток и
оно срабатывает, размыкая цепь управления магнитного пускателя КМ, который
отключает выпрямитель от сети.
Раздел 5. Производственный и технологический процессы
машиностроительного производства, их структура. Основные типы производства в
зависимости от масштаба производства, их сравнительная характеристика
Объектами машиностроительного производства являются машины различного назначения.
Технологический процесс изготовления машин предусматривает производство деталей, сборочных единиц (узлов) и изделий.
Изделие - продукт конечной стадии машиностроительного производства. Изделием может быть машина, сборочная единица или деталь в зависимости от того, какую продукцию выпускает завод (предприятие). Так, например, для одного из заводов изделием может быть металлорежущий станок, для другого робот к нему, для третьего - обычный болт. Помимо изделий основного производства возможно получение на том же заводе изделий вспомогательного производства, которые используются для собственных нужд.
Примером может служить крупный автомобильный завод, выпускающий металлорежущие станки специального назначения.
Деталь - первичный элемент изделия. Детали изготовляют из однородного по наименованию и марке материала. Отличительной особенностью детали является отсутствие в ней каких-либо соединений как разъемных, так и неразъемных. Покрытия различного вида не являются отдельными деталями. Различают детали с покрытиями и без покрытий.
При сборке детали сопрягаются с другими деталями по поверхности, образуя соединения.
Геометрические и физико-механические показатели поверхностей и поверхностных слоев являются важнейшими характеристиками качества деталей.
Сборочная единица {узел) - разъемное или неразъемное соединение частей изделия. С технологической точки зрения узел представляет собой обособленную часть изделия, которую можно собрать отдельно от других частей, оценить по выходным параметрам.
Многие термины и определения регламентируются Государственными стандартами, но периодически претерпевают изменения. Узловая сборка деталей проводится на заводе основного производства либо наотдельных заводах, выпускающих такие узлы в качестве изделий, и способствует совершенствованию технологических процессов изготовления машин. С конструкторской точки зрения узел представляет собой часть машины в соответствии с функциональным назначением без учета особенностей сборки. Так, распределительный механизм машины, расположенный, например, наряду с другими механизмами в ее корпусной детали, является конструктивной сборочной единицей (узлом), но не является технологической сборочной единицей, так как не может быть собран обособленно.
Наиболее совершенной является сборочная единица, которая одновременно отвечает условию ее функционального назначения в изделии и условию обособленной сборки.
В зависимости от положения сборочной единицы в изделии различают их порядок.
Так, сборочные единицы, входящие в процессе сборки непосредственно в изделие, называют сборочными единицами первого порядка.
Те сборочные единицы, которые входят в сборочные
единицы первого порядка, называют сборочными единицами второго порядка и т.д.
Такое представление о деталях и сборочных единицах существенно помогает описать
в целом изделие и его элементы. Общая компоновка элементов изделия представлена
на рис. 1. Очевидно, что собственно детали могут входить как в сборочные
единицы любого порядка, так и непосредственно в изделие вне сборочных единиц.
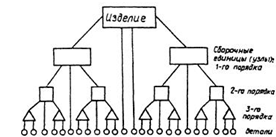
Рис. 1. Общая компоновка элементов изделия
Общая компоновка элементов изделия позволяет разработать технологическую схему сборки и увязать воедино процесс изготовления деталей, узловую сборку и сборку всего изделия. Целесообразность разработки схемы сборки определяется сложностью изделия.
Особую роль играют базовые детали. Они имеют базовые поверхности, с помощью которых другие детали и сборочные единицы ориентируются относительно друг друга.
Сборка, как правило, начинается с базовых деталей. При сборке машины одна из сборочных единиц (узлов) может играть роль базовой сборочной единицы (базового узла). Чаще всего базовыми являются корпусные детали.
Условия производства могут требовать, чтобы на сборку изделия его элементы подавались группами. Каждая такая группа называется сборочным комплектом. Если эти элементы не вводят в состав машины на заводе изготовителе, а они имеют вспомогательное назначение, то такая группа называется комплектом (например, комплекты запасных частей). Изделие предприятия-поставщика, используемое на заводе-изготовителе, называется комплектующим изделием. Сборочная единица, способная самостоятельно выполнять в изделии определенные функции, называется агрегатом.
Основное место в производстве машин отводится разработке технологических процессов.
В свою очередь эти процессы являются составной частью производственных процессов (рис. 2).
Производственный процесс характеризуется совокупностью действий, в результате которых материалы и полуфабрикаты превращаются в готовые изделия в соответствии с их служебным назначением. Для функционирования производственного процесса необходимы соответствующие исходные данные. Так, директивное задание содержит необходимые указания о развертывании производства машин определенного назначения или серии машин с указанием объема годового выпуска.
Прорабатываются вопросы обеспечения данного производства материалами, полуфабрикатами, оценивается возможная система управления производством. В качестве исходных рассматривают также социально-экономические факторы, возможную экологическую обстановку в регионе размещения данного предприятия. Создание производственного процесса является задачей высшего порядка сложности и рассматривается на государственном уровне. Так, в понятие "производственный процесс" будет входить все, что связано, например, с созданием автомобильного завода.
Каждый элемент производственного процесса может представляться соответствующим производственным подразделением, функции которого определяются предельно четко. Одно из подразделений берет на себя функции снабжения материалами, комплектующими изделиями и т.д., а также функции хранения готовой продукции (хотя хранение может быть организовано и в другом подразделении).
Вопросы обслуживания различного рода поручаются второму подразделению, а в третьем - разрабатывается структура управления производственным процессом, формируются органы управления и т.д.
Полезно выделять вспомогательный производственный процесс (см. рис. 2). Он может предусматривать обеспечение производства технологической оснасткой, различными инструментами, включать систему транспортирования объектов труда, обеспечивать уход за оборудованием и его наладку.
Каждый из элементов вспомогательного производственного процесса в зависимости от масштаба производства может представляться участком, цехом или отдельным заводом.
Технологический процесс - часть производственного процесса, включающая в себя последовательное изменение размеров, форм и других свойств предмета производства. Это понятие имеет весьма широкие границы и в различные периоды времени уточняется соответствующими стандартами, однако главным остается понятие о непосредственном изменении состояния объекта труда. Технологический процесс представляется чаще всего совокупностью процессов, основанных на применении различных методов их выполнения (см. рис.2). Так, важной составной частью технологического процесса может быть процесс изготовления заготовок (литье, обработка давлением, сварка и др.), процесс изготовления деталей, т.е. превращение заготовок в составные элементы машины, процесс сборки и другие. Прогрессивным оказывается такой технологический процесс, когда уже на стадии изготовления заготовок сразу выдается готовая деталь.
Технологическая операция - это часть технологического процесса, выполняемая на одном рабочем месте, над одним или несколькими одновременно обрабатываемыми предметами, одним или несколькими рабочими.
Аналогичные понятия рассматриваются для процесса
изготовления заготовок, сборки и др. Наличие рабочего места является
непременным условием проведения операции.
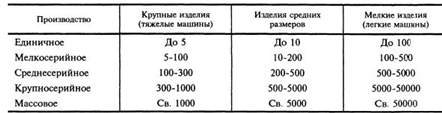
Рис. 2. Структура производственного и технологического
процессов
Рабочее место представляет собой часть производственной площади, оборудованной в соответствии с выполняемой работой. Работа в рамках одной операции предусматривает условие непрерывности в том смысле, что исключается переход к выполнению другой работы. В автоматизированном и гибком автоматизированном производствах понятие технологической операции несколько изменяется.
Технологический процесс предусматривает также наличие вспомогательных операций, связанных с транспортированием, контролем и другими действиями, не изменяющими свойств объектов труда.
Составными частями операции являются технологические переходы, характеризуемые постоянством применения инструмента и обрабатываемых поверхностей.
Технологический переход - законченная часть технологической операции, выполняемая над одной или несколькими поверхностями заготовки, одним или несколькими одновременно работающими инструментами при неизменных режимах обработки. Обработка следующей поверхности заготовки или изменение режимов обработки означают наличие нового перехода.
Вспомогательный переход не изменяет состояние объекта труда, но сопровождает выполнение технологического перехода. Затраты времени на вспомогательные операции и переходы следует неизменно сокращать.
Проход (рабочий ход) - часть технологического перехода, состоящая из однократного перемещения инструмента относительно заготовки и связанная с изменением состояния этой заготовки. В свою очередь частью прохода является прием - законченная совокупность действий человека, применяемых при выполнении перехода или его части и объединенных одним целевым назначением. Приемы состоят из отдельных движений. Операции, переходы и проходы всегда выполняются на рабочих местах в одной или нескольких позициях, а также с одного или нескольких установок.
Позиция - фиксированное положение, занимаемое неизменно закрепленной обрабатываемой заготовкой совместно с оснасткой относительно инструмента или неподвижной части оборудования для выполнения операции или ее части.
Установка - часть операции, выполняемая при неизменном закреплении обрабатываемых заготовок.
Аналогичная структура может быть представлена для технологического процесса сборки, окраски и др. Технологическая операция является основной единицей производственного планирования и учета.
Каждый технологический процесс разрабатывают применительно к определенному типу производства, который представляет собой классификационную категорию производства, выделяемую по принципу объема годового выпуска продукции и широте номенклатуры производства изделий. Технологический процесс, прогрессивный для одного типа производства, может быть совершенно неприемлемым для другого типа производства.
Современное производство подразделяется на массовое, серийное и единичное.
Массовое производство характеризуется узкой номенклатурой и большим объемом выпуска изделий, изготовляемых непрерывно в течение большого отрезка времени. Это означает, что на каждом рабочем месте постоянно выполняется одна и та же работа, т.е. технологические операции постоянно повторяются (например, сверление отверстий в поршнях автомобиля данной модели). Поэтому используют специальное оборудование, которое расставляют в цехах в полном соответствии с выполнением операций технологического процесса; ему подчиняют работу транспортирующих устройств, контроль, работу складов заготовок и др. Современное массовое производство использует роботы, автоматические линии и целые производственные системы, управляемые ЭВМ. Применяемые заготовки характеризуется высокой точностью.
Серийное производство характеризуется ограниченной номенклатурой изделий, изготовляемых периодически повторяющимися партиями, сравнительно большим объемом выпуска. Такой тип производства является основным и на его предприятиях выпускается 75-80% всей продукции машиностроения.
В зависимости от количества изделий в партии различают мелкосерийное, среднесерийное и крупносерийное производство. Типаж оборудования для серийного производства оказывается весьма широким.
Используют универсальные, специализированные и специальные станки, автоматические линии. Большое распространение получают станки с ЧПУ. Расстановка станков чаще всего проводится по технологическим группам, хотя встречаются и другие виды компоновки станков. Заготовками являются горячий и холодный прокат, поковки, точные штампованные заготовки и отливки.
Единичное производство характеризуется широкой номенклатурой выпускаемых изделий и малым объемом их выпуска. Такой объем, как правило, исчисляется штуками или десятками штук. Технологические операции, выполняемые в производстве этого типа, повторяются нерегулярно или не повторяются совсем. Используют универсальное оборудование, которое расставляется по технологическим группам. Заготовки имеют простейшую форму.