Материал: Технология литейной формы. Аммер В.А
1.3. Показатели технологичности отливок
Наиболее ответственными показателями являются припуски на механическую обработку, коэффициент использования металла (КИМ), технологические напуски. Величину припусков назначают в зависимости от класса точности отливки, ее номинальных и габаритных размеров, положения при заливке, способа литья и вида сплава. Основные припуски на механическую обработку зависят от допусков размеров и назначаются дифференцированно для каждого элемента отливки, ГОСТ 26645-85, (прил. 5), причем меньшее указанное значение рекомендуется для более грубых квалитетов точности обработки. Допускается увеличивать основной припуск до ближайшего большего значения из того же ряда в том случае, если необходимо обеспечить более высокую точность размеров. На обрабатываемых поверхностях, расположенных при заливке сверху, разрешается увеличивать припуск до значения, взятого из следующего ряда припусков.
На поверхности, которые могут претерпеть смещение (по причине смещения полуформ), кроме основного назначают дополнительный припуск, который зависит от допуска на размер и предельного отклонения ( погрешности расположения).
Степень коробления определяют по ГОСТ 26645-85, (прил. 6).
Пример. Определим припуски на механическую обработку вертикально расположенной поверхности с номинальным размером 120+14 и горизонтальной верхней поверхности с номинальным размером 200+0,30; отливка из алюминиевого сплава имеет сложную конфигурацию. Воспользуемся таблицами, приведенными в ГОСТ 26645-85.
По прил.7 находим, что размеру 120 +0,14 отвечает квалитет 1Т10, а размеру 200+0,20 - 1Т11, следовательно, деталь должна иметь точность, определяемую 1Т10. Для обеспечения такой точности необходимо, чтобы заготовка отвечала 7-му классу точности размеров, (прил.1). По прил. 2 для этого класса точности находим допуски размеров: 1,2 мм для 120 мм и 1,4 мм для 200 мм. Если отливка изготавливается в песчано-глинистой форме по 7-му классу точности, то необходимо назначить третий ряд припусков на механическую обработку, (прил. 3). Основной припуск находим с учетом допусков размеров и ряда припусков, (прил.5); 2,2 мм для размера 120 мм, для 200 мм - 3 мм. Дополнительный припуск на вертикальную поверхность находим по таблицам: предельное отклонение смещения 0,5 мм, (прил.4); степень коробления - 6, (прил.6); предельное отклонение за счет коробления 0,24, (прил. 8).
Суммарная наибольшая погрешность расположения составит 0,74 мм; дополнительный припуск 0,2 мм (прил. 9). Таким образом, принимаем следующие значения припусков на механическую обработку: 3 мм для горизонтальной поверхности с размером 200 мм; 2,2 + 0,2 = 2,4 мм для вертикальной поверхности с размером 120 мм.
При разработке чертежа отливки кроме определения припусков необходимо предусмотреть также технологические напуски и галтели, которые обеспечивают выполнение принципа направленного затвердевания. Отверстия с диаметрами меньше предельно допустимых получают механической обработкой, а не литьем.
Ниже приведены основные рекомендации, которыми следует руководствоваться при проведении анализа технологичности конструкции детали.
Технологичными считают такие детали, которые отвечают всем условиям эксплуатации, а также требованиям литейной технологии, механической обработки и оптимальных затрат на изготовление. При конструировании технологичных отливок необходимо учитывать литейные свойства металла: жидкотекучесть, усадку, ликвацию, склонность к образованию определенной кристаллической структуры и фазового состава, теплофизические свойства.
При любом способе литья желательно обеспечить равностенную конструкцию отливки (за счет плавных сопряжений, галтелей, применения окон и т.д.).
Детали с выраженными плоскими поверхностями и изготавливаемые из сплавов с большой литейной усадкой склонны к короблению. Для предотвращения этого рекомендуется вводить ребра жесткости, однако их большое число затрудняет усадку и может быть причиной трещинообразования. Для уменьшения коробления следует правильно сочетать наружное и внутреннее оребрение; правильным соотношением толщин стенки, наружного и внутреннего ребер считается 1,0 : 0,8 : 0,7. Толщина внутренних стенок, получаемых в стержнях, должна быть на 15-20 % меньше толщины наружных стенок.
Сопряжение стенок с толщинами b1 и b2 при b1/ b2<2 выполняют в виде галтели радиусом г =(b1+b2)/4; при b1/b2>2 - в виде клина с галтелями, при этом радиус закруглений R=(b1+b2)/2, длина переходной части L≥4(b1-b2). В угловом L-образном сопряжении радиус галтели внутреннего угла, образованного двумя стенками отливки, определяется с учетом степени замкнутости S: r=(b1+b2)/S. Сопряжения "Т"- и "Х"-образных типов необходимо выполнять так, чтобы избежать образования теплового узла,
Положение отливки в форме при заливке должно способствовать направленному затвердеванию. Это условие будет выполняться, если соблюдается правило вписанных окружностей, согласно которому диаметр вписанной окружности (с учетом припусков на механическую обработку и технологических напусков) должен увеличиваться в направлении прибыли. Несоблюдение этого условия приводит к образованию усадочных дефектов даже при установке холодильников, так как в этом случае раковина в отливке лишь сместится по своему местоположению. При выборе положения следует учитывать, что в горизонтальных элементах отливки возможно образование незаливов, неспаев, газовых раковин и скопление неметаллических включений, а при встречных потоках расплава вероятность возникновения газовых раковин резко возрастает.
Отливки из сплавов, склонных к образованию усадочных дефектов, следует располагать так, чтобы массивные части были сверху или сбоку по разъему.
Основные обрабатываемые поверхности и тонкие стенки отливки рекомендуется располагать в нижней части формы, вертикально или наклонно.
Внутренние стержни при заливке должны занимать устойчивое положение и чтобы при этом подъемная сила действовала в направлении знаков, а не под углом к ним.
Следует избегать консольной установки стержней. В стенках отливки, образуемых с помощью стержней, следует предусматривать окна для стержневых знаков, стержни при этом должны надежно фиксироваться в форме.
Основную часта отливки (или всю отливку) желательно располагать в одной (нижней) полуформе; при этом максимально упрощается конструкция формы и обеспечивается большая точность отливки. При невозможности выполнения этого условия желательно, чтобы базовые, обрабатываемые поверхности и наиболее ответственные части отливки располагались в одной полуформе.
Положение разъема формы при заливке должно быть горизонтальным; предпочтительной является плоская поверхность разъема (одна).
Заполнение полости формы при выбранном положения отливки должно происходить и ламинарном режиме без размыва или разрушения участков формы и стержней.
Место подвода расплава в полость формы назначается в зависимости от технологических свойств жидкого металла, конфигурации отливки, плоскости разъема, условий затвердевания отливки.
При получении отливок из серого чугуна расплав подводят в тонкостенные элементы отливки через питатели, которые обеспечивают спокойное заполнение формы. Затвердевание металла будет в этих условиях одновременным и равномерным по всем сечениям, что способствует уменьшению опасности возникновения в отливке внутренних напряжений и деформации в виде коробления и трещин. Однако в местах подвода может возникнуть рассеянная пористость.
При получении отливок из ковкого чугуна, стали, для которых характерна пониженная жидкотекучесть и увеличенная усадка, расплав следует подводить в массивную часть отливки, на которой обычно располагают питающую бобышку или прибыль. Прибыли устанавливают на самую верхнюю часть отливки или на массивные узлы. С целью облегчения последующих операций по удалению прибыли ее рекомендуется устанавливать на ровных участках отливки (но не над фасонными частями).
При получении отливок из сплавов цветных металлов с узким интервалом кристаллизации (характерный дефект - глубокая раковина) рекомендуется подводить расплав в более тонкие части; если же сплав характеризуется широким интервалом затвердевания (дефект в виде рассеянной пористости) подводить расплав следует в более массивные части.
Для сплавов, склонных к окислению (хромистые стали, алюминиевые и марганцовистые бронзы, магниевые сплавы и др.) важно обеспечить условия спокойного режима течения и заполнения формы (без вихревых потоков при минимальном соприкосновении с газовой атмосферой, без вспенивания и разбрызгивания). Исходя из этого, выбирается необходимый способ подвода: сверху (нежелательно), сбоку по разъему (удовлетворительно) и снизу или сифоном, или по нескольким ярусам (эффективно).
Припуски на механическую обработку назначают по ГОСТ 26645-85 только на поверхности, которые в дальнейшем требуют обработки.
Формовочные уклоны на модельном комплекте назначают по ГОСТ 3212-92, размеры знаков стержней и формы - по ГОСТ 3606-80.
1.4. Требования к эксплуатационным показателям литых деталей
Требования к отливке определяются также показателями назначения, качества поверхности и специальными показателями.
К показателям назначения относят физико-механические свойства сплава в отливках (σв, σт, δ, ψ, KCU, твердость), макро- и микроструктуру, эксплуатационную характеристику (ударная вязкость при пониженных температурах, износостойкость, коррозионная стойкость, жаростойкость и жаропрочность, герметичность и т.д.).
При изготовлении отливок общего назначения контролируют в основном физико-механические свойства; для отливок ответственного назначения контролируют показатели, определяющие надежность работы детали в конкретных условиях. Например, для литых деталей, работающих при высоких температурах (лопатки газовых турбин, детали камер сгорания и др.) наиболее значимыми являются характеристики жаропрочности (предел длительной прочности, долговечность, предел текучести); для деталей, работающих в условиях повышенных давлений газовых и нефтяных потоков, содержащих агрессивную среду, - герметичность, коррозионная стойкость; для деталей, испытывающих знакопеременные нагрузки - предел выносливости, усталостная долговечность при нормальной и повышенных температурах. Характеристики структуры сплавов (размер и форма макрозерна, размер дендритных ячеек, тип и соотношение структурных составляющих) не являются объектом обязательного контроля в том случае, если химический состав и механические свойства удовлетворяют техническим требованиям.
2. Указания по разработке чертежа отливки с элементами литейной формы
Схема последовательности разработки технологического процесса литья приведена на рис. 1.
Разработка чертежа отливки заключается в том, что на чертеж детали наносят технологические указания, необходимые для изготовления отливки и модельного комплекта. На чертеже отливки указывают: положение отливки в форме при заливке и затвердевании; линии разъема модели и формы; припуски на механическую обработку; количество стержней и конфигурацию каждого, а также геометрические параметры, характеризующие их; зазоры и формовочные уклоны на знаковых частях литейной
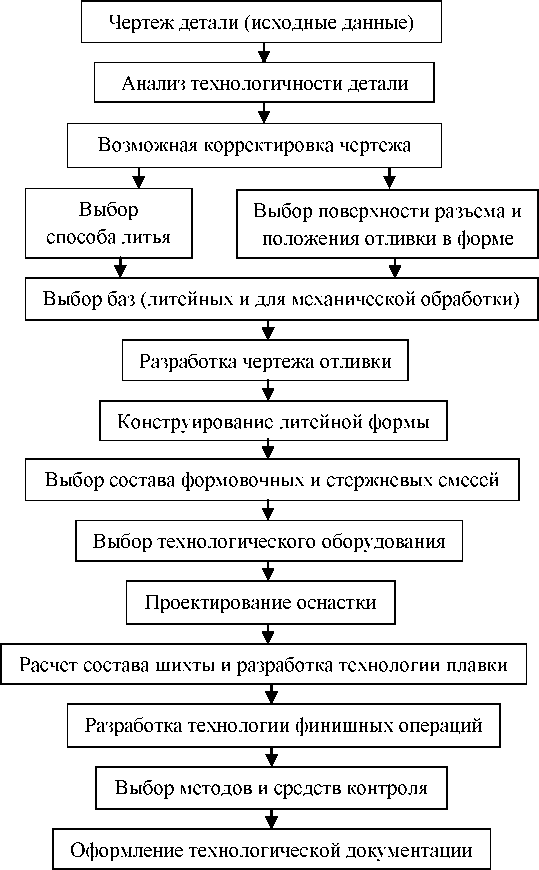
Рис. 1. Последовательность разработки технологического процесса изготовления отливки
формы и стержней; способ разъема стержневого ящика; направление набивки стержня (стержней); место подвода расплава в полость формы; схему литниково-питающей системы. Элементы детали, не выполняемые литьем. В отливках, изготавливаемых в ПГФ, не выполняют отверстия с резьбой, пазы под шпонки, фаски, некоторые отверстия, которые в дальнейшем механически обрабатываются. Минимальный диаметр обрабатываемых отверстий, которые получают литьем с соответствующим припуском на обработку, определяют в зависимости от типа сплава (прил.10 и 11). Положение отливок в форме, поверхности разъема модели и формы выбирают с учетом особенностей: конструкции отливки, свойств литейного сплава, заполнения полости литейной формы; затвердевания металла (направленного или одновременного). Этот этап разработки определяет качество и трудоемкость изготовления отливки.
Примечание: свои соображения по данному разделу студент должен обязательно согласовать с руководителем проекта.
Припуски на механическую обработку зависят от способа литья, свойств литейного сплава, максимального размера отливки, номинального размера, для которого назначают припуск, класса точности и ряда припусков, положения отливки в форме при заливке. Припуски на механическую обработку назначают по ГОСТ 26645-85.
Литейная усадка выбирается в зависимости от типа литейного сплава, конструктивных особенностей отливки по справочной литературе. В прил.12 приведены средние значения линейной усадки для литейных сплавов. Рекомендуется составить сводную таблицу размеров по форме прил.13.
Формовочные уклоны моделей (формы), стержней (стержневых ящиков) назначают в зависимости от высоты вертикальной стенки модели (или ящика) и материала модельной оснастки по ГОСТ 3212-92 (прил. 14 и 15).
Конструктивное исполнение и размеры знаков стержней (литейной формы), рис.2-4, принимают по ГОСТ 3606-80; допуски на отклонения размеров знаков - по ГОСТ 11961-66. При этом необходимо учесть: припуск на механическую обработку (уменьшает диаметр стержня); литейную усадку сплава (увеличивает диаметр стержня); уклоны и допуски на отклонения размеров и знаков стержней; зазоры между знаками стержня и формы (прил. 14 – 18).
Условные обозначения, связанные с изготовлением стержней, наносят на чертеж отливки по ГОСТ 3.1125-88; указывают порядковый номер стержня, направление набивки стержня, поверхность разъема стержневого ящика, поверхности склейки стержня (если такая операция производится), направление вывода газов из стержня.
Модельно-литейные указания отражают принципиальные решения технологических вопросов производства отливки. Они разрабатываются в соответствии с ГОСТ 3.1125-88 "Правила выполнения чертежей элементов литейной формы и отливки". Разработку допускается выполнять на копии чертежа детали.
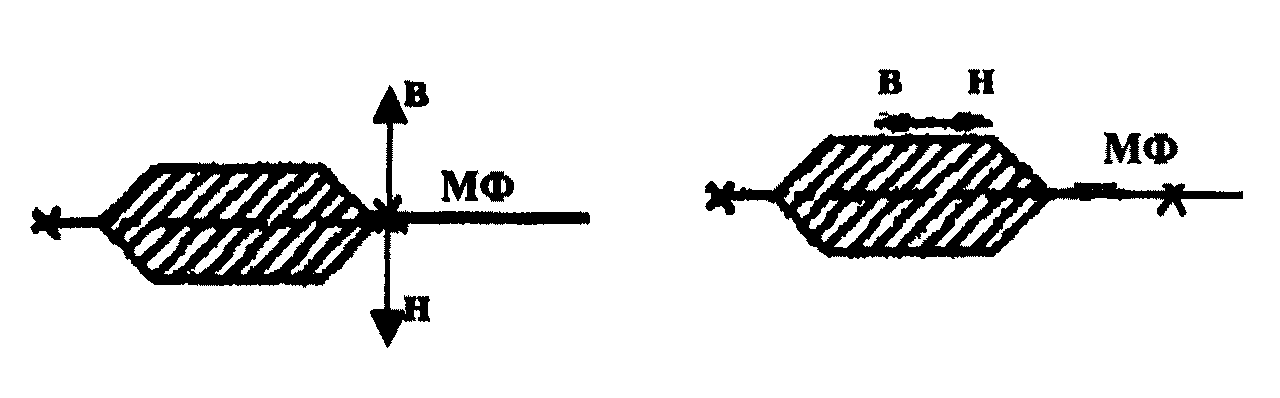
Положение разъема модели и формы показывают отрезком или ломаной сплошной линией со знаками у левого и правого края соответственно знаками -х, х-.
Плоскость разъема формы обозначают буквой Ф, модели - М. При совпадении этих плоскостей разъема ставят буквы МФ (разъем модели и формы).
Направление разъема показывают сплошной основной линией, перпендикулярной плоскости разъема; на концах линия ограничена стрелками. При наличии нескольких разъемов модели и формы каждый разъем показывают отдельно.
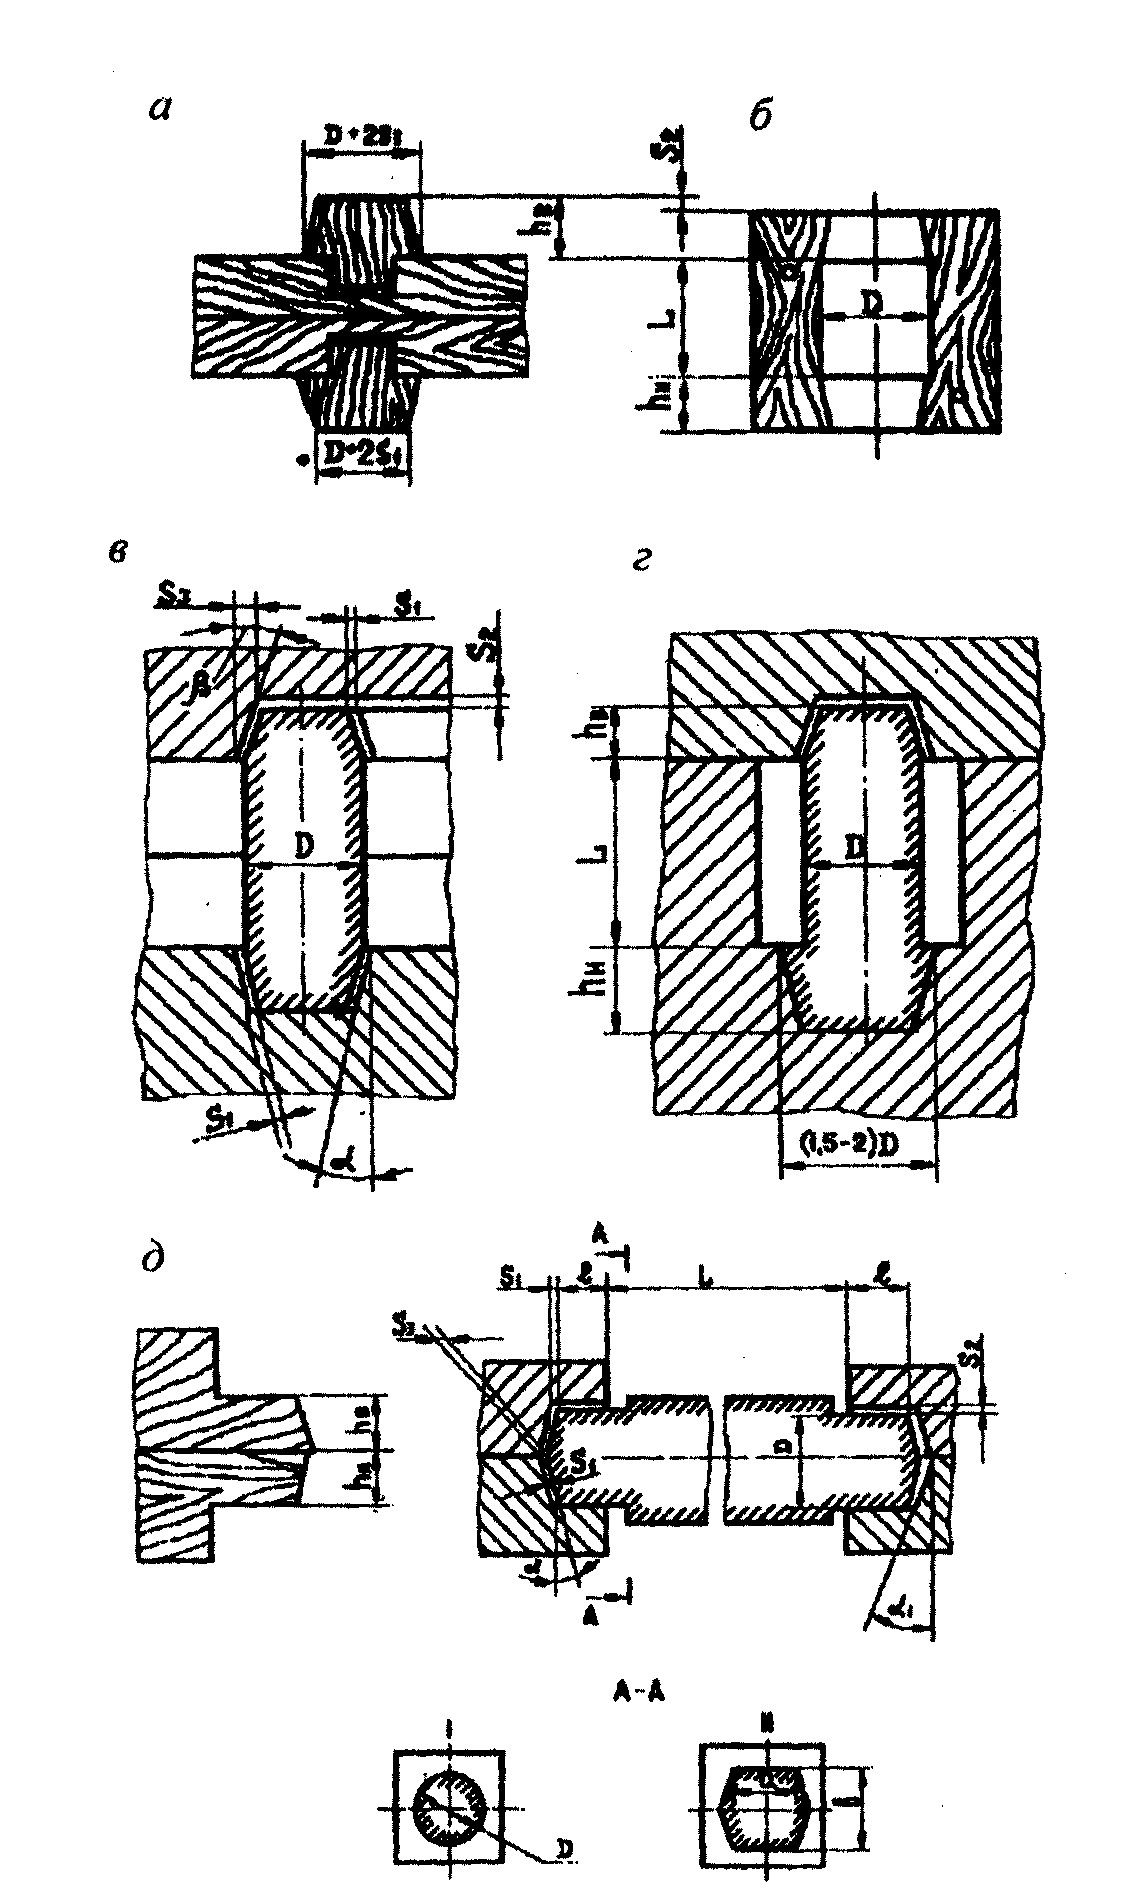
Рис. 2. Размеры и форма вертикальных и горизонтальных стержневых знаков: а - знаковые части модели; б - знаковые части стержневого ящика; в, г и д - зазоры в форме для вертикальных и горизонтальных знаков
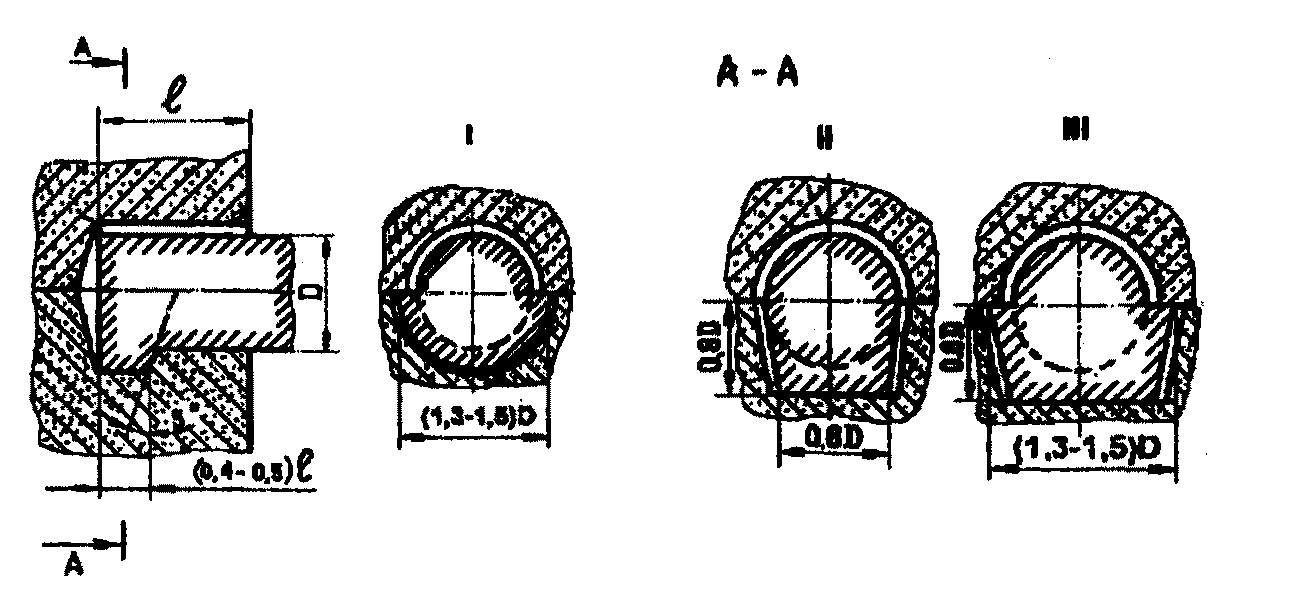
Рис. 3. Конструкции фиксаторов
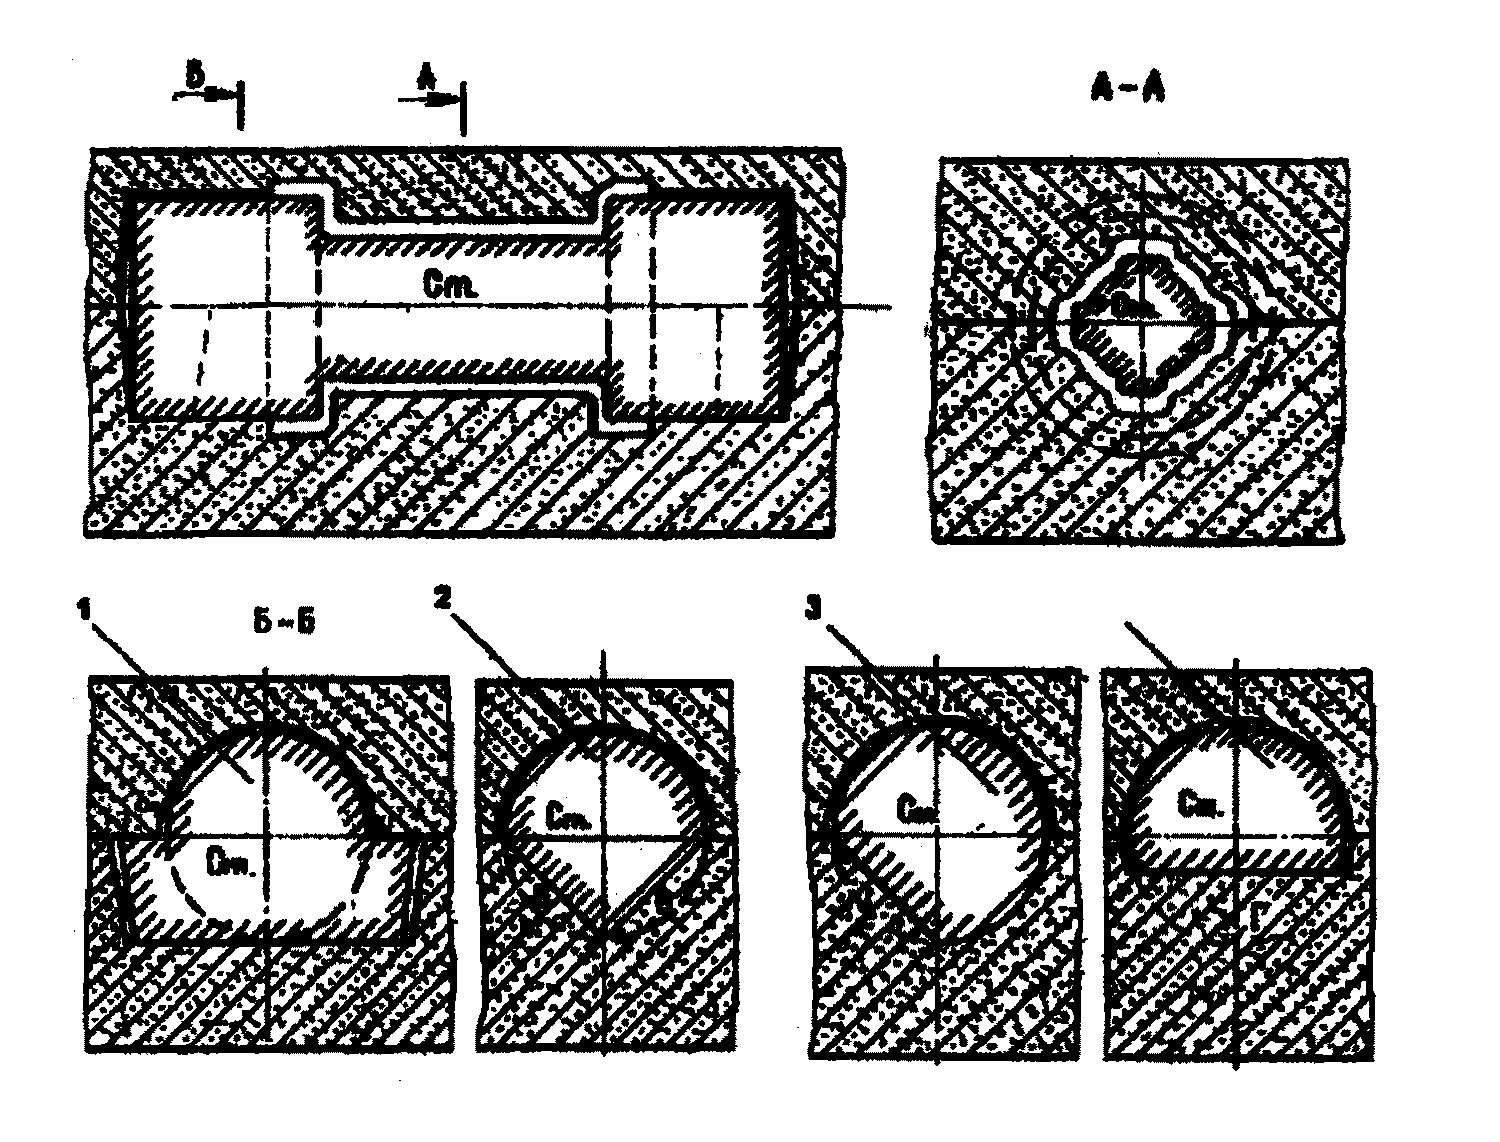
Рис.4. Фиксаторы горизонтально расположенных стержней
Положение отливки в форме при заливке обозначают буквами В (верх) и Н (низ). Буквы проставляют у стрелок, указывающих направление разъема формы. Если отливка располагается в горизонтальном положении, а заливается в вертикальном, то буквенные обозначения В и Н у стрелок не ставят, а параллельно заливке проводят сплошную основную линию, ограничивают ее стрелками, у стрелок ставят буквы В и Н. Пример:
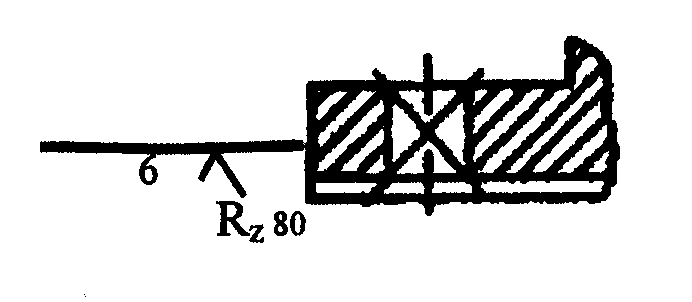
Припуски на механическую обработку указывают на каждый размер отливки; выполняемые обработкой отверстия, углубления зачеркивают сплошной тонкой линией, обозначают поверхности отливки, на которые назначают припуски и указывают величины этих припусков. Пример: