Материал: Технология литейной формы. Аммер В.А
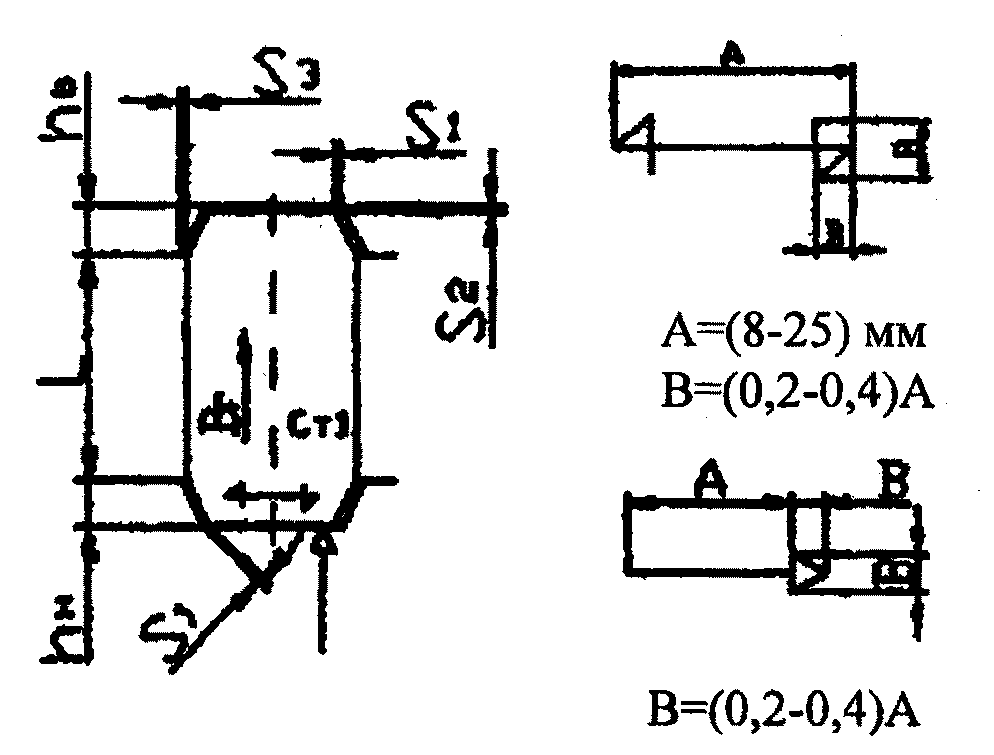
Стержни нумеруют в порядке сборки, показывают форму и размеры знаков, зазоры между знаковой частью формы и знаком стержня, границы стержней, направление набивки стержней, направление выхода газов, плоскость разъема стержневого ящика. При необходимости разрешается сделать разрыв знака или изобразить его без соблюдения масштаба чертежа. В разрезе стержень штрихуют только по контуру и обозначают буквами СТ с указанием порядкового номера. Пример:
В масштабе чертежа изображают сплошной тонкой линией элементы литниково-питающей системы, их формы и размеры. Разрешается при наличии чертежа расположения моделей и литниковой системы на модельной плите саму систему не изображать, а только показать места сопряжения питателей с телом отливки. На чертеже делают указание: "Литниковую систему выполнить по чертежу...". Разрешается изображать литниковую систему без учета масштаба. Сечения всех элементов литниковой системы, необходимые для ее построения, выносят на поле чертежа и вычерчивают в одном масштабе, предпочтительно 1:1. Площади сечений обозначают: питателей - Fп; шлаковиков - Fшл; стояков - Fст и т.д. Пример:
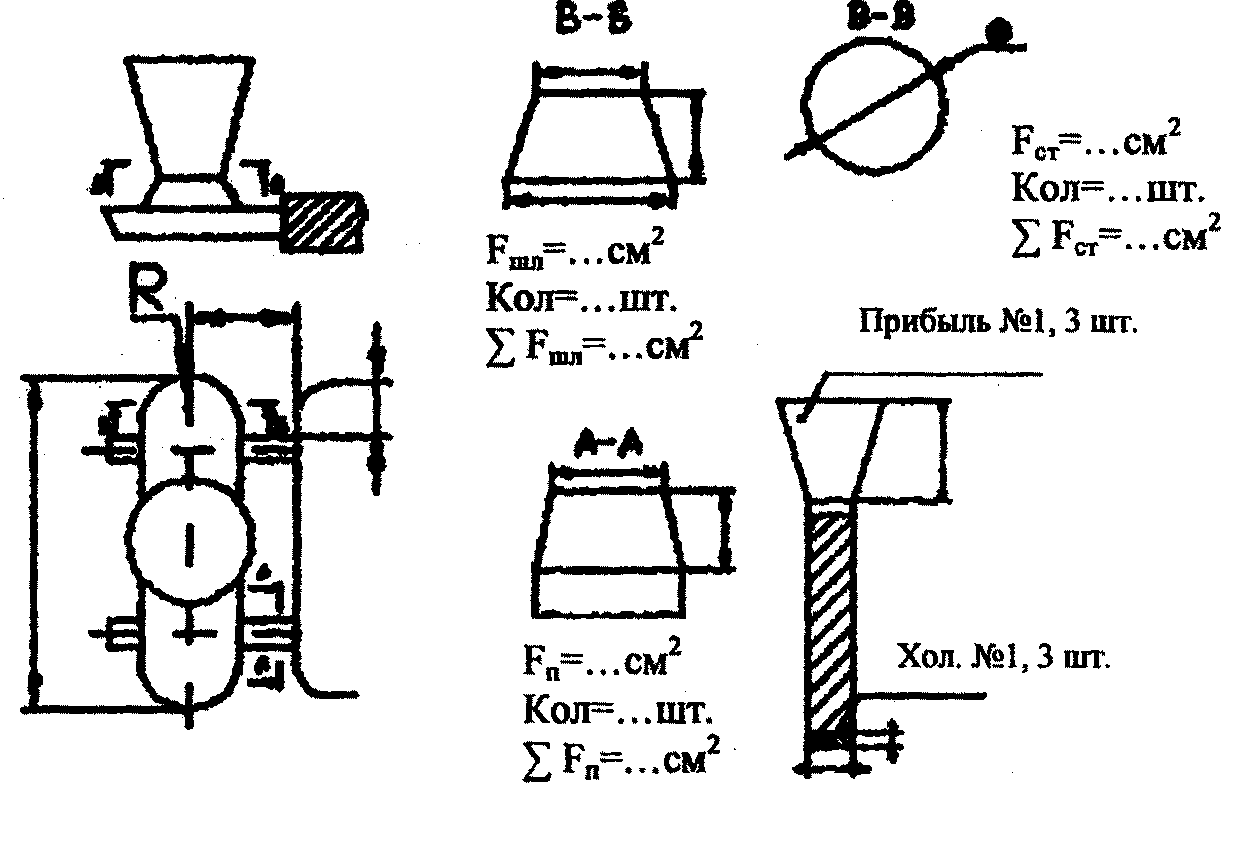
Прибыль обозначают порядковым номером на полке линии-выноски, перед которым записывают слово "Прибыль". Если на отливке несколько одинаковых прибылей, то им присваиваются одинаковые номера и на полке линии-выноски после номера прибыли указывают общее количество устанавливаемых прибылей этого номера.
Холодильники изображают в масштабе чертежа сплошной тонкой линией; сечение холодильника штрихуют. На полке линии-выноски указывают слово "Хол.", порядковый номер, количество холодильников.
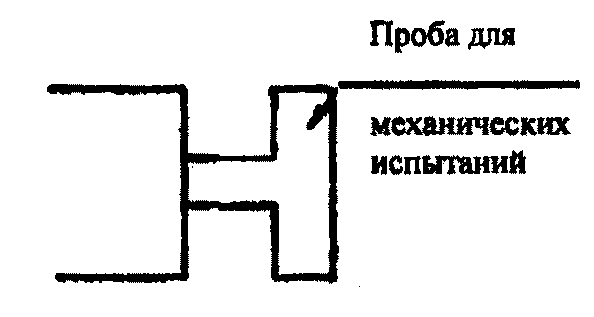
Усадочные ребра, стяжки, технологические приливы, пробы для испытаний на чертеже отливки изображают полностью сплошной основной линией. Для проб, вырезаемых из тела отливки, указывают размеры, определяющие место их вырезки. Назначение пробы указывают на полке линии- выноски. Пример:
Остатки питателей, выпоров, промывников, стяжек и прибылей изображают на чертеже отливки. Линия отрезки должна соответствовать способу отрезки: при удалении резцом, дисковой фрезой, пилой и т.д. ее обозначают сплошной тонкой линией, при огневой резке или обламывании - сплошной волнистой линией.
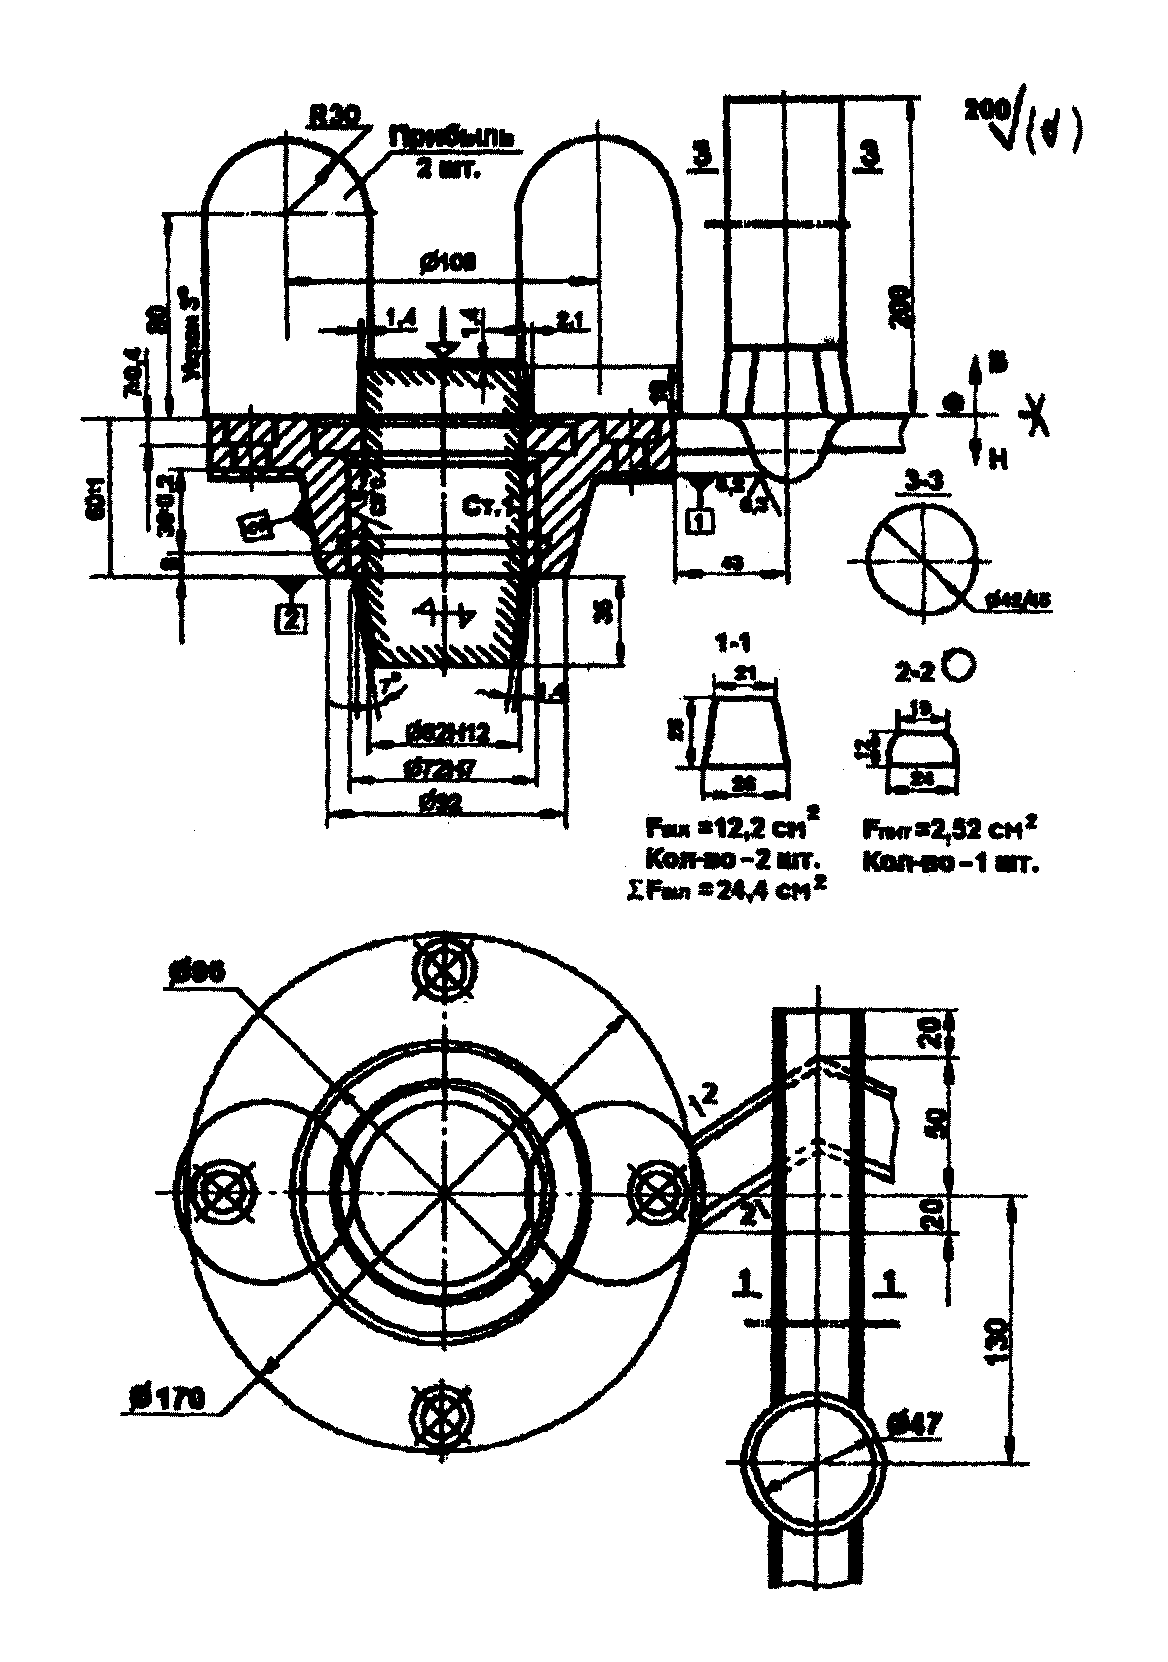
На чертеже модельно-литейных указаний следует отразить специфические требования к форме, например, нагрев с указанием температуры отдельных элементов формы, а также точность отливки, величину литейной усадки сплава и технические требования по: допустимой несоосности отверстий; допустимому биению поверхностей: герметичности и способу испытания; допустимым дефектам без исправления заваркой на обработанных механически поверхностях. Чертеж элементов литейной формы приведен на рис. 5.
Пример. Технические требования:
точность отливки 10-4-0-4, ГОСТ 26645-85;
биение поверхности Е относительно поверхностей К, Л не более 0,03 мм;
испытать на прочность под давлением 150 Па;
испытать на плотность воздушным давлением 10 МПа;
на обработанных поверхностях допускаются раковины без исправления заваркой:
а) на фланцах - глубиной до 1,5 мм не более 5 шт.
б) на остальных поверхностях - глубиной до 1 мм и наибольшим размером до 2 мм не более 2 шт. на 1 см2;
усадка 2 % учтена.
Для определения размеров отливки, модели, стержня и стержневого ящика составляется сводная таблица, прил. 13.
1 Точность отливки 10-4-0-4 по ГОСТ 26645-85.
Неуказанные литейные радиусы R5 мм.
Неуказанные предельные отклонения размеров h 12.
Формовочные уклоны по ГОСТ 3212-92.
Литейная усадка - 1.5 %.
Термическая обработка – нормализация.
Рис. 5. Чертеж элементов литейной формы
3. Рекомендации по выбору типа литниковой системы и расчету ее элементов
Разработку конструкции литниковой системы (ЛС) проводят с учетом материала отливки, особенностей ее конструкции и массы. Пример типовой литниковой системы приведен на рис. 6.
При разработке необходимо решить следующие вопросы.
Выбрать и обосновать тип ЛС, наметить место подвода расплава в форму, при этом должно обеспечиваться заполнение формы в режиме, близком к ламинарному, и направленное затвердевание.
Произвести расчет суммарной площади сечения питателей по методике Озанна-Дитерта (проверку провести одним из методов, например, по номограмме А,К. Соболева).
Рассчитать размеры питателей и остальных элементов литниковой системы исходя из рекомендуемых соотношений.
Определить (с применением метода изотерм-изосолидусов) местоположение усадочной раковины в отливке.
Указать места установки прибылей, их типы и конструкцию (при необходимости питающих бобышек и выпоров).
Указать методику для расчета объема и геометрических размеров прибыли.
На основании проведенного анализа и расчетов выполнить эскиз литниково-питающей системы (ЛПС).
Наиболее широко при расчетах ЛС применяют метод Озанна-Дитерта, номограммы А.К. Соболева; метод В.И.Фундатора, диаграмму Б.Р. Рабиновича и др.
Последовательность расчета по методу Озанна-Дитерта следующая:
Определяют массу жидкого металла G в форме.
Находят расчетный статический напор Нр из следующего уравнения:
 (1)
где H – напор металла над питателями;
P – высота отливки над уровнем подвода металла в форму;
С – максимальный размер отливки по высоте.
3. Выбирают по справочным данным коэффициент S, учитывающий состояние формы, тип сплава и преобладающую толщину стенки отливки.
Вычисляют продолжительность заливки формы по формуле Г.М. Дубицкого
 ; τ –[с], (2)
где S – коэффициент, принимающий значения при стальном литье от 1,3 до 1,8;
G – масса заливаемого металла в форму, кг;
δ – преобладающая толщина стенки отливки, мм.
Рассчитывают суммарную площадь поперечного сечения питателей:
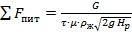 [см2],
(3)
где
 - плотность жидкого металла, кг/см3;
 - коэффициент расхода металла, выбирается
по справочным данным;
= 0,3-0,6; Hp
– в см; g
= 981 см/с2
;
τ
– в с.
Полученное расчетом значение времени заполнения должно обеспечивать подъем расплава на высоту Hдоп ≥ c, прил.19.
4.
Находят площади сечений остальных
элементов ЛС – шлакоуловителя  ;
стояка
 на основании рекомендуемых соотношений
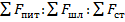 .
Определяют размеры трапецеидального сечения шлакоуловителя: высота hшл=1,25∙bшл, нижнее основание ашл=1,3∙bшл, bшл – верхнее основание трапеции.
5. Определяют размеры трапецеидального сечения питателя: высота hпит = (0,2 – 0,25)hшл; нижнее основание aпит = bпит + 3; bпит – верхнее основание трапеции.
Схема размещения шлакоуловителя и питателя в форме показана на рис. 7.
Определяют
диаметр стояка в нижнем основании  .
Заливку расплава производят через литниковую чашу (при большой массе заливаемого металла) или через литниковую воронку; схемы конструкций этих элементов литниковой системы приведены на рис. 8-11: для большой литниковой чаши (рис.8); для литниковой воронки (рис.9); для малой литниковой чаши (рис.10); для чаши-нарощалки (рис.11).
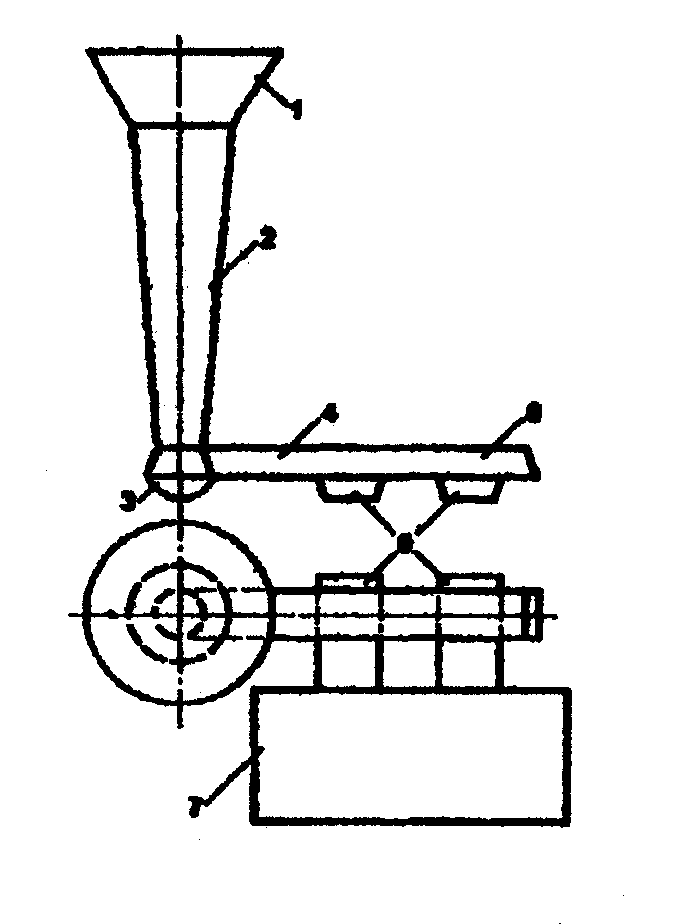
Рис. 6. Конструкция типовой литниковой системы
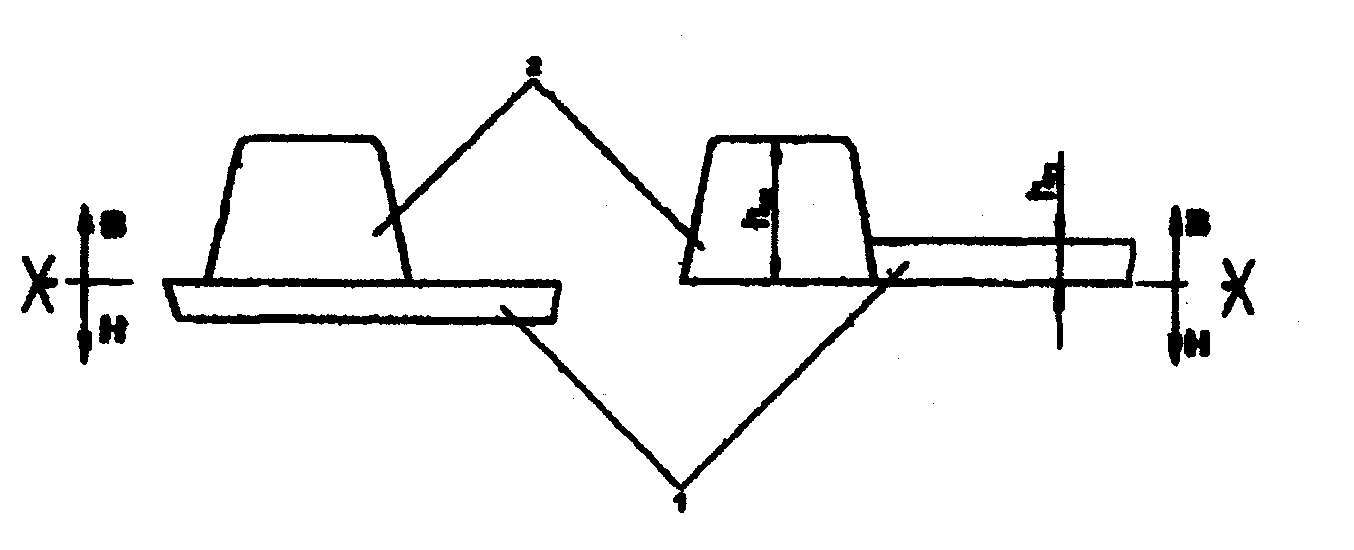
Рис. 7. Схемы размещения шлакоуловителя и питателя в форме:
1 – питатели; 2 – шлакоуловители
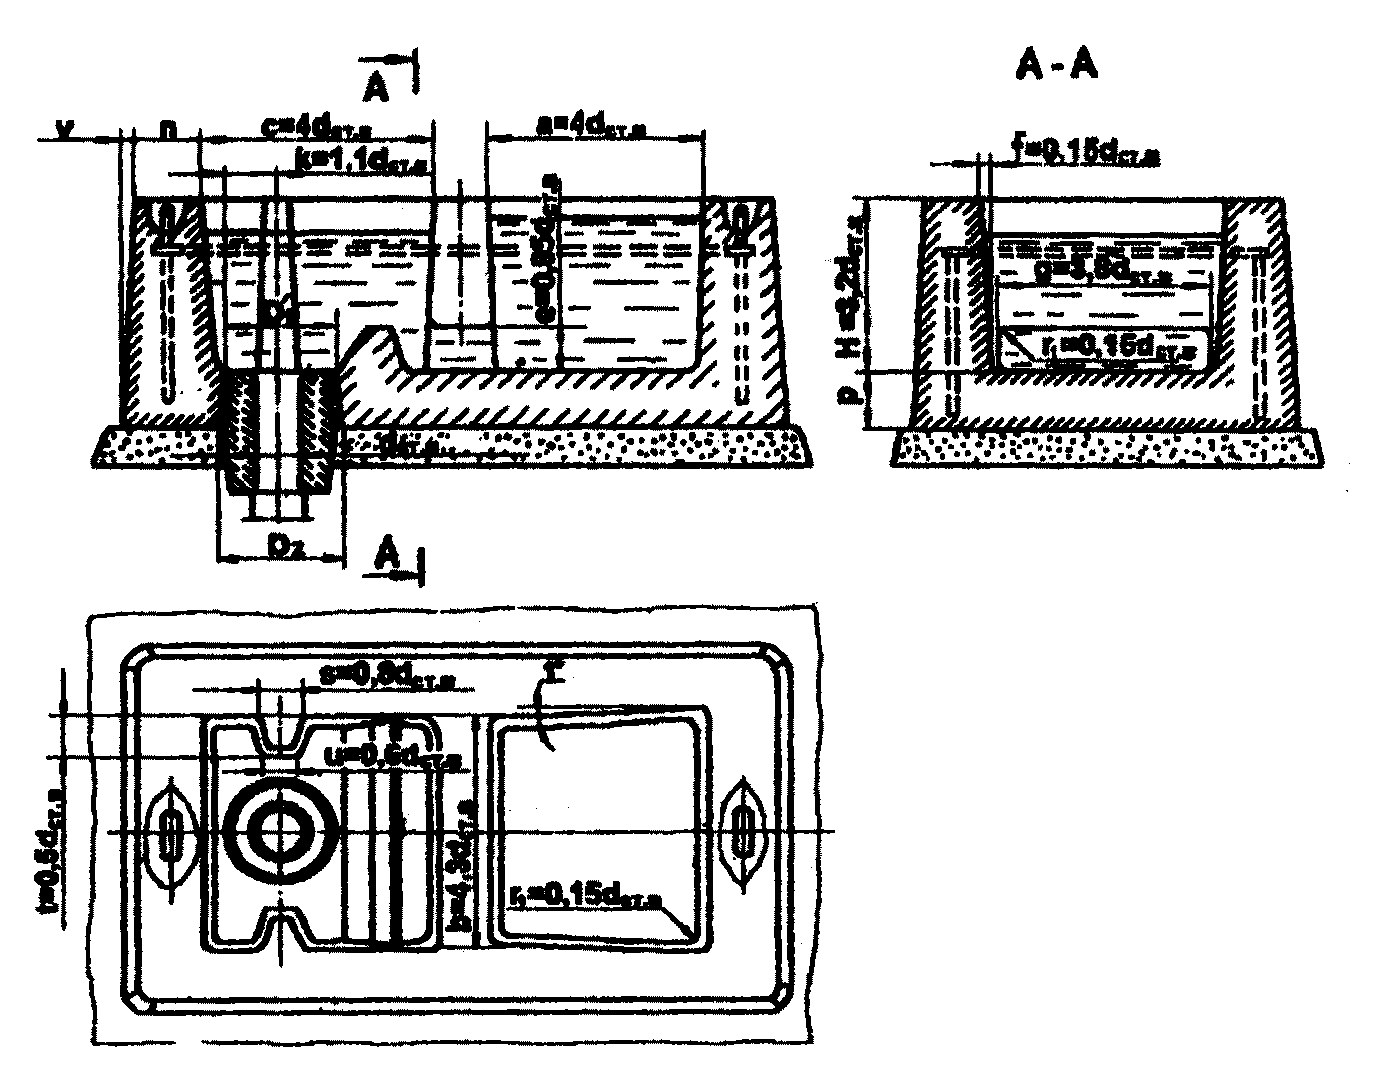
Рис. 8. Большая литниковая чаша
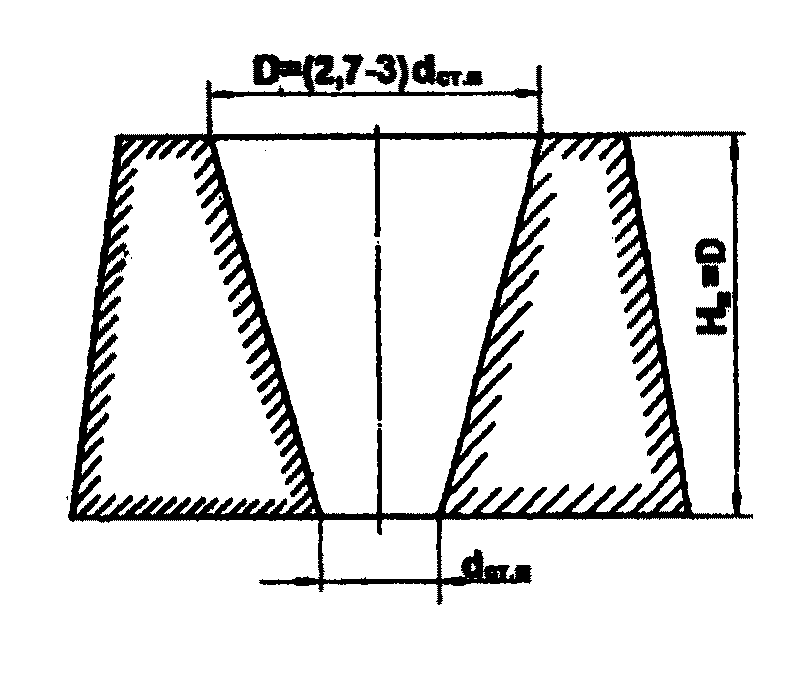
Рис. 9. Литниковая воронка
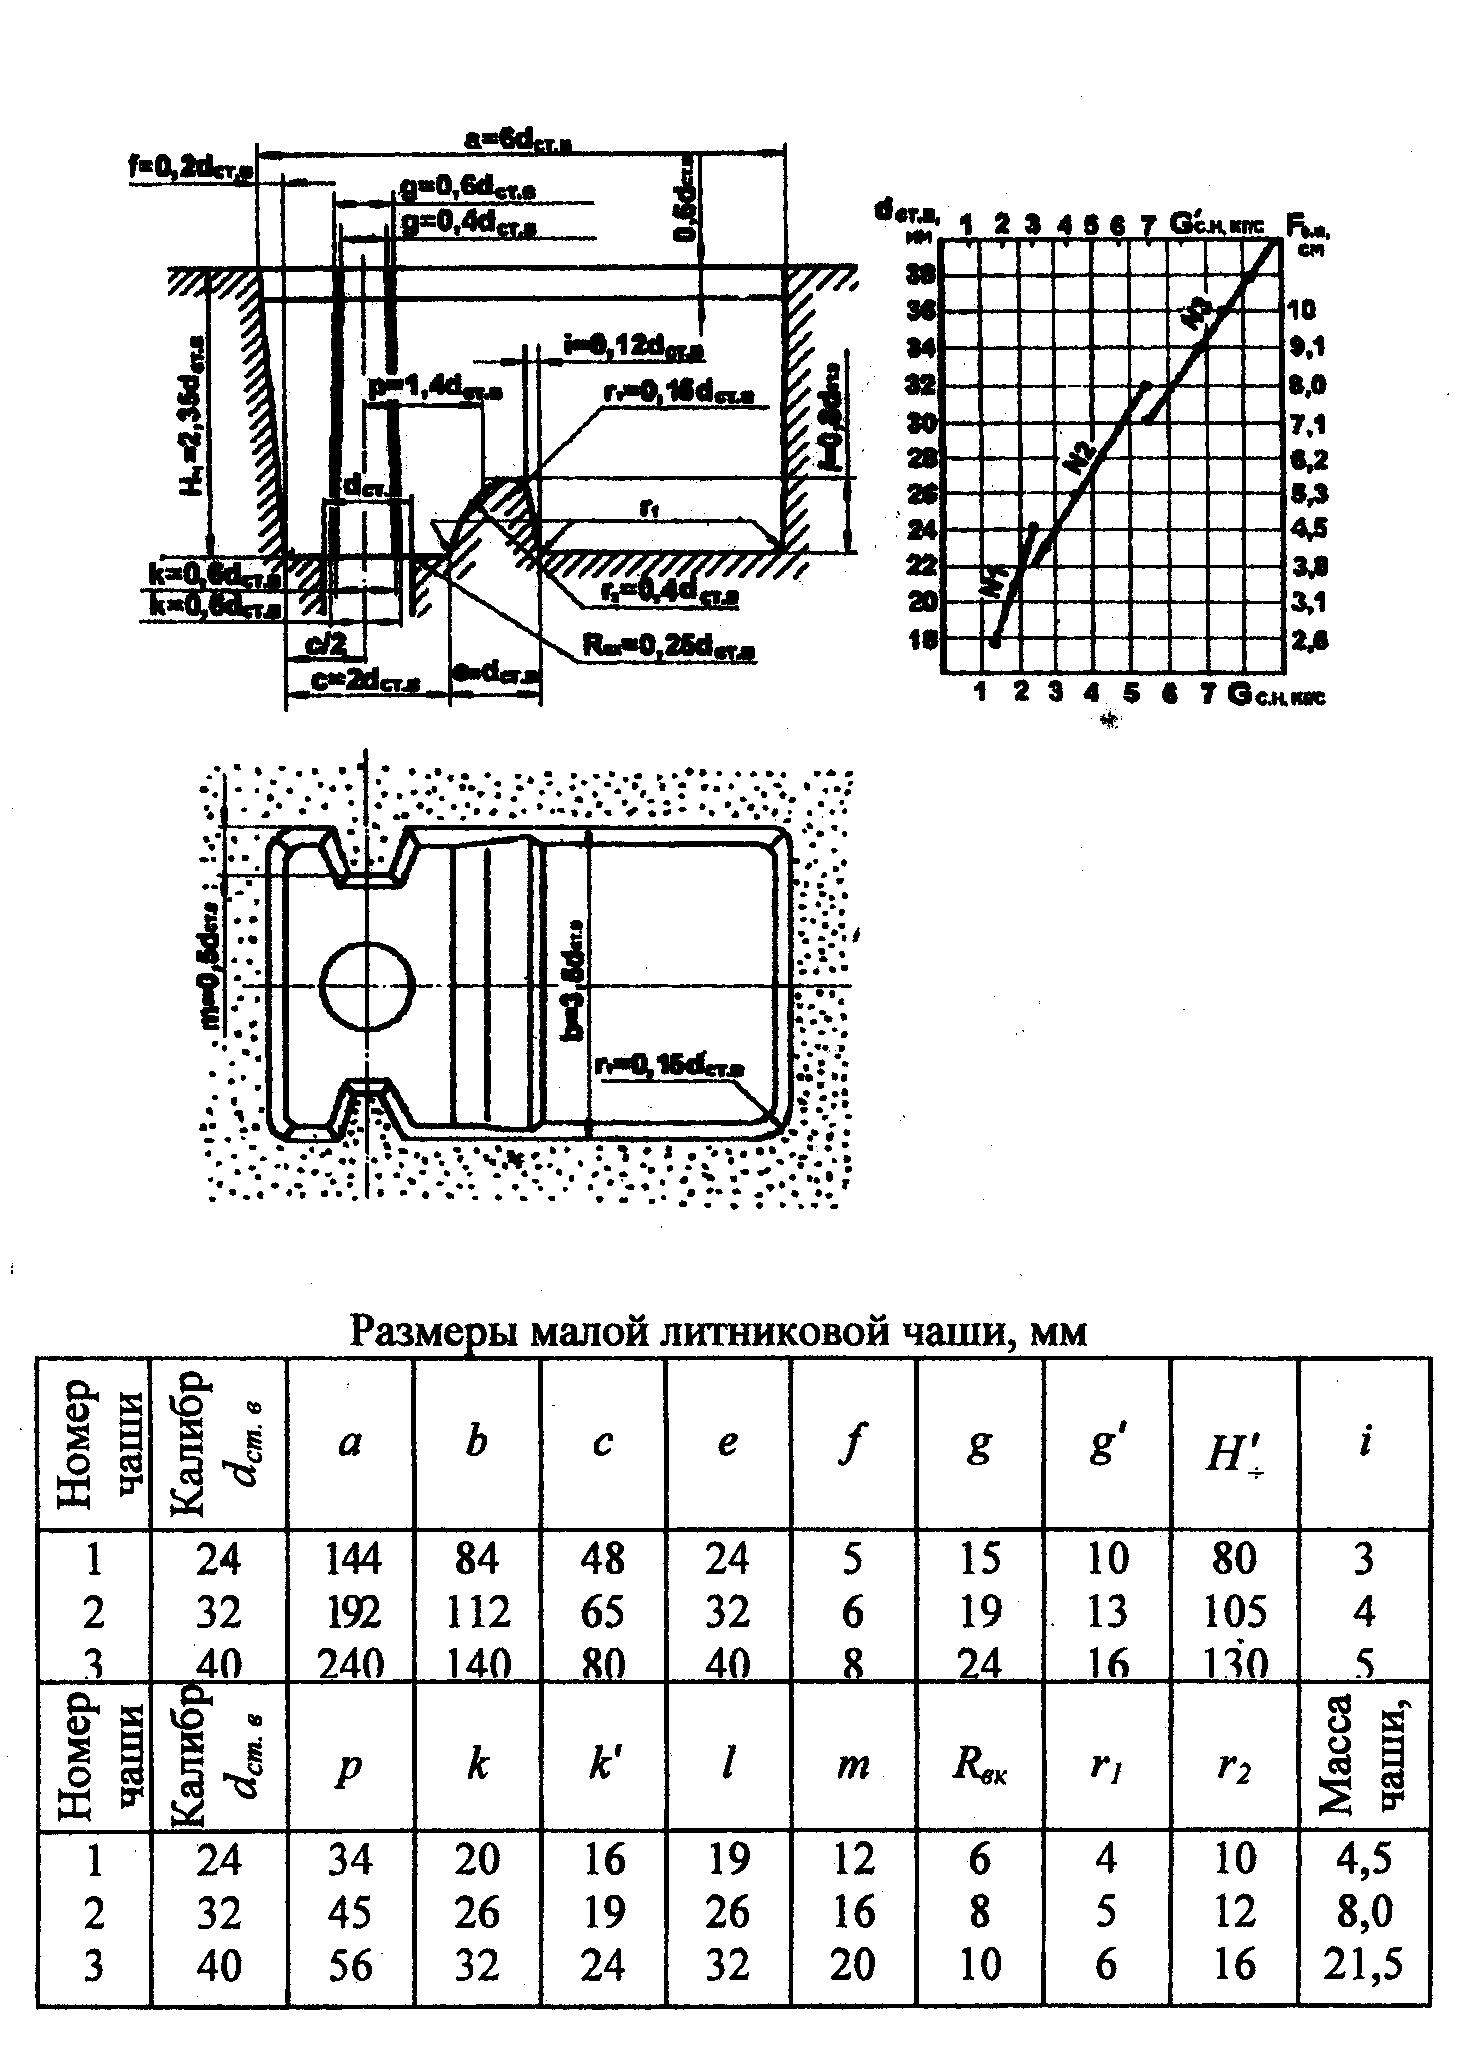
Рис. 10. Малая литниковая чаша
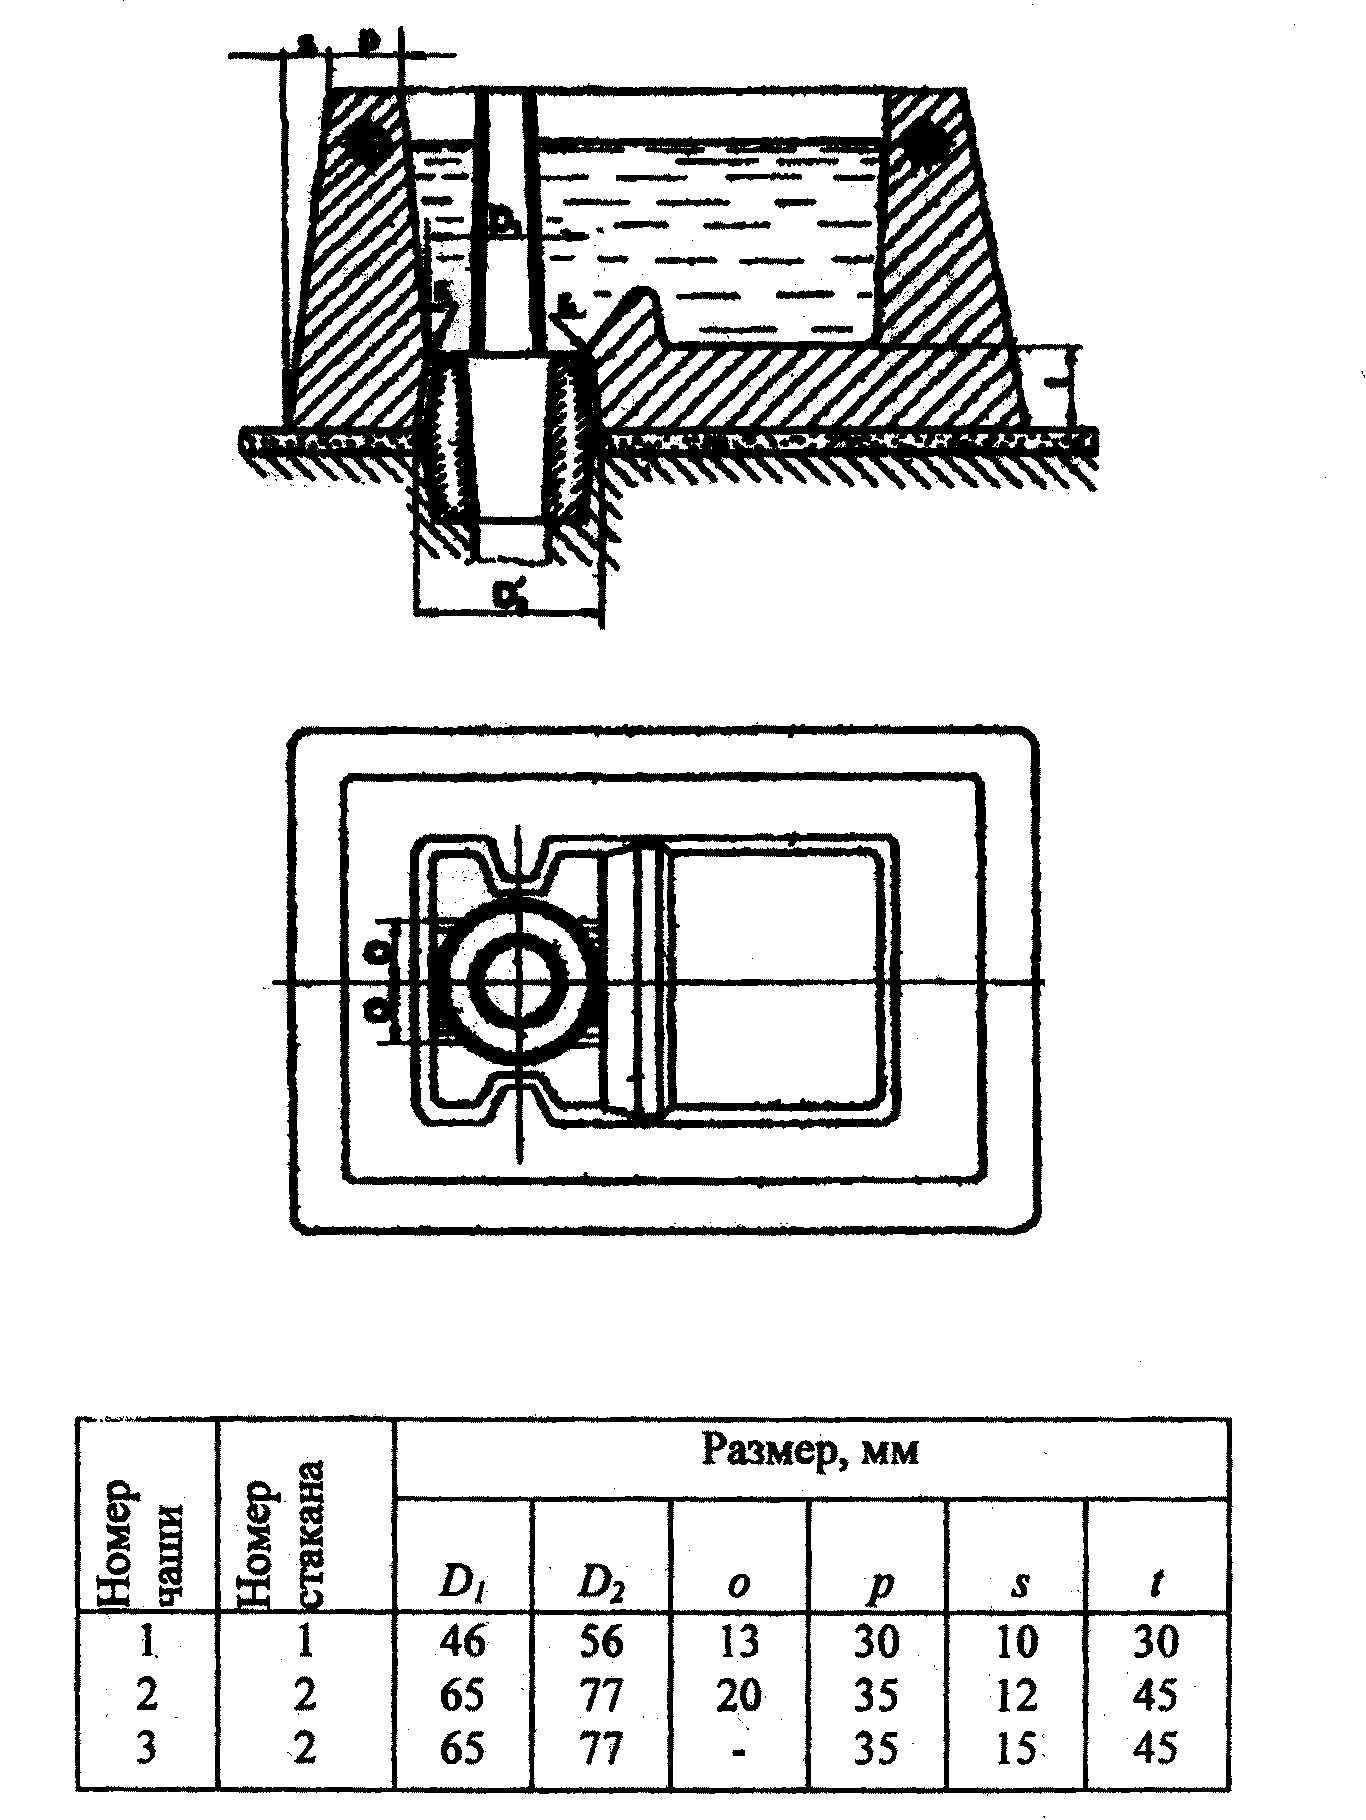
Рис. 11. Литниковая чаша-нарощалка
4. Условия обеспечения направленности затвердевания металла в отливках
Расчет прибылей заключается в определении их основных геометрических размеров и количества, необходимого для питания конкретной отливки. Для расчетов целесообразно использовать методы изотерм-изосолидусов, П.Ф.Василевского, а также те, в которых считаются известными КПД и модуль охлаждения прибылей.
Расчетным размером прибыли является ее диаметр; остальные размеры (высота, радиусы закруглений и др.) находят по эмпирическим формулам в зависимости от диаметра D.
При расчете количества прибылей на одну отливку следует руководствоваться следующими положениями: при наличии в отливке термических узлов прибыли устанавливают на каждом из них; в отливках типа равностенных плит, колец, брусьев и др. количество прибылей определяется с учетом радиуса действия прибыли Rп (Rп = 3...6)δо и радиуса действия края отливки Rк (Rк = 1,5 - 2,5)δо , где δо - толщина стенки отливки. Считается, что отливка будет иметь плотный металл, если относительная протяженность прибылей L = (20... 100)%.
Для расчета объема прибыли в виде усеченного конуса можно использовать уравнение Намюра-Шкленника:
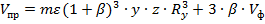 [см3],
(4)
где
 –
коэффициент, учитывающий расстояние
от шейки прибыли до питателя (
 );
 –
коэффициент
конфигурации прибыли (
 108 для прибыли в виде цилиндра);
 – коэффициент объемной усадки сплава
в жидком состоянии;
у – коэффициент, учитывающий различие в продолжительности затвердевания прибыли и теплового узла отливки (у = 0,95...1,54);
z – коэффициент теплового состояния прибыли (z = 0 для экзотермических прибылей; z = 0,65 - для утепленных; z = 1 - для неутепленных прибылей);
Rу – приведенная толщина теплового узла отливки;
Vф – объем расплава в форме для получения отливки объемом V0; Vф = V0(1+β).
В литературе предложено много методов расчета объема прибылей. Среди них можно выделить методы Й.Пржибыла, В.А. Денисова, УЗТМ и др. Схемы установки прибылей на узлах представлены на рис. 12, конструкции питающих бобышек и выпоров – на рис. 13 и 14 соответственно.
Направленность затвердевания отливки кроме литниковой системы и прибылей обеспечивается с помощью наружных и внутренних холодильников.
Внутренние
холодильники в виде прутка, проволоки,
спирали устанавливают в литейную форму
в местах термических узлов отливки.
Площадь поперечного сечения внутренних
холодильников  :