Материал: Технология литейной формы. Аммер В.А
 , (5)
где
 - площадь поперечного сечения той части
отливки, которая затвердевает с помощью
холодильников
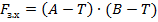 ,
(6)
где А, В - размеры затвердевающего узла отливки; Т - толщина питающей стенки отливки.
Количество внутренних холодильников nx находят из соотношения
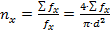 ,
(7)
где
 - площадь сечения одного холодильника.
Внутренние холодильники будут прочно сварены с металлом отливки, если выполняется неравенство
 , (8)
где F0 – площадь захолаживаемой отливки; F0 = A∙B.
Если указанное неравенство не выполняется, то дополнительно используют наружный холодильник, толщина которого выбирается по справочным данным в зависимости от толщины термического узла отливки. В этом случае площадь сечения отливки, затвердевающая в условиях песчано-глинистой формы под действием внутренних холодильников, будет равна
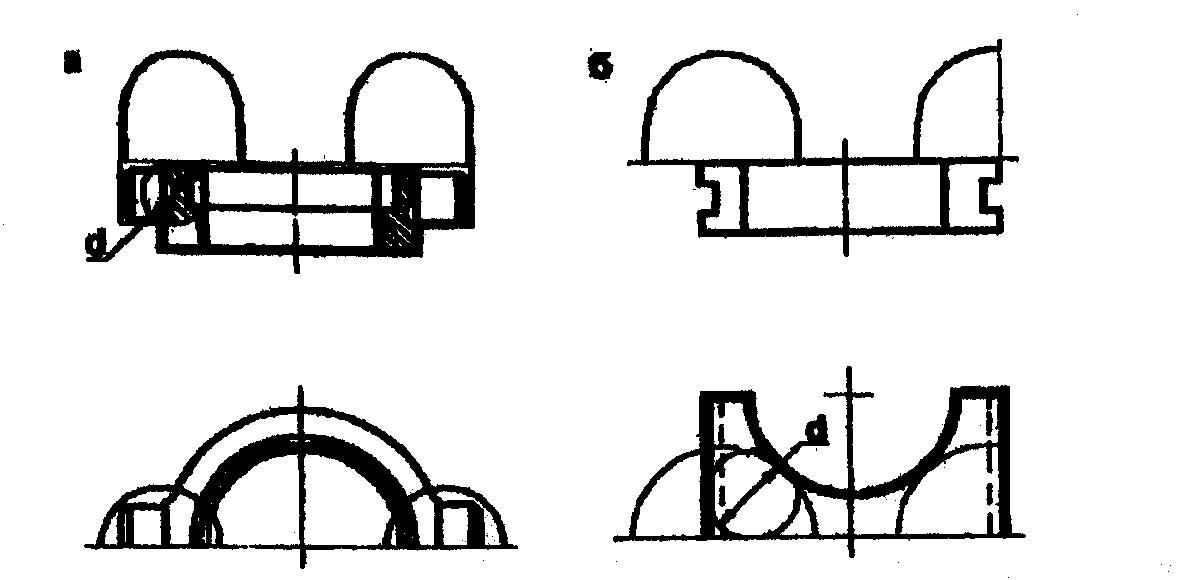
Рис. 12. Схемы установки прибылей на узлах отливки: а - разветвленном; б - концентрированном
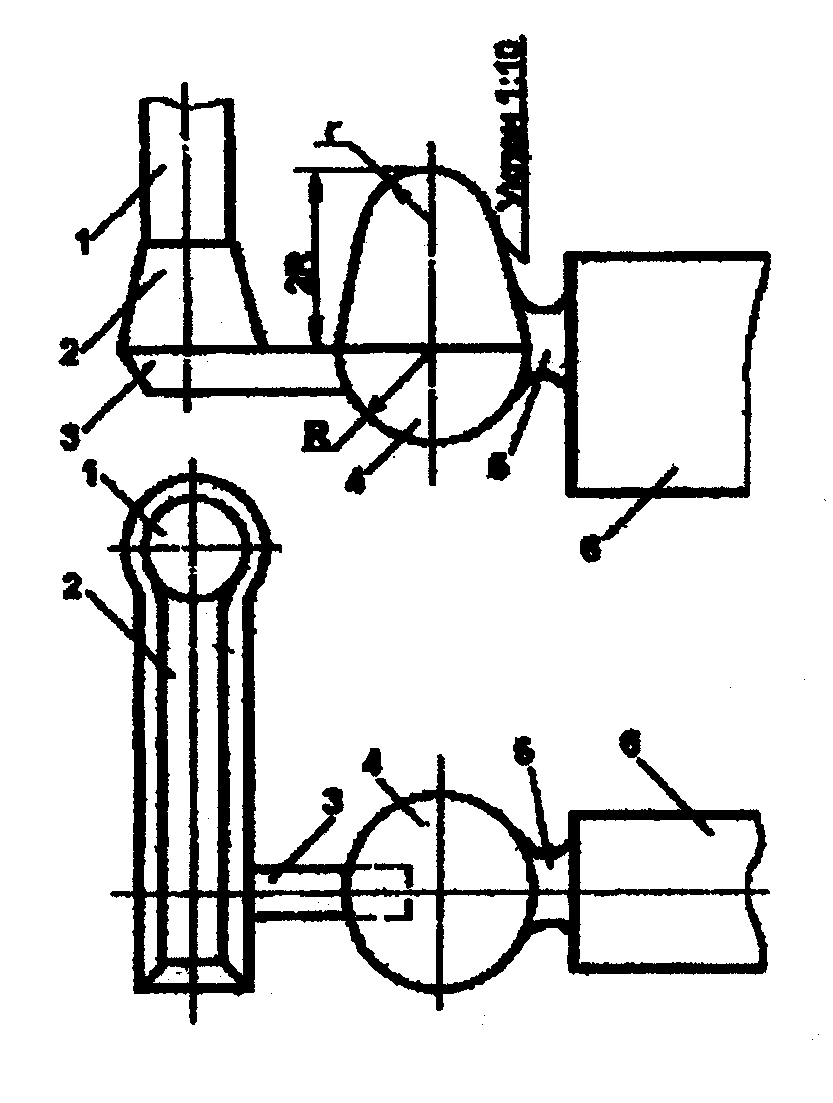
Рис. 13. Питающие бобышки для отливок из ковкого чугуна:
1 - стояк; 2 - шлакоуловитель; 3 - питатель; 4 - бобышка;
5 - шейка; 6 - отливка
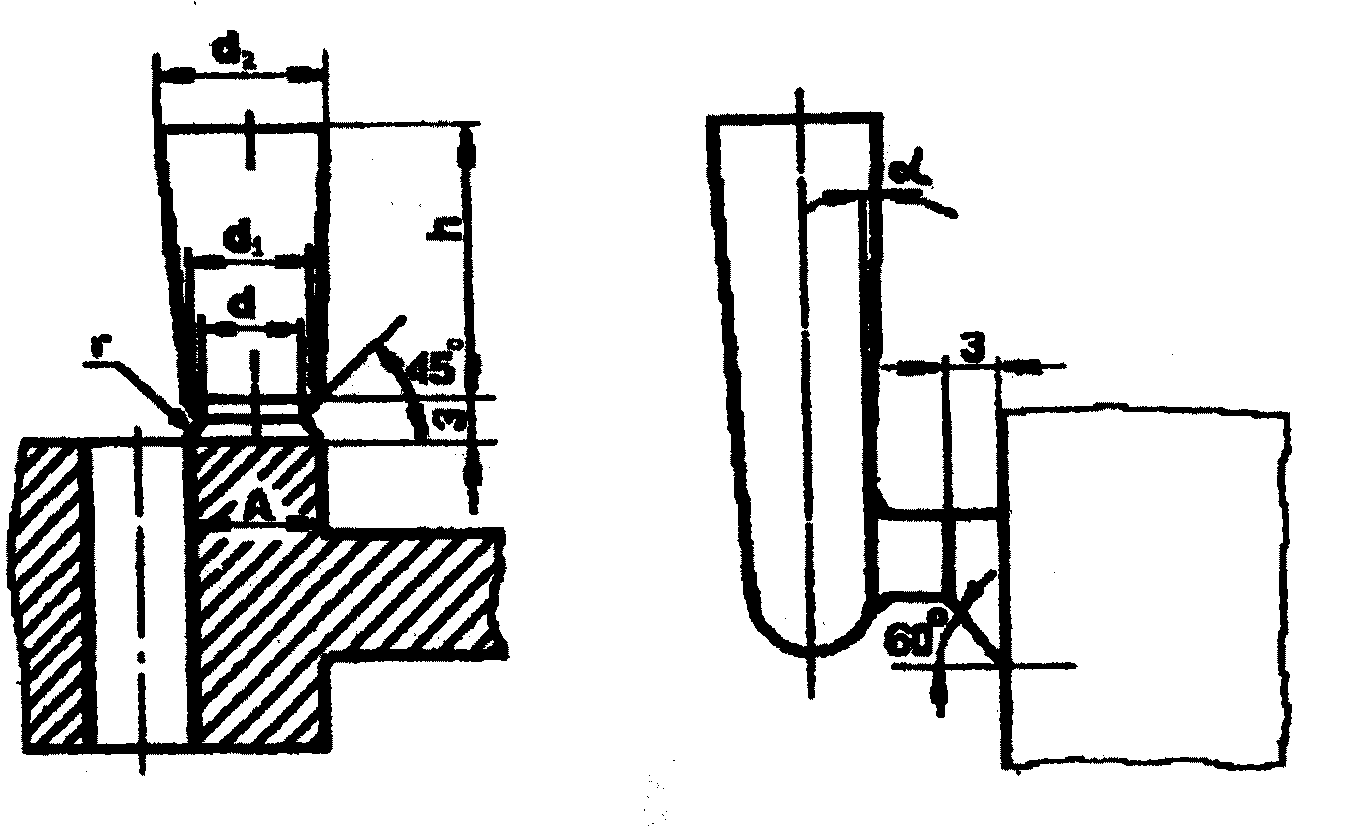
Размеры прямых питающих выпоров для чугунных отливок
Толщина тела отливки в |
Размеры питающего выпора, мм ающего ыпора, мм |
||||
месте сопряжения с |
|
|
|
|
|
питающим выпором А, |
d |
d1 |
d2 |
h н |
r |
мм |
|
|
|
не менее |
|
20-25 |
20 |
25 |
30 |
60 |
2 |
50-55 |
50 |
60 |
80 |
130 |
3 |
75-80 |
75 |
90 |
120 |
200 |
4 |
100-105 |
100 |
120 |
170 |
250 |
5 |
125-130 |
125 |
150 |
200 |
300 |
5 |
150-155 |
150 |
180 |
240 |
400 |
5 |
175-180 |
175 |
210 |
280 |
450 |
6 |
200-205 |
200 |
235 |
320 |
500 |
6 |
225-230 |
225 |
270 |
360 |
550 |
6 |
Рис. 14. Конструкции питающих выпоров (α =10 - 30°);
а - прямого; б - отводного
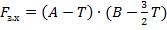 . (9)
Чтобы избежать образования в отливке (по вине внутренних холодильников) усадочной пористости и раковины необходимо, чтобы выполнялись следующие условия:
- относительная масса холодильников при стальном литье не должна превышать 0,04 - 0,07;
- для предотвращения несвариваемости холодильники должны находиться от поверхности формы на расстоянии, равном 4 - 5 их диаметрам;
- для улучшения свариваемости необходимо применять холодильники из стали, имеющей такую же температуру плавления, что и заливаемый металл;
- максимальный диаметр или сторона квадрата холодильника не должны превышать половину диаметра плотного слоя, затвердевшего вокруг холодильника металла.
5. Основы проектирования модельного комплекта
Модельный комплект включает модель низа, модель верха, стержневой ящик. При машинной формовке модели закрепляют на модельной плите низа и модельной плите верха. Наиболее часто для изготовления моделей применяют сплавы на основе алюминия, а также сталь, чугун. Стержни устанавливают в знаковые части литейной формы.
Конструкция моделей разрабатывается на основании чертежа отливки. Металлические модели могут быть цельными или состоять из отдельных частей; для облегчения их изготавливают полыми. Толщину стенок полых моделей (t) из алюминиевого сплава определяют из соотношения
t = 6 + 0,006 P , (10)
где P=(A+B)/2 - средний габаритный размер отливки; А и В - максимальные размеры модели соответственно по длине и ширине в плане расположения ее на модельной плите, рис. 15.
Толщину ребер жесткости, располагаемых со стороны нерабочей части модели, принимают равной (0,7 - 0,8) t.
Размеры знаков моделей низа и верха должны соответствовать размерам знаков формы.
Размеры моделей низа и верха определяют на основании чертежа отливки с учетом литейной усадки сплава и формовочных уклонов.
Шероховатость поверхностей моделей зависит от их расположения в форме. Поверхности, соприкасающиеся с формовочной смесью, механически обрабатывают до Rz 6,3, поверхности разъема модели - до Rz 10, отверстия под болтовые соединения до - Rz 40, центрирующие отверстия под штифты - до Rz 3,2.
Взаимное расположение моделей и элементов ЛС на модельных плитах должно соответствовать расположению отливок в форме. Размеры модельной плиты должны соответствовать размерам в свету выбранной опоки. Конструктивное исполнение модельных плит осуществляется по ГОСТ 20084-80 - ГОСТ 20131-80.
Конструкция стержневого ящика определяется конфигурацией стержня и способом его изготовления. Наибольшее применение получили следующие конструкции: вытряхные; разъемные с вертикальной, горизонтальной или комбинированной плоскостью разъема; одноместные и многоместные. Количество мест в ящике определяется исходя из соображений ручной транспортировки ящика со стержневой смесью (общая масса не более 20 кг).
Толщина стенки для крупных ящиков из алюминиевых сплавов (рис. 16) принимается равной t = 6 + 0,12 Р.
Бронирующие пластины (из стали 3) устанавливают на места повышенного истирания (плоскости установки ящика на стол, поверхности соприкосновения с вдувной плитой и с зажимающими механизмами машины). Толщина пластин 3-4 мм.
Размеры знаков ящика должны соответствовать размерам знаков стержня.
Размеры стержневого ящика, определяющие конфигурацию стержня, рассчитывают с учетом принятых: литейной усадки отливки, припусков на механическую обработку, а также формовочных и технологических уклонов.
Шероховатость рабочих поверхностей ящика принимают как и для модели отливки, равной Rz 6,3; поверхности разъема механически обрабатывают до Rz 10.
Сборка ящика заключается во взаимном центрировании частей с помощью штырей и втулок и их скреплении зажимами. В ящиках для пескодувного процесса рекомендуется предусмотреть уплотнения по плоскости контакта ящика с вдувной плитой (резиновое для холодной оснастки).
Наполнение ящика стержневой смесью производится через вдувные отверстия в плите пескодувной машины. Вдувные отверстия должны иметь диаметр 8 ... 12 мм для мелких стержней и 16 мм – для крупных.
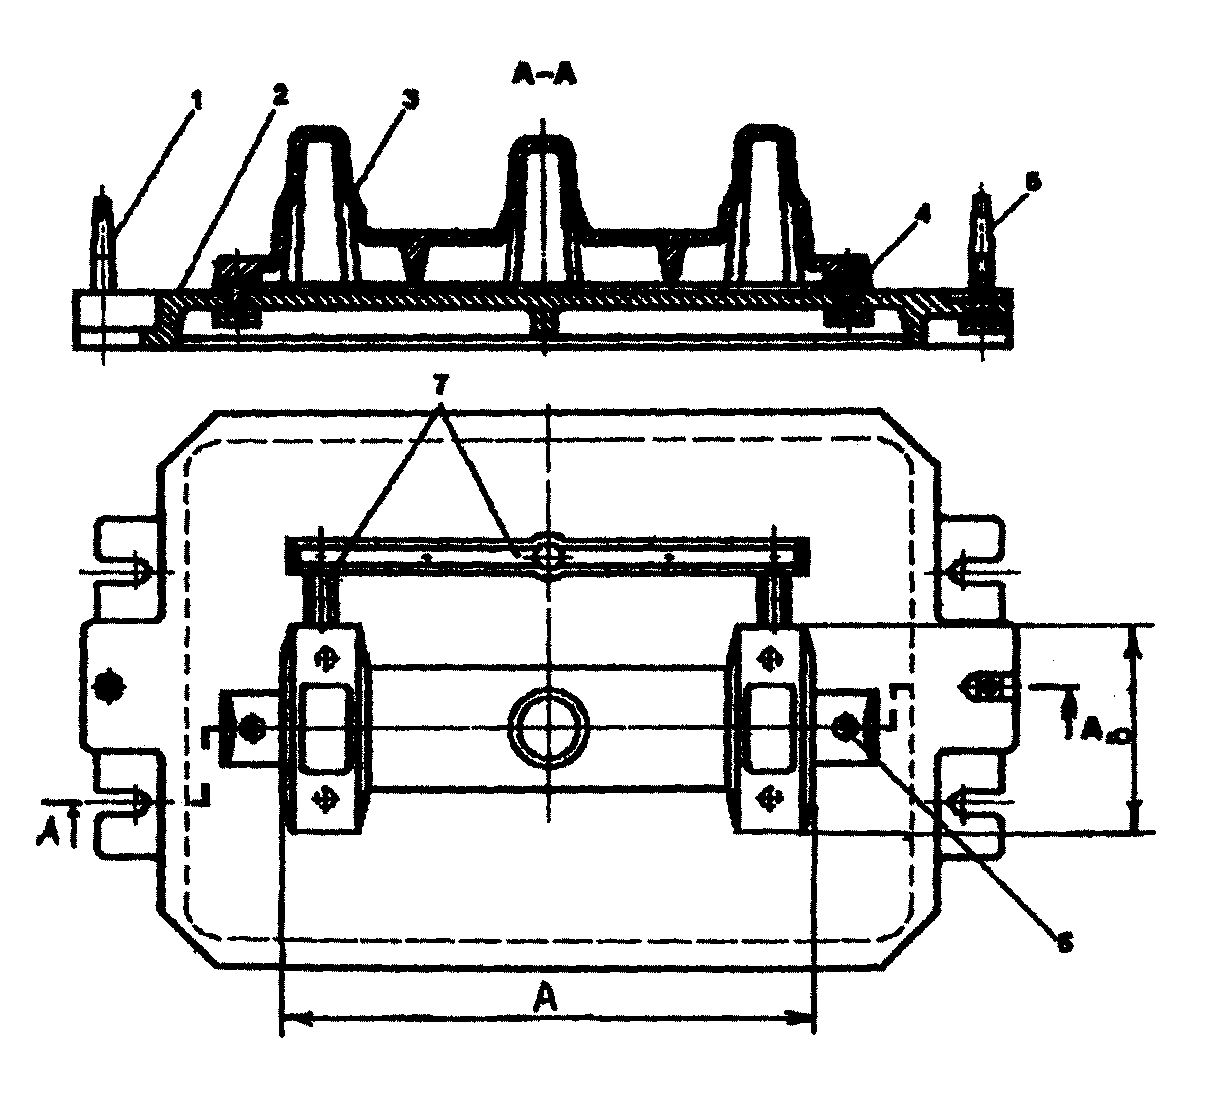
Рис. 15. Схема расположения моделей на модельной плите:
1 - штырь центрирующий; 2 - односторонняя модельная плита;
3 - верхняя половина модели; 4 - крепежный болт; 5 - штырь
направляющий; 6 - контрольный штифт; 7 - модели литниковой
системы
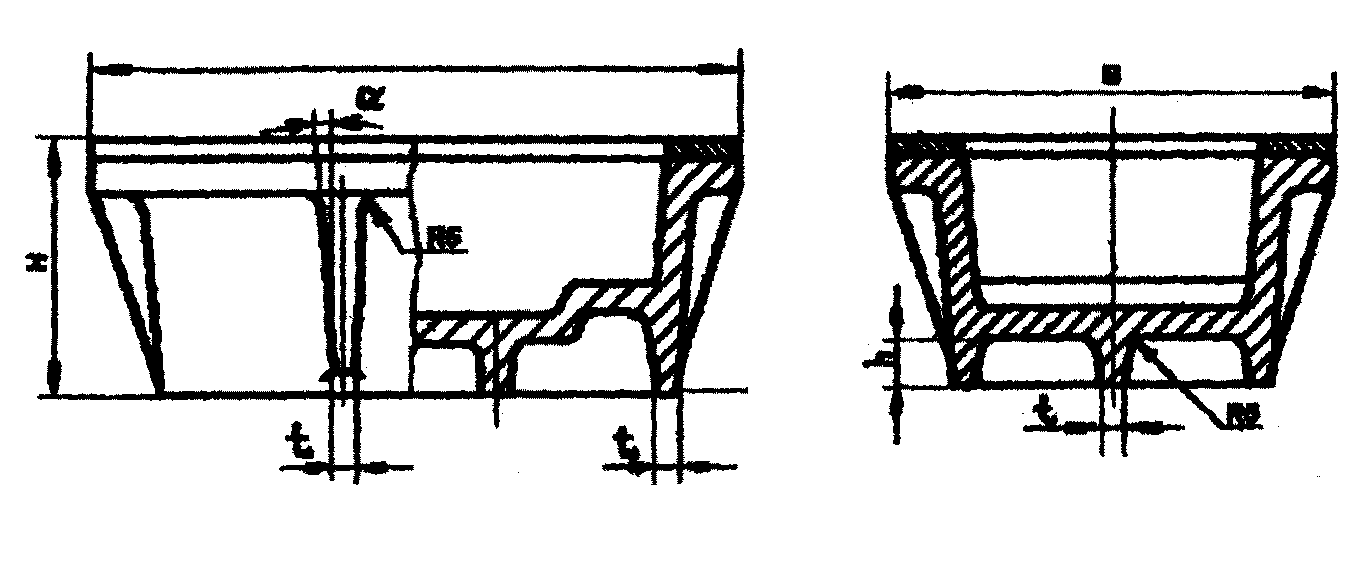
Рис. 16. Конструкция алюминиевого стержневого ящика
Количество отверстий определяют из расчета: одно отверстие на 50 - 60 см2 площади проекции ящика в направлении надува смеси. Венты - пробки с выполненными в них отверстиями - служат для выхода избыточного воздуха из ящика во время надува его смесью. Количество вент определяют из соотношения
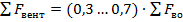 , (11)
где
 - суммарная площадь сечения вдувных
отверстий.
Рекомендуется 75 % всего расчетного количества вент устанавливать в верхней части ящика и 25 % - в нижней.
Выбор размеров опок производится так, чтобы максимально использовать объем литейной формы. Определение габаритных размеров опок (длина и ширина в свету, высота) производят согласно ГОСТ 2133-75, (прил.20 и 21). При этом необходимо учесть рекомендуемые расстояния между моделями и элементами формы (прил.22).
6. Проектирование формы
Проектирование начинают с вычерчивания продольных разрезов (по оси) полуформ низа и верха, спаренных с помощью штырей, - центрирующих и направляющих. От плоскости разъема вычерчивают контуры отпечатков моделей низа, верха и литниковой системы. Формовочную смесь изображают штриховыми линиями с точками (это соответствует сыпучему материалу); стержни штрихуют по периферии. Указывают вентиляционные каналы, груз, который устанавливают на форму для предотвращения подъема верхней полуформы за счет подъемной силы со стороны жидкого металла в форме. Разрез формы выбирают по наиболее характерным местам. Вид сверху изображают при условно снятой верхней полуформе (рис. 17). Эскиз должен содержать следующую информацию:
габаритные размеры формы с размерами опок в свету, по высоте;
число и расположение отливок в форме;
разъем формы и разъем всех стержней со всеми необходимыми размерами (номера стержням присваивают порядке их постановки);
конструкция и размеры знаков всех стержней, зазоры между знаками стержней и формой;
вентиляционная система формы;
конструкция и размеры ЛПС;
холодильники, каркасы и жеребейки;
величина слоя краски на определенных участках формы и способ ее нанесения;
применение крючков, шпилек, облицовочных слоев;
местоположение и масса груза, предотвращающего всплытие верхней полуформы.
Расчет массы груза для формы без стержней производят по формуле
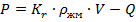 ;
(12)
где P – масса груза для формы, кг;
 – коэффициент, учитывающий гидравлический
удар на заключительном этапе заполнения
формы,
= 1,3…1,5;
 –
плотность жидкого металла, кг/м3;
V – объем пространства над отливкой до уровня металла в литниковой чаше, м3;
Q – масса верхней полуформы, кг.
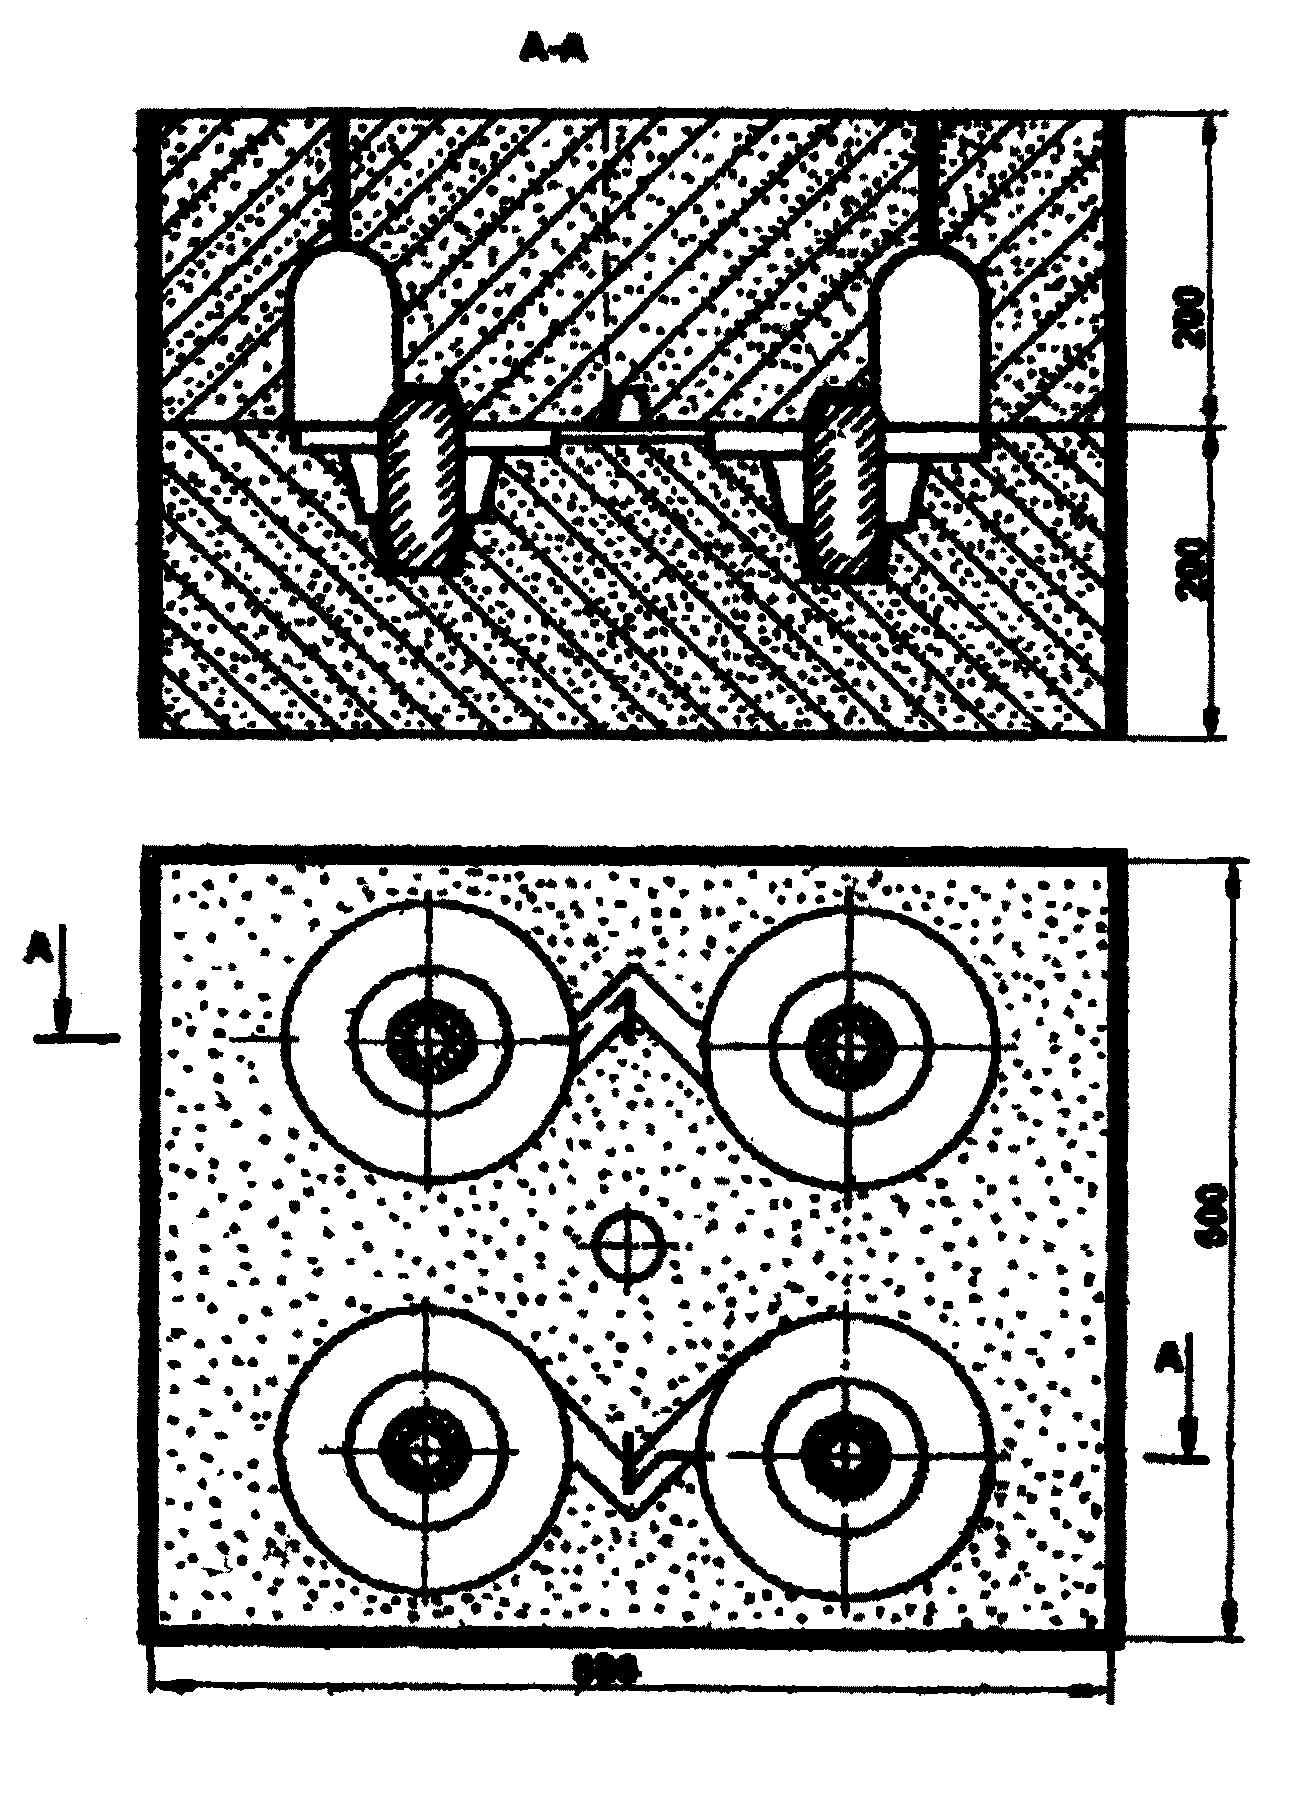
Рис. 17. Эскиз формы в сборе
Расчет массы груза для формы со стержнями производят по формуле
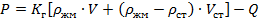 ;
(13)
где
 – объем стержня (без знаков);
 – плотность стержня, кг/м3.
Расчет массы литниковой системы Млс производится по формуле
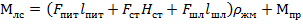 , (14)