Материал: Технология машиностроения. Проблемно-ориентированная технологическая подготовка производства энергетических установок и двигателей. Сухочев Г.А., Коденцев С.Н
изготовлении деталей литьем, ковкой или штамповкой. Кроме того, в сравнении с литейными аналогами гранульные сплавы на основе никеля имеют в 1,3 1,5 раза большую прочность и в два с лишним раза большую пластичность. Механические характеристики гранульных титановых сплавов находятся на уровне деформированного металла. В связи с этим процесс ГИП стал неотъемлемой частью при производстве деталей ответственного назначения. Часто РК изготавливают из титановых или алюминиевых сплавов. В заготовках, получаемых методом ГИП, не только обеспечивается высокая прочность и пластичность материала, но и практически отсутствуют дефекты, достигается однородная мелкозернистая структура материала в сравнении с литым вариантом изготовления. Заготовка основного диска РК штампованная.
Лопатки РК формируются и одновременно сращиваются с основным диском методом ГИП. После прессования заготовки межлопаточные каналы РК не подвергаются механической обработке ввиду отсутствия технологических методов и средств. При испытаниях РК получены скорости, соответствующие разрушению, до 780 м/с в воздушной среде нормальной температуры и до 930 м/с в среде водорода при рабочей температуре.
Разница между максимальной и минимальной разрушающими скоростями при комнатной температуре составляет всего 8%, для криогенных температур (60 К) значение разрушающей скорости вращения на 20 25% выше разрушающей скорости вращения при комнатной температуре. Диск, лопатки и бандаж колеса турбины выполняются из гранул за одно целое. Качество турбины контролируется ультразвуковым методом. В турбине, как и в других высоконагруженных деталях, механические характеристики материала контролируются испытаниями на растяжение стандартных образцов. При испытаниях в воздушной среде нормальной температуры получена скорость, соответствующая разрушению, до 725 м/с. При длительных испытаниях двигателей на повышенных режимах
110
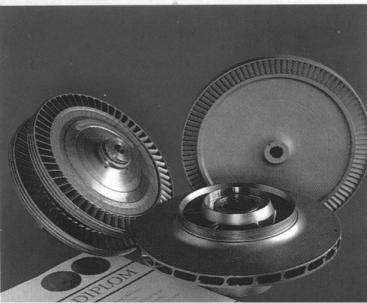
наблюдались дефекты на лопатках рабочего колеса второй ступени турбины, причиной которых явилось сочетание действующих высоких напряжений от центробежных сил бандажа и высокотемпературного водорода. К тому же, метод ГИП не позволяет получать заготовки с узкими глубокими полостями и каналами. В связи с этим широкое применение нашла технология изготовления рабочего колеса турбины из заготовки, получаемой методом газостатического прессования с последующей электрофизической обработкой узких межлопаточных каналов (рис. 7.2).
Рис. 7.2. Детали, из заготовок, получаемых методами ГИП с последующей ЭФО каналов
Одним из эффективных способов устранения внутренних литейных дефектов усадочного и газового характера является высокотемпературная газостатическая обработка
111
(ВГО). Такой обработке подвергаются отливки из нержавеющих сталей, никелевых и алюминиевых сплавов после устранения внешних дефектов. После ВГО производится дополнительный контроль литейных дефектов в заготовках.
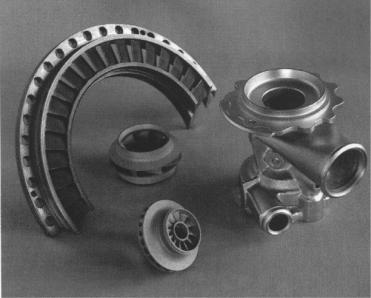
С помощью ВГО устраняется до 50% дефектов типа рыхлот в отливках из нержавеющих сталей и до 80% в отливках из никелевых сплавов. При этом наблюдается повышение плотности материала до 0,5%. В отливках из алюминиевых сплавов количество внутренних дефектов после ВГО уменьшается более чем на 50%. Как правило, ВГО назначается для ответственных деталей, к которым предъявляются повышенные требования по герметичности. В силу отмеченных достоинств высокотемпературная газостатическая обработка является неотъемлемой частью процесса производства высококачественных отливок (рис. 7.3).
Рис. 7.3. Заготовки, получаемые методами литья по выплавляемым моделям
112
Применяя принципы групповой обработки, можно создавать комплексную технологию их получения, включающую операции и переходы индивидуальных технологических процессов. В рассматриваемых типовых деталях обрабатываются закрытые полости, в которые ограничен, или исключен доступ режущего инструмента. В этом случае приоритет отдается нетрадиционным комбинированным методам поверхностной обработки, сочетающим в одном процессе несколько видов воздействий различного рода (электрические, механические, лучевые, плазменные и т.д.). Вследствие низкой производительности таких технологий актуальным является получение заготовок с минимальными технологическими припусками или вовсе без них (например, с помощью аддитивных технологий).
7.3. Аддитивные технологии в литейном производстве
Эти технологии предусматривают использование в качестве модельного материала специального фотополимера – светочувствительной смолы. Инструментом в данном процессе является ультрафиолетовый лазер, который последовательно посплайново копирует поперечные сечения модели на поверхность контейнера с фотополимером.
Фотополимер твердеет только в том месте, где воздействавал лазерный луч. Потом новый слой смолы наносится на отвердевший слой, и лазер проходит следующий контур. Процесс посплайново повторяется до окончательного формирования изделия. Стереолитография – наиболее распространенная аддитивная технология для получения точных моделей. Она используется практически во всех отраслях производства от биотехники до машиностроения.
SLA-технология позволяет быстро и точно сформировать модель изделия любых доступных размеров. Качество поверхностей определяется шагом построения. Современные
113
устройства позволяют обеспечить дискретность построения 0,025 – 0,15 мм. Литьё полиуретанов, пластмасс и восков в силиконовые формы при получении изделий малыми сериями это метод получения пластмассовых деталей или выплавляемых восковых моделей с помощью силиконовых форм, полученных стереолитографией или послойным синтезом в любом другом виде. Основа данного метода в том, что стерео-литографическая модель является мастер-моделью для изготовления литейной оснастки – формы из силикона, с которой в дальнейшем идет тиражирование пластмассовых или восковых деталей («восковок»).
Мастер-модель будущей отливки заливают жидким силиконовой смесью, приготовленной непосредственно перед получением формы в специальном смесителе и затем подается в опоку, обычно прямоугольной формы. Предварительно, с помощью специальных технологических приемов на мастермодели формируется будущий разъем формы. В камере, где находится опока, создается вакуум, что обеспечивает принудительное удаление пузырьков воздуха из силикона. После полимеризации силикона форму разрезают и извлекают мастер-модель. Полученную мастер-модель используют и для мелкосерийного тиражирования «восковок», и для получения отливок пластмассовых деталей из двухкомпонентных полиуретановых смол. Стойкость такой формы зависит от сложности модели и составляет в среднем до 50, а иногда - до 100 циклов заливки и более (рис. 7.4).
Принципиально технологии литья по восковым и по полистирольный моделям не отличаются: используются те же формовочные материалы, то же литейное и вспомогательное оборудование. Разница в том, что восковая модель - «выплавляемая», а полистирольная модель - «выжигаемая». Отличия есть также в операциях формования и термообработки опок, которые имеют большое значение.
Работа с полистирольными моделями требует внимания при выжигании полистирола: выделяется достаточно много
114