Материал: Технология машиностроения. Проблемно-ориентированная технологическая подготовка производства энергетических установок и двигателей. Сухочев Г.А., Коденцев С.Н
крытые, замкнутые, межлопаточные каналы сложного профиля, глубокие микроотверстия и пр.), которые являются недоступными для традиционных механических и физикотехнических методов обработки [6].
Самая освоеннная технология - стереолитография, которая состоит в следующем: в рабочую зону 3D-принтера помещают жидкий фотополимер. При интенсивном освещении ультрафиолетовым светом он затвердевает и превращается в прочный пластик для медицинских целей (очень активно используется в стоматологии).
Для затвердевания полимера применяется как ультрафиолетовый лазер, так и обычная ультрафиолетовая лампа. Луч лазера с интервалом, соизмеримой с величиной пикселей сканирует рабочую плоскость и формирует отдельные затвердевшие точки, пока не сформирует на пластике сечение модели. Затем рабочий стол опускается вместе с уже сформированной частью изделия, и поверх накладывается следующий слой, пока задание не будет полностью выполнено.
Стереолитография позволяет получить точность изделий порядка десятых долей миллиметра, стабильно прорабатывает мелкие элементы и обеспечивает хорошую шероховатость поверхности. Технология стереолитографии наилучше всего отработана и наиболее широко распространена. Тем не менее у нее есть серьезные недостатки - оборудование и расходные материалы дорогостоящие (цена одного принтера составляет сотни тысяч долларов), а рабочий расходный материал ограничивается только группой фотополимеров.
Аддитивная технология с использованием лазера –это процесс селективного лазерного плавлением (СЛП), в своем роде довольно эффективная и уникальная технология изготовления трехмерных объектов с заданными физикомеханическими свойствами из специальных металлических порошков, которые могут быть и наноструктурированными. Эксплуатационные свойства материала изделия после процесса спекания сопоставимы со свойствами исходных традици-
105
онно полученных материалов.
Еще один широко распространенный метод трехмерной печати - селективное лазерное спекание (Selective Laser Sintering - SLS). Здесь также используется лазер, а в качестве расходного материала вместо фотополимера используется порошок любого легкоплавкого пластика.
Пластик в рабочем объеме SLS-машины нагревается до температуры плавления, а для защиты от возгорания и окисления в рабочую зону подается газообразный азот. Затем лазер формирует из пластикового порошка первое сечение детали, потом пластик нагревается выше температуры плавления и спекается. Досыпается следующий слой, и процедура посплайново повторяется. В конце работы лишний порошок автоматически стряхивается с готовой детали.
Лазерное спекание обеспечивает достаточно высокое качество деталей, однако поверхность у них получается пористой. Тем не менее, полученные методом SLS детали - самые прочные из пластиковых изделий. Такая технология, в определенных условиях, может использоваться для единичного и мелкосерийного многономенклатурного производства. Для серийного производства установка SLS сложная и дорогая, а скорость по высоте составляет всего несколько сантиметров в час с добавлением времени на нагревание и остывание установки.
С помощью технологии селективного лазерного плавления (СЛП) можно получить биметаллические изделия за счет поочередной подачи порошка разных групп материалов (из медных и нержавеющих сплавов, например). Технология селективного лазерного плавления используется для быстрого прототипирования и мелкосерийного и среднесерийного производства машиностроительных изделий.
Особенность производства методом СЛП в том, что такая технология не требует предварительного процесса технологической подготовки производства. Изделия сложной геометрической формы создаются непосредственно в САПР в те-
106
чение нескольких часов и не требуют последующей трудоемкой размерной обработки на станках.
Технология SLS дает возможность получения деталей с высокой точностью в полном соответствии с техническими требованиями к изделию и механическими свойствами, сформулированными в 3D-модели. В дополнение к хорошей точности изготовления и достаточно высокой прочности изделий, SLS обладает еще рядом неоспоримых достоинств:
-лазерное спекание позволяет изготовлять не только отдельные детали, но и изделия с подвижными частями (с относительно перемещающимися элементами в виде осей, втулок, кнопок и т.п.).
-для SLS-процесса созданы специальные материалы, позволяющие изготавливать металлические детали специального состава. В качестве расходного материала здесь используются микрочастицы стали, покрытые сверху слоем пластика. Спекание пластика проводят также легко как обычно, а затем полученная модель прокаливается в печи. Пластик выгорает, а освободившиеся поры заполняют бронзой с помощью гальванических или химико-термических операций. В результате, получается изделие, состоящее на 60% из стали и на остальные 40% из бронзы. По своим механическим характеристикам этот материал превосходит алюминий и приближается к нержавеющей стали.
SLS позволяет производить полноценные металлические изделия самой различной конфигурации. Этой технологией созданы уникальные материалы с керамической или стеклянной сердцевинами, из которого можно получать, устойчивые к высоким эксплуатационным температурам и агрессивным химическим активным средам.
В целом Аддитивное производство – перспективная технология изготовления изделий в условиях единичного и мелкосерийного производства для различных отраслей промышленности (транспортное машиностроение, авиационная и космическая отрасли, оборудование добывающих отраслей,
107
медицина и пр.).
Применение таких технологий позволяет изготовлять детали с криволинейными каналами переменного сечения, недоступными для традиционных методов обработки. Прямое производство с САПР и отсутствие множества подготовительных и последующих операций обработки при традиционных методах изготовления, позволяет более быстро получить высокую точность и качество наукоемкого изделия.
7.2. Возможности аддитивных технологий для заготовительного производства
Широта и разноплановость задач, решаемых при выборе конструкционных материалов для нагруженных элементов наукоемких изделий, привела к необходимости использования не только новых материалов с повышенными механическими характеристиками, способных сопротивляться воздействию циклических нагрузок широкого спектра частот и совместимых с водородом, но и совершенно новых технологий, ранее не применяемых в производстве [8].
Традиционные технологические и материаловедческие приемы литье, ковка, штамповка, дополнительное легирование, термообработка и т. п. практически полностью исчерпали себя и не могут обеспечить радикального повышения служебных характеристик сталей и сплавов. Кроме того, дополнительное легирование приводит, как правило, к снижению технологических свойств жаропрочных сплавов, затрудняет горячую деформацию (ковку и штамповку) и обработку резанием, что в свою очередь вызывает уменьшение коэффициента использования металла, как для деталей, изготавливаемых из поковок и на станках с ЧПУ штамповок с очень низким коэффициентом использования материала (рис. 7.1). В связи с этим на первый план выходят принципиально новые технологические процессы обработки материалов и изготовления деталей. К таким процессам, в частности, относится технология метал-
108
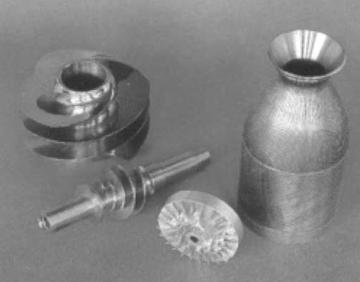
лургии гранул в сочетании с горячим изостатическим прессованием (ГИП).
Рис. 7.1. Детали, целиком обработанные на станках с ЧПУ
Гранульная технология используется главным образом при изготовлении деталей ответственного назначения из сплавов на основе никеля и титана. Сравнительный анализ механических характеристик и структуры литых и гранульных деталей из сплавов аналогичного химического состава выявил несомненные преимущества гранульных материалов, скомпактированных методом ГИП.
Во-первых, гранульные материалы имеют практически 100% плотность и не содержат дефектов, неизбежных при литье (пор, раковин, рыхлот, неметаллических включений). Вовторых, структура этих материалов характеризуется мелким зерном, однородностью и изотропностью свойств независимо от размера сечения деталей, чего невозможно добиться при
109