Материал: Технология машиностроения. Проблемно-ориентированная технологическая подготовка производства энергетических установок и двигателей. Сухочев Г.А., Коденцев С.Н
30
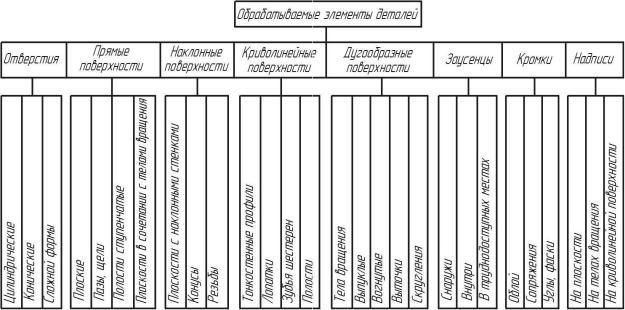
Рис. 2.1. Классификация элементов деталей, обрабатываемых электрофизическими и электрохимическими методами
- для каждого класса технологически сходных деталей выбраны способ их обработки, принципиальная схема оборудования и мощность источников питания, что позволяет разработать типовой технологический процесс обработки каждой детали, входящей в данный класс.
Конечной целью технологической классификации деталей является снижение трудоемкости и сокращение сроков технологической подготовки производства. Классификация деталей создает также условия для внедрения в процесс обработки изделий на технологичность компьютерных технологий. Это позволяет создавать банки так называемых типовых конструкторско-технологических решений (КТР) по ЭЭО и ЭХО, что значительно сокращает сроки технологической проработки конструкции изделий на всех стадиях проектирования.
Обеспечение технологичности конструкции. Вопросы обеспечения технологичности конструкции деталей, подвергаемых ЭЭО и ЭХО, должны решаться на всех стадиях создания конструкции. Особое внимание уделяется ранним стадиям проектирования. Это продиктовано специфическими технологическими возможностями формообразования на ЭЭО и ЭХО
иусловиями их обеспечения.
Втабл. 2.2 приведены факторы, рассматриваемые при отработке деталей на технологичность на разных стадиях разработки технического предложения (ТП), эскизного проекта (ЭП) и рабочей конструкторской документации (КД).
Применение ЭЭО и ЭХО часто становится затруднительным или невозможным, если конструкция детали не предусматривает их применение.
Соответствие конструкции условиям ЭЭО и ЭХО определяется анализом следующих факторов:
технических требований, основных параметров детали и ее элементов, подлежащих обработке;
возможности изменения конструкции детали с целью улучшения ее прочностных и массовых характеристик за счет преимуществ ЭЭО и ЭХО;
31
Таблица 2.2 Порядок рассмотрения деталей на технологичность при ЭЭО
и ЭХО на разных стадиях создания изделия
|
Стадия разра- |
|||
Рассматриваемые факторы |
|
ботки |
|
|
|
ТП |
|
ЭП |
КД |
Применяемые материалы и их физико- |
|
|
|
|
механические свойства (прочность, твердость, |
+ |
|
+ |
+ |
хрупкость, вязкость, электропроводность, те- |
|
|||
плопроводность) |
|
|
|
|
Конструктивные особенности деталей (габа- |
|
|
|
|
риты, жесткость, наличие глубоких узких ще- |
— |
|
+ |
+ |
лей, сложнопрофильных полостей, отверстий |
|
|
|
|
малого диаметра и т.д.) |
|
|
|
|
|
|
|
|
|
Точность обработки деталей (обоснованность |
— |
|
— |
+ |
и возможность обеспечения) |
|
|||
|
|
|
|
|
Качество обрабатываемых поверхностей |
— |
|
— |
+ |
(обоснованность и возможность обеспечения) |
|
|||
Особые требования к конструкции (возмож- |
|
|
|
|
ность обработки в рабочей жидкости, элек- |
+ |
|
+ |
+ |
тролите; возможность и необходимость уда- |
|
|
|
|
ления дефектного слоя после обработки и т.д.) |
|
|
|
|
|
|
|
|
|
Возможность изготовления деталей на имею- |
|
|
|
|
щемся оборудовании, на серийном оборудо- |
— |
|
+ |
+ |
вании, на специальном оборудовании |
|
|
|
|
Наличие типовых технологических процессов |
— |
|
+ |
+ |
и средств контроля |
|
|||
|
|
|
|
|
|
|
|
|
|
Возможность автоматизации процессов ЭЭО и |
— |
|
+ |
+ |
ЭХО |
|
|||
|
|
|
|
|
32
компоновки детали или элементов ее поверхности с точки зрения локализации зон обработки;
удобства обработки, т. е. надежного базирования и закрепления детали и наличия измерительной базы;
возможности уменьшения типоразмеров конструктивных элементов и их унификации с целью применения минимального числа электродов-инструментов или введения многоместной обработки;
достигаемого экономического эффекта.
Кроме того, возможна доработка конструкции детали за
счет уменьшения радиусов сопряжения поверхностей, ужесточения полей допусков, улучшения параметров качества поверхности и введения (при ЭХО) технологических временных ребер. При анализе детали, сконструированной без учета конкретных возможностей ЭЭО и ЭХО, возникает необходимость в дополнительных операциях или оснастке, что усложняет и удорожает внедрение этих способов. По результатам изготовления первых деталей способами ЭЭО и, особенно, ЭХО возможна корректировка конструкторской документации с учетом полученных результатов.
Основные этапы обеспечения технологичности конструкции детали:
1.Ознакомление с техническими требованиями на проектирование, эскизными чертежами. Определение аналога конструкции.
2.Анализ и отработка конструкции детали на технологичность, выдача предварительных рекомендаций.
3.Технико-экономическая оценка рабочей конструкции изделия.
4.Разработка конструкторской документации на деталь с учетом применения ЭЭО и ЭХО.
5.Изготовление опытных образцов деталей.
6.Корректировка конструкторской документации по результатам изготовления опытных образцов деталей.
33
Рассматривая вопросы отработки конструкции детали под ЭЭО и ЭХО, необходимо учитывать особенности, преимущества и недостатки этих способов (табл. 2.3).
Основные требования к конструкции деталей. Детали,
намечаемые к переводу на ЭЭО и ЭХО, должны отвечать следующим основным требованиям:
материал детали должен быть токопроводным, не иметь включений диэлектрического характера. Поверхность материала должна быть свободной от оксидных пленок;
конфигурация детали должна обеспечивать свободный подход электрода-инструмента к обрабатываемой поверхности;
- деталь должна иметь необходимые базы для установки
иконтроля, а также контактные поверхности для обеспечения токоподвода;
обрабатываемые элементы по возможности не должны иметь закрытых (теневых) участков, исключающих формообразование поверхностей за одно поступательное движение электрода-инструмента;
размеры и расположение обрабатываемых элементов должны обеспечивать наиболее производительную обработку.
Технологические требования и рекомендации к конст-
рукции некоторых типов деталей, перевод которых на ЭЭО и ЭХО является наиболее целесообразным. Формообразование способом ЭХО рассматриваемых типов деталей ориентировано на применение бескамерной схемы обработки при прошивании углублений и пазов в оболочках (рис. 2.2).
Электрохимическая обработка маложестких корпусных деталей (оболочек) с оребрением (рис. 2.3). Решаемая конст-
рукторская задача: снижение массы деталей и качества их рабочих поверхностей при сохранении их прочности и жесткости. Технологические возможности:
обеспечение остаточной толщины полотна до 0,5 мм;
34