Материал: Технология машиностроения. Проблемно-ориентированная технологическая подготовка производства энергетических установок и двигателей. Сухочев Г.А., Коденцев С.Н
скругление входных и выходных кромок отверстий R1
=0,5 1,5 мм;
радиусы скругления R2 не менее 3 мм и угла α=45
80°;
выпуклость на донной части h = 0,8-7-1,5 мм;
обеспечение припуска под выходным отверстием при сквозной прошивке.
Электроэрозионная обработка тонкостенных мембран
(рис. 2.6).
Рис. 2.6. Тонкостенная мембрана
40
Решаемая конструкторская задача: обеспечение стабильных эксплуатационных характеристик деталей.
Технологические возможности:
получение перемычек толщиной т ≤ 0,5 мм;
точность изготовления пазов ±0,05 мм;
ширина обрабатываемого паза до 1 мм;
толщина обрабатываемых деталей до 0,2 мм;
отсутствие заусенцев;
возможность обработки деталей в пакете или составным многоэлементным электродом-инструментом.
Требования к конструкции деталей (см. рис. 5.6):
обеспечение контактной поверхности для токоподвода;
значение RИН < 0,2 мм;
стойкость материала детали к рабочей жидкости.
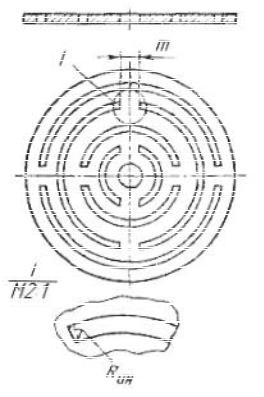
Электроэрозионная обработка фильтроэлементов, ис-
пользуемых в пневмогидравлических системах наукоемких изделий (рис. 2.7).
Рис. 2.7. Щелевой фильтр
Решаемая конструкторская задача: обеспечение эксплуатационных характеристик деталей.
Технологические возможности:
получение ширины пазов т ≤ 1 мм;
точность изготовления пазов ±0,05 мм;
41
длина пазов до 100 мм;
шероховатость обработанной поверхности Rz= 20 80
мкм;
отсутствие заусенцев;
возможность получения пазов переменной ширины и глубины.
Требования к конструкции деталей (см. рис. 2.7):
обеспечение контактных поверхностей для базирования, закрепления и токоподвода;
коррозионная стойкость материала детали к рабочей жидкости;
толщина перемычек между пазами не менее 0,5 ширины паза.
Электроэрозионная обработка сквозных и глухих отверстий малого диаметра (табл. 2.4).
Решаемая задача: формиразование мелких отверстий в тонкостенных деталях.
Технологические возможности:
изготовление перфорации на деталях толщиной до 0,3
мм;
получение отверстий диаметром от 0,02 до 0,5 мм;
отсутствие заусенцев на выходе из отверстий и в местах их пересечений;
получение фасонных и прямоугольных не сквозных отверстий;
многоэлектродная обработка деталей.
Требования к конструкции деталей:
диаметр отверстий не более 0,5 мм, прямоугольные и фасонные отверстия площадью менее 1 мм2;
наличие опорных поверхностей для крепления детали при обработке;
глубина глухих отверстий не более 10 диаметров;
42
коррозионная стойкость материала к рабочей жидко-
сти.
Таблица 2.4 Электроэрозионная обработка сквозных и глухих отвер-
стий малого диаметра
Размеры отверстия, |
Допуск, мм |
Продолжительность |
|||
|
мм |
|
процесса, с |
||
диаметр |
|
глубина |
|
Сталь |
Бронза |
|
|
|
|
|
|
0,02 |
|
0,2 |
0,002 |
90 |
15 |
0,03 |
|
0,3 |
0,003 |
120 |
20 |
0,035 |
|
0,2 |
0,003 |
130 |
25 |
0,04 |
|
0,3 |
0,005 |
240 |
30 |
0,05 |
|
0,3 |
0,005 |
180 |
45 |
|
|
0,2 |
0,01 |
30 |
10 |
0,08 |
|
0,3 |
0,015 |
120 |
5 |
|
|
0,5 |
0,02 |
135 |
15 |
0,1 |
|
1,0 |
0,01 |
75 |
— |
0,15 |
|
0,65 |
0,01 |
25 |
— |
0,2 |
|
1,0 |
0,01 |
35 |
— |
0,25 |
|
1.0 |
0,01 |
40 |
— |
|
|
2,0 |
0,02 |
130 |
— |
0,3 |
|
1,0 |
0,01 |
45 |
— |
|
|
2,0 |
0,02 |
150 |
— |
2.4. Требования к технологичности различных видов сопряжений деталей
При выборе вида соединения следует учитывать затраты труда, материалов и энергии на образование соединения кон-
43
структивных элементов и возможность использования тех видов соединений, которые ранее приняты и освоены в данных производственных условиях, обеспечены современными средствами технологического оснащения и обладают требуемыми технико-эксплуатационными характеристиками.
Требования к неразъемным соединениям. Конструкция неразъемного соединения должна разрабатываться с учетом ее влияния на производственную технологичность конструкции изделия.
При выборе вида неразъемного соединения из числа соединений, обладающих равной прочностью, стойкостью к внешним воздействиям и т.п., следует предпочитать то соединение, которое может быть образовано при минимальных затратах ресурсов и является более рациональным технологически при выполнении операций контроля. При выборе материалов для формирования соединения необходимо учитывать возможное изменение их физико-механических характеристик в процессе образования соединений.
Характеристики применяемых материалов и формы заготовок, как правило, должны быть такими, чтобы в результате выполнения соединительных операций не возникала необходимость в дополнительных операциях обработки и контроля. В конструкции соединения следует исключать сложную и необоснованно точную обработку сопрягаемых поверхностей.
Требования к разъемным соединениям. Конструкция разъемного соединения должна разрабатываться с учетом ее влияния на производственную, эксплуатационную и ремонтную технологичность конструкции изделия. При выборе вида разъемного соединения из числа соединений, обладающих равными технико-эксплуатационными характеристиками, следует применять тот вид соединения, который требует наименьших затрат на выполнение операций монтажа и демонтажа в условиях производства, транспортирования, технического обслуживания и ремонта.
В конструкции соединения следует использовать такие
44