Материал: Технология машиностроения. Техническая подготовка производства энергетических установок и двигателей. Сухочев Г.А., Коденцев С.Н
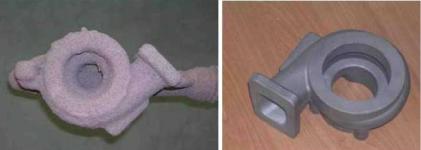
получения отливки из металла без изготовления литейной оснастки (рис. 7.7).
Рис. 7.7. Оболочковая форма и и отливка корпуса турбины, полученные по восковой синтез-модели
В «стандартном» режиме толщина слоя построения 36 мкм, «высокоточном» режиме - 16 мкм. Точность построения (в зависимости от конфигурации, ориентации и размеров модели) 0,025-0,05 мм на длине один дюйм. Принтер позволяет надежно строить модели с толщиной стенок до 1 мм, в отдельных случаях до 0,8 мм. Крупные модели могут быть построены частями и затем склеены.
Недостатком технологии является относительно высокая стоимость расходных материалов. Тем не менее, эта технология имеет и неоспоримые преимущества - скорость получения модели и, не менее важное, высокое качество модельного материала с точки зрения собственно технологии литья по выплавляемым моделям (формовки, вытапливания модели).
Также особенностью данной технологии является наличие так называемых поддерживающих структур. Поддержки строятся для удержания нависающих элементов модели в процессе построения. В качестве материала для поддержек используется восковой полимер с низкой температурой
121
плавления, который после построения модели удаляется струей горячей воды. Современные машины имеют возможность работы на двух модельных материалах – литейном воске и акриловом фотополимере.
При селективном лазерном спекании модели создаются из порошковых материалов за счет эффекта спекания при помощи энергии лазерного луча. В данном случае, в отличие от SLA-процесса, лазерный луч является не источником света, а источником тепла. Попадая на тонкий слой порошка, лазерный луч спекает его частицы и формирует твердую массу, в соответствие с геометрией детали. В качестве материалов используются полиамид, полистирол, песок и порошки некоторых металлов. Существенным преимуществом SLS-процесса является отсутствие так называемых поддержек при построении модели.
В процессах SLA и MJM при построении нависающих элементов детали используются специальные поддержки, предохраняющие свежепостроенные тонкие слои модели от обрушения. В SLS-процессе в таких поддержках нет необходимости, поскольку построение ведется в однородной массе порошка. После построения модель извлекается из массива порошка и очищается (рис. 7.8).
PSL (Plastic Sheet Lamination) – построение модели путем послойного склеивания ПВХ-пленки на 3D-принтерах,
работающие по технологии PSL - Plastic Sheet Lamination.
Такие устройства иногда называются LOM-машинами, от
Laminated Object Manufacturing – послойное склеивание пленочных материалов, например, полимерной пленки или ламинированной бумаги с последующим формированием («вырезанием») модели с помощью лазерного луча или режущего инструмента. Напрмер, 3D-принтер Solido SD 300 относится к категории самых дешевых RP-машин для быстрого прототипирования.
122
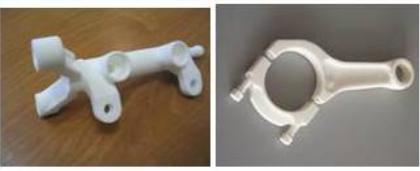
Рис. 7.8. Модели, полученные SLS
Модельным материалом служит полихлорвиниловая пленка толщиной 0,15 мм пяти цветов: полупрозрачная (янтарная), красная, синяя, кремовая, черная. Формирование модели производится путем последовательного склеивания слоев пленки и вырезания контура модели с помощью лезвия, закрепленного на подвижной головке.
Модель строится на специальной магнитной подложке, устанавливаемой на подвижной (вверх-вниз) платформе. Клеевой состав наносится на всю поверхность слоя пленки, а в те места, где после построения необходимо обеспечить легкое удаление пленки, наносится «анти-клей». Т. е. тело модели формируется за счет последовательного склеивания пленки, а «пустоты» остаются не склеенными, чтобы обеспечить легкое удаление «лишней» пленки из этих «пустот» в процессе последующей обработки. Анти-клей наносится с помощью специальных «карандашей» или «фломастеров» с различным диаметром стержня 1, 3 и 6 мм. В зависимости от размеров полости модели, которую необходимо сформировать, используется соответствующего размера фломастер.
Модели из ПВХ-пленки могут использоваться в качестве мастер-моделей при литье в силиконовые формы полиуретановых смол, а также восковых моделей для последующего литья металлов по выплавляемым моделям. Точность
123
построения на 3D-принтере в пределах 0,1..0,12 мм на длине 150 мм по всем осям.
7.4. Аддитивные технологии синтеза литейных форм
Литейные формы - это отдельный и большой раздел AFтехнологий. Особо динамичное развитие получило направление непосредственного выращивания песчаных форм для литья металлов, а также выращивание металлических изделий, в частности, пресс-форм для литья пластмасс. Здесь, как нигде, в полной мере находит практическое воплощение принцип «безбумажных технологий»: производство изделия в принципе не нуждается в сопровождении посредством традиционной бумажной документации в виде чертежей, технологических карт и т. д.
Меняется и традиционный подход к кадровому обеспечению работ. Конструктор и технолог работают не последовательно, а параллельно и зачастую конструктор выполняет функцию технолога, создавая параллельно с CAD-моделью детали CAD-модели технологической оснастки для литья детали.
Для производства песчаных литейных форм используется две AF-технологии:
послойное спекание плакированного песка лазерным лучом (фирма EOS);
послойное нанесение связующего состава или Inkjet-
технология ( ProMetal).
Первая технология - это разновидность упомянутой выше SLS-технологии, с той лишь разницей, что в качестве модельного материала используется литейный (силикатный или циркониевый) предварительно плакированный полимером песок.
После спекания получается так называемая «гринмодель» (в смысле - «сырая»), которая требует весьма аккуратного обращения при очистке. Для облегчения этого про-
124
цесса, очищенные места сразу же обрабатывают пламенеем газовой горелки, закрепляя их таким образом. После очистки фрагменты формы помещают в прокалочкую печь и окончательно (при температуре 300-350 °С) отверждают массив формы.
Вторая технология похожа на MJM-технологию с той разницей, что на рабочую платформу впрыскивается не строительный материал, а связующий состав. Конструкционный же материал (литейный песок) подается и разравнивается на рабочей платформе послойно с шагом 0,2-0,4 мм аналогично SLS-системам. В этом случае дополнительной термообработки формы не требуется.
Независимо от метода построения собственно формы, алгоритм действий конструктора-технолога практически одинаков. Последовательность операций выглядит следующим образом:
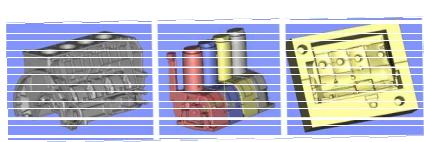
создается CAD-модель изделия (см. рис. 7.9);
назначаются припуска на обрабатываемые поверхно-
сти;
согласно рекомендациям технолога проектируется литниковая система, которая сочленяется с основной CADмоделью;
Рис. 7.9. CAD-модели блока цилиндров и фрагментов песчаной формы для его отливки
125